PSU-BASF Ultrason S 2010
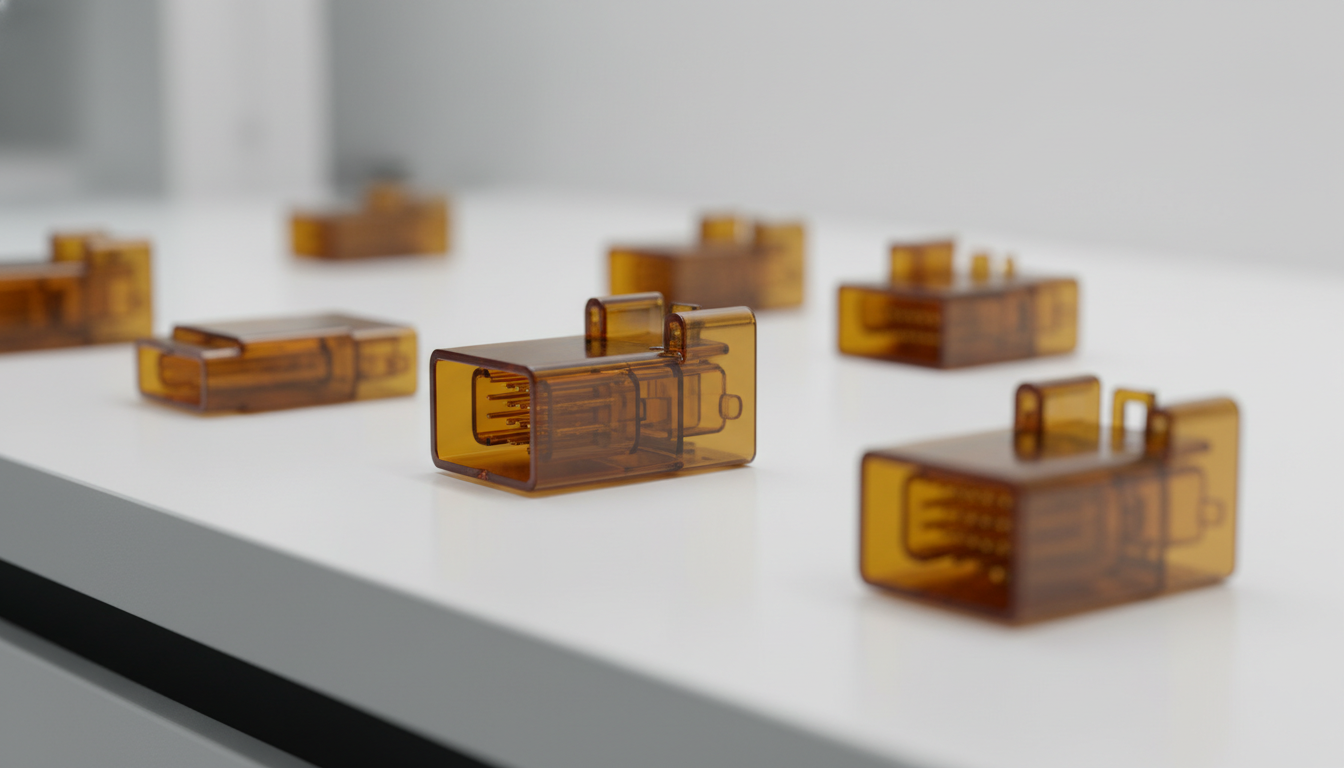
고밀도 다중 핀 자동차 커넥터 및 퓨즈 봉지재에서 저압 충전을 달성하면서 176°C의 변형 온도를 유지하려면 특수 비정질 폴리머가 필요하며, BASF의 Ultrason S 2010은 무강화, 중간 점도 폴리설폰(PSU) 매트릭스를 통해 이를 제공합니다. 밀도 1.23g/cm³, 매우 높은 용융 체적 유량(MVR) 90cm³/10min(360°C/10kg)을 자랑하는 이 표준 등급은 우수한 치수 안정성과 낮은 등방성 수축률을 제공합니다. IATF 16949 및 ISO 9001 프레임워크 하에 있는 주청 프리시전은 Ultrason S 2010 성형을 전문으로 합니다. 35대 이상의 고급 사출 프레스와 5축 CNC 가공된 S136 금형을 통해 에어 트랩과 잔류 응력을 제거하여 Zeiss CMM으로 검증된 무결점 부품을 보장합니다.
BASF Ultrason S 2010 고유동 및 강성 성능 프로파일
Ultrason® S 2010은 BASF가 설계한 무강화, 중점도, 표준 사출 성형 폴리설폰(PSU) 수지로, 탁월한 유동성, 우수한 열 안정성 및 낮은 등방성 수축률을 제공하도록 배합되었습니다:
| 물리적 및 강도 파라미터 | SABIC Ultem 1000 값 | 성형 및 최종 사용 이점 |
|---|---|---|
| 초고유동성 | MVR 90 cm³/10분 (360°C x 10kg) | 복잡한 박육 자동차 전자 커넥터 및 퓨즈 봉입재의 저압 캐비티 충전을 원활하게 합니다. |
| 유전 강도 | 40 kV/mm (IEC 60243-1) | 우수한 전기 절연 저항 및 아크 트래킹 저항을 제공하여 전력 시스템의 전압 누출을 방지합니다. |
| 열 변형 | HDT A 176 °C (DAM @ 1.80 MPa) | 자동차 언더후드 및 가전 제품 하우징의 높은 열 응력 하에서 기계적 특성과 형상을 유지합니다. |
이지플로우 Ultrason S 2010의 공정 및 유동 구성
비정질 구조와 탁월한 용융 유동 지수로 인해 Ultrason S 2010은 복잡한 구조 몰드에 매우 적합합니다:
| 성형 기술 등급 | 공정 호환성 및 운영 세부 사항 |
|---|---|
| 자동차 퓨즈 봉입재 | 우수함. 고온 자동차 퓨즈 하우징, 언더후드 마이크로 센서 및 전기 릴레이 하우징에 완전히 최적화되었습니다. |
| 고밀도 다중 핀 커넥터 | 우수함. 낮은 선형 열팽창 계수와 표준적인 우수 유동 특성으로 다중 캐비티 마이크로일렉트로닉스의 자동 고효율 이젝션이 가능합니다. |
| 고온 가전 부품 | 우수함. 뛰어난 치수 안정성, 낮은 아웃개싱 및 우수한 고온 크리프 저항성으로 구조적 변형을 방지합니다. |
PSU-BASF Ultrason S 2010 고속 유동 및 플래시 방지 매트릭스
Ultrason S 2010과 같은 비정질 고유동 폴리머를 성형하려면 플래시 발생을 방지하기 위해 파팅 라인 간극을 엄격히 관리해야 하며, 높은 금형 온도가 필요합니다:
미크론 수준 플래시 제어(툴링 정밀도)
Ultrason S 2010은 고전단 조건에서 극도의 유동성(MVR 90)을 나타내므로 용융 수지가 미세한 금형 간극으로 쉽게 스며들어 파팅 라인 플래시를 유발할 수 있습니다. 주청의 금형 사업부는 5축 CNC 기계를 사용하여 미세 공차를 달성하고, 프리미엄 S136 스테인리스 스틸 금형 캐비티 블록에서 금형 파팅 간극을 엄격히 0.005mm 이내로 유지합니다.
균일 온도 제어 매트릭스
가압 오일 온도 조절기를 사용하여 금형 온도를 140°C–180°C(284°F~356°F)로 유지합니다. 높은 금형 온도는 표면 광택을 극대화하고 웰드 라인을 줄이며 내부 성형 응력을 최소화하여 매끄럽고 응력이 없는 마감을 보장합니다.
건조제 건조 프로토콜(가수분해 방지)
PSU는 흡습성이 매우 높습니다. 수분은 외관상의 실버 스트릭, 기포, 투명 광학 품질 저하를 유발합니다. 우리는 원료를 130°C–140°C(266°F~284°F)의 제습 호퍼 드라이어에서 3~4시간 건조하여 수분을 엄격히 0.05% 미만으로 유지하고 최적의 분자 결합을 보장합니다.
비정질 등방성 수축 제어
비정질 매트릭스로 인해 Ultrason S 2010은 낮고 균일한 수축률(평행 방향 0.68%, 수직 방향 0.72%)을 나타냅니다. 우리는 5축 CNC에서 정밀한 코어 및 캐비티 블록을 가공하여 성형 부품이 완전히 평평하고 뒤틀림이 없도록 보장합니다.
PSU-BASF Ultrason S 2010의 주요 적용 분야
- 자동차 전장 및 파워트레인 (IATF 16949): 고온 퓨즈 봉지재, 다중 핀 전기 커넥터, 후드 아래 센서 하우징, 헤드라이트 어셈블리 및 난방 시스템 커넥터.
- 전기 및 스마트 그리드 엔지니어링: 고전압 회로 차단기, 터미널 블록, 전기 릴레이 하우징, 스위치 부품 및 코일 보빈.
- 소비재 및 가정용품: 재사용 가능한 가정용 커피 머신 어댑터, 증기 저항 캡, 식품 포장 클로저, 식기세척기 구조 부품.
속성
| 밀도 | 1.23 - 1.24 g/cm³ |
| 용융 체적 유량(MVR) (360°C/10.0kg) | 90 cm³/10min |
| 인장 탄성률(23°C) | 2,550 MPa |
| 항복 시 인장 응력 (23°C) | 75 MPa |
| 항복 시 인장 변형률 (23°C) | 6 % |
| 굴곡 강도 (23°C) | 124 MPa |
| 굴곡 탄성률 (23°C) | 2,600 MPa |
| Izod 노치드 충격 강도 (23°C) | 5.5 kJ/m² |
| 샤르피 노치 충격 강도 (23°C) | 5.5 kJ/m² |
| 유리 전이 온도 (Tg) | 187 °C |
| 열변형 온도 (HDT @ 1.80 MPa / HDT A) | 176 °C |
| 상대 트래킹 지수 (CTI) | 125 V |
| 유전 강도 | 40 kV/mm |
| 체적 저항률 | 1.0E+13 Ohm-cm |
| 선형 몰드 수축률(평행) | 0.68 % |
| 선형 몰드 수축률 (수직) | 0.72 % |
| 최대 부품 크기 | 1000 x 800 mm |
| 최소 부품 크기 | 1 x 1 mm |