PSU-BASF Ultrason S 2010
Lograr el llenado a baja presión en conectores automotrices de alta densidad multipin y encapsulados de fusibles, manteniendo una resistencia a la deflexión térmica de 176°C, requiere un polímero amorfo especializado, que el Ultrason S 2010 de BASF ofrece a través de su matriz de polisulfona (PSU) sin refuerzo y de viscosidad media. Con una densidad de 1.23 g/cm³ y una tasa de fluidez en fundido (MVR) excepcionalmente alta de 90 cm³/10 min (a 360°C/10kg), este grado estándar proporciona una estabilidad dimensional excelente y una baja contracción isotrópica. Jucheng Precision, bajo los marcos de IATF 16949 e ISO 9001, se especializa en el moldeo de Ultrason S 2010. Respaldados por más de 35 prensas de inyección avanzadas y moldes de acero S136 mecanizados con CNC de cinco ejes, eliminamos bolsas de aire y tensiones residuales, garantizando componentes sin defectos verificados por CMM Zeiss.
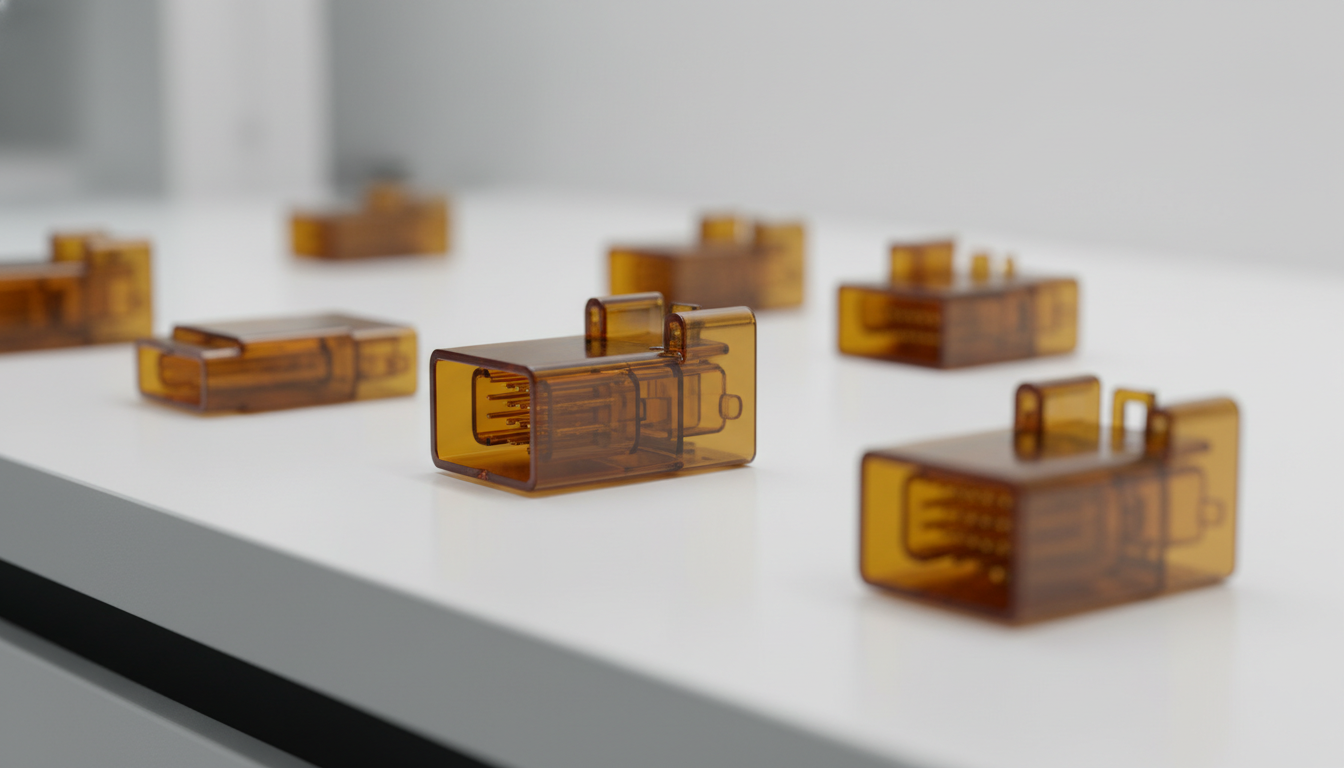
Perfil de rendimiento de alta fluidez y rigidez de BASF Ultrason S 2010
Ultrason® S 2010 es una resina de polisulfona (PSU) sin refuerzo, de viscosidad media, estándar para moldeo por inyección, diseñada por BASF, formulada para proporcionar una fluidez excepcional, una estabilidad térmica sobresaliente y una baja contracción isotrópica:
| Parámetro físico y de resistencia | Valor del SABIC Ultem 1000 | Ventaja de moldeo y uso final |
|---|---|---|
| Fluidez ultra alta | MVR 90 cm³/10min (360°C x 10kg) | Permite un llenado suave y a baja presión de cavidades complejas de paredes delgadas en conectores electrónicos automotrices y encapsulados de fusibles. |
| Rigidez dieléctrica | 40 kV/mm (IEC 60243-1) | Ofrece una resistencia de aislamiento eléctrico y resistencia al rastreo de arco sobresalientes, evitando fugas de voltaje en sistemas de potencia. |
| Deflexión térmica | HDT A 176 °C (DAM @ 1.80 MPa) | Mantiene las propiedades mecánicas y la forma bajo alta tensión térmica en aplicaciones automotrices bajo el capó y carcasas de electrodomésticos. |
Configuraciones de proceso y flujo para Ultrason S 2010 de fácil flujo
Con su estructura amorfa y su excepcional índice de fluidez en fundido, Ultrason S 2010 es altamente adecuado para moldes estructurales complejos:
| Clase de Tecnología de Moldeo | Compatibilidad de Proceso y Detalles Operativos |
|---|---|
| Encapsulados de fusibles automotrices | Excelente. Totalmente optimizado para carcasas de fusibles automotrices de alta temperatura, microsensores bajo el capó y carcasas de relés eléctricos. |
| Conectores multipin de alta densidad | Excelente. La baja expansión térmica lineal y las características estándar de fácil flujo permiten la expulsión automática y de alta eficiencia de microelectrónica de múltiples cavidades. |
| Componentes de electrodomésticos de alta temperatura | Buena. La excelente estabilidad dimensional, baja emisión de gases y excelente resistencia a la fluencia a alta temperatura evitan la distorsión estructural. |
Matriz de prevención de flash y flujo de alta velocidad PSU-BASF Ultrason S 2010
El moldeo de un polímero amorfo de alta fluidez como Ultrason S 2010 requiere un control estricto de las holguras de la línea de partición para prevenir rebabas, junto con altas temperaturas de molde:
Control de Rebabas a Nivel de Micras (Precisión de Herramientas)
Debido a que Ultrason S 2010 exhibe una fluidez extrema (MVR 90) bajo alto cizallamiento, la resina fundida puede filtrarse fácilmente en pequeñas brechas del molde, causando rebabas en la línea de partición. La división de utillaje de Jucheng utiliza máquinas CNC de 5 ejes para lograr microtolerancias, manteniendo las holguras de partición del molde estrictamente dentro de 0.005 mm en bloques de cavidad de molde de acero inoxidable S136 premium.
Matriz de control de temperatura uniforme
Mantenemos las temperaturas del molde a 140°C–180°C (284°F a 356°F) utilizando controladores de temperatura de aceite presurizado. Las altas temperaturas del molde maximizan el brillo superficial, reducen las líneas de soldadura y minimizan las tensiones internas de moldeo, asegurando un acabado suave y sin tensiones.
Protocolo de secado con desecante (prevención de hidrólisis)
El PSU es altamente higroscópico. La humedad causa vetas cosméticas, burbujas y pérdida de calidad óptica transparente. Secamos la materia prima en secadores de tolva desecante a 130°C–140°C (266°F a 284°F) durante 3–4 horas, manteniendo la humedad estrictamente por debajo del 0.05% para asegurar enlaces moleculares óptimos.
Control de Contracción Isotrópica Amorfa
Debido a su matriz amorfa, Ultrason S 2010 exhibe una contracción baja y altamente uniforme (0.68% paralela y 0.72% perpendicular). Mecanizamos bloques de núcleo y cavidad precisos en nuestros CNC de 5 ejes, asegurando que las piezas moldeadas estén completamente planas y sin deformaciones.
Campos de aplicación clave para PSU-BASF Ultrason S 2010
- Automotriz eléctrico y tren motriz (IATF 16949): Encapsulados de fusibles de alta temperatura, conectores eléctricos multipin, carcasas de sensores bajo el capó, ensamblajes de faros y conectores de sistemas de calefacción.
- Ingeniería eléctrica y de redes inteligentes: Interruptores automáticos de alto voltaje, bloques de terminales, carcasas de relés eléctricos, componentes de interruptores y carretes de bobina.
- Bienes de Consumo y Hogar: Adaptadores reutilizables para máquinas de café domésticas, tapas resistentes al vapor, cierres para envases de alimentos y piezas estructurales de lavavajillas.
Propiedades
| Densidad | 1.23 - 1.24 g/cm³ |
| Índice de fluidez en volumen (MVR) (360°C/10.0kg) | 90 cm³/10min |
| Módulo de Tracción (23°C) | 2,550 MPa |
| Esfuerzo de tracción en fluencia (23°C) | 75 MPa |
| Deformación por tracción en fluencia (23°C) | 6 % |
| Resistencia a la Flexión (23°C) | 124 MPa |
| Módulo de Flexión (23°C) | 2,600 MPa |
| Resistencia al impacto Izod con muesca (23°C) | 5,5 kJ/m² |
| Resistencia al impacto Charpy con entalla (23°C) | 5,5 kJ/m² |
| Temperatura de Transición Vítrea (Tg) | 187 °C |
| Temperatura de distorsión por calor (HDT @ 1.80 MPa / HDT A) | 176 °C |
| Índice de seguimiento comparativo (CTI) | 125 V |
| Rigidez dieléctrica | 40 kV/mm |
| Resistividad Volumétrica | 1.0E+13 Ohm-cm |
| Contracción de moldeo lineal (paralela) | 0.68 % |
| Contracción de Molde Lineal (Normal) | 0.72 % |
| Tamaño Máximo de Pieza | 1000 x 800 mm |
| Tamaño Mínimo de Pieza | 1 x 1 mm |