PSU-BASF Ultrason S 2010
Um eine Niederdruckfüllung in hochdichten mehrpoligen Automobilsteckverbindern und Sicherungsverguss zu erreichen und gleichzeitig eine unnachgiebige Wärmeformbeständigkeit von 176 °C beizubehalten, ist ein spezielles amorphes Polymer erforderlich, das BASFs Ultrason S 2010 durch seine unverstärkte, mittelviskose Polysulfon-Matrix (PSU) liefert. Mit einer Dichte von 1,23 g/cm³ und einer außergewöhnlich hohen Schmelzevolumenrate (MVR) von 90 cm³/10 min (bei 360 °C/10 kg) bietet diese Standardtype hervorragende Dimensionsstabilität und geringen isotropen Schrumpf. Jucheng Precision, unter IATF 16949- und ISO 9001-Rahmenbedingungen, ist spezialisiert auf das Spritzgießen von Ultrason S 2010. Mit über 35 fortschrittlichen Spritzgießmaschinen und 5-Achs-CNC-bearbeiteten S136-Werkzeugen eliminieren wir Lufteinschlüsse und Eigenspannungen und gewährleisten null-Fehler-Komponenten, die durch Zeiss-KMM verifiziert werden.
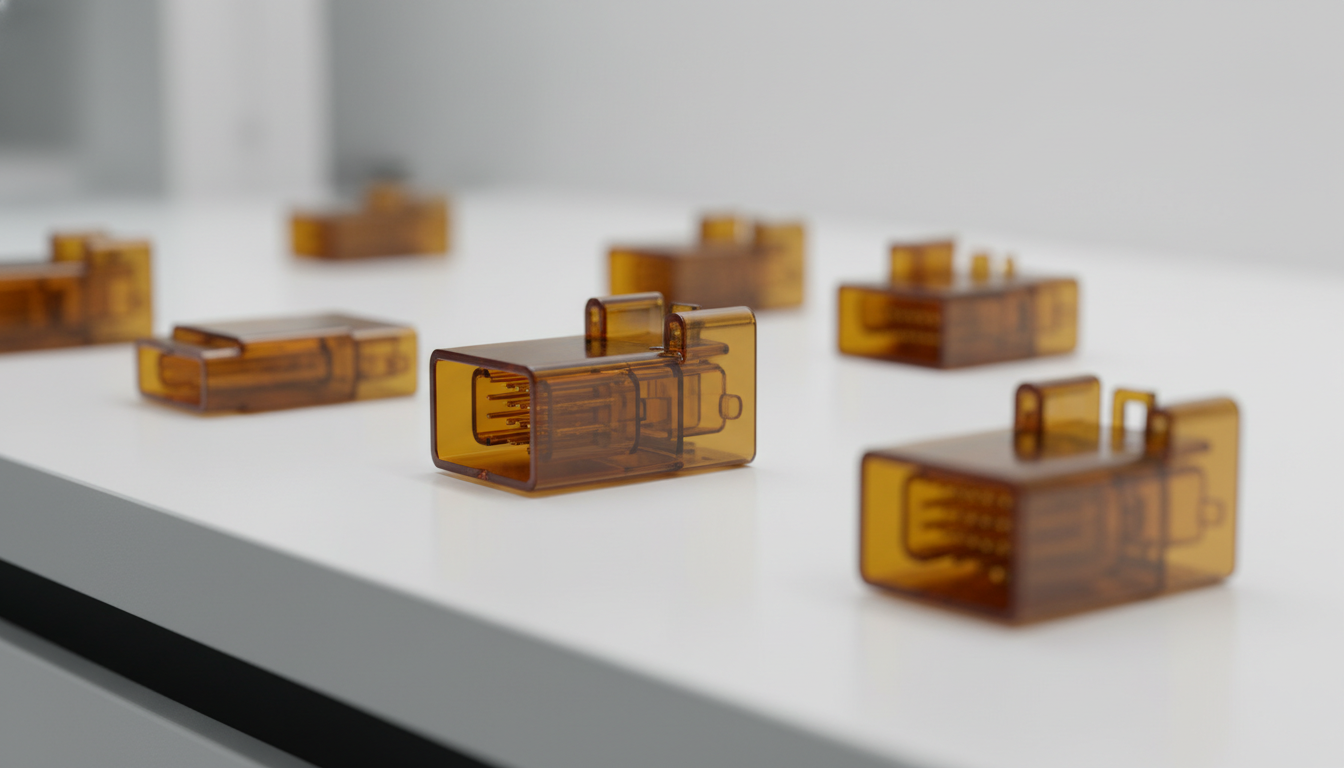
BASF Ultrason S 2010 Hochfluss- und Steifigkeitsprofil
Ultrason® S 2010 ist ein unverstärktes, mittelviskoses, standardmäßig spritzgießbares Polysulfon (PSU)-Harz von BASF, das für außergewöhnliche Fließfähigkeit, hervorragende thermische Stabilität und geringen isotropen Schrumpf entwickelt wurde:
| Physikalischer und Festigkeitsparameter | SABIC Ultem 1000 Wert | Formteil- & Endanwendungsvorteil |
|---|---|---|
| Ultrahohe Fließfähigkeit | MVR 90 cm³/10min (360°C x 10kg) | Ermöglicht ein reibungsloses, niederdruckbasiertes Füllen komplexer, dünnwandiger Automobil-Elektroniksteckverbinder und Sicherungsvergussgehäuse. |
| Durchschlagfestigkeit | 40 kV/mm (IEC 60243-1) | Bietet hervorragende elektrische Isolations- und Kriechstromfestigkeit und verhindert Spannungsverluste in Stromversorgungssystemen. |
| Wärmeformbeständigkeit | HDT A 176 °C (DAM @ 1,80 MPa) | Behält mechanische Eigenschaften und Form unter hoher thermischer Belastung in Automobil-Motorraum- und Gerätegehäusen bei. |
Verarbeitungs- und Fließkonfigurationen für leichtfließendes Ultrason S 2010
Dank seiner amorphen Struktur und außergewöhnlichen Schmelzflussindex ist Ultrason S 2010 hervorragend für komplexe Strukturformen geeignet:
| Spritzgusstechnologie-Klasse | Prozesskompatibilität & Betriebliche Details |
|---|---|
| Automobil-Sicherungsvergussgehäuse | Ausgezeichnet. Vollständig optimiert für Hochtemperatur-Automobil-Sicherungsgehäuse, Mikrosensoren im Motorraum und Elektro-Relaisgehäuse. |
| Hochdichte Mehrfachsteckverbinder | Ausgezeichnet. Geringe lineare Wärmeausdehnung und standardmäßige leichte Fließeigenschaften ermöglichen ein automatisches, hocheffizientes Auswerfen von Mikroelektronik mit mehreren Kavitäten. |
| Hochtemperatur-Komponenten für Haushaltsgeräte | Gut. Hervorragende Dimensionsstabilität, geringe Ausgasung und ausgezeichnete Kriechfestigkeit bei hohen Temperaturen verhindern strukturelle Verformungen. |
PSU-BASF Ultrason S 2010 Matrix für Hochgeschwindigkeitsfluss und Gratvermeidung
Das Formen eines amorphen, hochfließfähigen Polymers wie Ultrason S 2010 erfordert eine strenge Kontrolle der Trennlinienabstände, um Gratbildung zu vermeiden, sowie hohe Formtemperaturen:
Mikrometer-Flash-Kontrolle (Werkzeugpräzision)
Da Ultrason S 2010 eine extreme Fließfähigkeit (MVR 90) unter hoher Scherung aufweist, kann das geschmolzene Harz leicht in kleine Formspalte eindringen und Trennlinien-Grat verursachen. Die Werkzeugabteilung von Jucheng verwendet 5-Achs-CNC-Maschinen, um Mikrotoleranzen zu erreichen und die Formtrennspalte streng innerhalb von 0,005 mm an hochwertigen S136-Edelstahl-Formkavitätsblöcken zu halten.
Gleichmäßige Temperaturkontrollmatrix
Wir halten die Formtemperaturen bei 140 °C–180 °C (284 °F bis 356 °F) mit Drucköl-Temperaturreglern. Hohe Formtemperaturen maximieren den Oberflächenglanz, reduzieren Bindenähte und minimieren innere Formspannungen, was ein glattes und spannungsfreies Finish gewährleistet.
Trocknungsprotokoll mit Trockenmittel (Hydrolyseverhinderung)
PSU ist stark hygroskopisch. Feuchtigkeit verursacht kosmetische Fließlinien, Blasen und Verlust der transparenten optischen Qualität. Wir trocknen das Rohmaterial in Trockenmitteltrichtertrocknern bei 130 °C–140 °C (266 °F bis 284 °F) für 3–4 Stunden und halten die Feuchtigkeit streng unter 0,05 %, um optimale molekulare Bindungen zu sichern.
Amorphe isotrope Schrumpfungskontrolle
Aufgrund seiner amorphen Matrix weist Ultrason S 2010 einen geringen und sehr gleichmäßigen Schrumpf auf (0,68 % parallel und 0,72 % senkrecht). Wir bearbeiten präzise Kern- und Kavitätsblöcke auf unseren 5-Achs-CNC-Maschinen und stellen sicher, dass die geformten Teile vollständig flach und verzugsfrei sind.
Hauptanwendungsgebiete für PSU-BASF Ultrason S 2010
- Automotive Elektrik & Antriebsstränge (IATF 16949): Hochtemperatur-Sicherungsverkapselungen, mehrpolige elektrische Steckverbinder, Sensor- Gehäuse unter der Motorhaube, Scheinwerfer-Baugruppen und Heizsystem-Steckverbinder.
- Elektrotechnik & Smart-Grid-Technik: Hochspannungs-Leistungsschalter, Klemmenblöcke, elektrische Relaisgehäuse, Schaltkomponenten und Spulenkörper.
- Konsum- & Haushaltswaren: Wiederverwendbare Kaffeemaschinen-Adapter für den Haushalt, dampfbeständige Kappen, Verschlüsse für Lebensmittelverpackungen und Strukturteile für Geschirrspüler.
Eigenschaften
| Dichte | 1,23 - 1,24 g/cm³ |
| Schmelze-Volumenfließrate (MVR) (360 °C/10,0 kg) | 90 cm³/10min |
| Zugmodul (23 °C) | 2.550 MPa |
| Zugspannung bei Streckgrenze (23 °C) | 75 MPa |
| Dehnung bei Streckgrenze (23°C) | 6 % |
| Biegefestigkeit (23°C) | 124 MPa |
| Biegemodul (23°C) | 2.600 MPa |
| Izod-Kerbschlagzähigkeit (23°C) | 5,5 kJ/m² |
| Charpy-Kerbschlagzähigkeit (23°C) | 5,5 kJ/m² |
| Glasübergangstemperatur (Tg) | 187 °C |
| Wärmeformbeständigkeitstemperatur (HDT @ 1,80 MPa / HDT A) | 176 °C |
| Vergleichsindex der Kriechwegbildung (CTI) | 125 V |
| Durchschlagfestigkeit | 40 kV/mm |
| Spezifischer Durchgangswiderstand | 1,0E+13 Ohm-cm |
| Linearer Formschwund (parallel) | 0.68 % |
| Linearer Formschwund (normal) | 0.72 % |
| Maximale Bauteilgröße | 1000 x 800 mm |
| Mindestbauteilgröße | 1 x 1 mm |