
射出成形金型の修理とメンテナンス
数百万回の射出サイクルにわたり工具鋼の寿命を延ばし、欠陥ゼロの部品再現性を保証するには、徹底した社内金型メンテナンスが不可欠です。射出成形金型の修理・メンテナンスサービスは、計画的な予防清掃、位置合わせ検査、部品交換、および設計変更指示(ECO)に対応する精密レーザー溶接を組み合わせたものです。ISO 9001およびIATF 16949認証の受託製造業者であるJucheng Precisionでは、完全装備の社内ツールルームを運営しています。25台以上の5軸CNCマシニングセンタ、超音波洗浄槽、マイクロレーザー溶接機を駆使し、摩耗したS136およびH13のキャビティ鋼を元のCAD公差に復元し、Zeiss CMM検査で検証された生涯にわたる金型信頼性を提供します。.
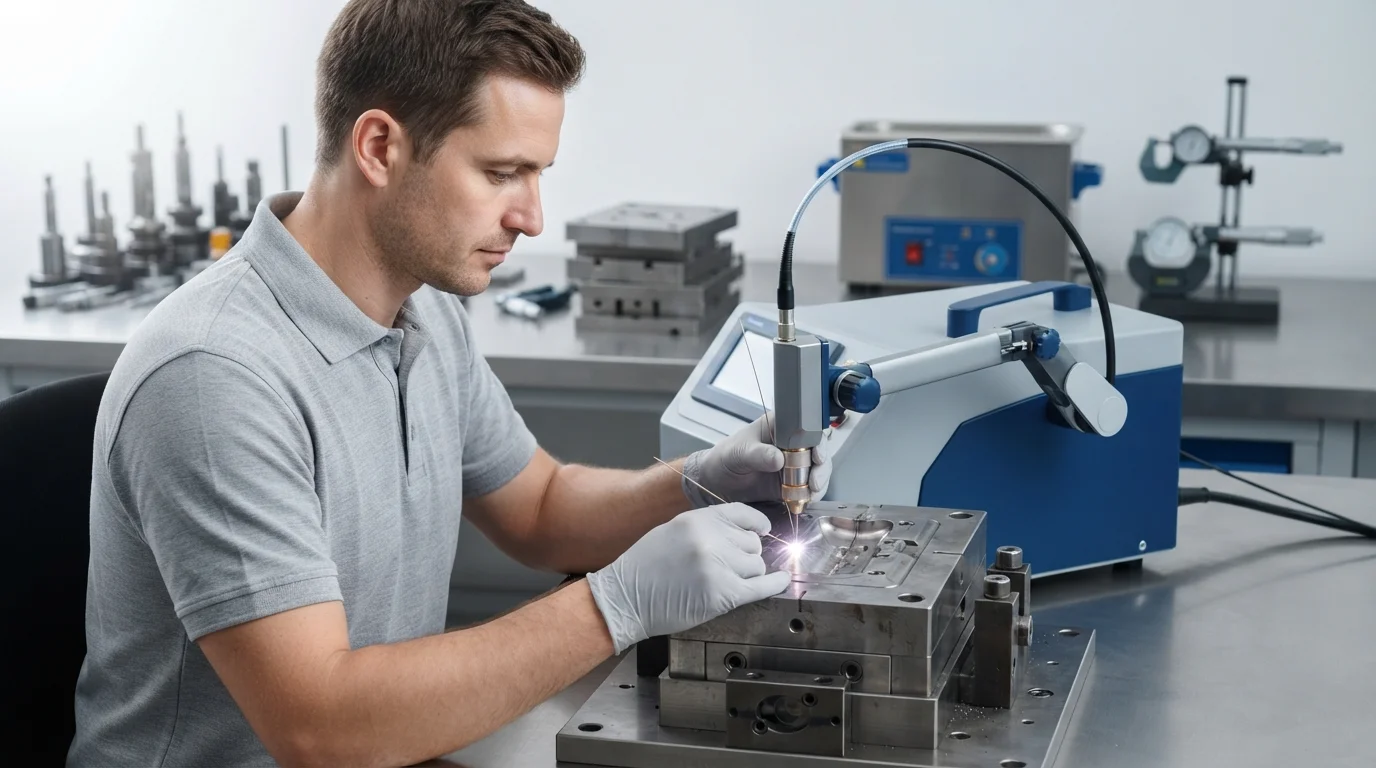
ターンキー 射出成形金型メンテナンス および金型修理サービス。計画的な予防保全(PM)や超音波キャビティ洗浄から、設計変更指示(ECO)に対応する精密レーザー溶接まで、当社の社内ツールルームは工具鋼を元のCAD仕様に復元し、お客様の金型資産を保護します。.
包括的な金型メンテナンスおよびサービスプロトコル
予期せぬ金型故障を防ぎ、大量生産時に±0.005 mmのパーティングライン公差を維持するため プラスチック射出成形, 、当社のツールルームでは4つの主要なメンテナンスサービスを実施しています:
1. 計画的な予防保全(PMチェック)
毎回 量産射出成形金型 Juchengで稼働する金型は、指定のショット数しきい値(例:50,000サイクル)に達した後、計画的なPM分解整備を受けます。ガイドピン、ブッシュ、水継手、機械的パーティングラインシャットオフを検査します。.
2. 超音波キャビティ洗浄と脱脂
腐食性樹脂(例: 難燃性(FR) 添加剤や高温エンジニアリングポリマー)の加工は、ガスアウトガスによる付着物を発生させます。キャビティは超音波溶剤浴にかけられ、鏡面研磨を損なうことなくアウトガスによるプレートアウトを除去します S136鋼 表面。.
3. 精密部品の交換
摩耗したエジェクタピン、アングルリフター、コアピン、スプリングリターン機構は社内で交換されます。機械のダウンタイムを最小限に抑えるため、標準化されたDMEおよびHASCOの交換部品を在庫しています。.
4. レーザー溶接とECO鋼の変更
部品CADの変更により設計変更指示(ECO)が必要な場合、またはキャビティエッジに軽微な欠けが生じた場合、当社の金型技術者はマイクロレーザー溶接機を用いて適合する鋼線を盛り、熱歪みを生じさせることなく5軸CNCで形状を再加工します。.
金型修理能力と予防保全の比較
日常的な金型メンテナンスと、実際の金型修理・変更との違い:
| サービス分野 | 予防保全(PM) | 金型修理・ECO変更 |
|---|---|---|
| 目標 | 予防的な欠陥防止と金型寿命の延長 | キャビティの補修またはCAD形状の更新 |
| 主要な技術作業 | ベント洗浄、シール交換、潤滑、水ラインのフラッシング | マイクロレーザー溶接、5軸CNC再フライス加工、形彫り放電加工、手研磨 |
| 鋼材・表面への影響 | SPI A-1研磨またはMold-Techテクスチャの完全性を維持 | 摩耗したパーティングラインのシャットオフを復元し、バリを排除 |
エンジニアリングチェンジオーダー(ECO)とマイクロレーザー溶接
量産初期に製品設計が変更される場合、まったく新しい金型を製作することが常に必要とは限りません。当社の社内金型職人がマイクロレーザー溶接を実施し、既存の鋼製キャビティを改造します。レーザー溶接は熱をピンポイント領域に集中させるため、工具鋼の硬度(50~54 HRC)を維持しつつ、隣接するコア表面に熱による歪みを生じさせません。改造後の金型はその後 金型トライアルと検証 (T1/T2)試作でサンプリングされ、Zeiss CMM検査システムによる寸法精度の確認が行われます。.
よくある質問(FAQ)
Q: 射出成形金型の予防保全はどのくらいの頻度で行うべきですか?
A: Juchengで稼働する金型は、樹脂の攻撃性(例:ガラス繊維強化や難燃性ポリマーはより頻繁な洗浄が必要)に応じて、20,000~50,000ショットごとに定期PM洗浄を実施しています。.
Q: Juchengで保管されている量産金型は、生涯金型保証の対象ですか?
A: はい。Jucheng Precisionが社内で製作・保守するすべての量産金型は、当社がお客様の量産部品を生産する限り、生涯金型保証の対象となります。.
Q: CAD設計が変更された場合(ECO)、既存の金型を改造できますか?
A: はい。当社の金型職人はマイクロレーザー溶接を実施し、金型ベース全体を再製作することなく、5軸CNCで鋼を追加したりキャビティ寸法を再フライス加工したりします。.
Q: 金型のパーティングラインのバリの原因は何ですか、またどのように修理されますか?
A: バリは、数十万ショットを経てパーティングラインの鋼が摩耗したときに発生します。摩耗したシャットオフは、適合する新品の工具鋼をレーザー溶接し、精密表面研削で±0.005 mmの公差まで戻すことで修理します。.