
Ремонт и обслуживание пресс-форм для литья под давлением
Продление срока службы инструментальной стали и гарантия бездефектной повторяемости деталей на протяжении миллионов циклов литья требуют строгого внутреннего обслуживания пресс-форм. Услуги по ремонту и обслуживанию пресс-форм для литья под давлением сочетают плановую профилактическую очистку, проверку соосности, замену компонентов и прецизионную лазерную сварку для изменений инженерной конфигурации (ECO). В Jucheng Precision, контрактном производителе, сертифицированном по ISO 9001 и IATF 16949, мы располагаем полностью оснащённым собственным инструментальным цехом. Благодаря более чем 25 обрабатывающим центрам с 5-осевой ЧПУ, ультразвуковым ваннам для очистки и микролазерным сварочным аппаратам мы восстанавливаем изношенную инструментальную сталь полостей S136 и H13 до исходных допусков CAD, обеспечивая надёжность инструмента на весь срок службы, подтверждённую контролем на координатно-измерительной машине Zeiss.
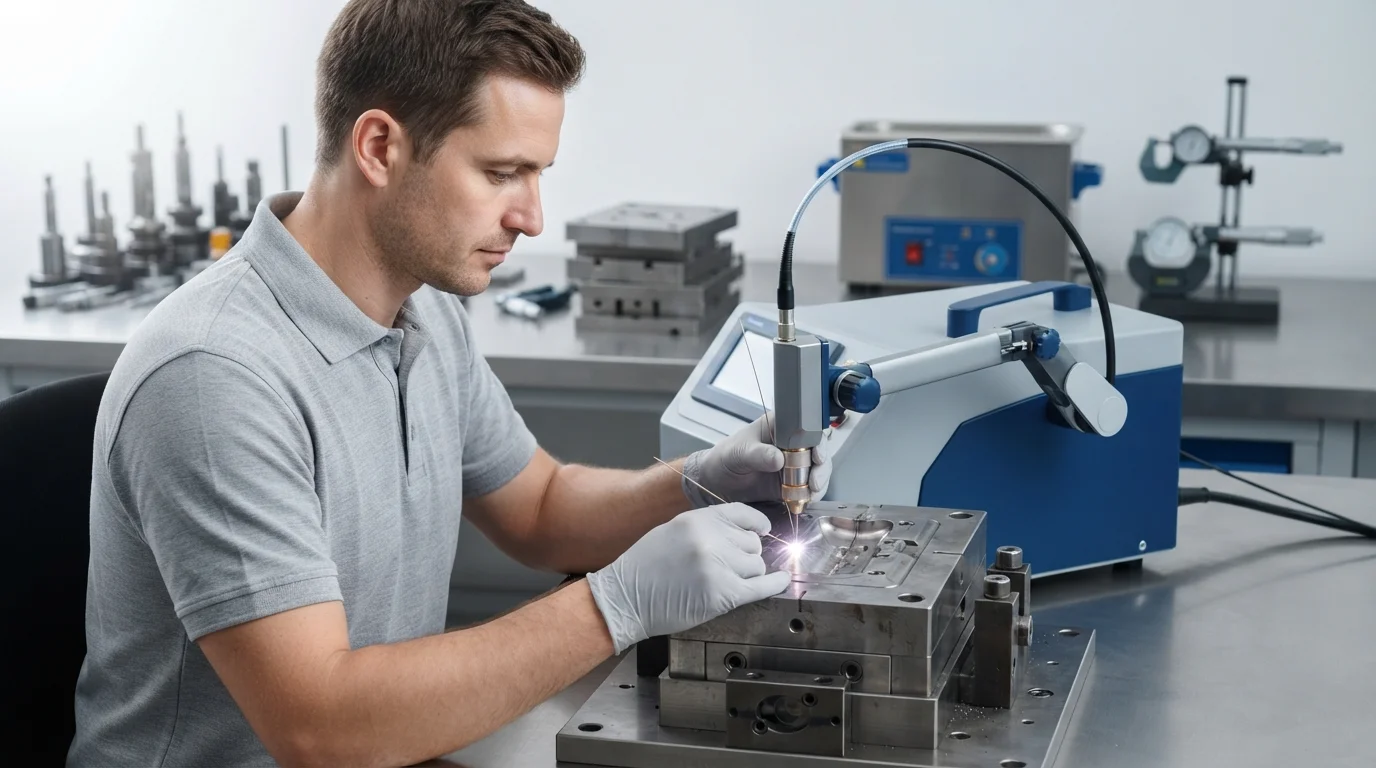
Под ключ обслуживание пресс-форм для литья под давлением и услуги по ремонту инструмента. От планового профилактического обслуживания (ПО) и ультразвуковой очистки полостей до прецизионной лазерной сварки для изменений инженерной конфигурации (ECO) — наш собственный инструментальный цех восстанавливает инструментальную сталь до исходных спецификаций CAD, защищая ваши инвестиции в оснастку.
Комплексный протокол обслуживания и технического ухода за инструментом
Чтобы предотвратить неожиданные поломки инструмента и поддерживать допуски плоскости разъёма ±0,005 мм при крупносерийном производстве Литье пластмасс под давлением, наш инструментальный цех выполняет четыре ключевых вида обслуживания:
1. Плановое профилактическое обслуживание (проверки ПО)
Каждый Производственная литьевая форма эксплуатируемый в Jucheng, проходит плановую разборку в рамках ПО после достижения установленных пороговых значений циклов (например, 50 000 циклов). Мы проверяем направляющие штифты, втулки, водяные фитинги и механические затворы плоскости разъёма.
2. Ультразвуковая очистка и обезжиривание полостей
Переработка коррозионно-активных смол, таких как Антипирен (FR) добавки или высокотемпературные инженерные полимеры, приводит к образованию отложений газовыделения. Полости проходят ультразвуковые ванны с растворителем для удаления отложений газовыделения без повреждения зеркально-полированных Сталь S136 поверхности.
3. Замена прецизионных компонентов
Изношенные выталкивающие штифты, наклонные подъемники, стержневые штифты и механизмы пружинного возврата заменяются собственными силами. Мы держим на складе стандартизированную заменяемую оснастку DME и HASCO, чтобы минимизировать простои оборудования.
4. Лазерная сварка и модификации стали ECO
Когда модификации CAD детали требуют Engineering Change Orders (ECO) или когда кромки полости получают незначительные сколы, наши инструментальщики наплавляют соответствующую стальную проволоку с помощью микролазерных сварочных аппаратов, повторно обрабатывая геометрию на 5-осевых ЧПУ без термической деформации.
Возможности ремонта оснастки в сравнении с профилактическим обслуживанием
Различие между плановым обслуживанием оснастки и активным ремонтом и модификацией оснастки:
| Зона обслуживания | Профилактическое обслуживание (PM) | Ремонт оснастки и модификация ECO |
|---|---|---|
| Целевая задача | Проактивное предотвращение дефектов и продление срока службы оснастки | Корректирующее восстановление полости или обновление геометрии CAD |
| Ключевые технические работы | Очистка вентиляционных каналов, замена уплотнений, смазка, промывка водяных линий | Микролазерная сварка, 5-осевое ЧПУ-фрезерование, электроэрозионная обработка (прошивная), ручная полировка |
| Сталь и ударопрочность поверхности | Сохраняет полировку SPI A-1 или целостность текстуры Mold-Tech | Восстанавливает изношенные запирающие поверхности плоскости разъёма для устранения облоя |
Заказы на инженерные изменения (ECO) и микролазерная сварка
Когда конструкция изделия меняется на раннем этапе производства, не всегда необходимо изготавливать совершенно новую пресс-форму. Наши штатные инструментальщики выполняют микролазерную сварку для модификации существующих стальных формообразующих полостей. Поскольку лазерная сварка концентрирует тепло в точечной зоне, твёрдость инструментальной стали (50–54 HRC) сохраняется без термической деформации соседних поверхностей знаков. Модифицированные формы затем проходят испытания в ходе Испытания и валидацию формы прогонов (T1/T2) для подтверждения точности размеров на координатно-измерительных машинах Zeiss.
Часто задаваемые вопросы (FAQ)
В: Как часто следует проводить профилактическое обслуживание литьевой формы?
О: Формы, работающие на Jucheng, проходят плановую профилактическую очистку каждые 20 000–50 000 циклов в зависимости от агрессивности полимера (например, стеклонаполненные или огнестойкие полимеры требуют более частой очистки).
В: Распространяется ли на производственные формы, хранящиеся на Jucheng, пожизненная гарантия на оснастку?
О: Да. На все производственные формы, изготовленные и обслуживаемые собственными силами Jucheng Precision, распространяется пожизненная гарантия на оснастку на весь период, пока мы производим ваши детали.
В: Можете ли вы модифицировать существующую форму при изменении моего CAD-проекта (ECO)?
О: Да. Наши инструментальщики выполняют микролазерную сварку для наращивания стали или повторной фрезеровки размеров полости на 5-осевых ЧПУ без необходимости перестраивать весь блок пресс-формы.
В: Что вызывает облой по линии разъема пресс-формы и как его устраняют?
О: Облой возникает, когда сталь линии разъема изнашивается за сотни тысяч циклов. Мы восстанавливаем изношенные запирающие поверхности путем лазерной сварки свежей соответствующей инструментальной сталью и прецизионного поверхностного шлифования обратно до допусков ±0,005 мм.