
Reparo e Manutenção de Moldes de Injeção
Prolongar a vida útil do aço ferramenta e garantir a repetibilidade de peças com zero defeitos ao longo de milhões de ciclos de injeção exige uma rigorosa manutenção interna de moldes. Os serviços de reparo e manutenção de moldes de injeção combinam limpeza preventiva programada, inspeções de alinhamento, substituição de componentes e soldagem a laser de precisão para Ordens de Alteração de Engenharia (ECOs). Na Jucheng Precision, uma fabricante contratada certificada ISO 9001 e IATF 16949, operamos uma ferramentaria interna totalmente equipada. Impulsionados por mais de 25 centros de usinagem CNC de 5 eixos, tanques de limpeza ultrassônica e soldadores micro-laser, restauramos o aço de cavidade desgastado S136 e H13 às tolerâncias originais de CAD, proporcionando confiabilidade do ferramental por toda a vida útil, verificada por inspeção com CMM Zeiss.
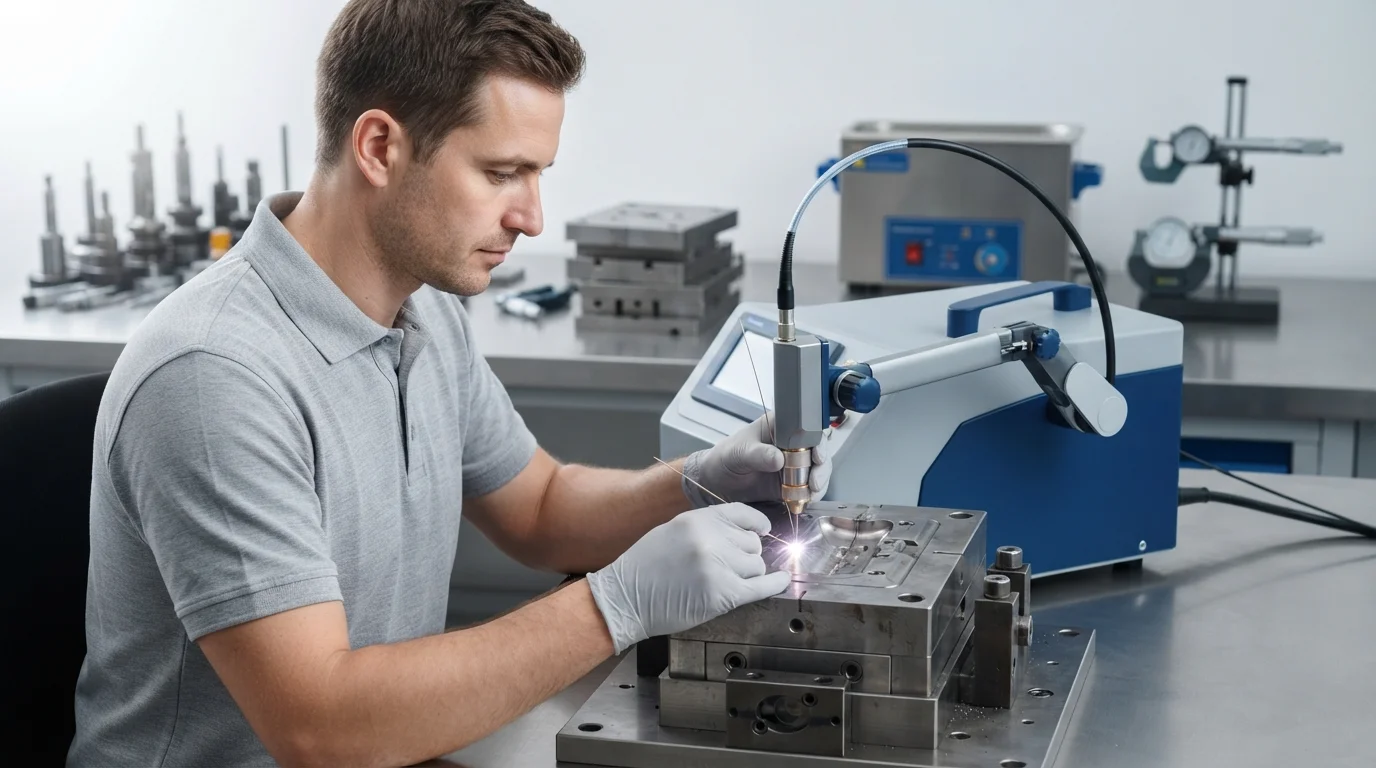
Chave na mão manutenção de moldes de injeção e serviços de reparo de ferramental. Da manutenção preventiva programada (PM) e limpeza ultrassônica de cavidades à soldagem a laser de precisão para Ordens de Alteração de Engenharia (ECOs), nossa ferramentaria interna restaura o aço ferramenta às especificações originais de CAD, protegendo seu investimento em ferramental.
Protocolo Abrangente de Manutenção e Assistência de Ferramental
Para evitar quebras inesperadas de ferramental e manter tolerâncias de linha de partição de ±0,005 mm durante a produção em alto volume Moldagem por Injeção de Plástico, nossa ferramentaria executa quatro serviços de manutenção essenciais:
1. Manutenção Preventiva Programada (Verificações de PM)
Todo Ferramentas de Moldagem por Injeção de Produção em operação na Jucheng passa por desmontagens de PM programadas após atingir limites designados de ciclos (por exemplo, 50.000 ciclos). Inspecionamos pinos-guia, buchas, conexões de água e shut-offs mecânicos da linha de partição.
2. Limpeza e Desengraxamento Ultrassônico de Cavidades
O processamento de resinas corrosivas como Retardante de Chama (FR) aditivos ou polímeros de engenharia de alta temperatura gera depósitos de desgaseificação. As cavidades passam por banhos de solvente ultrassônico para remover a placa de desgaseificação sem danificar superfícies polidas espelhadas Aço S136 superfícies.
3. Substituição de Componentes de Precisão
Pinos ejetores desgastados, elevadores angulares, pinos de macho e mecanismos de retorno por mola são substituídos internamente. Temos em estoque hardware de reposição padronizado DME e HASCO para minimizar o tempo de inatividade da máquina.
4. Soldagem a Laser e Modificações de Aço ECO
Quando modificações no CAD da peça exigem Ordens de Alteração de Engenharia (ECOs) ou quando as bordas da cavidade sofrem pequenos lascamentos, nossos ferramenteiros depositam arame de aço correspondente usando micro-soldadores a laser, usinando novamente a geometria em CNCs de 5 eixos sem distorção térmica.
Capacidades de Reparo de Ferramental vs. Manutenção Preventiva
Diferenciando a manutenção rotineira de ferramental do reparo e modificação ativos de ferramental:
| Área de Atendimento | Manutenção Preventiva (MP) | Reparo de Ferramental e Modificação de ECO |
|---|---|---|
| Objetivo-Alvo | Prevenção proativa de defeitos e extensão da vida útil do ferramental | Restauração corretiva da cavidade ou atualização da geometria CAD |
| Principais Trabalhos Técnicos | Limpeza de ventilação, substituição de vedantes, lubrificação, lavagem de linhas de água | Soldadura micro-laser, fresagem CNC de 5 eixos, EDM por penetração, polimento manual |
| Impacto em aço e superfície | Mantém o polimento SPI A-1 ou a integridade da textura Mold-Tech | Restaura os shut-offs da linha de separação desgastados para eliminar rebarbas |
Ordens de Alteração de Engenharia (ECO) e soldadura micro-laser
Quando os designs do produto evoluem durante a produção inicial, construir um molde totalmente novo nem sempre é necessário. Os nossos ferramenteiros internos realizam soldadura micro-laser para modificar cavidades de aço existentes. Como a soldadura laser concentra o calor numa área pontual, a dureza do aço para moldes (50–54 HRC) é preservada sem causar distorção térmica nas superfícies adjacentes do núcleo. As ferramentas modificadas são subsequentemente amostradas durante as Teste e Validação de Molde corridas (T1/T2) para confirmar a precisão dimensional nos sistemas de inspeção Zeiss CMM.
Perguntas Frequentes (FAQ)
P: Com que frequência deve um molde de injeção ser submetido a manutenção preventiva?
R: Os moldes em funcionamento na Jucheng são submetidos a limpeza PM programada a cada 20.000 a 50.000 injeções, dependendo da agressividade da resina (por exemplo, polímeros com fibra de vidro ou retardadores de chama requerem limpeza mais frequente).
P: Os moldes de produção armazenados na Jucheng estão cobertos por uma garantia vitalícia da ferramenta?
R: Sim. Todos os moldes de produção construídos e mantidos internamente na Jucheng Precision estão cobertos por uma garantia vitalícia da ferramenta, desde que produzamos as suas peças de produção.
P: Podem modificar um molde existente quando o meu design CAD muda (ECO)?
R: Sim. Nossos ferramenteiros realizam micro-soldagem a laser para adicionar aço ou refilar as dimensões da cavidade em CNCs de 5 eixos sem precisar reconstruir toda a base do molde.
P: O que causa rebarba na linha de partição do molde e como ela é reparada?
R: A rebarba ocorre quando o aço da linha de partição se desgasta ao longo de centenas de milhares de injeções. Reparamos os shut-offs desgastados por meio de soldagem a laser com aço ferramenta correspondente novo e retificação de superfície de precisão de volta às tolerâncias de ±0,005 mm.