
Reparación y mantenimiento de moldes de inyección
Extender la vida útil del acero para herramientas y garantizar la repetibilidad de piezas sin defectos a lo largo de millones de ciclos de inyección requiere un riguroso mantenimiento interno de los moldes. Los servicios de reparación y mantenimiento de moldes de inyección combinan limpieza preventiva programada, inspecciones de alineación, reemplazo de componentes y soldadura láser de precisión para Órdenes de Cambio de Ingeniería (ECO). En Jucheng Precision, un fabricante por contrato certificado ISO 9001 e IATF 16949, operamos un taller de utillaje interno totalmente equipado. Impulsados por más de 25 centros de mecanizado CNC de 5 ejes, tanques de limpieza ultrasónica y soldadores láser de micro, restauramos el acero desgastado de las cavidades S136 y H13 a las tolerancias CAD originales, ofreciendo una fiabilidad del utillaje de por vida verificada mediante inspección con CMM Zeiss.
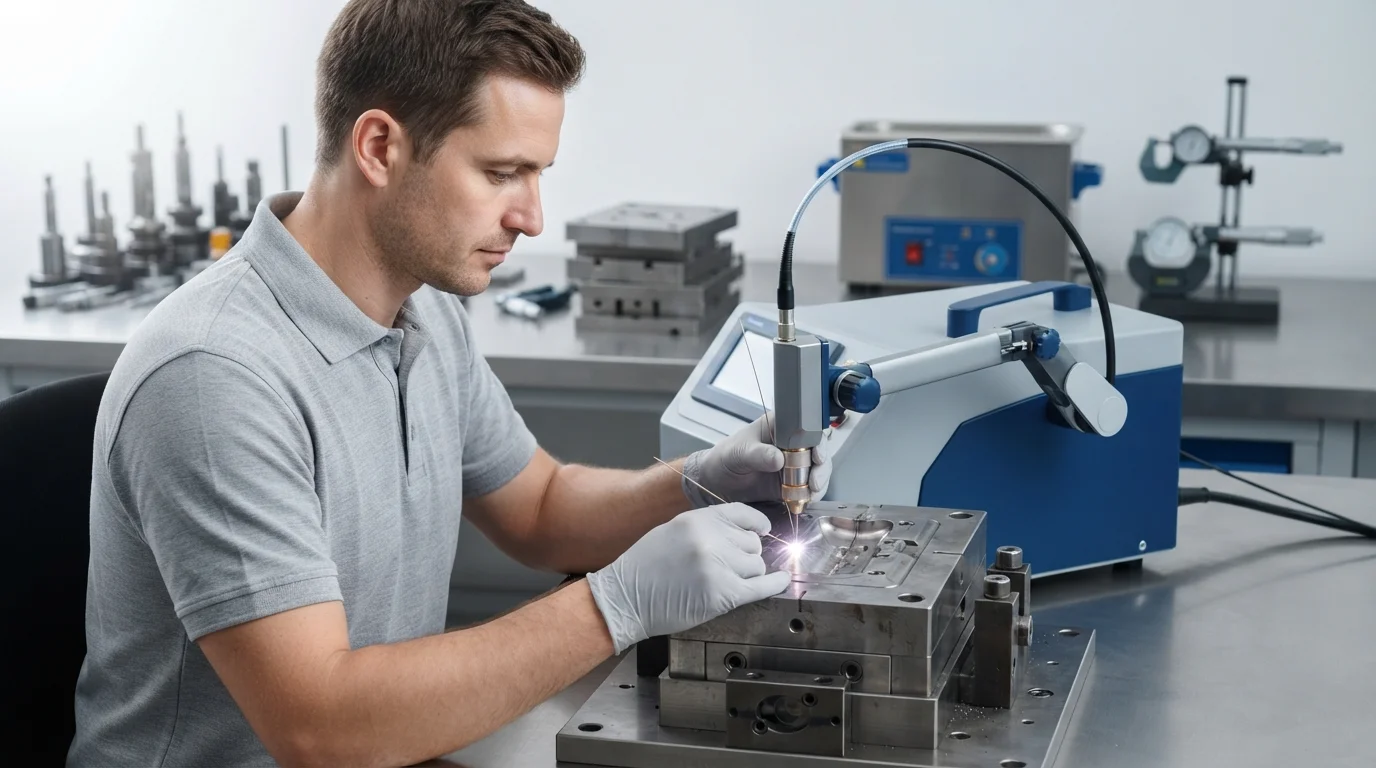
Llave en mano mantenimiento de moldes de inyección y servicios de reparación de utillaje. Desde el mantenimiento preventivo programado (PM) y la limpieza ultrasónica de cavidades hasta la soldadura láser de precisión para Órdenes de Cambio de Ingeniería (ECO), nuestro taller de utillaje interno restaura el acero para herramientas a las especificaciones CAD originales, protegiendo su inversión en utillaje.
Protocolo integral de mantenimiento y servicio de utillaje
Para evitar averías inesperadas del utillaje y mantener tolerancias de línea de partición de ±0,005 mm durante la producción en serie de alto volumen Moldeo por Inyección de Plástico, nuestro taller de utillaje ejecuta cuatro servicios de mantenimiento clave:
1. Mantenimiento preventivo programado (controles de PM)
Cada Molde de inyección de producción que se ejecuta en Jucheng se somete a desmontajes de PM programados tras alcanzar umbrales de ciclos designados (p. ej., 50.000 ciclos). Inspeccionamos pasadores guía, casquillos, conexiones de agua y cierres mecánicos de línea de partición.
2. Limpieza y desengrase ultrasónico de cavidades
El procesamiento de resinas corrosivas como Retardante de llama (FR) aditivos o polímeros de ingeniería de alta temperatura genera depósitos por desgasificación. Las cavidades se someten a baños de disolvente ultrasónico para eliminar los depósitos por desgasificación sin dañar el acabado pulido espejo Acero S136 superficies.
3. Reemplazo de componentes de precisión
Los pasadores eyectores desgastados, elevadores angulares, pasadores de núcleo y mecanismos de retorno por resorte se reemplazan internamente. Disponemos de hardware de reemplazo estandarizado DME y HASCO para minimizar el tiempo de inactividad de la máquina.
4. Soldadura láser y modificaciones de acero ECO
Cuando las modificaciones CAD de la pieza requieren Órdenes de Cambio de Ingeniería (ECO) o cuando los bordes de la cavidad sufren pequeños desportillados, nuestros fabricantes de moldes depositan alambre de acero compatible usando soldadoras de microláser, volviendo a mecanizar la geometría en CNC de 5 ejes sin distorsión térmica.
Capacidades de reparación de herramientas frente al mantenimiento preventivo
Diferenciación entre el mantenimiento rutinario de herramientas y la reparación y modificación activa de herramientas:
| Área de servicio | Mantenimiento preventivo (PM) | Reparación de herramientas y modificación ECO |
|---|---|---|
| Objetivo | Prevención proactiva de defectos y extensión de la vida útil de la herramienta | Restauración correctiva de la cavidad o actualización de la geometría CAD |
| Trabajo técnico clave | Limpieza de venteos, sustitución de sellos, lubricación, purgado de circuitos de agua | Soldadura por microláser, refrentado CNC de 5 ejes, electroerosión por penetración, pulido manual |
| Acero e impacto superficial | Mantiene el pulido SPI A-1 o la integridad de la textura Mold-Tech | Restaura los cierres de línea de partición desgastados para eliminar la rebaba |
Órdenes de cambio de ingeniería (ECO) y soldadura por microláser
Cuando los diseños de producto evolucionan durante la producción inicial, no siempre es necesario fabricar un molde completamente nuevo. Nuestros matriceros internos realizan soldadura por microláser para modificar las cavidades de acero existentes. Dado que la soldadura láser concentra el calor en un área puntual, se preserva la dureza del acero de herramientas (50–54 HRC) sin causar distorsión térmica en las superficies de núcleo adyacentes. Las herramientas modificadas se muestrean posteriormente durante Prueba y validación de molde (T1/T2) para confirmar la precisión dimensional en los sistemas de inspección Zeiss CMM.
Preguntas frecuentes (FAQ)
P: ¿Con qué frecuencia debe someterse un molde de inyección a mantenimiento preventivo?
R: Los moldes que se ejecutan en Jucheng se someten a limpieza PM programada cada 20.000 a 50.000 ciclos, según la agresividad de la resina (p. ej., los polímeros con carga de fibra de vidrio o ignífugos requieren una limpieza más frecuente).
P: ¿Los moldes de producción almacenados en Jucheng están cubiertos por una garantía de utillaje de por vida?
R: Sí. Todos los moldes de producción fabricados y mantenidos internamente en Jucheng Precision están cubiertos por una garantía de utillaje de por vida mientras ejecutemos sus piezas de producción.
P: ¿Pueden modificar un molde existente cuando cambia mi diseño CAD (ECO)?
R: Sí. Nuestros fabricantes de moldes realizan microsoldadura láser para añadir acero o refrescar las dimensiones de la cavidad en CNC de 5 ejes sin tener que reconstruir toda la base del molde.
P: ¿Qué causa la rebaba en la línea de partición del molde y cómo se repara?
R: La rebaba se produce cuando el acero de la línea de partición se desgasta tras cientos de miles de ciclos. Reparamos los cierres desgastados mediante soldadura láser con acero de herramienta compatible y rectificado de precisión de la superficie hasta tolerancias de ±0,005 mm.