
マイクロ射出成形の離型 これは最終的な機械的ディテールではなく、寸法管理された特徴が支持されていないプラスチック部品になる瞬間です。部品は正しく充填されても、離型時に曲がったり、割れたり、張り付いたり、散乱したり、永久的な痕跡が付いたりすることがあります。小さな部品では、離型のコンセプトは回収と梱包にまで継続する必要があります。.
最良の離型戦略は、力を最小限に抑え、支持を分散させ、型開き後に部品がどこに残るかを制御し、機能を左右する表面を保護します。本記事では、キャビティ保持から最終回収まで部品を追跡し、故障箇所を特定しやすくします。.
部品の流れ
金型が開いたときに部品がどこに残るかを予測する
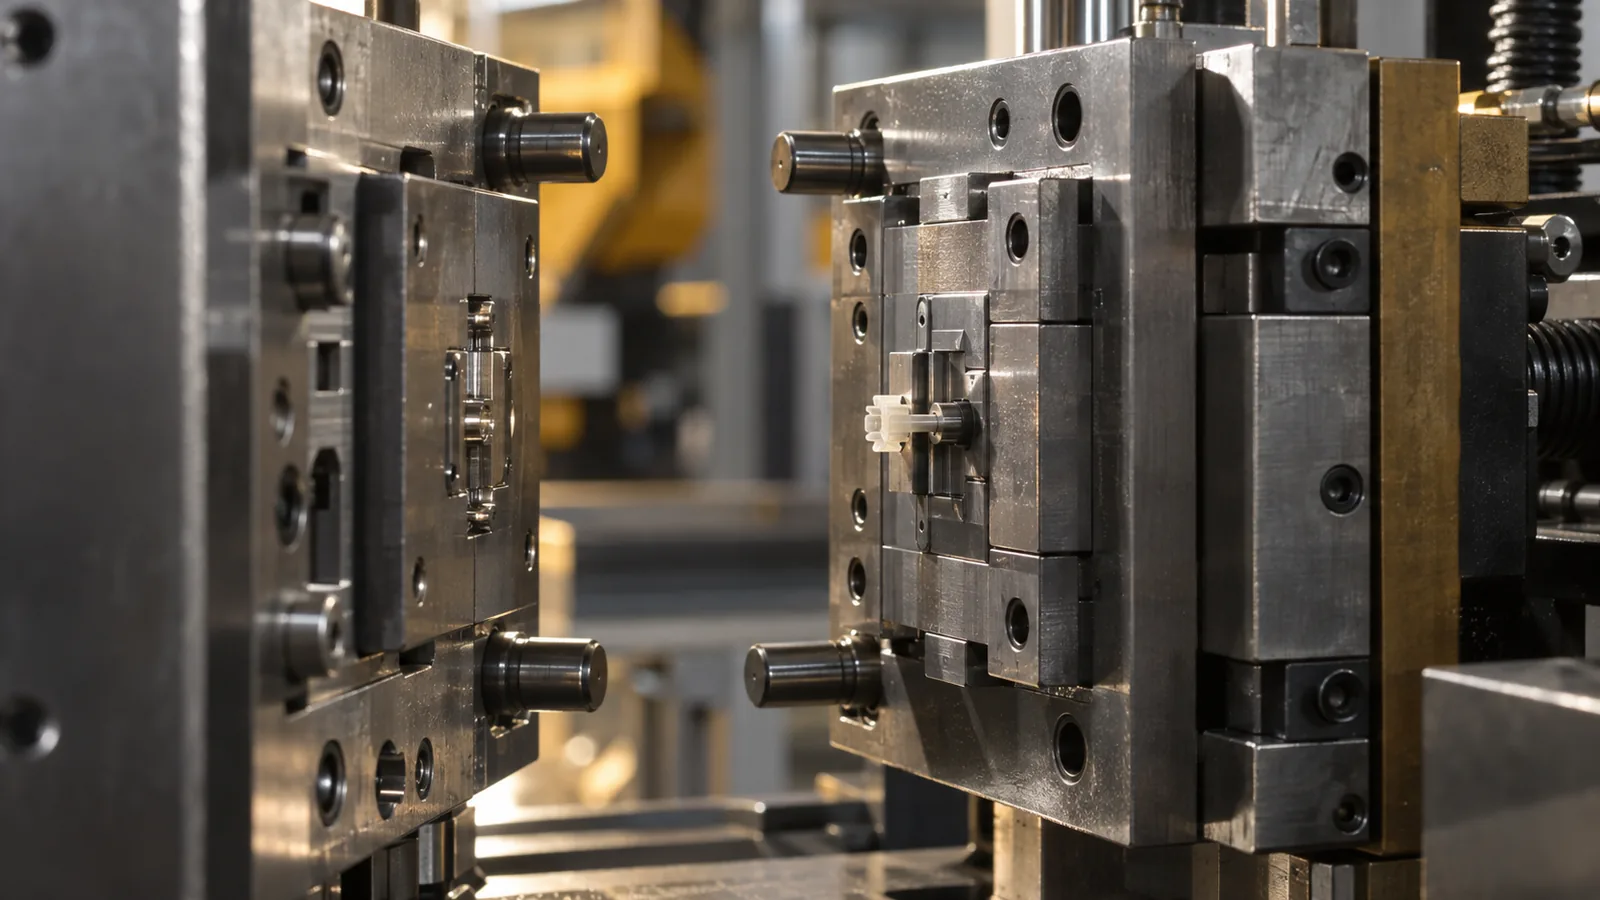
信頼性の高い離型は、ピンが動く前から始まります。金型は、どちら側が部品を保持するか、どの程度強く保持するか、部品が配向を保つかどうかを制御する必要があります。コアの収縮、表面仕上げ、ドラフト、テクスチャ、アンダーカット、ゲート保持、冷却バランスがすべて結果に影響します。.
金型の両半分の間で交互に移動する部品は、一貫して回収できません。また、ショットごとに離型位置が変わるため、金型やロボットと衝突する可能性があります。設計レビュー中に、意図した保持面を特定し、ポリマーを把持する可能性のあるすべての競合する特徴と比較してください。.
非常に小さな部品には別の複雑さがあります。ランナーやゲートが離型挙動を支配する可能性があるのです。ゲートが予測不能に破断したり、部品がランナーに付着したままの場合、回収方法は機能的な特徴を損なわずに分離することを考慮する必要があります。.
より多くのエジェクタを追加する前に離型力を低減する
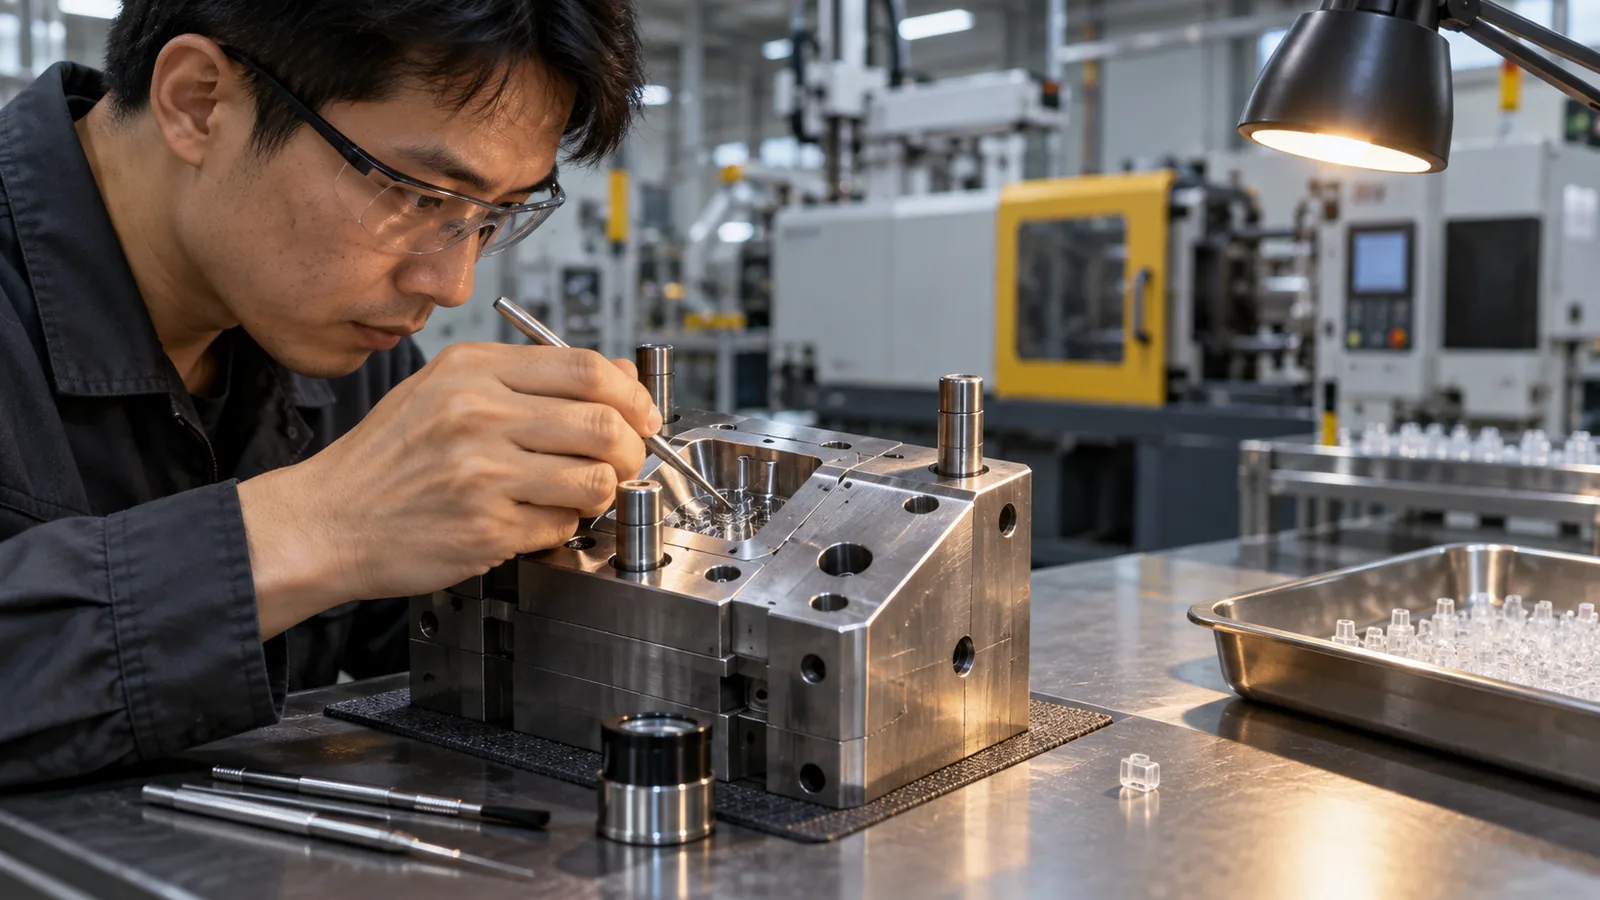
ピンを追加すると荷重を分散できるが、張り付きのすべての原因を修正するわけではない。過剰な保持力は、不十分なドラフト、離型方向の粗さ、深いテクスチャ、真空形成、中子収縮、アンダーカット、高い離型温度、または歪んだ形状に起因する可能性がある。.
まず接触面を確認する。ドラフトや研磨方向のわずかな改善は、より強力な突出しシステムよりも効果的に力を低減できる場合がある。これらの決定は以下に属する。 カスタム金型製作 ドラフト、研磨方向、冷却、エジェクタのアクセスが同じ金型スペースを奪い合うため、レビューが必要である。冷却も重要である。温かすぎる状態で離型された部品は、より冷えた部品なら耐えられる力で変形する可能性があり、過度の冷却は中子周りの収縮を増大させる。.
判断ルール: 試験中に突出し力が上昇し続ける場合は、力を増やすのをやめ、どの表面または圧力条件が部品を保持しているかを特定する。.
荷重を支えられる表面に突出し方法を適合させる
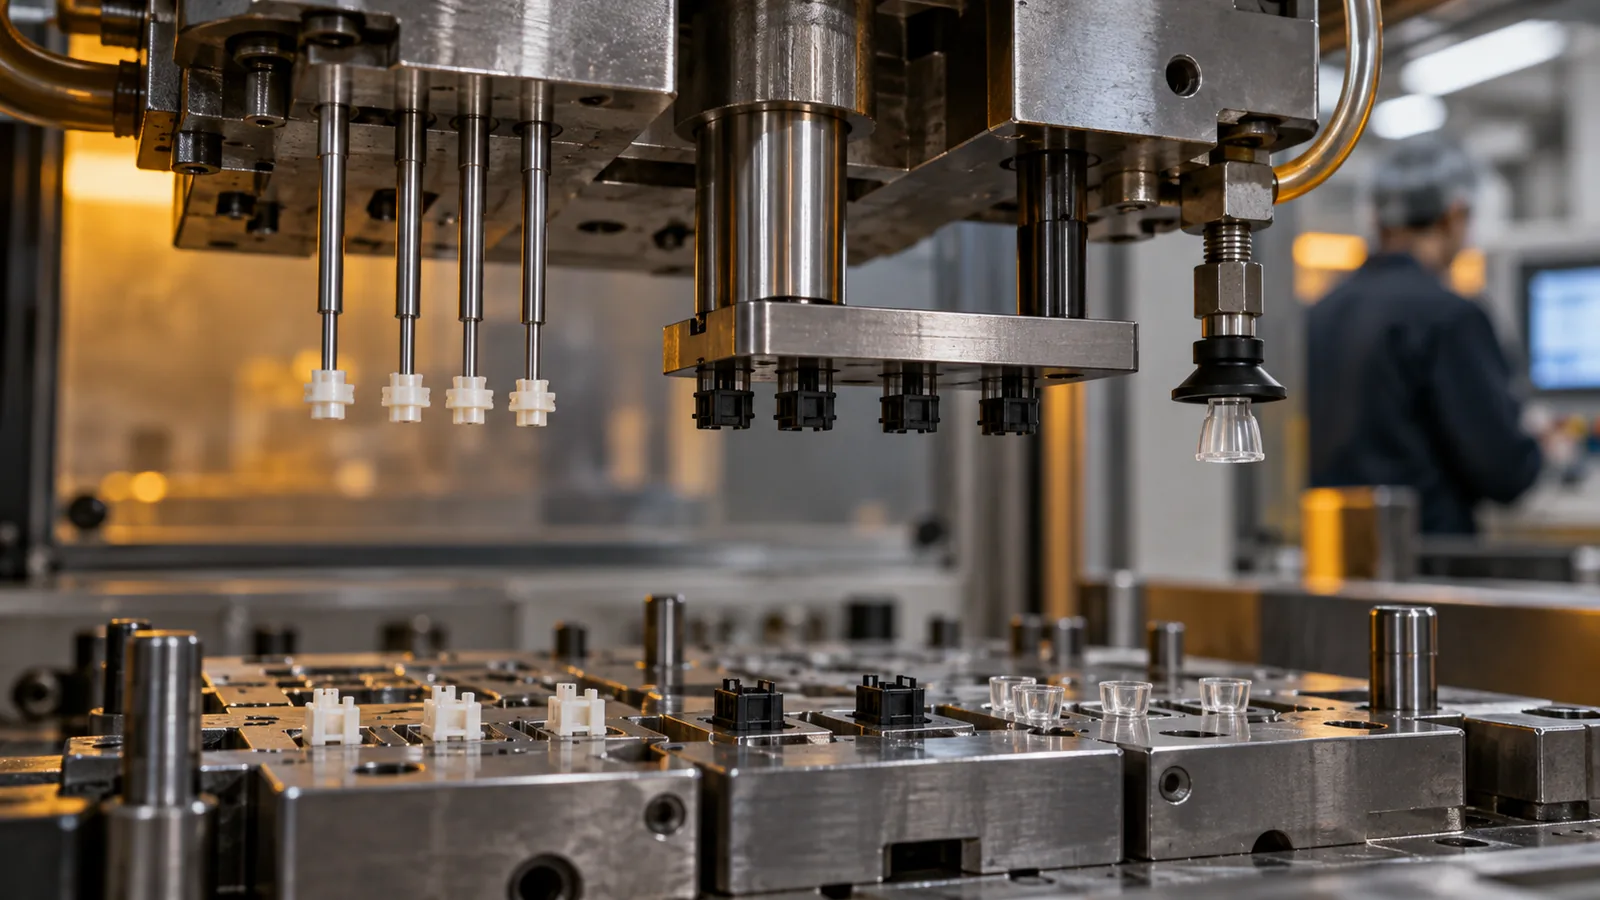
許容される接触面積(利用可能な金型スペースではなく)が突出し方法を導くべきである。機能的なシール面、光学面、薄いリブ、および微小な歯車の歯は、集中荷重に適さない箇所である。.
| 方法 | 有用な条件 | 主なリスク |
|---|---|---|
| 小径エジェクタピン | 十分な支持を備えた規定の非機能パッド | へこみ、曲がり、またはピンの破損 |
| スリーブ突出し | 分散支持が必要な円形形状 | 同心度と目視線 |
| ストリッパープレート | 外周または広範囲の支持 | パーティング形状とプレートの位置合わせ |
| エアアシスト | 真空解放または広い繊細な表面 | 制御されていない部品の方向 |
| 真空またはロボットによるピックアップ | トレイまたはネストへの制御された移送 | ピックアップの安定性と表面接触 |
ハイブリッド戦略が一般的です。機械的解放で部品をキャビティから分離し、その直後に真空ピックアップで方向を制御する場合があります。順序とタイミングは、個々のハードウェアと同じくらい重要です。.
静電気は解放を回収失敗に変える可能性がある
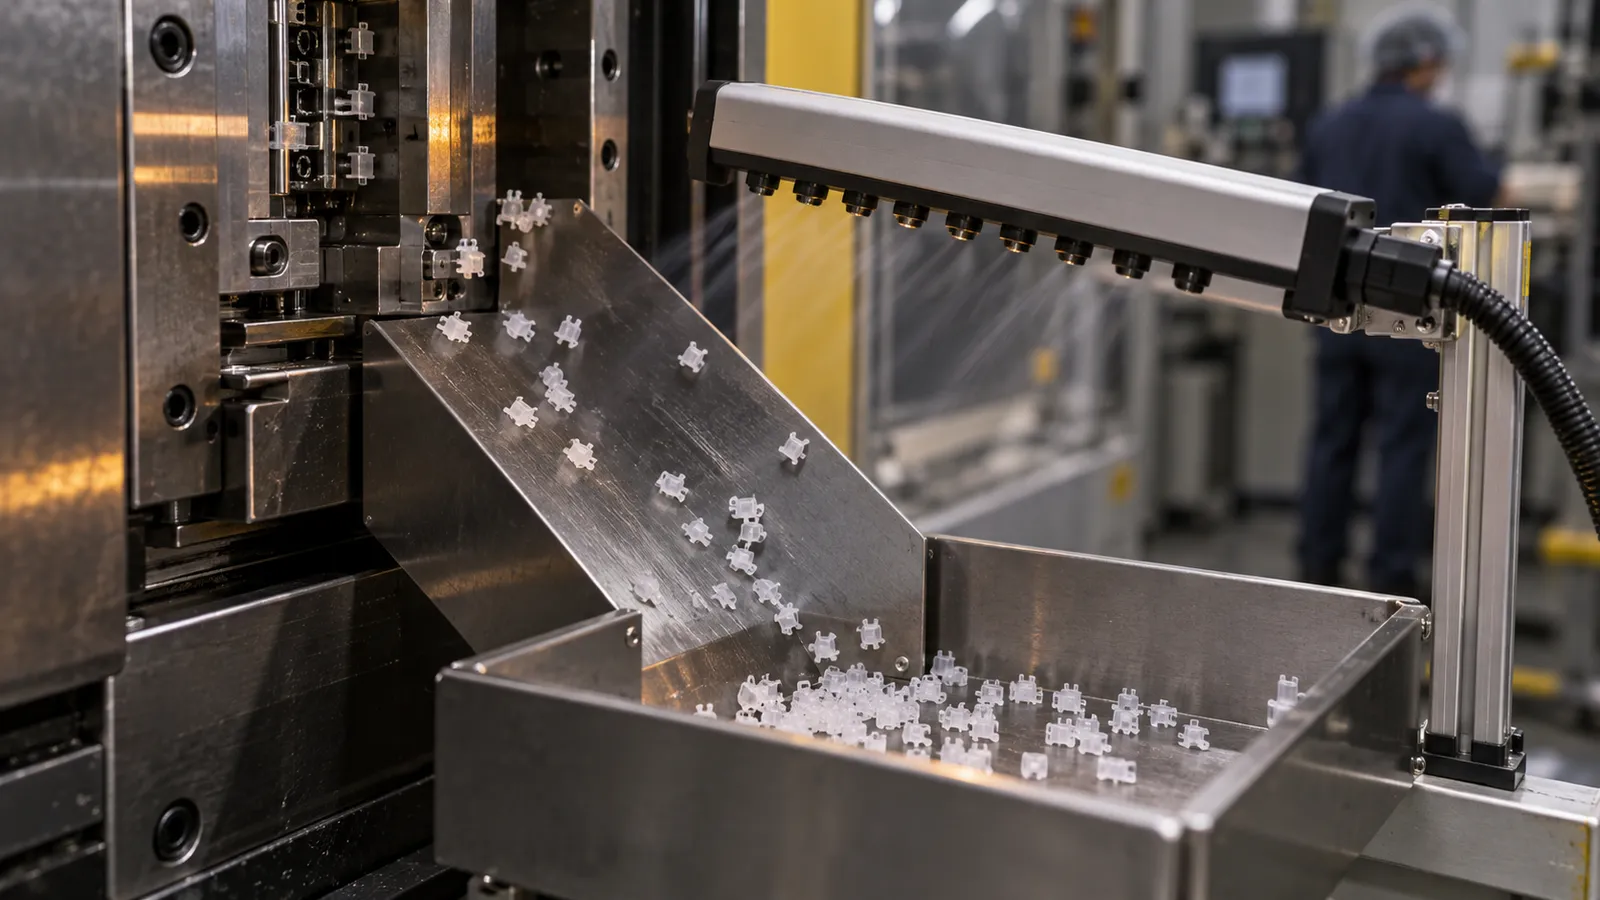
マイクロ部品はキャビティから出ても、回収トレイに到達できないことがあります。静電引力により、コア上に保持されたり、近くの表面に引き寄せられたり、複数の部品が互いに付着したりする可能性があります。大型部品には無害に見える空気の動きが、軽い部品を散乱させることがあります。.
回収は閉じた経路として設計する必要があります。解放位置、ピックアップのアプローチ、センサーの位置、移送速度、トレイの形状、接地、イオン化、および包装材料はすべて、すべての部品が確実に把握されるかどうかに影響します。検査や組立てのために部品の方向を維持する必要がある場合、ランダム落下による回収はほとんど十分ではありません。.
敏感な用途では、包装は摩耗や粒子の移行も防ぐ必要があります。キャビティ数管理されたトレイや規定されたネストは、特に部品を目視で分離するのが難しい場合に、一般的なビンよりもトレーサビリティをより良く支援できます。これは特に次の場合に関連します: クリーンルーム射出成形 回収と包装を通じて粒子曝露を制御するためにルートが選択されている場合。.
損傷パターンを使用してその発生時期を特定する
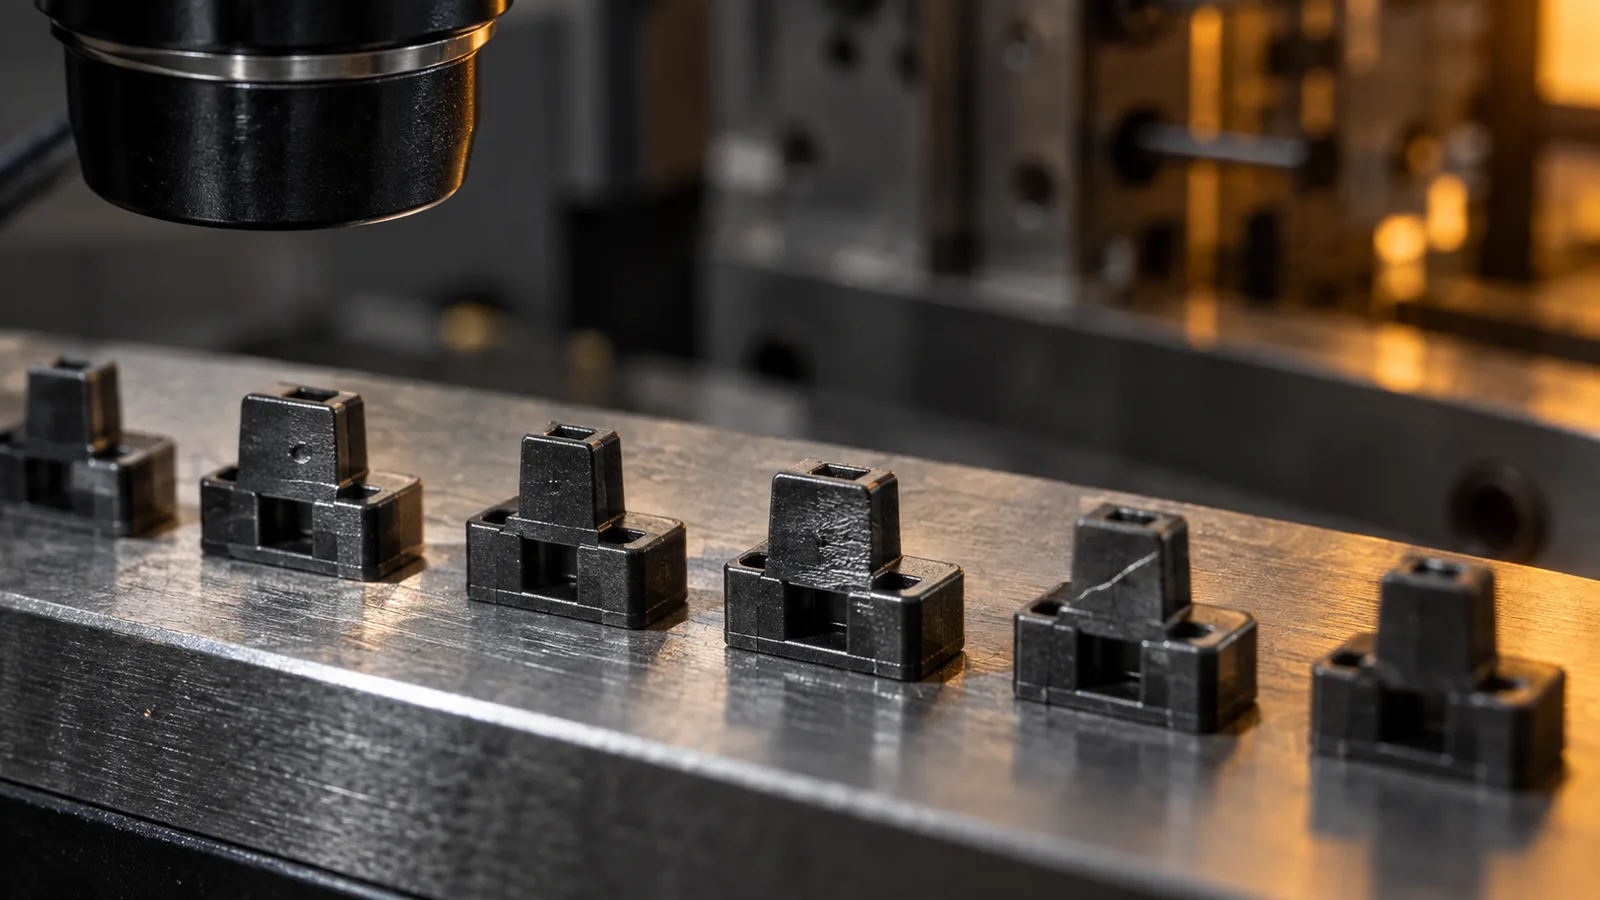
離型時の損傷は成形歪みと区別する必要があります。同じ曲がった形状は、不均一な冷却、コア保持、エジェクタ力、ロボット接触、または包装圧縮によって生じる可能性があります。時期に関する証拠は原因を絞り込むのに役立ちます。.
- 1つのエジェクタ位置での損傷: 接触領域、タイミング、ピンの位置合わせ、および局所温度を検査します。.
- 部品がコア上に残る: ドラフト、仕上げ、収縮、部品背後のベント、および離型温度を見直します。.
- ランダムな部品欠落: 静電気、空気の流れ、ピックアップ検出、および回収用エンクロージャを調査します。.
- 離型後の傷: ロボットグリッパー、シュート、トレイ、および部品同士の接触を比較します。.
- 数分後の形状変化: 残留応力、冷却バランス、および支持されていない保管を考慮します。.
高速度ビデオまたは段階的な手動サイクルは、部品がいつ向きを変えたり別の表面に接触したりするかを明らかにできます。損傷箇所が不明確な場合は、取り扱いの前後で成形寸法を確認する必要があります。.
完全なリリースシーケンスを検証する
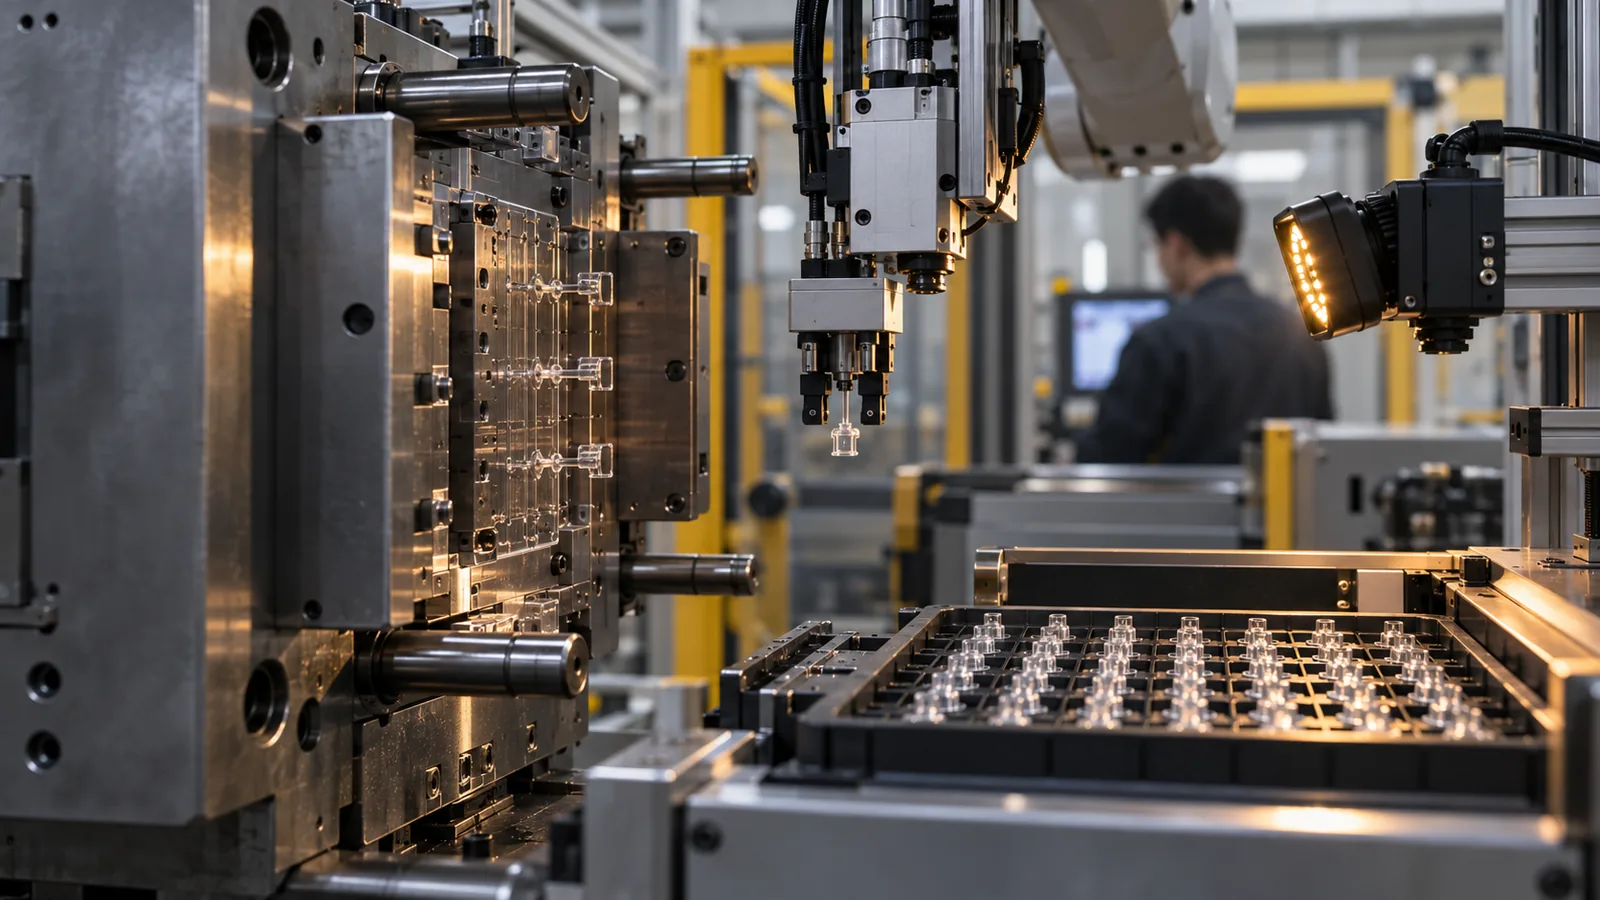
検証は、金型が正常に開くことだけにとどまらない。目標は、通常の変動下での繰り返しリリース、制御された移載、正確な計数、および損傷のない梱包である。.
- 意図した金型半分が毎サイクル部品を保持していることを確認する。.
- 実用的な場合は、リリース力または再現可能な代替指標を記録する。.
- 適切な倍率でエジェクタマークと機能的な特徴を検査する。.
- 冷却と金型温度の通常の変動に挑戦する。.
- ピックアップ、存在検出、および拒否ロジックを検証する。.
- 静的および堆積物の蓄積を観察するのに十分なサイクルを実行する。.
- 実際の梱包およびコンディショニング期間後に部品を測定する。.
の マイクロ射出成形 ワークフローは、工具のリリースを自動ハンドリングおよび寸法検証に接続する必要がある。サイトの 品質管理 プロセスは、キャビティ、リリース損傷、測定、および梱包のエビデンスを追跡可能に保つことができる。エジェクションをそのシステムの一部として扱うことで、生産を支えられないキャビティを承認するリスクが低減される。.
よくある質問
ドラフトが存在するのになぜマイクロ部品は張り付くのか?
ドラフトは、コア収縮、粗さ、テクスチャ、真空、局所的なアンダーカット、または温かいリリース条件によって相殺される可能性がある。完全な接触面と冷却状態を調べるべきである。.
マイクロ部品ではエジェクタマークは許容されるか?
その位置と深さが機能、組立、シーリング、外観、または測定を妨げない場合にのみ許容される。許容される痕跡領域は図面に特定されるべきである。.
圧縮空気はエジェクタピンの代わりになりますか?
空気は適切な形状において離型を補助できますが、それ自体で十分な制御された力や方向を提供できない場合があります。清浄度と部品の飛散についても評価する必要があります。.
なぜ包装後に部品を測定する必要があるのですか?
取り扱いや保管によって繊細な形状が曲がったり、残留応力が緩和されたりする可能性があります。成形直後のみの測定では、顧客が受け取る状態を見逃す可能性があります。.
どのような情報がイジェクションシステムの設計に役立ちますか?
機能面、外観上の制限、許容される痕跡領域、材料、予想温度、部品の方向性の要件、検査方法、および包装要件を提供してください。.