
Espulsione nello stampaggio a iniezione di micro-parti non è un dettaglio meccanico finale; è il momento in cui una caratteristica dimensionalmente controllata diventa una parte in plastica non supportata. Un componente può riempirsi correttamente e comunque piegarsi, incrinarsi, incollarsi, disperdersi o acquisire un segno permanente durante il rilascio. Per le parti piccole, il concetto di espulsione deve proseguire attraverso la raccolta e il confezionamento.
La migliore strategia di rilascio minimizza la forza, distribuisce il supporto, controlla dove rimane la parte dopo l'apertura e protegge le superfici che governano la funzione. Questo articolo segue la parte dalla ritenzione nella cavità fino alla raccolta finale, così il punto di guasto è più facile da isolare.
Percorso della parte
Prevedere dove rimarrà la parte all'apertura dello stampo
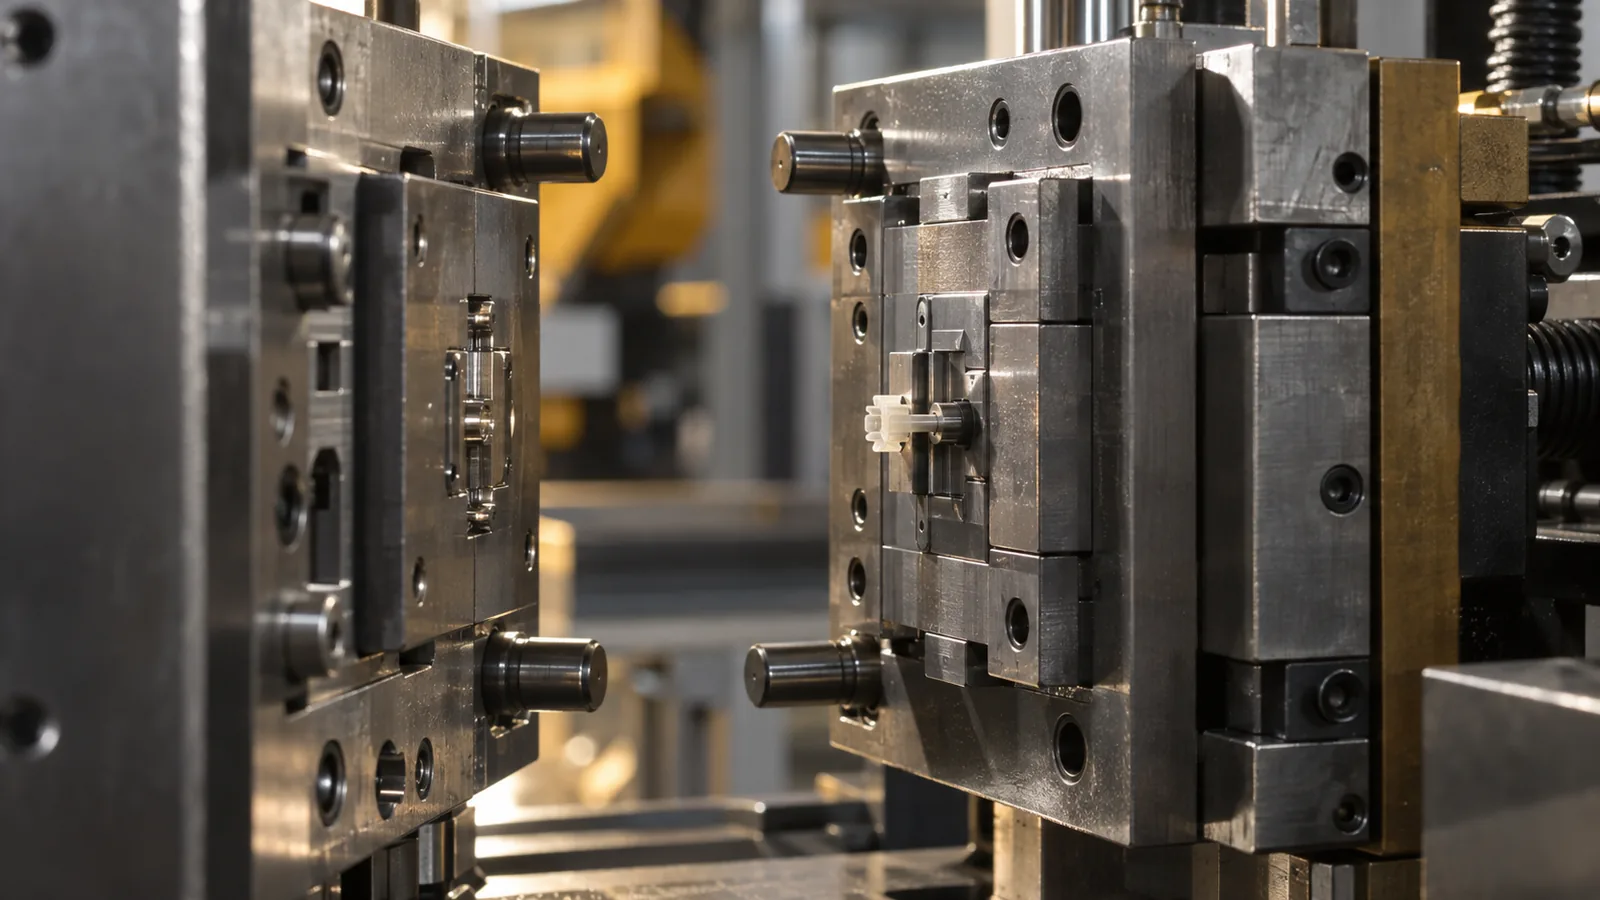
Un'espulsione affidabile inizia prima che qualsiasi perno si muova. Lo stampo deve controllare quale lato trattiene la parte, con quanta forza la tiene e se la parte rimane orientata. Il ritiro sul maschio, la finitura superficiale, lo sformo, la texture, i sottosquadri, la ritenzione del gate e l'equilibrio di raffreddamento influenzano tutti il risultato.
Una parte che alterna tra le due metà dello stampo non può essere raccolta in modo coerente. Può anche entrare in collisione con lo stampo o il robot perché la sua posizione di rilascio cambia da uno sparo all'altro. Durante la revisione del progetto, identificare la superficie di ritenzione prevista e confrontarla con ogni caratteristica concorrente che potrebbe aggrapparsi al polimero.
Le parti molto piccole introducono un'altra complicazione: il canale di colata o il gate possono dominare il comportamento di rilascio. Se il gate si rompe in modo imprevedibile o la parte rimane attaccata a un canale di colata, il metodo di raccolta deve tenere conto della separazione senza danneggiare la caratteristica funzionale.
Ridurre la forza di distacco prima di aggiungere altri espulsori
L'aggiunta di perni può distribuire il carico, ma non corregge ogni causa di incollaggio. Una ritenzione eccessiva può derivare da sformo insufficiente, rugosità nella direzione di distacco, texture profonda, formazione di vuoto, ritiro sul nucleo, sottosquadro, temperatura di smodellamento elevata o geometria distorta.
Esaminare prima le superfici di contatto. Un piccolo miglioramento dello sformo o della direzione di lucidatura può ridurre la forza in modo più efficace di un sistema di espulsione più potente. Queste decisioni appartengono alla fabbricazione di stampi personalizzati revisione perché sformo, direzione di lucidatura, raffreddamento e accesso agli espulsori competono per lo stesso spazio nello stampo. Anche il raffreddamento è importante: un pezzo estratto troppo caldo può deformarsi sotto una forza che un pezzo più freddo potrebbe sopportare, mentre un raffreddamento eccessivo può aumentare il ritiro attorno a un nucleo.
Regola decisionale: se la forza di espulsione continua ad aumentare durante una prova, smettere di aumentare la forza e determinare quale superficie o condizione di pressione trattiene il pezzo.
Abbinare il metodo di espulsione alla superficie in grado di sopportare il carico
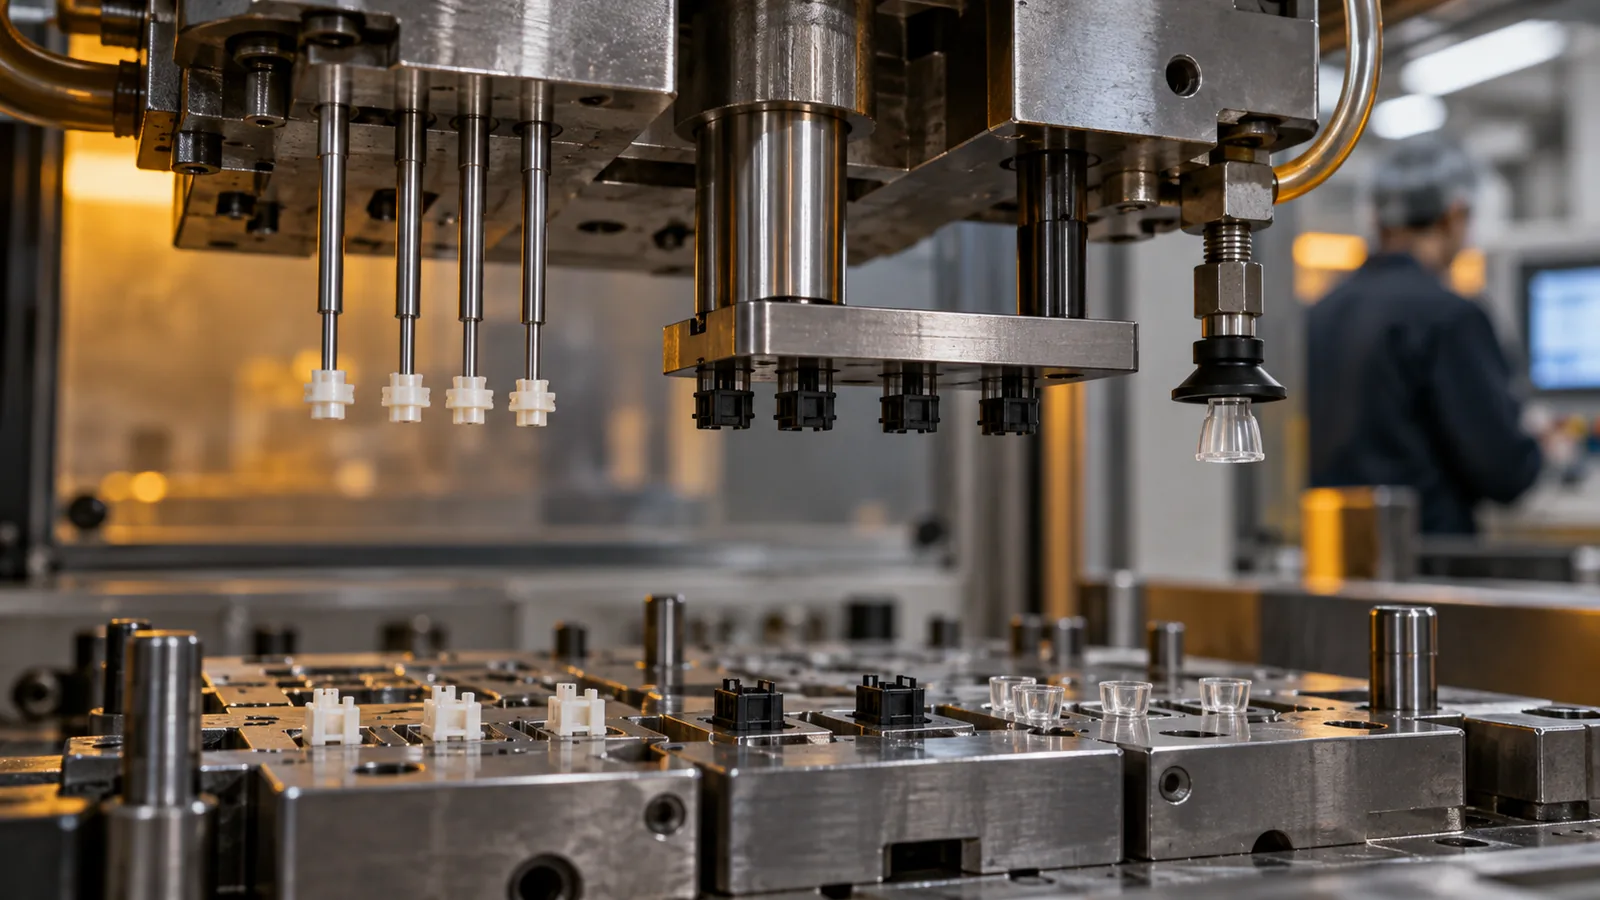
L'area di contatto accettabile—non lo spazio disponibile nello stampo—dovrebbe guidare la scelta del metodo di espulsione. Superfici di tenuta funzionali, superfici ottiche, nervature sottili e denti di ingranaggi in miniatura sono posizioni inadatte per forze concentrate.
| Metodo | Condizione utile | Rischio principale |
|---|---|---|
| Perni espulsori piccoli | Cuscinetti non funzionali definiti con supporto adeguato | Impronta, piegatura o rottura del perno |
| Espulsione a manicotto | Caratteristiche circolari che richiedono supporto distribuito | Concentricità e linea di riferimento |
| Piastra di distacco | Supporto perimetrale o su area ampia | Geometria di separazione e allineamento delle piastre |
| Assistenza ad aria | Rilascio sottovuoto o superfici ampie e delicate | Direzione del pezzo non controllata |
| Prelievo sottovuoto o robotico | Trasferimento controllato in un vassoio o alloggiamento | Coerenza del prelievo e contatto superficiale |
Le strategie ibride sono comuni. Il rilascio meccanico può separare il pezzo dalla cavità, mentre il prelievo sottovuoto ne controlla l'orientamento immediatamente dopo. La sequenza e la temporizzazione contano quanto il singolo hardware.
L'elettricità statica può trasformare il rilascio in un fallimento di raccolta
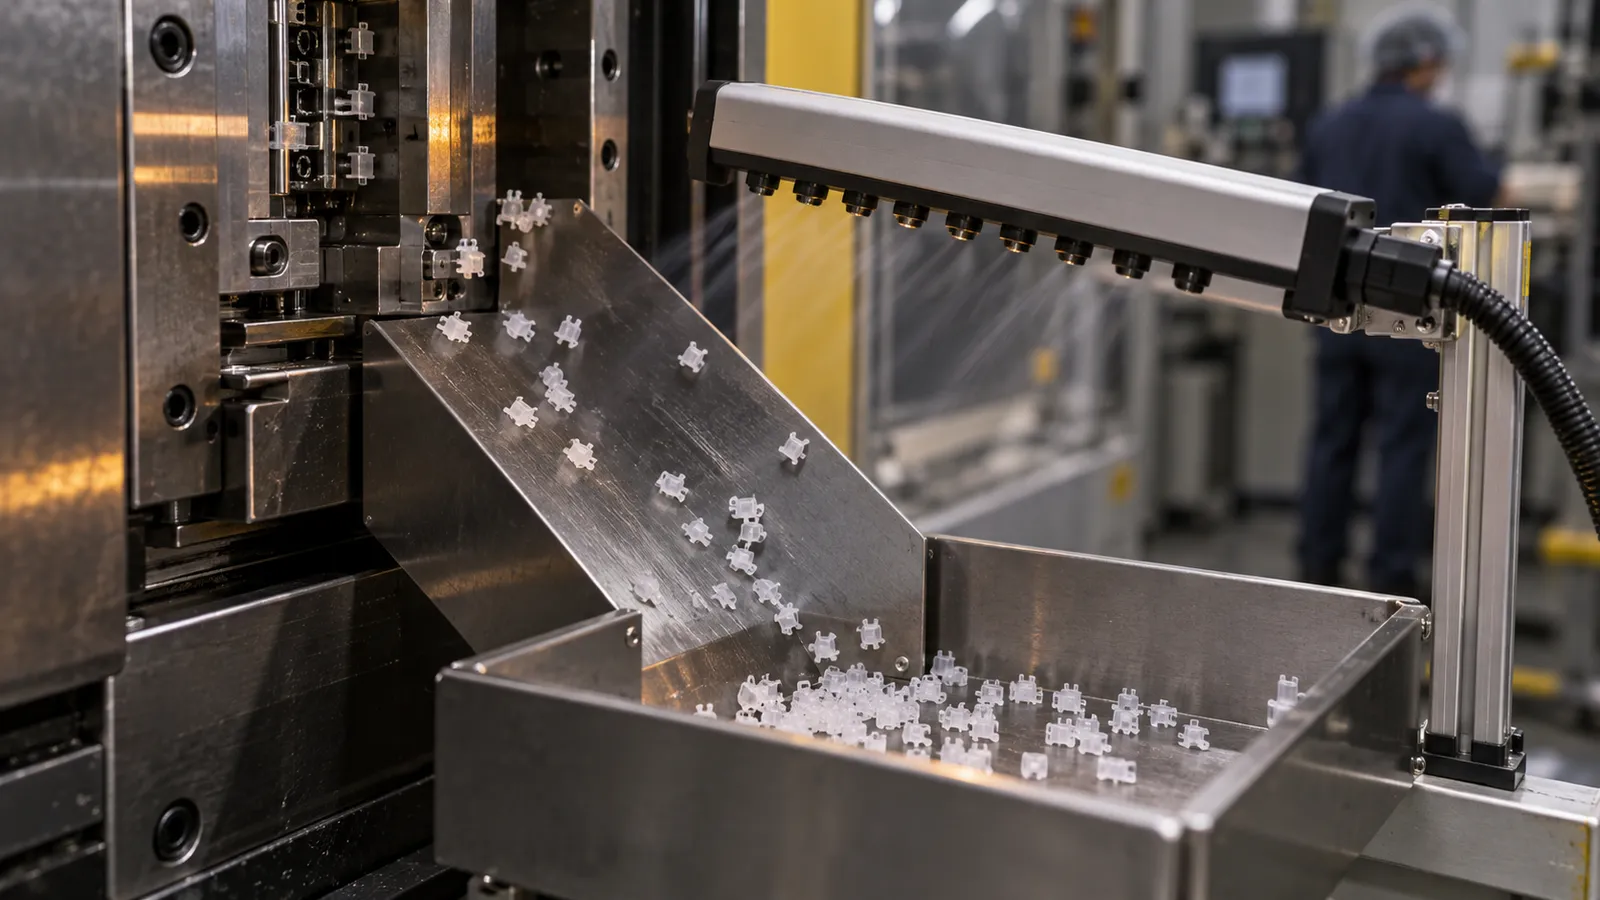
Un microparticolare può lasciare la cavità e comunque non arrivare nel vassoio di raccolta. L'attrazione statica può trattenerlo sul nucleo, attrarlo verso una superficie vicina o far aderire più pezzi tra loro. Il movimento d'aria che sembra innocuo per componenti più grandi può disperdere le parti leggere.
La raccolta dovrebbe essere progettata come un percorso chiuso. La posizione di rilascio, l'approccio di prelievo, la posizione del sensore, la velocità di trasferimento, la geometria del vassoio, la messa a terra, la ionizzazione e il materiale di imballaggio influenzano tutti la contabilizzazione di ogni pezzo. Se il pezzo deve mantenere l'orientamento per l'ispezione o l'assemblaggio, la raccolta a caduta casuale è raramente sufficiente.
Per applicazioni sensibili, l'imballaggio dovrebbe anche prevenire l'abrasione e il trasferimento di particelle. Un vassoio con conteggio delle cavità o un alloggiamento definito può supportare la tracciabilità meglio di un contenitore comune, soprattutto quando i pezzi sono difficili da separare visivamente. Questo è particolarmente rilevante quando un stampaggio a iniezione in camera bianca percorso viene selezionato per controllare l'esposizione alle particelle attraverso la raccolta e l'imballaggio.
Usa il modello di danno per identificarne la tempistica
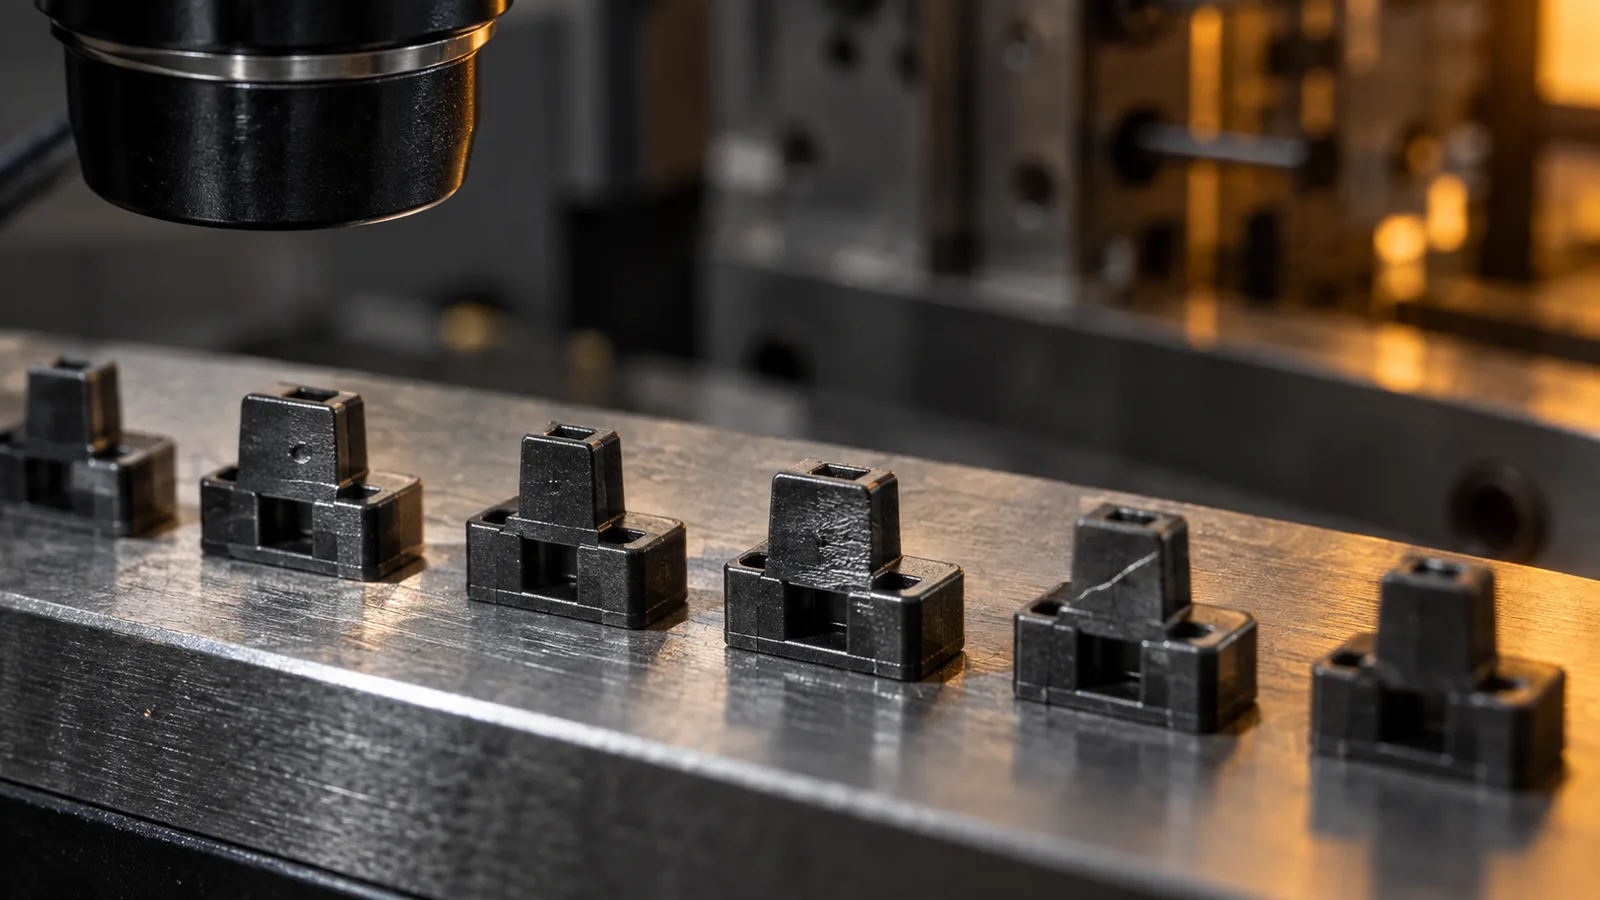
Il danno da distacco dovrebbe essere separato dalla distorsione di stampaggio. La stessa caratteristica piegata può derivare da raffreddamento non uniforme, ritenzione sul core, forza degli espulsori, contatto con il robot o compressione dell'imballaggio. Le evidenze sulla tempistica aiutano a restringere la causa.
- Danno in una posizione dell'espulsore: ispezionare l'area di contatto, la tempistica, l'allineamento dei perni e la temperatura locale.
- Il pezzo rimane sul core: rivedere lo sformo, la finitura, il ritiro, lo sfiato dietro il pezzo e la temperatura di distacco.
- Pezzi mancanti in modo casuale: indagare elettricità statica, movimento dell'aria, rilevamento del prelievo e contenitore di raccolta.
- Graffi dopo il distacco: confrontare pinze del robot, scivoli, vassoi e contatto pezzo-prezzo.
- Cambiamenti di forma dopo diversi minuti: considerare sollecitazioni residue, equilibrio di raffreddamento e stoccaggio non supportato.
Un video ad alta velocità o un ciclo manuale a fasi può rivelare quando il pezzo cambia orientamento o entra in contatto con un'altra superficie. Le dimensioni stampate dovrebbero essere controllate prima e dopo la movimentazione quando il punto di danno è incerto.
Convalidare la sequenza completa di rilascio
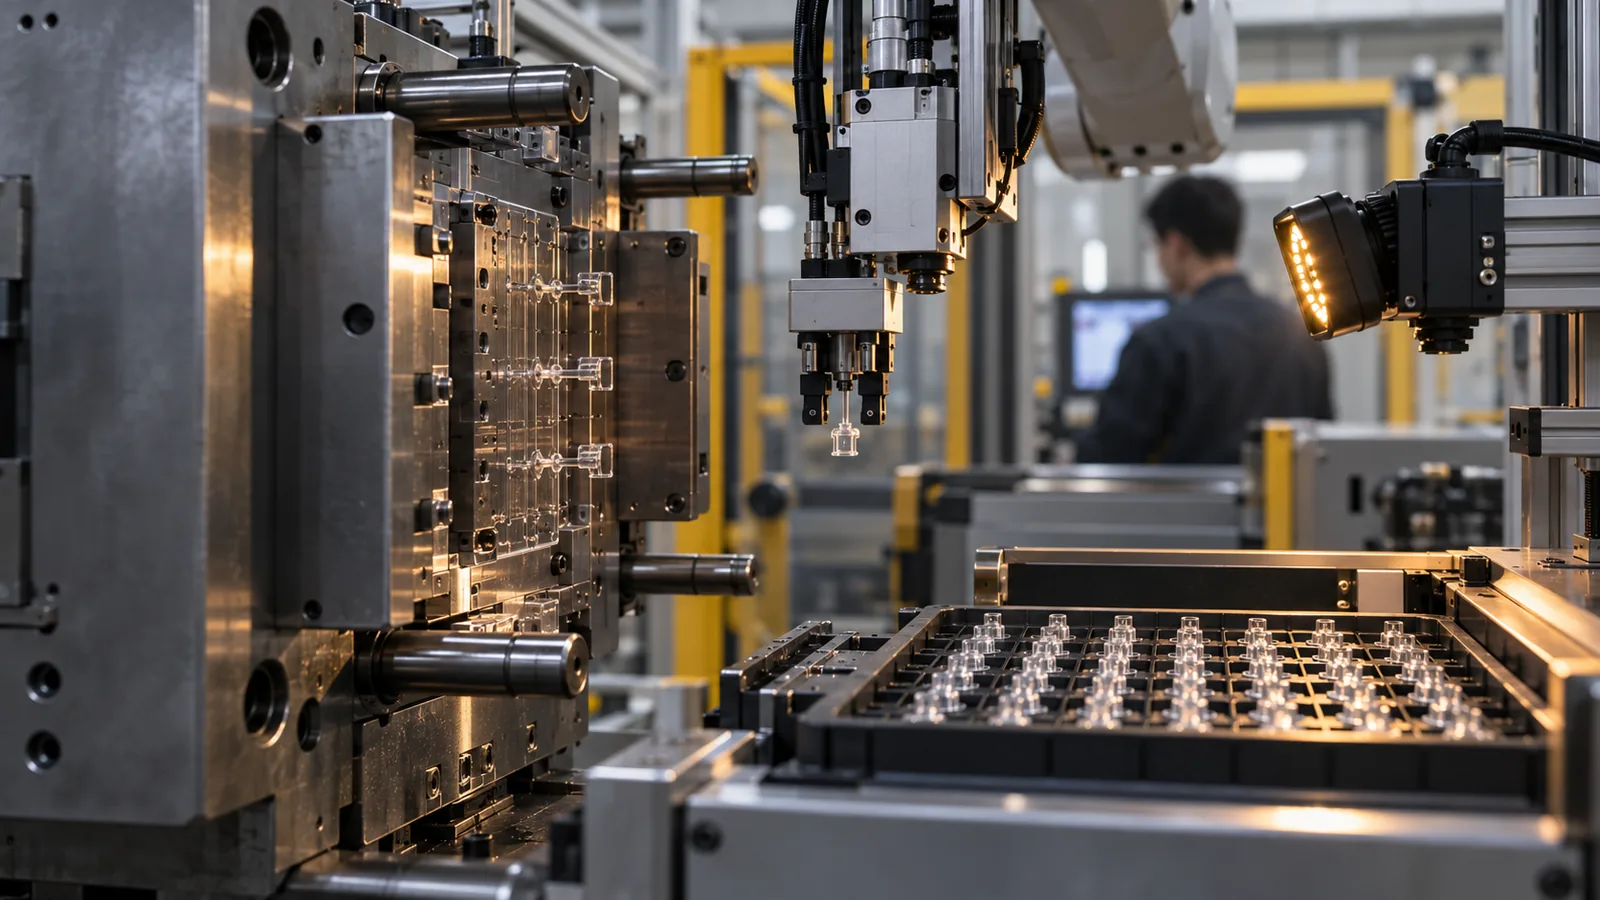
La convalida dovrebbe coprire più di una semplice apertura dello stampo riuscita. L'obiettivo è il rilascio ripetuto, il trasferimento controllato, il conteggio accurato e l'imballaggio integro in condizioni di variazione normale.
- Confermare che la semistampo prevista trattenga il pezzo a ogni ciclo.
- Registrare la forza di rilascio o un parametro sostitutivo ripetibile ove praticabile.
- Ispezionare i segni degli espulsori e le caratteristiche funzionali con l'ingrandimento appropriato.
- Mettere alla prova la variazione normale nel raffreddamento e nella temperatura dello stampo.
- Verificare la logica di prelievo, rilevamento della presenza e scarto.
- Eseguire un numero sufficiente di cicli per osservare l'accumulo statico e di depositi.
- Misurare i pezzi dopo l'effettivo intervallo di imballaggio e condizionamento.
Il Micro stampaggio a iniezione il flusso di lavoro dovrebbe collegare il rilascio dello stampo con la movimentazione automatizzata e la verifica dimensionale. Il sito controllo qualità il processo può quindi mantenere tracciabili le prove relative a cavità, danni da rilascio, misurazione e imballaggio. Trattare l'espulsione come parte di quel sistema riduce il rischio di approvare una cavità che non può supportare la produzione.
Domande Frequenti
Perché i microparticolari si attaccano anche quando è presente lo sformo?
Lo sformo può essere annullato dal ritiro del nucleo, dalla rugosità, dalla texture, dal vuoto, dai sottosquadri locali o da una condizione di rilascio a caldo. Occorre esaminare l'intera superficie di contatto e lo stato di raffreddamento.
I segni degli espulsori sono accettabili sui microparticolari?
Solo quando la loro posizione e profondità non interferiscono con funzione, assemblaggio, tenuta, aspetto o misurazione. L'area di impronta accettabile dovrebbe essere identificata sul disegno.
L'aria compressa può sostituire gli estrattori a spillo?
L'aria può favorire il distacco in geometrie adatte, ma da sola potrebbe non fornire una forza o una direzione sufficientemente controllate. Deve inoltre essere valutata per la pulizia e la dispersione dei pezzi.
Perché i pezzi dovrebbero essere misurati dopo il confezionamento?
La movimentazione e lo stoccaggio possono deformare dettagli delicati o consentire l'allentamento delle tensioni residue. Misurare solo subito dopo lo stampaggio potrebbe non rilevare la condizione ricevuta dal cliente.
Quali informazioni aiutano a progettare un sistema di estrazione?
Fornire superfici funzionali, limiti estetici, zone di impronta ammesse, materiale, temperatura prevista, esigenze di orientamento del pezzo, metodo di ispezione e requisiti di imballaggio.