
قذف القوالب الدقيقة بالحقن ليس تفصيلاً ميكانيكياً نهائياً؛ بل هو اللحظة التي تتحول فيها ميزة محددة الأبعاد إلى جزء بلاستيكي غير مدعوم. يمكن أن يمتلئ المكوّن بشكل صحيح ومع ذلك ينحني أو يتشقق أو يلتصق أو يتناثر أو يكتسب علامة دائمة أثناء التحرير. بالنسبة للأجزاء الصغيرة، يجب أن يستمر مفهوم القذف عبر الجمع والتغليف.
تقلل أفضل استراتيجية تحرير من القوة، وتوزع الدعم، وتتحكم في مكان بقاء الجزء بعد الفتح، وتحمي الأسطح التي تحكم الوظيفة. يتتبع هذا المقال الجزء من احتجازه في التجويف حتى الجمع النهائي بحيث يسهل عزل نقطة الفشل.
رحلة الجزء
توقّع مكان بقاء الجزء عند فتح القالب
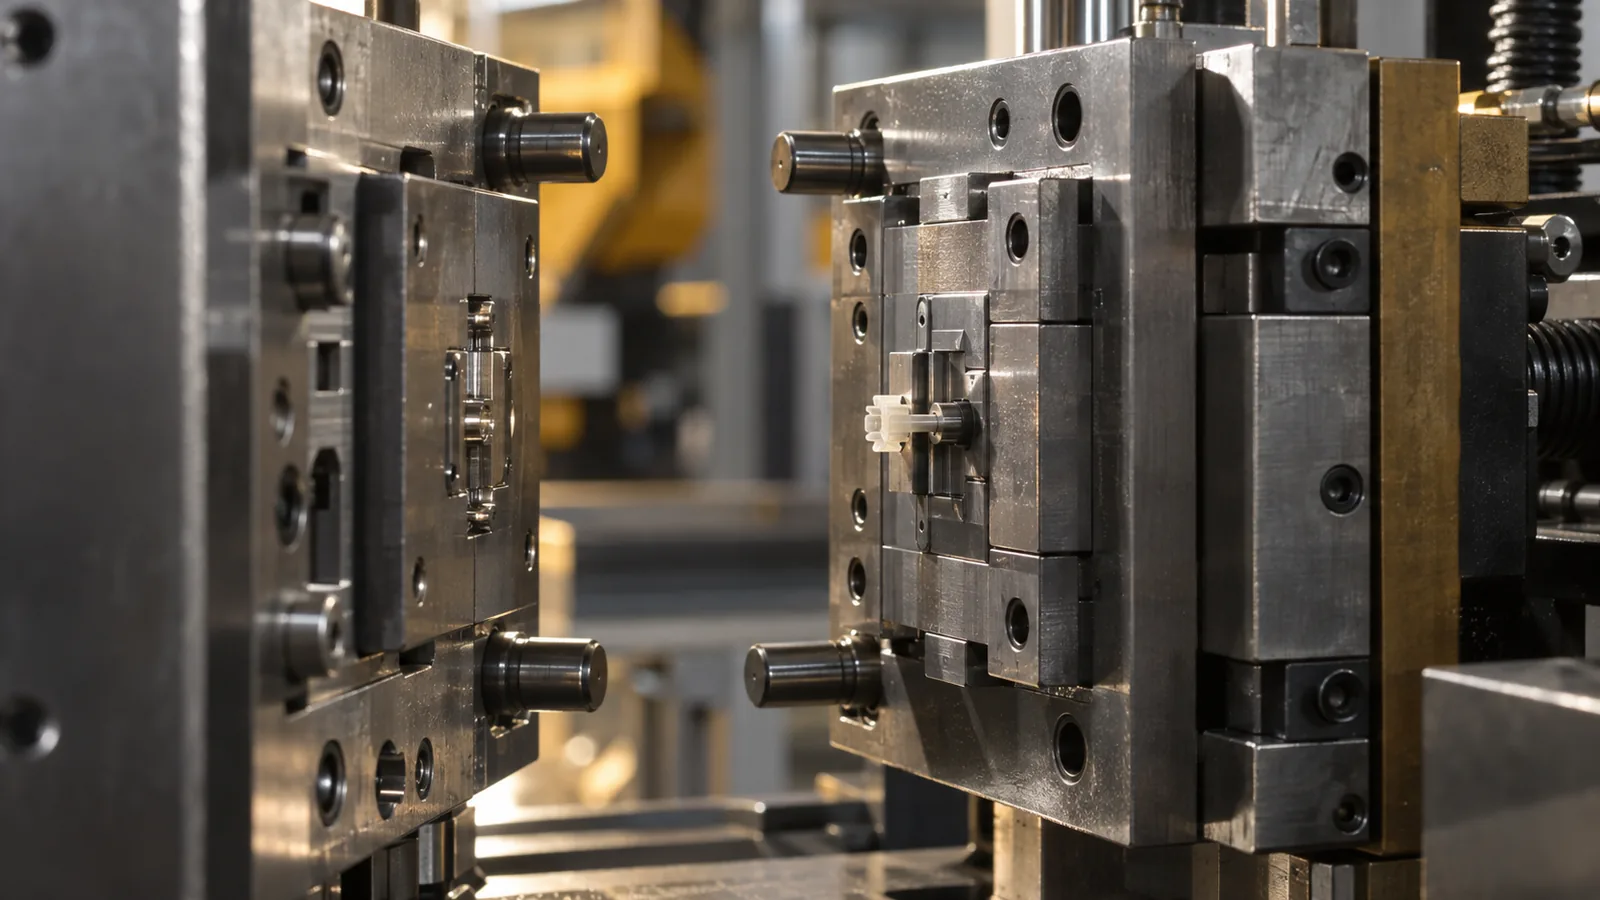
يبدأ القذف الموثوق قبل تحرك أي مسمار. يجب أن تتحكم الأداة في الجانب الذي يحتفظ بالجزء، ومدى قوة احتجازه، وما إذا بقي الجزء موجهاً. يؤثر انكماش القلب، وتشطيب السطح، والزاوية، والملمس، والتجاويف الخلفية، واحتجاز البوابة، وتوازن التبريد جميعها في النتيجة.
الجزء الذي يتناوب بين نصفي القالب لا يمكن جمعه باستمرار. قد يصطدم أيضاً بالأداة أو الروبوت لأن موضع تحريره يتغير من حقنة إلى أخرى. أثناء مراجعة التصميم، حدّد سطح الاحتجاز المقصود وقارنه بكل ميزة منافسة قد تمسك البوليمر.
الأجزاء الصغيرة جدًا تُدخل تعقيدًا آخر: قد يتحكم القناة أو البوابة في سلوك التحرير. إذا انكسرت البوابة بشكل غير متوقع أو بقي الجزء ملتصقًا بالقناة، فيجب أن تراعي طريقة الجمع الفصل دون الإضرار بالميزة الوظيفية.
قلّل قوة التحرير قبل إضافة المزيد من القاذفات
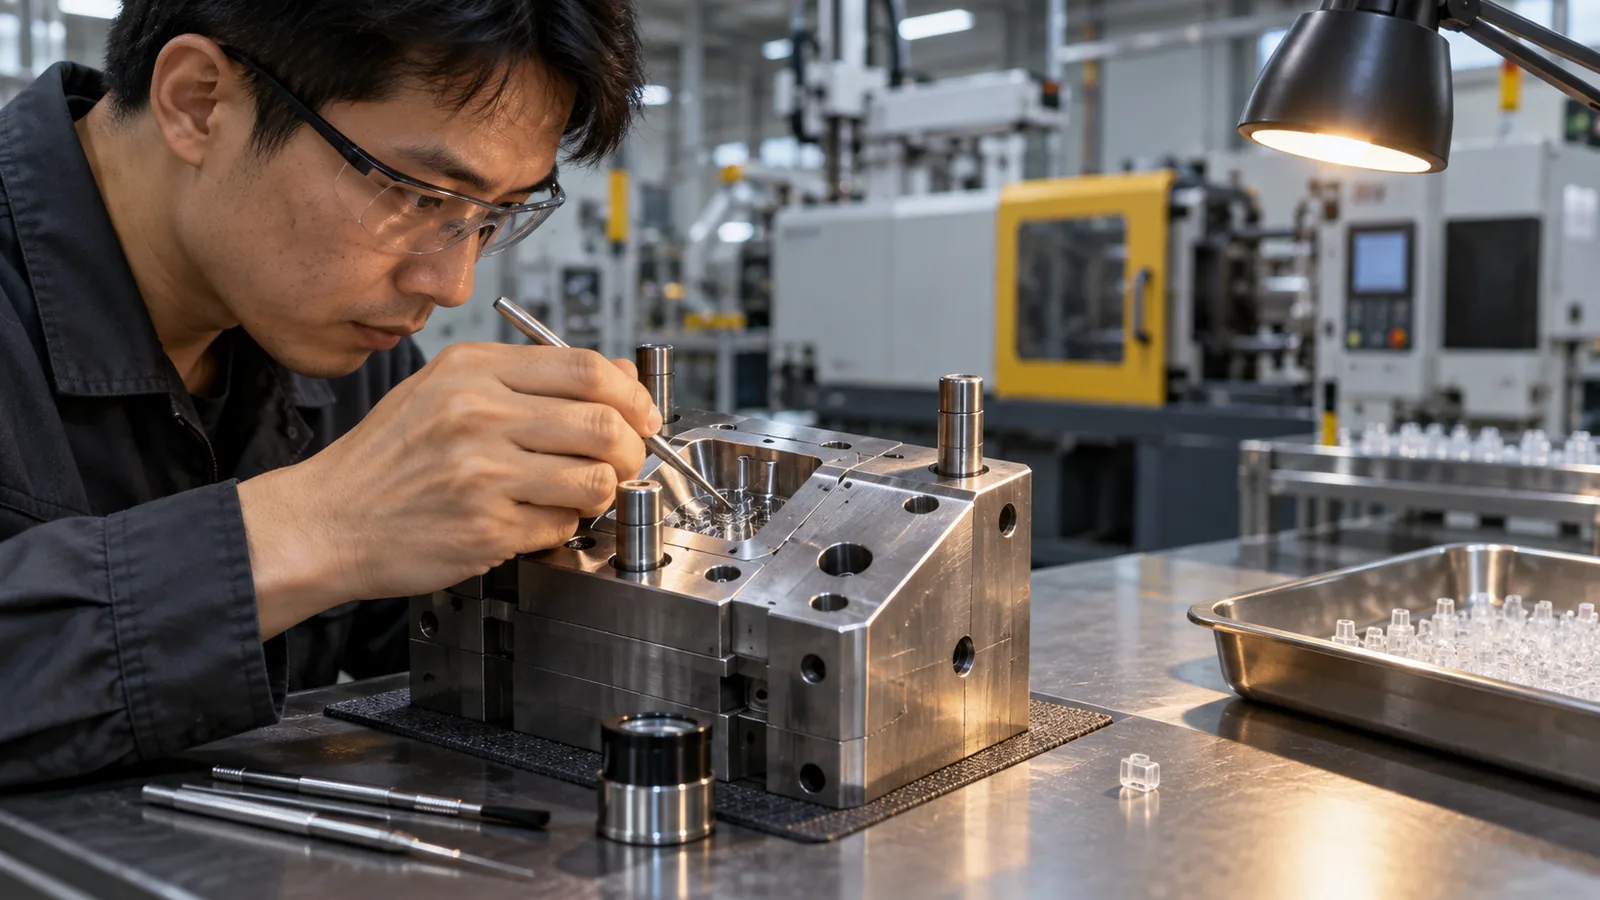
إضافة المسامير يمكن أن توزع الحمل، لكنها لا تصحح كل سبب للالتصاق. قد يأتي الاحتباس المفرط من زاوية سحب غير كافية، أو خشونة في اتجاه التحرير، أو نسيج عميق، أو تكوّن فراغ، أو انكماش القلب، أو قطع سفلي، أو ارتفاع درجة حرارة إزالة القالب، أو هندسة مشوهة.
راجع أسطح التلامس أولًا. قد يؤدي تحسين بسيط في زاوية السحب أو اتجاه التلميع إلى تقليل القوة بشكل أكثر فعالية من نظام قذف أقوى. هذه القرارات تنتمي إلى تصنيع القوالب المخصصة مراجعة لأن زاوية السحب واتجاه التلميع والتبريد ووصول القاذف تتنافس على نفس مساحة الأداة. التبريد مهم أيضًا: الجزء المحرر وهو دافئ جدًا قد يتشوه تحت قوة كان يمكن لجزء أكثر برودة تحملها، بينما التبريد المفرط يمكن أن يزيد الانكماش حول القلب.
قاعدة القرار: إذا استمرت قوة القذف في الارتفاع أثناء التجربة، فتوقف عن زيادة القوة وحدد السطح أو حالة الضغط التي تحتفظ بالجزء.
طابق طريقة القذف مع السطح القادر على تحمل الحمل
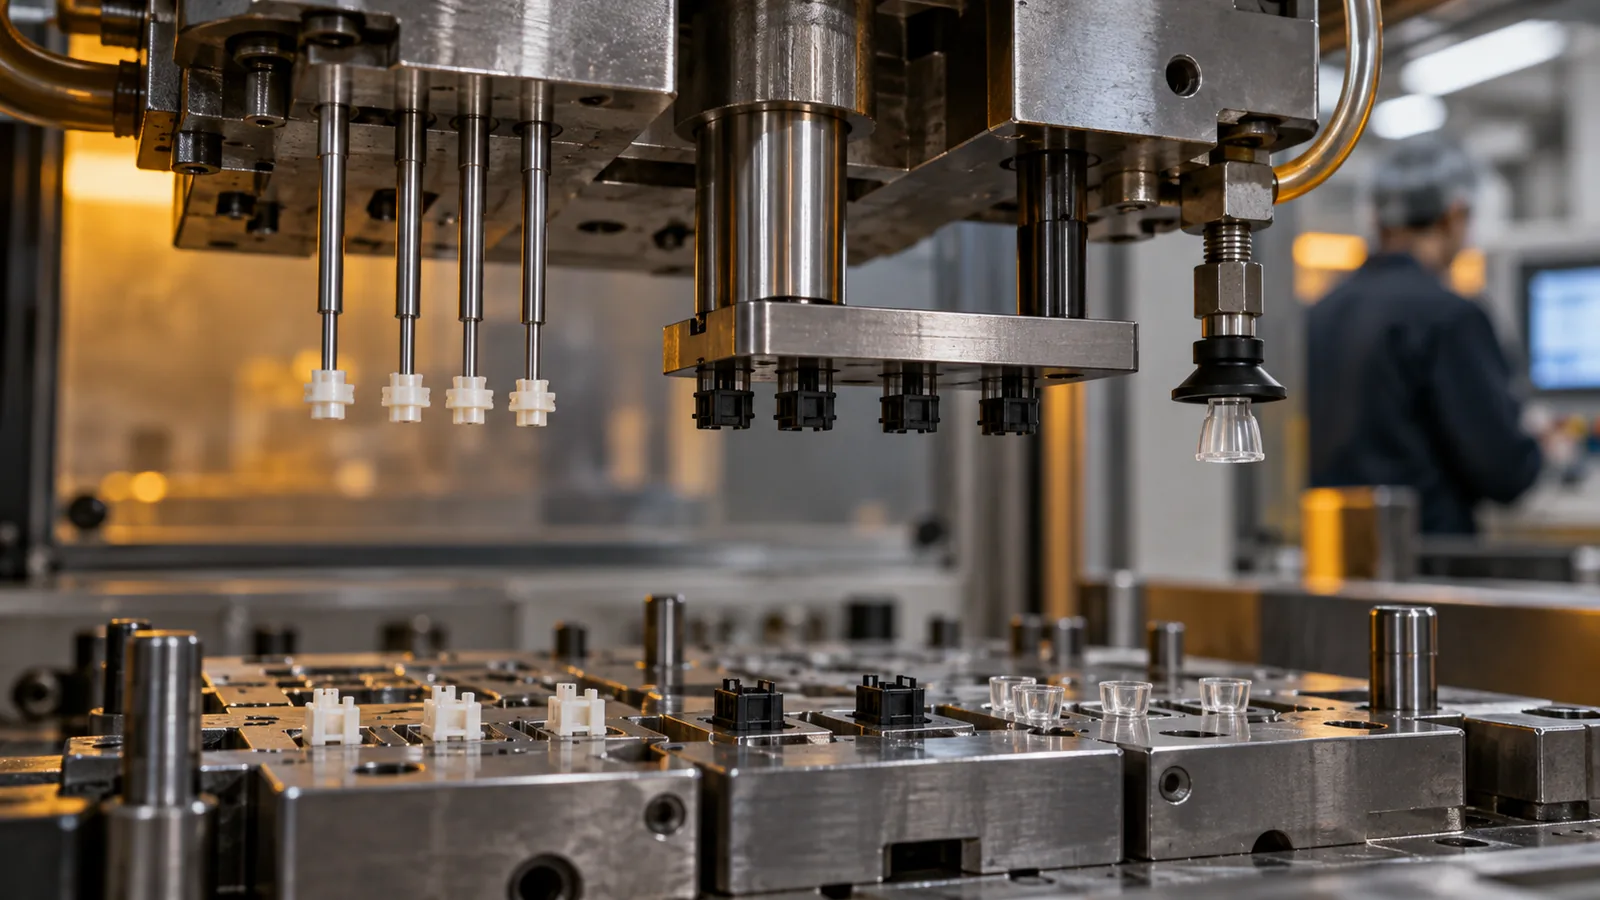
يجب أن توجّه مساحة التلامس المقبولة — وليس مساحة القالب المتاحة — طريقة القذف. أسطح الإحكام الوظيفية والأسطح البصرية والأضلاع الرقيقة وأسنان التروس المصغرة مواقع سيئة للقوة المركزة.
| الطريقة | الحالة المفيدة | الخطر الرئيسي |
|---|---|---|
| مسامير قاذفة صغيرة | وسادات غير وظيفية محددة بدعم كافٍ | التشوه أو الانحناء أو كسر الدبوس |
| إخراج الجلبة | الميزات الدائرية التي تحتاج إلى دعم موزع | التمركز وخط الشاهد |
| لوح النزع | الدعم المحيطي أو واسع النطاق | هندسة الفصل ومحاذاة الألواح |
| المساعدة الهوائية | التحرير بالتفريغ أو الأسطح الواسعة الحساسة | اتجاه الجزء غير المتحكم به |
| الالتقاط بالتفريغ أو بالروبوت | النقل المتحكم به إلى صينية أو تجويف | اتساق الالتقاط والتلامس السطحي |
الاستراتيجيات الهجينة شائعة. قد يفصل التحرير الميكانيكي الجزء عن التجويف، بينما يتحكم الالتقاط بالتفريغ في الاتجاه مباشرة بعد ذلك. التسلسل والتوقيت لا يقلان أهمية عن الأجهزة الفردية.
الكهرباء الساكنة يمكن أن تحول التحرير إلى فشل في التجميع
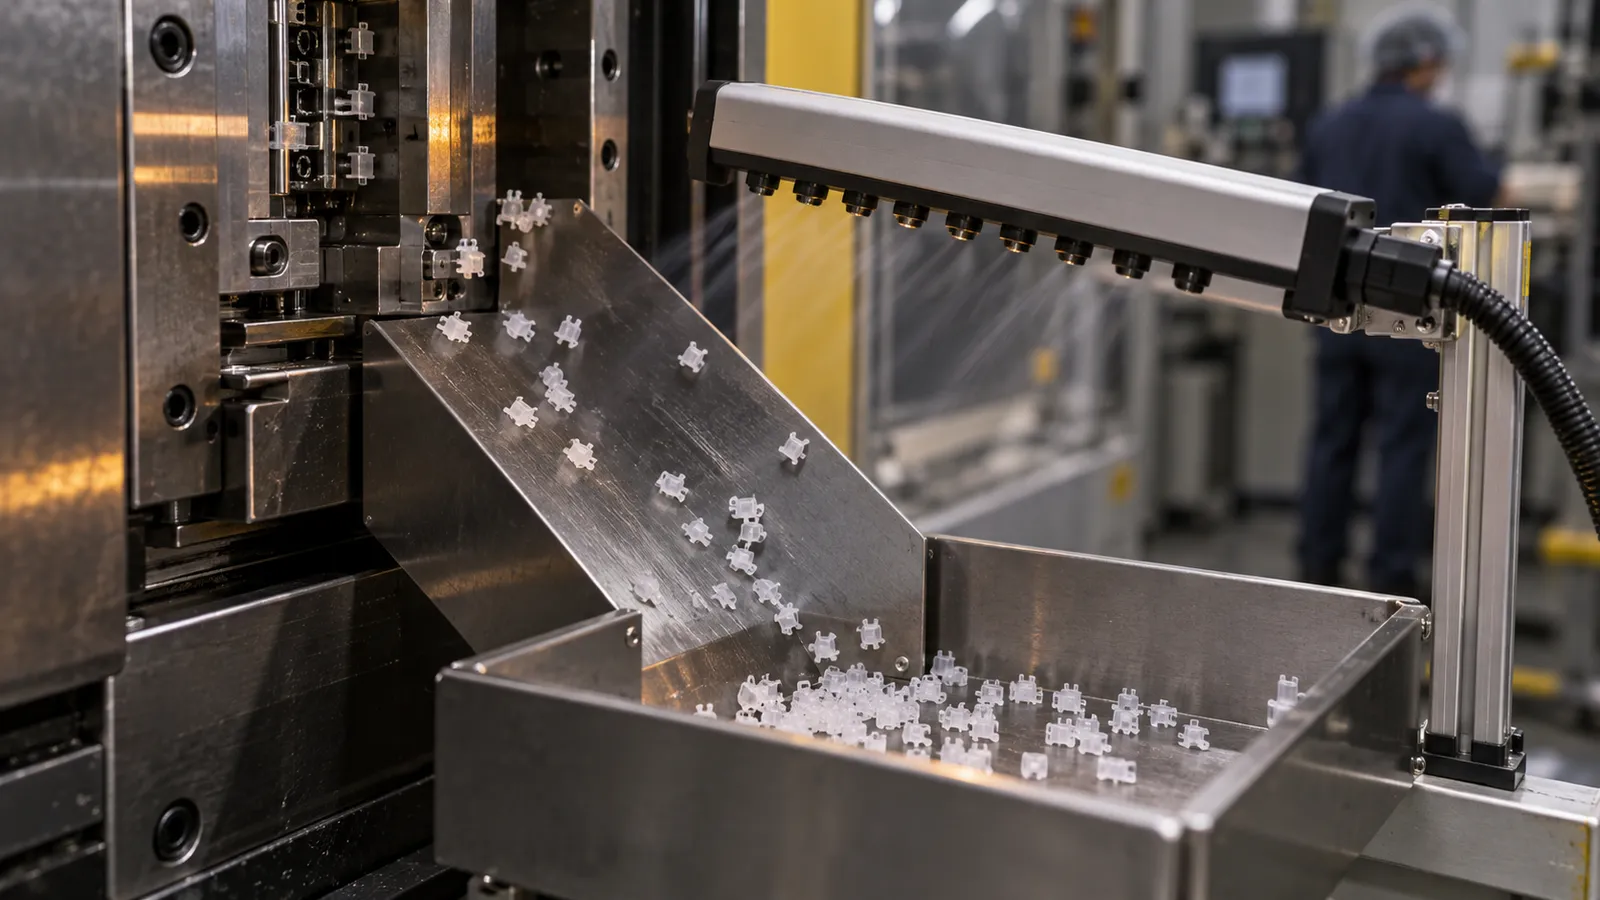
قد يغادر الجزء الدقيق التجويف ومع ذلك يفشل في الوصول إلى صينية التجميع. يمكن للجذب الساكن أن يثبته على القلب، أو يسحبه نحو سطح قريب، أو يجعل عدة أجزاء تتشابك معًا. حركة الهواء التي تبدو غير ضارة للمكونات الأكبر قد تبعثر الأجزاء الخفيفة.
يجب تصميم التجميع كمسار مغلق. يؤثر موضع التحرير، وطريقة الالتقاط، وموقع المستشعر، وسرعة النقل، وهندسة الصينية، والتأريض، والتأين، ومواد التغليف جميعًا في ما إذا كان يتم احتساب كل جزء. إذا كان يجب أن يحافظ الجزء على اتجاهه للفحص أو التجميع، فنادرًا ما يكون التجميع بالسقوط العشوائي كافيًا.
بالنسبة للتطبيقات الحساسة، يجب أن يمنع التغليف أيضًا التآكل وانتقال الجسيمات. يمكن لصينية معدودة بالتجويفات أو عش محدد أن يدعم التتبع بشكل أفضل من صندوق عادي، خاصة عندما يصعب فصل الأجزاء بصريًا. وهذا مهم بشكل خاص عندما يتم حقن البلاستيك في غرف نظيفة اختيار مسار للتحكم في التعرض للجسيمات من خلال التجميع والتغليف.
استخدم نمط التلف لتحديد توقيته
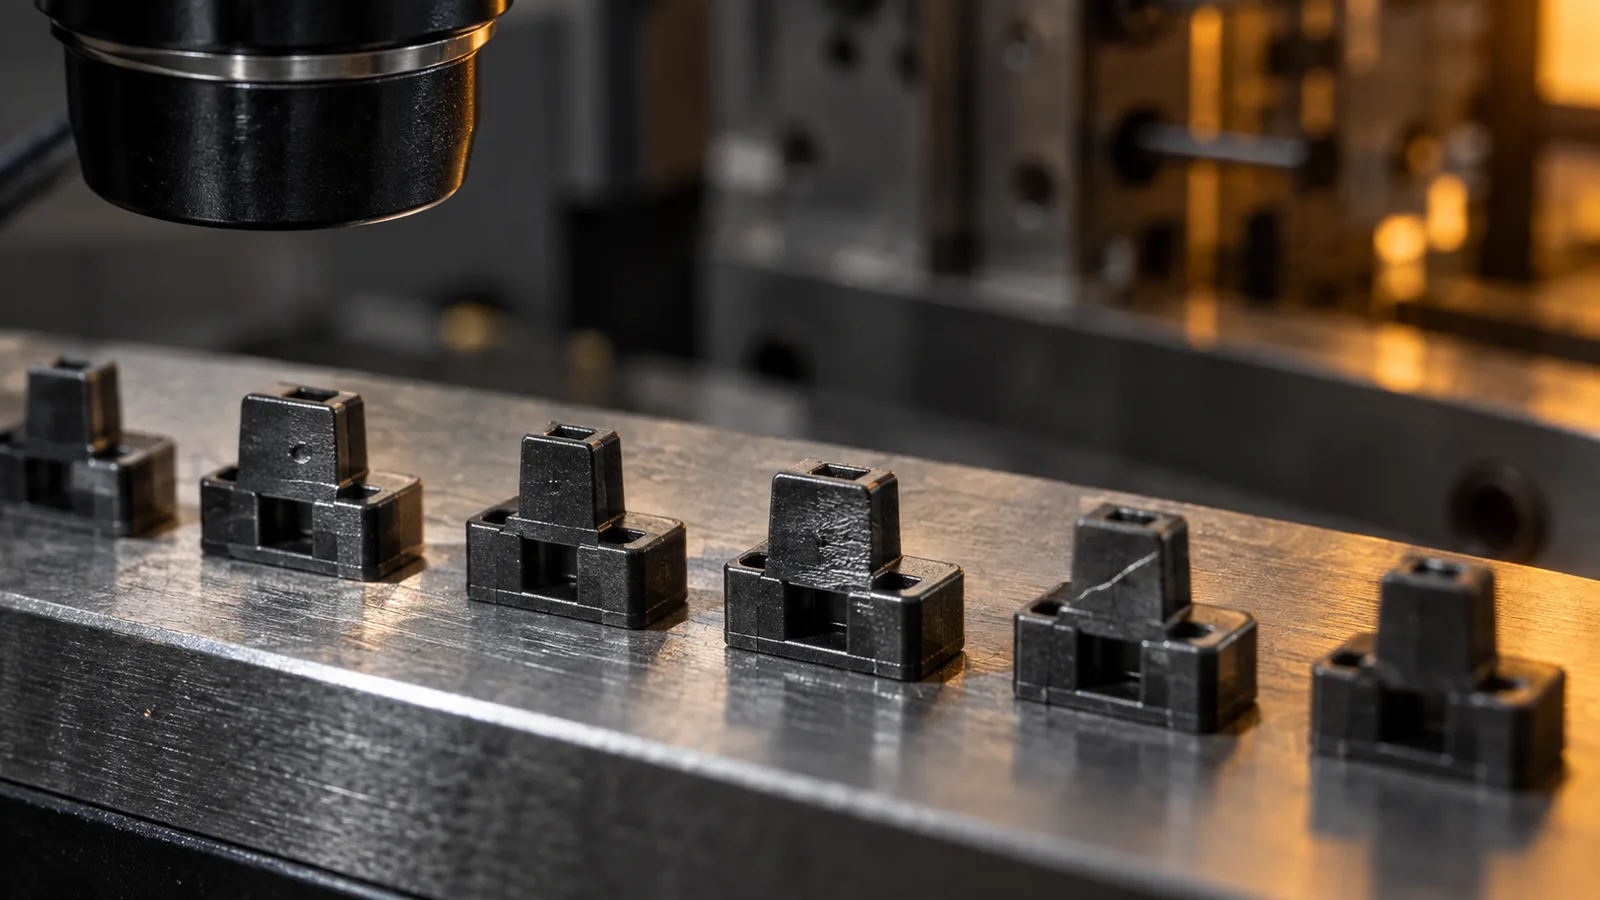
يجب فصل تلف التحرير عن تشوه القولبة. يمكن أن تنتج نفس الميزة المنحنية عن التبريد غير المتساوي، أو احتجاز القلب، أو قوة القاذف، أو تلامس الروبوت، أو ضغط التغليف. تساعد الأدلة المستمدة من التوقيت في تضييق نطاق السبب.
- تلف عند موضع قاذف واحد: افحص منطقة التلامس، والتوقيت، ومحاذاة الدبوس، ودرجة الحرارة المحلية.
- يبقى الجزء على القلب: راجع السحب، والتشطيب، والانكماش، والتهوية خلف الجزء، ودرجة حرارة التحرير.
- أجزاء مفقودة عشوائيًا: تحقق من الكهرباء الساكنة، وحركة الهواء، وكشف الالتقاط، وحاوية التجميع.
- خدوش بعد التحرير: قارن بين مقابض الروبوت، والمزالق، والصواني، وتلامس الأجزاء مع بعضها.
- تغيرات في الشكل بعد عدة دقائق: consider residual stress, cooling balance, and unsupported storage.
A high-speed video or staged manual cycle can reveal when the part changes orientation or contacts another surface. Molded dimensions should be checked before and after handling when the damage point is uncertain.
Validate the Complete Release Sequence
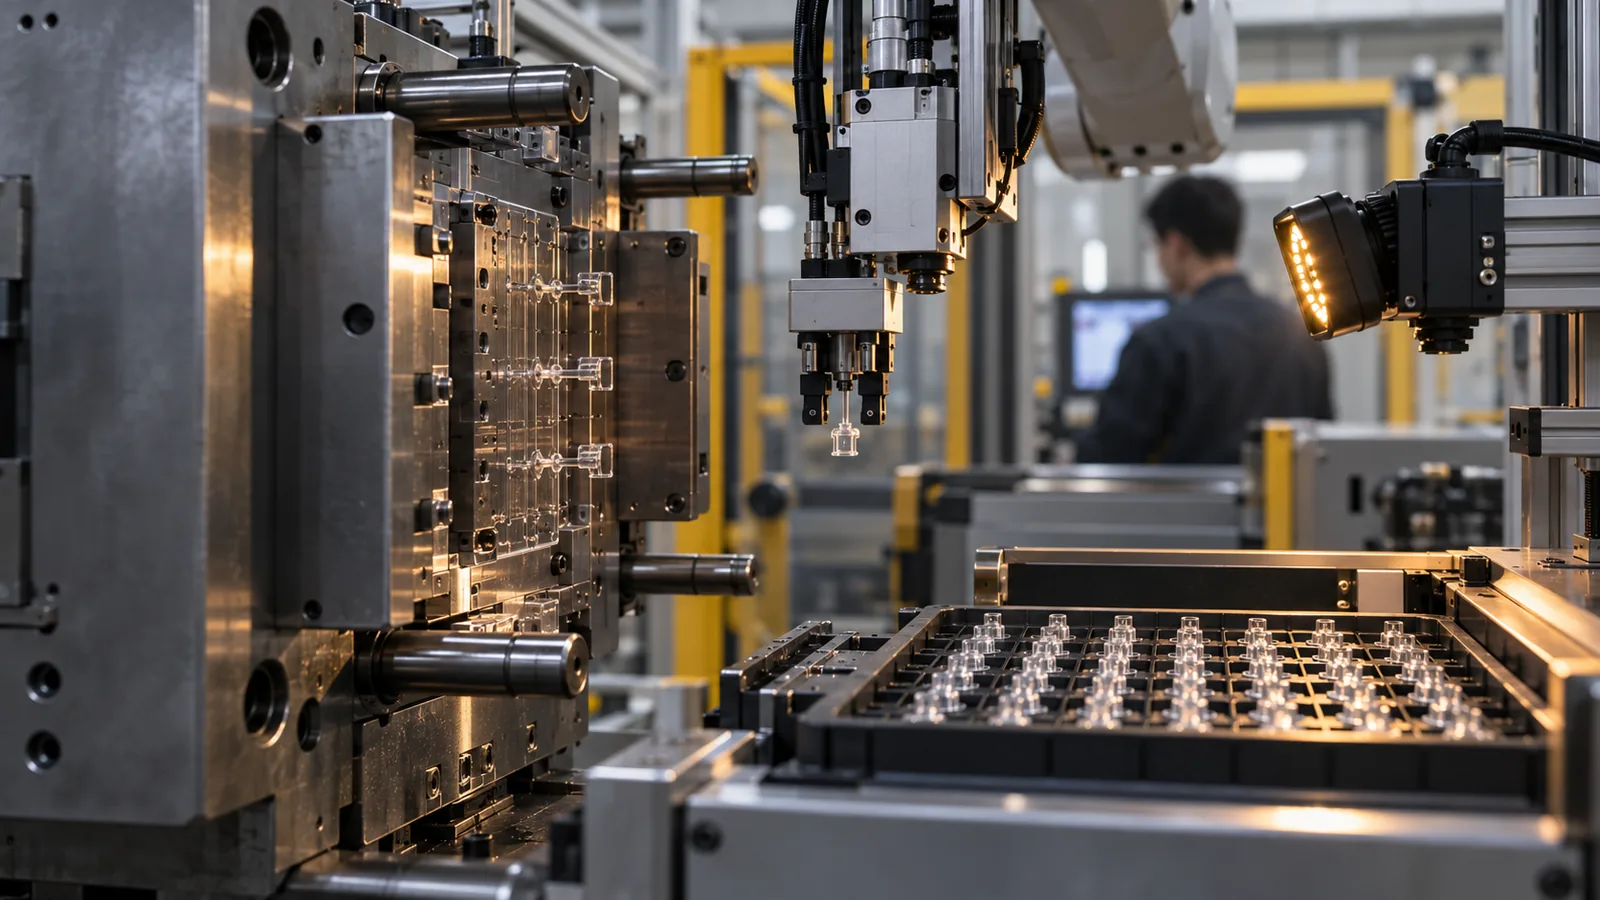
Validation should cover more than a successful mold opening. The goal is repeated release, controlled transfer, accurate counting, and undamaged packaging under normal variation.
- Confirm the intended mold half retains the part every cycle.
- Record release force or a repeatable proxy where practical.
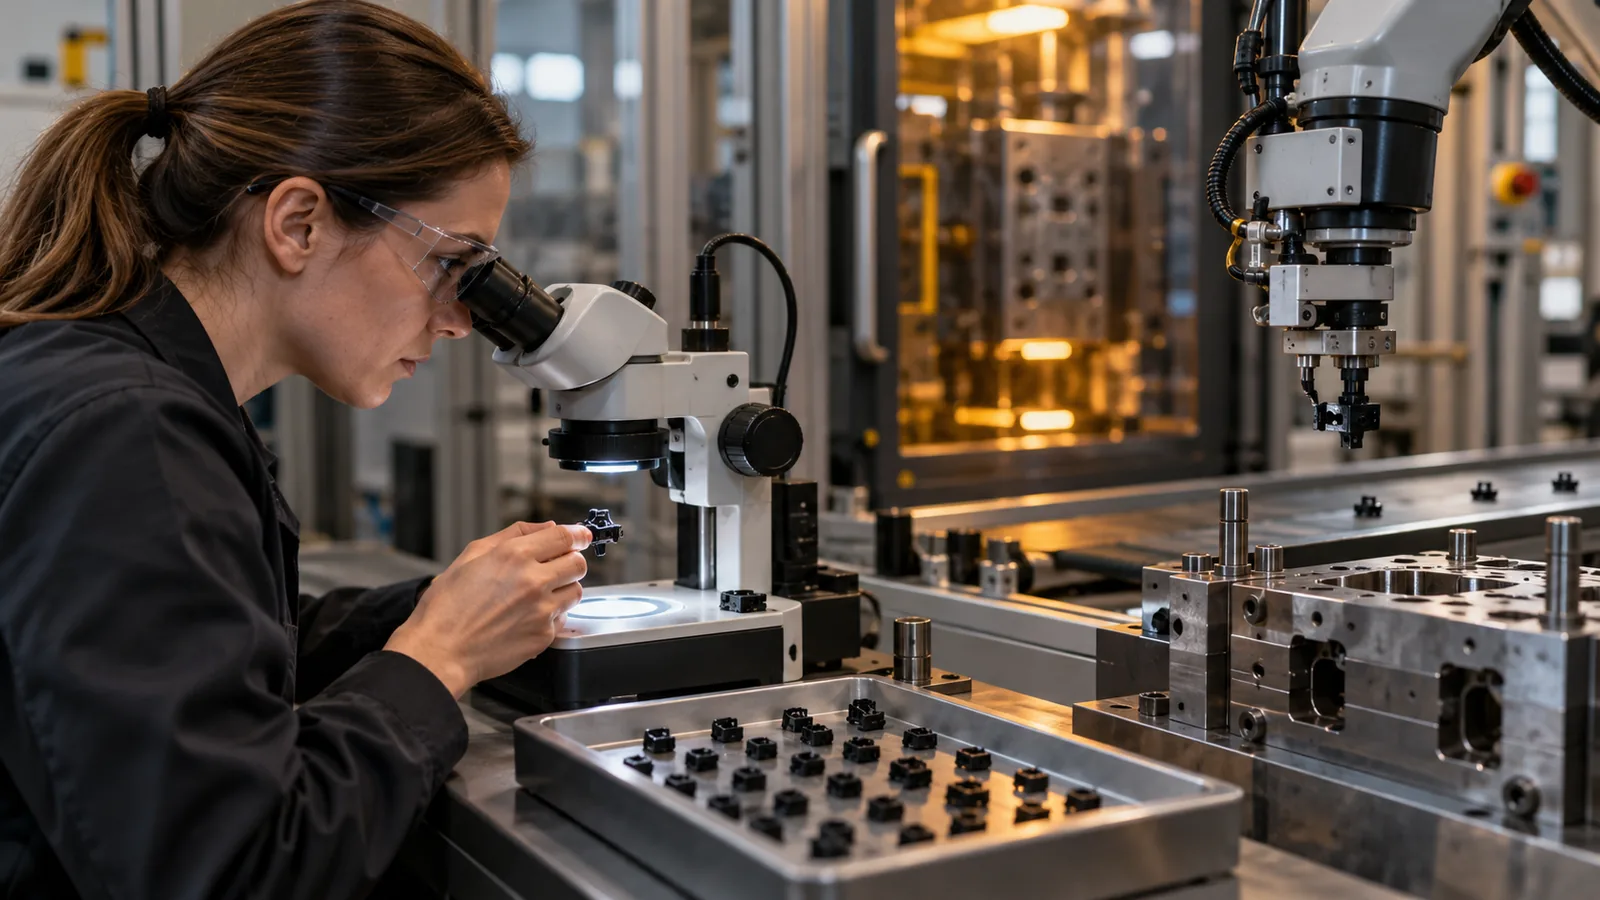
- Inspect ejector marks and functional features under appropriate magnification.
- Challenge normal variation in cooling and mold temperature.
- Verify pickup, presence detection, and rejection logic.
- Run enough cycles to observe static and deposit buildup.
- Measure parts after the actual packaging and conditioning interval.
إن القولبة بالحقن الدقيق workflow should connect tool release with automated handling and dimensional verification. The site’s مراقبة الجودة process can then keep cavity, release damage, measurement, and packaging evidence traceable. Treating ejection as part of that system reduces the risk of approving a cavity that cannot support production.
الأسئلة الشائعة
Why do micro parts stick even when draft is present?
Draft may be offset by core shrinkage, roughness, texture, vacuum, local undercuts, or a warm release condition. The full contact surface and cooling state should be examined.
Are ejector marks acceptable on micro parts?
Only when their location and depth do not interfere with function, assembly, sealing, appearance, or measurement. The acceptable witness area should be identified on the drawing.
Can compressed air replace ejector pins?
Air can assist release in suitable geometries, but it may not provide enough controlled force or direction by itself. It must also be evaluated for cleanliness and part scattering.
Why should parts be measured after packaging?
Handling and storage can bend delicate features or allow residual stress to relax. Measuring only immediately after molding may miss the condition received by the customer.
What information helps design an ejection system?
Provide functional surfaces, cosmetic limits, allowable witness zones, material, expected temperature, part orientation needs, inspection method, and packaging requirements.