
AGVボディパネルは単なるカバーではありません。配線を保護し、サービスアクセスを提供し、ラベルやセンサーを搭載し、カートや治具からの偶発的な接触を受けることがあります。AGVボディパネルの射出成形は、部品の形状、予想数量、外観要件が専用金型を正当化する場合に検討する価値があります。すべての大型シェルにとって自動的に最適な経路というわけではなく、パネルのサイズ、剛性、衝撃への曝露、車両の組立方法によってアーキテクチャを決定すべきです。.
プロセスを選ぶ前にパネルの役割を定義する
まず構造的役割と筐体的役割を分離することから始めます。内部部品を隠すスキンは、車両の主要荷重を負担することなく、リブ、フランジ、個別ファスナーを用いて剛性を達成できることがよくあります。センサー、バンパー、バッテリー拘束、吊り上げ点を支持するパネルは役割が異なり、金型を設計する前に荷重経路を定義する必要があります。.
パネルが維持しなければならないインターフェースを洗い出します:シャシーの基準点、ドアギャップ、センサーの視野、ホイールクリアランス、コネクタへのアクセス、オペレーターが触れる表面などです。これにより、よくある間違い—目に見える外面を最適化する一方で、隠れたボスやクリップを柔軟すぎるままにして、繰り返しのサービスでも位置合わせを維持できなくする—を防ぎます。.
より広範な製造の文脈については、サイトの ロボティクス射出成形の概要 が応用領域を示していますが、部品固有の判断は依然として車両のレイアウトと動作条件に依存します。.
大型で浅いパネルの平面度を保つのが難しい理由
大型パネルは、長い流動経路と広く比較的薄い壁を併せ持ちます。壁、リブ、ボスの配置が不均衡だと、冷却差と収縮によって部品が平面から反り出すことがあります。パネルは作業台の上では問題なく見えても、シャーシに載せるとがたついたり、合わせ目が開いたり、ファスナーを締めた後にセンサーがずれたりすることがあります。.
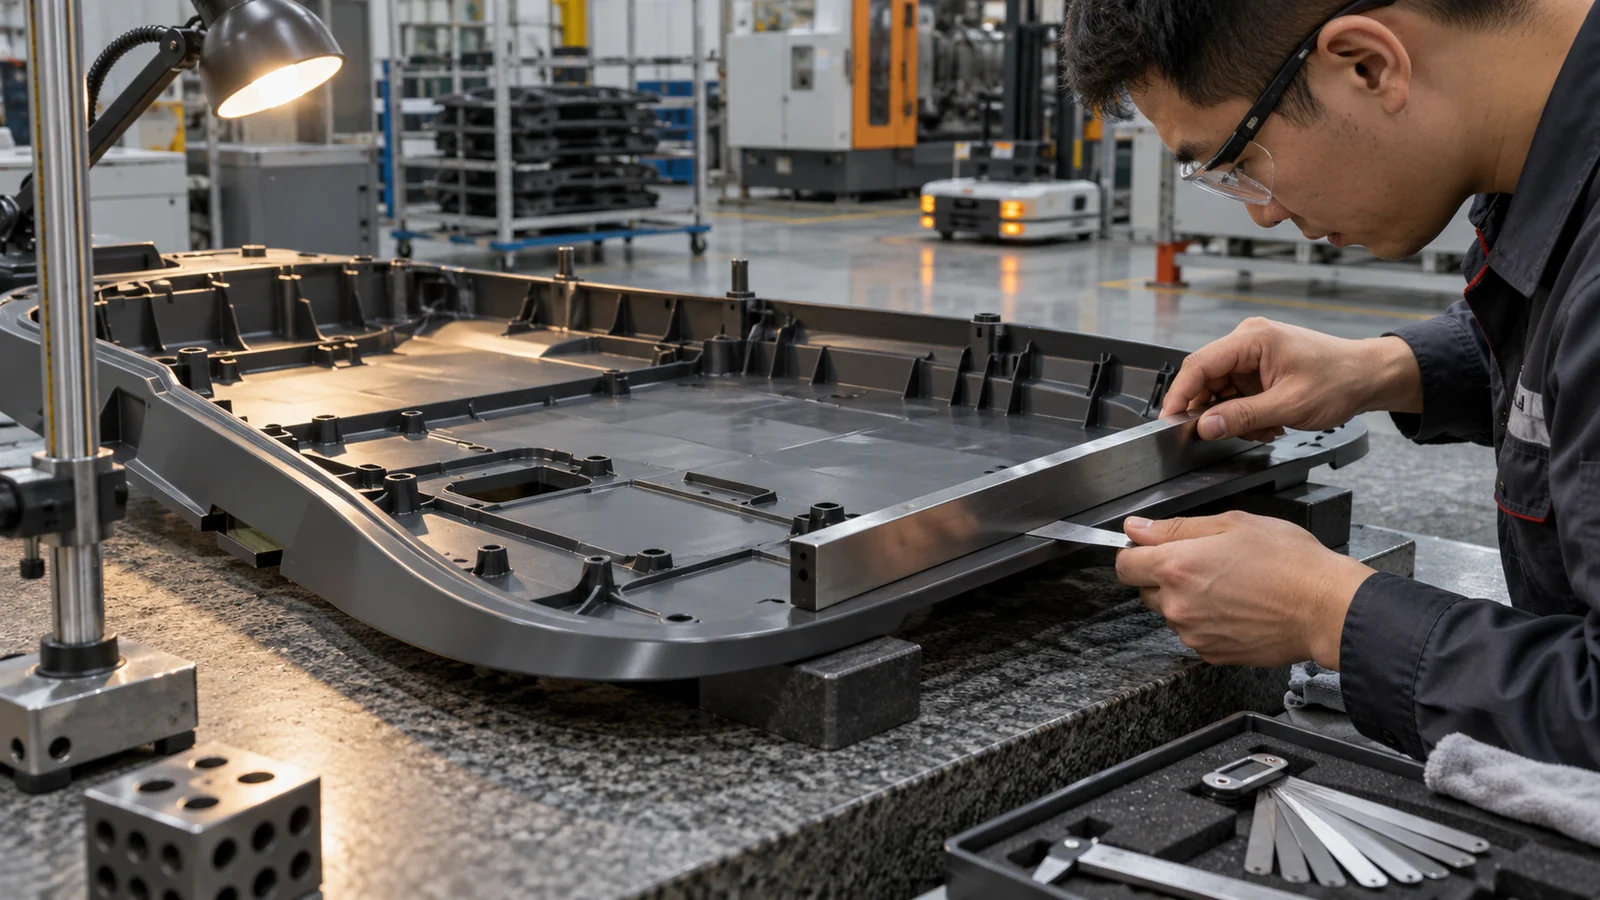
公称肉厚だけを唯一の管理項目として扱わないでください。リブの高さと厚さ、ボス周辺の遷移、ゲート位置、材料の流動方向、冷却レイアウト、そしてパネルを拘束する順序がすべて結果に影響します。後から追加された肉厚のリブは、ひけや局所的な剛性変化を生む可能性があります。薄い表皮に急激に接続された厚いボスは、応力と変形の発生源になり得ます。.
- リブと返しは目的を持って使いましょう。スパンやファスナー領域を支えるために使い、パネル全体を厚くするためには使わないでください。.
- ボスや取付パッドの周囲には緩やかな遷移を設けてください。.
- 想定されるウェルドライン位置を、クリップ根部、スクリュータワー、衝撃領域と照らし合わせて確認してください。.
- 温間時に無理に平らにすることなく、部品の突き出しとハンドリングが可能かどうかを確認してください。.
広い外観パネルの場合、金型と部品は次の項目を通じて一体で検討すべきです: プラスチック射出成形の設計とプロセス計画. 流動解析は代替案の比較に役立ちますが、シミュレーションは成形品や組立車両の測定に代わるものではありません。.
衝撃、洗浄、温度を考慮して材料を選定する
材料選定は、一般的な「ロボットグレードのプラスチック」というラベルではなく、想定される最悪の使用条件から始めます。想定される衝撃、床洗浄剤、日光曝露、近接するモーター熱、振動、油や潤滑剤との接触を列挙します。次に、起こってはならないことを特定します:クリップでの割れ、駆動ユニット付近での軟化、変色、剛性低下、軽微な衝突後の応力白化などです。.
樹脂ファミリーが異なると、耐衝撃性能、剛性、外観、耐薬品性、プロセス挙動のバランスが変わります。フィラー入りグレードは剛性を高めることがありますが、流動性、収縮、表面性状、ウェルドライン挙動が変化する可能性があります。平板試験片で良好な性能を示す材料でも、鋭い角や高応力のスナップフィットでは破損することがあります。サプライヤーデータと成形品試験を用いて具体的なグレードを比較し、樹脂ファミリーだけから完成部品の性能を推測しないでください。.
パネルに軟質接触領域や柔軟な周縁部が含まれる場合、別個のオーバーモールド成形が可能かもしれませんが、界面と金型の決定が追加されます。想定荷重、取付方法、使用寿命が明確になるまでは、その選択をメインパネル材料とは別に扱ってください。.
取付とサービスアクセスを一つのシステムとして設計する
AGVパネルは、バッテリー、配線、センサー、または駆動部のメンテナンスのために頻繁に取り外されます。締結具の選択は、初期の組立コストだけでなく、想定されるサービスサイクル数と技術者のアクセス性を反映すべきです。繰り返し撓むスナップフィットには、たわむための余裕と、ルート部にひずみが集中するのを避ける形状が必要です。ねじボスには、見える面にひけが出たり、締め付け時にパネルが変形したりしない支持が必要です。.
また、成形シェル、シャシー、バンパー、センサーブラケット間の公差累積も考慮してください。センサーダタムが柔軟なカバーで保持されている場合、車両の振動時やサービスパネルの取り外し・再取り付け時にカバーが動く可能性があります。精密な位置決めは安定したデータム構造に置き、外観パネルはフレームを無理に補正することなく隙間を埋めるようにします。.
- 車両のデータムと、位置合わせを維持すべきコンポーネントを特定します。.
- 可能な限り、位置決め機能を外観上の保持から分離します。.
- ツールのアクセス、コネクタの到達性、パネルの取り外し経路を確認します。.
- 現実的な取り外し・再組立サイクル後に、締結具とクリップを試験します。.
緩んだパネルだけでなく、組み立てられた車両で検証します
初品検査で寸法は確認できますが、パネルの合格判定は嵌合と機能にも依存します。実際の締結具と締め付け順序を用いて、意図するシャシー上で部品を確認します。隙間、面一性、がたつき、センサー位置、およびクリップやハーネスを損傷せずにパネルを取り外せるかどうかを記録します。.
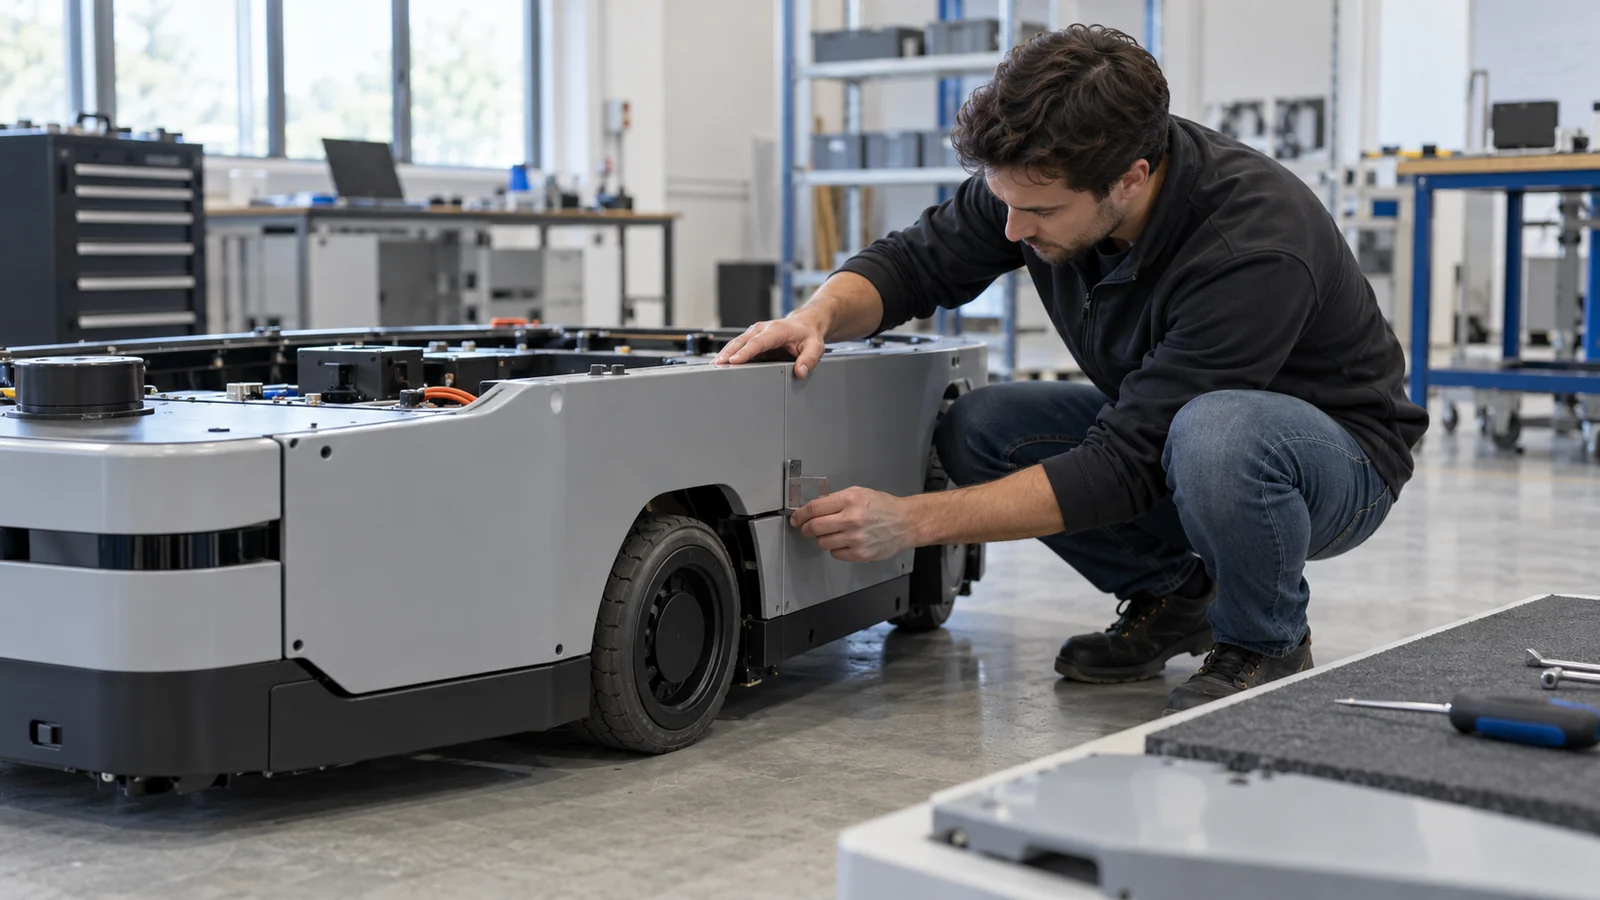
量産検証では、該当する場合、複数のキャビティおよび複数の成形ロットからサンプリングします。用途にとって重要な環境条件と取り扱い条件を含めます。パネルが繰り返しの衝撃、温度変化、または洗浄薬品にさらされる場合は、室温での目視確認だけに頼らず、環境処理後に組み立てられたインターフェースを試験します。.
| 何を検証すべきか | 重要な理由 | 有用な証拠 |
|---|---|---|
| 平坦度と嵌合 | がたつき、隙間、無理な組立を防止 | 車両上でのデータム基準測定 |
| クリップとボスの耐久性 | サービスアクセスにより機能に繰り返し負荷がかかる可能性がある | 取り外し・再取り付けとトルクチェック |
| センサーインターフェース | パネルの移動は位置合わせや視野に影響を与える可能性があります | 振動やサービス前後の位置確認 |
| 表面外観 | 大きな表示領域は流動や冷却のばらつきを明らかにします | 定義された照明と許容基準 |
RFQに含めるべき内容
3Dモデルと図面、目標年間数量と立ち上げ数量、材料または性能の制約、外観ゾーン、取り付けインターフェース、および組立やサービスに関する要件があれば送付してください。センサーの位置合わせや車両クリアランスを制御する表面を明示してください。既存パネルを置き換える部品の場合は、現在の故障モードと装着状態の写真を含めてください。.
その情報により、金型・成形レビューで外観シェルと荷重支持部品を区別し、反りリスクの可能性を特定し、鋼材を確定する前に検証計画を提案できます。有用な問いは、単に大きなパネルを成形できるかどうかではなく、成形された形状がサービス、位置合わせ、外観の問題を生じさせることなく車両に繰り返し適合できるかどうかです。.
購入者が尋ねる質問
大型AGVカバーは一体成形できますか?
場合によります。判断は機械と金型の能力、流動長、部品の剛性、ハンドリング、およびシェルの組立方法に依存します。設計を分割するとひずみを低減したりサービスを簡素化できる場合があり、一方で一体型パネルは継ぎ目と部品点数を削減できる場合があります。実際の車両に対して両方の構造を検討してください。.
センサーマウントを外側カバーに一体成形すべきですか?
カバーがセンサーの位置合わせ要件に対して十分に安定した基準を提供できる場合に限ります。締結時、振動時、またはサービス時にパネルがたわむ場合は、より剛性の高い取り付け構造を使用し、外観スキンを精密な位置決めから分離してください。.
充填樹脂はより剛性の高いパネルを保証しますか?
いいえ。強化材は特定のグレードで剛性を高めることができますが、繊維配向、形状、ウェルドライン、成形ばらつきが完成部品に影響します。一般的な材料表示に頼るのではなく、成形パネルとその組立体を検証してください。.