
Bir AGV gövde paneli sadece bir kapak değildir: kabloları koruyabilir, servis erişimi sağlayabilir, etiket veya sensör taşıyabilir ve zaman zaman arabalardan veya bağlantı elemanlarından gelen temaslara maruz kalabilir. AGV gövde paneli enjeksiyon kalıplama, parça geometrisi, beklenen hacim ve kozmetik gereksinimler özel kalıplamayı haklı çıkardığında değerlendirilmeye değerdir. Her büyük kabuk için otomatik olarak en iyi yol değildir; panel boyutu, sertlik, darbe maruziyeti ve aracın nasıl monte edildiği mimariye karar vermelidir.
Sürecini seçmeden önce panelin işlevini tanımlayın
Yapısal görevleri muhafaza görevlerinden ayırarak başlayın. İç bileşenleri gizleyen bir kaplama, aracın birincil yüklerini taşımadan sertliğe ulaşmak için genellikle kaburgalar, dönüşler ve ayrık bağlantı elemanları kullanabilir. Bir sensörü, tamponu, akü kısıtlamasını veya kaldırma noktasını destekleyen bir panelin işi farklıdır ve kalıp tasarlanmadan önce yük yolu tanımlanmalıdır.
Panelin koruması gereken arayüzleri haritalayın: şasi referans noktaları, kapı boşlukları, sensör görüş alanları, tekerlek açıklığı, konektör erişimi ve operatörlerin dokunduğu yüzeyler. Bu, yaygın bir hatayı önler—görünür dış yüzeyi optimize ederken gizli çıkıntıları veya klipsleri tekrarlanan servis boyunca hizalamayı koruyamayacak kadar esnek bırakmak.
Daha geniş üretim bağlamı için sitenin robotik enjeksiyon kalıplama genel bakışı uygulama alanını tanımlar; parçaya özgü karar hâlâ aracın düzenine ve çalışma koşullarına bağlıdır.
Büyük, sığ panellerin düz kalması neden zordur
Büyük paneller, uzun akış yollarını geniş ve nispeten ince duvarlarla birleştirir. Duvar, kaburga ve göbek yerleşimi dengeli değilse, farklı soğuma ve çekme parçayı düzlemden çıkarabilir. Bir panel tezgâhta kabul edilebilir görünebilir ancak şasiye takıldığında sallanabilir, bir dikiş açabilir veya bağlantı elemanları sıkıldıktan sonra bir sensörü kaydırabilir.
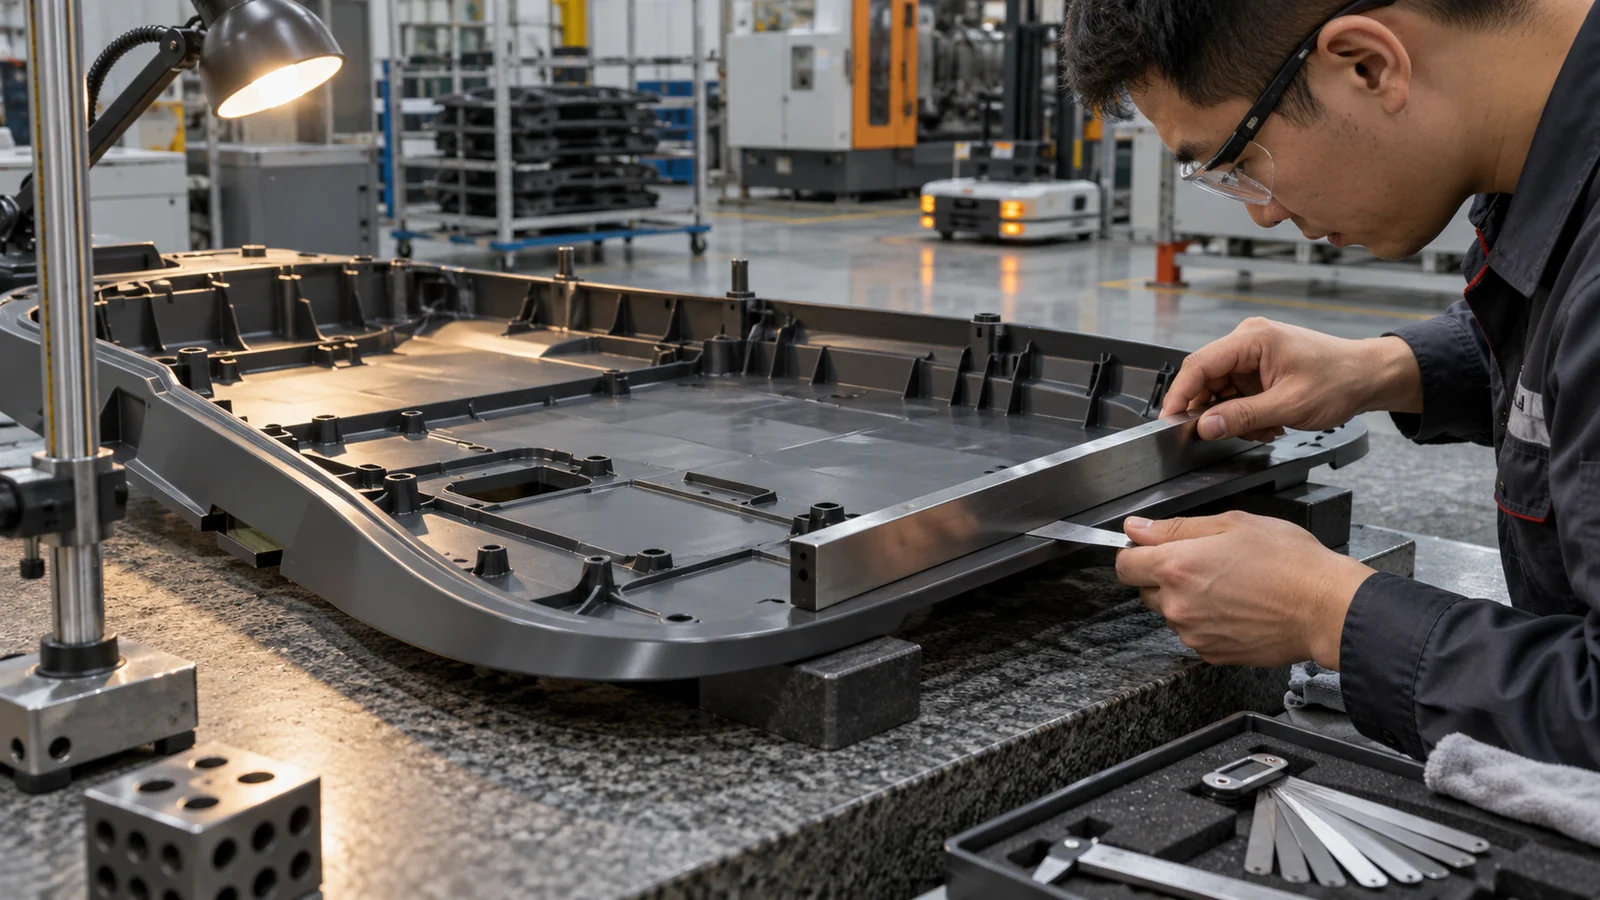
Nominal duvar kalınlığını tek kontrol olarak görmeyin. Kaburga yüksekliği ve kalınlığı, göbekler çevresindeki geçişler, giriş konumu, malzeme akış yönü, soğutma düzeni ve panelin kısıtlanma sırası sonucu etkiler. Sonradan eklenen ağır kaburgalar çökme veya yerel sertlik değişimleri yaratabilir; ince bir cilde aniden bağlanan kalın bir göbek, gerilme ve distorsiyon kaynağı haline gelebilir.
- Kaburgaları ve dönüşleri amaçlı tutun: bunları açıklıkları ve bağlantı elemanı bölgelerini desteklemek için kullanın, tüm paneli kalınlaştırmak için değil.
- Göbekler ve montaj yastıkları çevresinde kademeli geçişler kullanın.
- Olası kaynak hattı konumlarını klips kökleri, vida kuleleri ve darbe bölgelerine göre inceleyin.
- Parçanın sıcakken zorla düzleştirilmeden çıkarılıp elleçlenip elleçlenemeyeceğini kontrol edin.
Geniş bir kozmetik panel için kalıp ve parça birlikte incelenmelidir: plastik enjeksiyon kalıplama tasarımı ve süreç planlaması. Akış analizi alternatifleri karşılaştırmaya yardımcı olabilir, ancak simülasyon kalıplanmış parçaların ve monte edilmiş aracın ölçülmesinin yerini tutmaz.
Malzemeyi darbe, temizlik ve sıcaklığa göre seçin
Malzeme seçimi, genel bir “robot sınıfı plastik” etiketiyle değil, en kötü makul servis koşuluyla başlar. Beklenen darbeleri, zemin temizlik maddelerini, güneş ışığına maruz kalmayı, yakındaki motor ısısını, titreşimi ve yağ veya yağlayıcılarla teması listeleyin. Ardından neyin olmaması gerektiğini belirleyin: bir klipste çatlama, bir tahrik ünitesi yakınında yumuşama, renk değişimi, sertlik kaybı veya küçük bir çarpışmadan sonra gerilme beyazlaması.
Farklı reçine aileleri darbe performansı, sertlik, yüzey görünümü, kimyasal direnç ve proses davranışı arasında denge kurabilir. Dolgulu bir sınıf sertliği artırabilir ancak akışı, çekmeyi, yüzey dokusunu ve kaynak hattı davranışını değiştirebilir. Düz bir numunede iyi performans gösteren bir malzeme, keskin bir köşede veya yüksek gerilimli bir geçmeli bağlantıda yine de başarısız olabilir. Belirli sınıfları tedarikçi verileri ve kalıplanmış parça testleri kullanarak karşılaştırın; bitmiş parça performansını yalnızca bir reçine ailesinden çıkarsamayın.
Panel yumuşak temas bölgeleri veya esnek bir çevre içeriyorsa, ayrı bir üst kalıplama özelliği mümkün olabilir, ancak bu arayüz ve kalıplama kararları ekler. Beklenen yük, bağlantı yöntemi ve servis ömrü netleşene kadar bu seçimi ana panel malzemesinden ayrı tutun.
Montaj ve servis erişimini tek bir sistem olarak tasarlayın
AGV panelleri genellikle batarya, kablolama, sensör veya tahrik bakımı için sökülür. Bağlantı elemanı seçimi, yalnızca ilk montaj maliyetini değil, beklenen servis döngüsü sayısını ve teknisyenin erişimini de yansıtmalıdır. Tekrar tekrar esnetilen geçmeli (snap-fit) bağlantıların sapma için boşluğa ve gerilimi kökte yoğunlaştırmayan bir geometriye ihtiyacı vardır. Vida yuvaları (boss), görünür yüzeye iz yapmayacak veya sıkıldığında paneli deforme etmeyecek şekilde desteklenmelidir.
Ayrıca kalıplanmış kabuk, şasi, tampon ve sensör braketleri arasındaki tolerans birikimini de hesaba katın. Bir sensör datum'u esnek bir kapak üzerinde taşınıyorsa, kapak araç titreştiğinde veya bir servis paneli sökülüp yeniden takıldığında hareket edebilir. Hassas konumlandırmayı kararlı bir datum yapısına yerleştirin; kozmetik panellerin çerçeveyi düzeltmeye zorlanmadan boşluğu kapatmasına izin verin.
- Araç datum'larını ve hizalı kalması gereken bileşenleri belirleyin.
- Mümkün olduğunda konumlandırma özelliklerini kozmetik tutma özelliklerinden ayırın.
- Takım erişimini, konektör erişimini ve panel sökme yolunu kontrol edin.
- Bağlantı elemanlarını ve klipsleri gerçekçi sökme ve yeniden takma döngülerinden sonra test edin.
Yalnızca gevşek paneli değil, monte edilmiş aracı doğrulayın
İlk parça muayenesi boyutları doğrulayabilir, ancak panel kabulü aynı zamanda uyuma ve işleve bağlıdır. Parçayı gerçek bağlantı elemanları ve sıkma sırası kullanarak amaçlanan şasi üzerinde kontrol edin. Boşlukları, yüzey düzlüğünü, titreşimi, sensör konumunu ve panelin klipslere veya kablo demetlerine zarar vermeden sökülüp sökülemeyeceğini kaydedin.
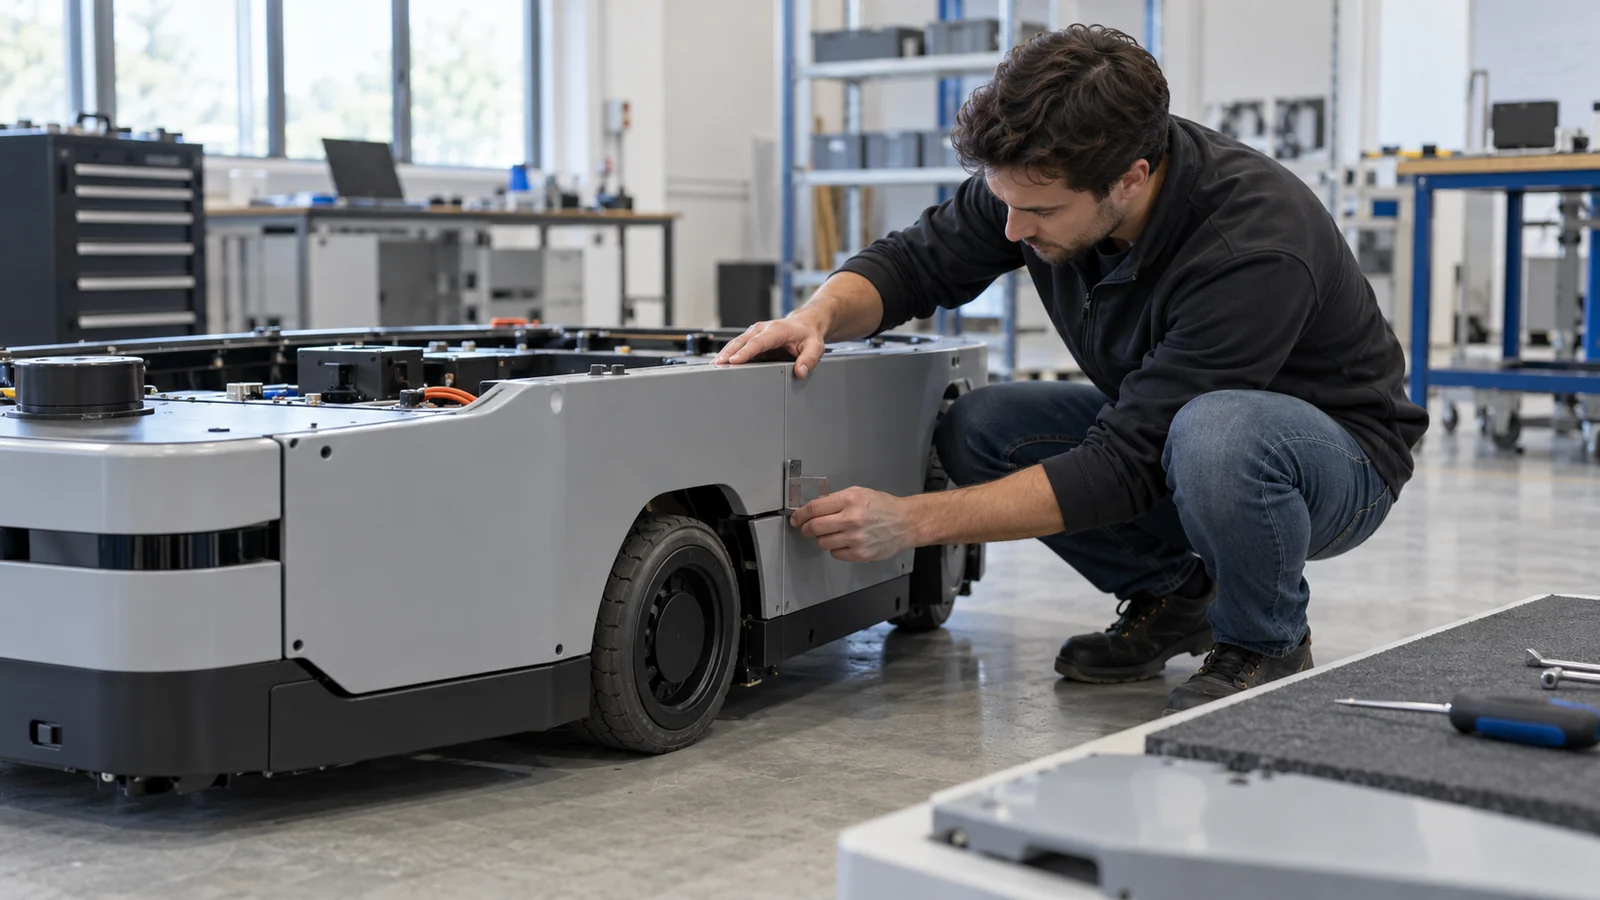
Üretim doğrulaması için, uygun olduğunda birden fazla gözden ve birden fazla kalıplama çalıştırmasından numune alın. Uygulama için önemli olan çevresel ve taşıma koşullarını dahil edin. Panel tekrarlanan darbeye, sıcaklık değişimine veya temizlik kimyasallarına maruz kalıyorsa, yalnızca oda sıcaklığında görsel incelemeye güvenmek yerine koşullandırmadan sonra monte edilmiş arayüzü test edin.
| Neyin doğrulanması gerekir | Neden önemli | Faydalı kanıt |
|---|---|---|
| Düzlük ve uyum | Sallanmayı, boşlukları ve zorlamalı montajı önler | Araç üzerinde datum tabanlı ölçümler |
| Klips ve yuva dayanıklılığı | Servis erişimi özellikleri tekrar tekrar yükleyebilir | Sökme/yeniden takma ve tork kontrolleri |
| Sensör arayüzü | Panel hareketi hizalamayı veya görüş alanını etkileyebilir | Titreşim veya servis öncesi ve sonrası konum kontrolü |
| Yüzey görünümü | Geniş görünür alanlar akış ve soğuma değişkenliğini ortaya çıkarır | Tanımlanmış aydınlatma ve kabul kriterleri |
Bir RFQ'ya neler dahil edilmeli
3D modeli ve teknik resmi, hedef yıllık ve lansman adetlerini, malzeme veya performans kısıtlarını, kozmetik bölgeleri, montaj arayüzlerini ve varsa montaj veya servis gereksinimlerini gönderin. Sensör hizalamasını veya araç açıklığını kontrol eden yüzeyleri işaretleyin. Parça mevcut bir panelin yerini alıyorsa, mevcut arıza modunu ve monte edilmiş durumun fotoğraflarını ekleyin.
Bu bilgiler, bir kalıp ve enjeksiyon incelemesinin kozmetik bir kabuğu yük taşıyan bir bileşenden ayırt etmesine, olası çarpılma risklerini belirlemesine ve çelik kesinleşmeden önce bir doğrulama planı önermesine olanak tanır. Faydalı soru, yalnızca büyük bir panelin kalıplanıp kalıplanamayacağı değil; kalıplanmış geometrinin servis, hizalama veya görünüm sorunları yaratmadan araca tekrar tekrar uyup uyamayacağıdır.
Alıcıların sorduğu sorular
Büyük bir AGV kapağı tek parça olarak kalıplanabilir mi?
Bazen. Karar; makine ve kalıp kapasitesine, akış uzunluğuna, parça sertliğine, elleçlemeye ve kabuğun nasıl monte edildiğine bağlıdır. Tasarımı bölmek çarpılmayı azaltabilir veya servisi kolaylaştırabilir; tek parça bir panel ise birleşim yerlerini ve parça sayısını azaltabilir. Her iki mimariyi de gerçek araca göre değerlendirin.
Sensör yuvaları dış kapağa kalıplanmalı mı?
Yalnızca kapak, sensörün hizalama ihtiyaçları için yeterince kararlı bir referans sağladığında. Panel sabitleme, titreşim veya servis sırasında esniyorsa, daha rijit bir montaj yapısı kullanın ve kozmetik yüzeyi hassas konumlandırmadan ayrı tutun.
Dolgulu bir reçine daha sert bir panel garanti eder mi?
Hayır. Takviye, belirli bir sınıfta sertliği artırabilir, ancak elyaf yönelimi, geometri, birleşim çizgileri ve kalıplama değişkenliği bitmiş parçayı etkiler. Genel bir malzeme etiketine güvenmek yerine kalıplanmış paneli ve montajını doğrulayın.