
Un panneau de carrosserie d'AGV n'est pas qu'un simple capot : il peut protéger le câblage, offrir un accès pour la maintenance, porter des étiquettes ou des capteurs et subir des contacts occasionnels avec des chariots ou des gabarits. Le moulage par injection de panneaux de carrosserie d'AGV mérite d'être évalué lorsque la géométrie de la pièce, le volume prévu et les exigences esthétiques justifient un outillage dédié. Ce n'est pas automatiquement la meilleure solution pour chaque grande coque ; la taille du panneau, sa rigidité, son exposition aux impacts et le mode d'assemblage du véhicule doivent déterminer l'architecture.
Définir la fonction du panneau avant de choisir son procédé
Commencez par séparer les fonctions structurelles des fonctions de confinement. Une peau qui masque des composants internes peut souvent utiliser des nervures, des retours et des fixations ponctuelles pour atteindre la rigidité sans supporter les charges principales du véhicule. Un panneau qui supporte un capteur, un pare-chocs, une fixation de batterie ou un point de levage a une fonction différente et nécessite que son chemin de charge soit défini avant la conception du moule.
Cartographiez les interfaces que le panneau doit préserver : références de châssis, jeux de portes, champs de vision des capteurs, dégagement des roues, accès aux connecteurs et toute surface touchée par les opérateurs. Cela évite une erreur courante : optimiser la surface extérieure visible tout en laissant les bossages ou clips cachés trop flexibles pour maintenir l'alignement au fil des maintenances répétées.
Pour le contexte de fabrication plus large, la vue d'ensemble du moulage par injection pour la robotique du site identifie le domaine d'application ; la décision propre à la pièce dépend toujours de la configuration du véhicule et des conditions d'exploitation.
Pourquoi les grands panneaux peu profonds sont difficiles à maintenir plans
Les grands panneaux combinent de longs trajets d'écoulement avec des parois larges et relativement minces. Si la disposition des parois, nervures et bossages est déséquilibrée, le refroidissement et le retrait différentiels peuvent déformer la pièce hors du plan. Un panneau peut sembler acceptable sur un établi mais basculer sur le châssis, ouvrir une jonction ou décaler un capteur après le serrage des fixations.
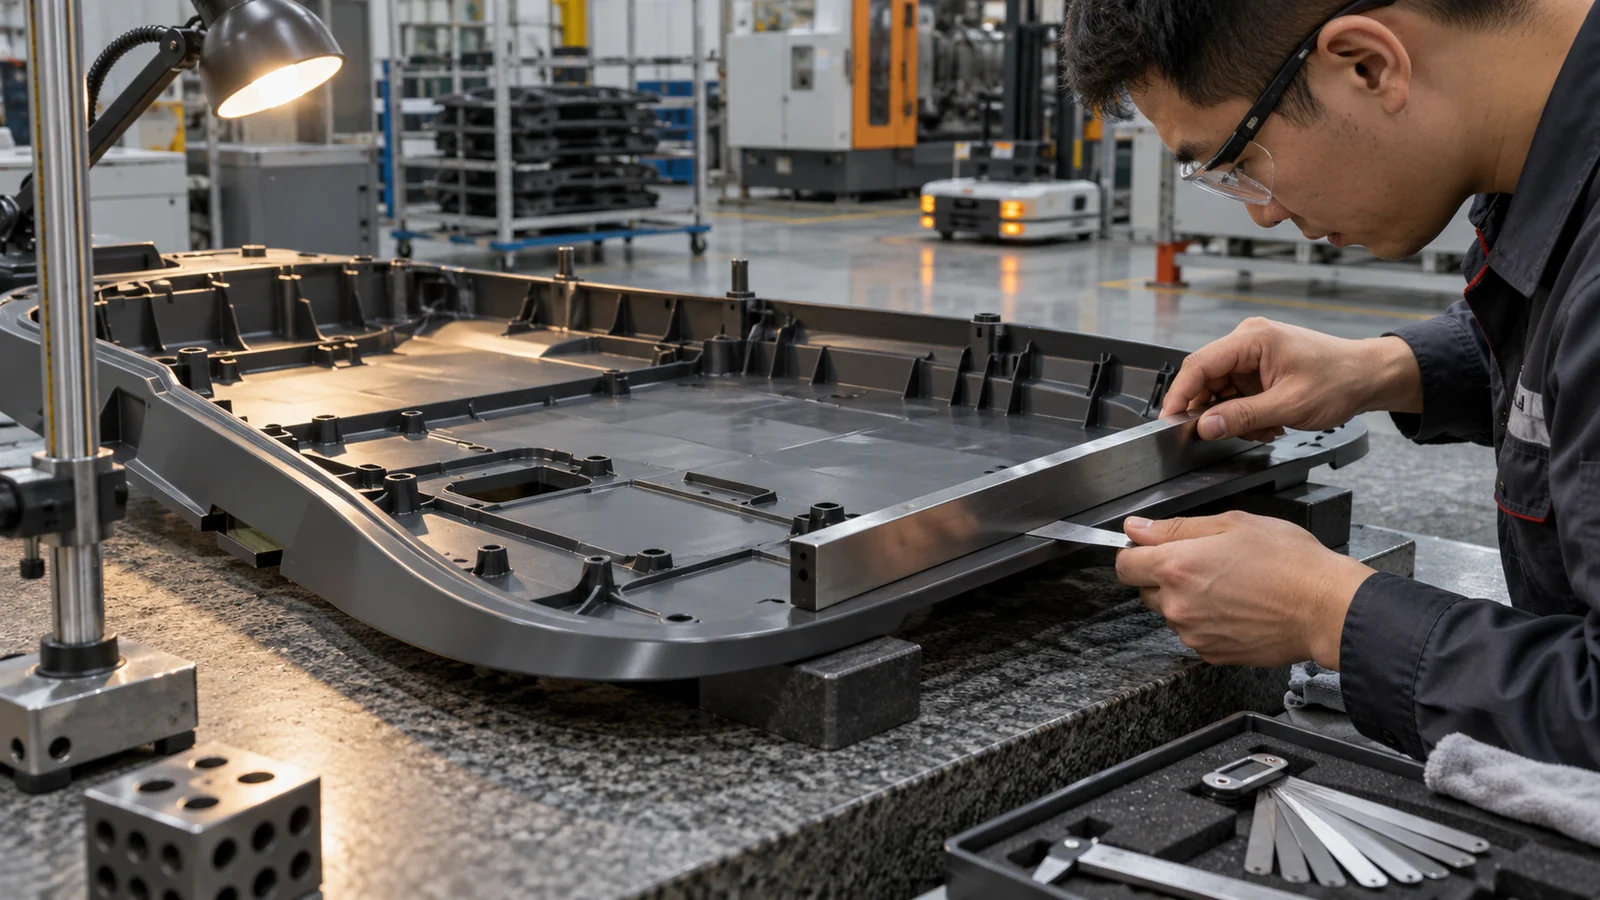
Ne considérez pas l'épaisseur de paroi nominale comme le seul paramètre de contrôle. La hauteur et l'épaisseur des nervures, les transitions autour des bossages, la position des points d'injection, la direction d'écoulement de la matière, la disposition du refroidissement et l'ordre dans lequel le panneau est bridé influent tous sur le résultat. Des nervures massives ajoutées tardivement peuvent créer des retassures ou des variations locales de rigidité ; un bossage épais relié brutalement à une peau mince peut devenir une source de contraintes et de déformation.
- Gardez les nervures et les retours fonctionnels : utilisez-les pour soutenir les portées et les zones de fixation, non pour épaissir l'ensemble du panneau.
- Utilisez des transitions progressives autour des bossages et des platines de montage.
- Vérifiez les emplacements probables des lignes de soudure par rapport aux racines de clips, aux tours de vis et aux zones d'impact.
- Vérifiez si la pièce peut être éjectée et manipulée sans être forcée à plat alors qu'elle est encore chaude.
Pour un grand panneau esthétique, le moule et la pièce doivent être étudiés ensemble dans le cadre de la conception et de la planification des procédés de moulage par injection plastique. L'analyse d'écoulement peut aider à comparer des alternatives, mais une simulation ne remplace pas la mesure des pièces moulées et du véhicule assemblé.
Choisir la matière en fonction des impacts, du nettoyage et de la température
La sélection de la matière commence par la pire condition de service crédible—pas par une étiquette générique de “ plastique de qualité robotique ”. Listez les impacts attendus, les agents de nettoyage des sols, l'exposition au soleil, la chaleur des moteurs à proximité, les vibrations et le contact avec les huiles ou lubrifiants. Identifiez ensuite ce qui ne doit pas se produire : fissuration au niveau d'un clip, ramollissement près d'une unité d'entraînement, décoloration, perte de rigidité ou blanchiment sous contrainte après une collision mineure.
Différentes familles de résines peuvent échanger les performances aux impacts, la rigidité, l'aspect de surface, la résistance chimique et le comportement au procédé. Une nuance chargée peut augmenter la rigidité mais modifier l'écoulement, le retrait, la texture de surface et le comportement aux lignes de soudure. Une matière qui performe bien sur une éprouvette plate peut encore échouer dans un angle vif ou sur un clip à fortement sollicité. Comparez des nuances spécifiques à l'aide des données fournisseurs et d'essais sur pièces moulées ; ne déduisez pas les performances de la pièce finie à partir d'une famille de résine seule.
Si le panneau comporte des zones de contact souples ou un périmètre compliant, une fonction surmoulée séparée peut être envisageable, mais cela ajoute des décisions d'interface et d'outillage. Gardez ce choix séparé de la matière du panneau principal jusqu'à ce que la charge attendue, la méthode de fixation et la durée de vie en service soient claires.
Concevoir le montage et l'accès pour la maintenance comme un seul système
Les panneaux d'AGV sont souvent déposés pour l'entretien de la batterie, du câblage, des capteurs ou de la transmission. Le choix des fixations doit refléter le nombre de cycles d'entretien prévus et l'accès du technicien, et pas seulement le coût d'assemblage initial. Les clips à encliquetage soumis à des flexions répétées ont besoin d'espace pour se déformer et d'une géométrie qui évite de concentrer les contraintes à la racine. Les bossages de vis ont besoin d'un support qui ne marque pas la surface visible et ne déforme pas le panneau au serrage.
Tenez également compte de l'accumulation de tolérances entre la coque moulée, le châssis, le pare-chocs et les supports de capteurs. Si une référence de capteur est portée par un capot souple, ce capot peut bouger lorsque le véhicule vibre ou lorsqu'un panneau d'entretien est déposé puis reposé. Placez le positionnement de précision sur une structure de référence stable ; laissez les panneaux esthétiques combler l'écart sans être contraints de corriger le châssis.
- Identifiez les références du véhicule et les composants qui doivent rester alignés.
- Séparez autant que possible les fonctions de positionnement des fonctions de retenue esthétique.
- Vérifiez l'accès aux outils, la portée des connecteurs et le trajet de dépose du panneau.
- Testez les fixations et les clips après des cycles réalistes de dépose et de repose.
Validez le véhicule assemblé, et pas seulement le panneau seul
Une inspection de premier article peut confirmer les dimensions, mais l'acceptation d'un panneau dépend aussi de l'ajustement et de la fonction. Vérifiez la pièce sur le châssis prévu, avec les fixations réelles et la séquence de serrage. Consignez les jeux, l'affleurement, les vibrations, la position des capteurs et la possibilité de déposer le panneau sans endommager les clips ou les faisceaux.
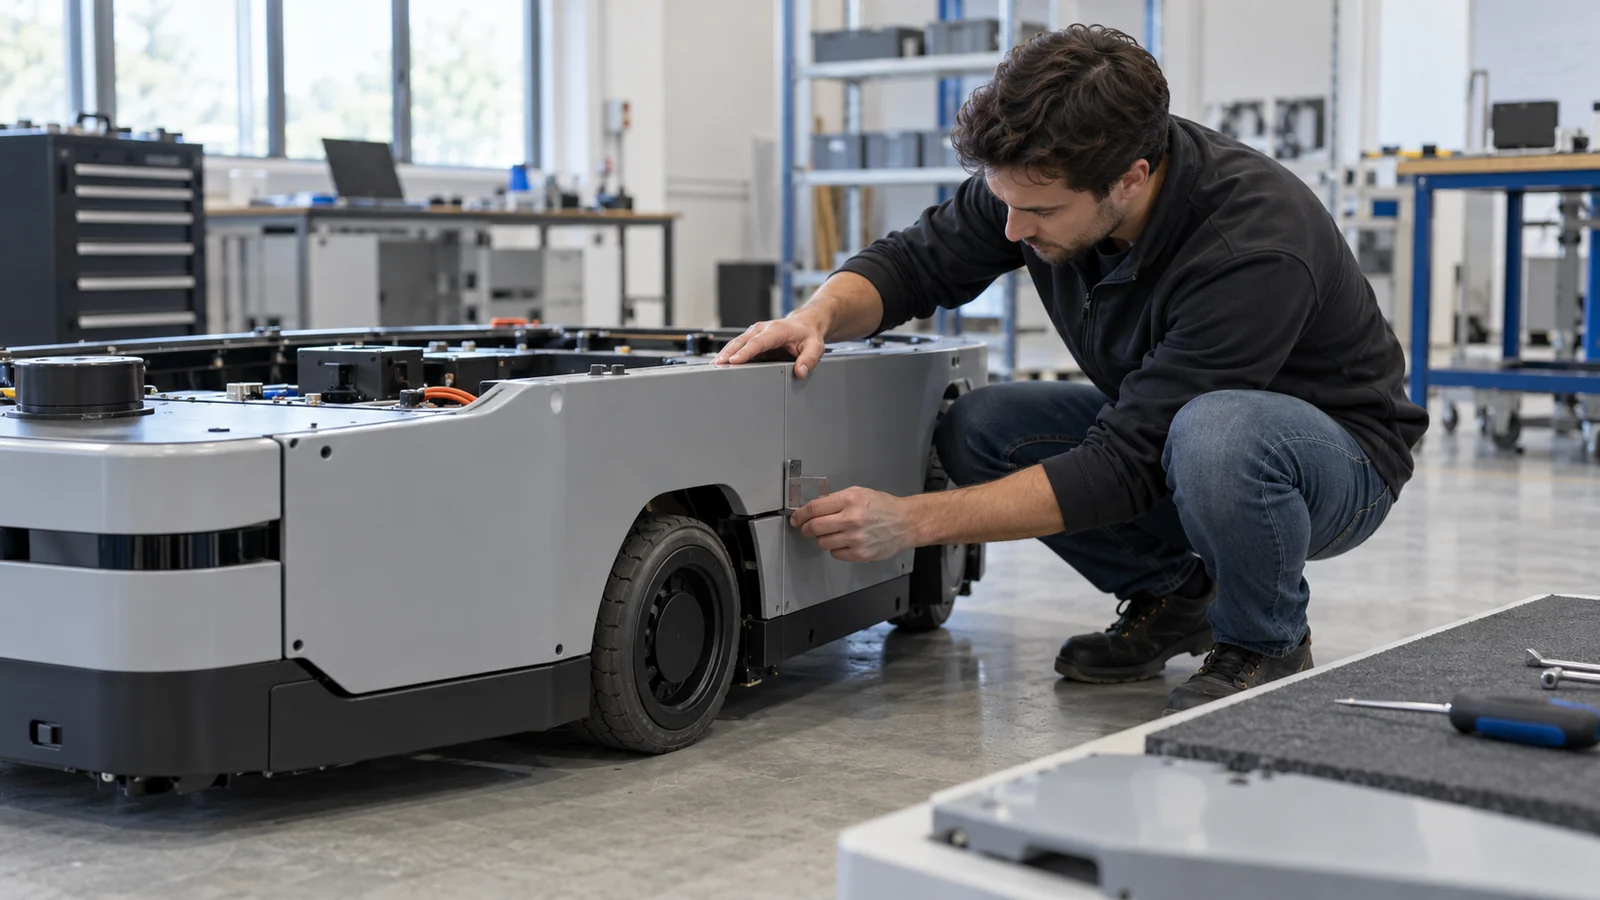
Pour la validation de production, échantillonnez plus d'une empreinte et plus d'une campagne de moulage le cas échéant. Incluez les conditions environnementales et de manutention pertinentes pour l'application. Si le panneau est exposé à des impacts répétés, à des variations de température ou à des produits chimiques de nettoyage, testez l'interface assemblée après conditionnement plutôt que de vous fier uniquement à un examen visuel à température ambiante.
| Ce qu'il faut vérifier | Pourquoi c'est important | Preuve utile |
|---|---|---|
| Planéité et ajustement | Empêche le basculement, les jeux et l'assemblage forcé | Mesures sur le véhicule basées sur les références |
| Durabilité des clips et des bossages | L'accès pour l'entretien peut solliciter les fonctions de façon répétée | Contrôles de dépose/repose et de couple |
| Interface capteur | Le déplacement du panneau peut affecter l'alignement ou le champ de vision | Contrôle de position avant et après vibration ou intervention de maintenance |
| Aspect de surface | Les grandes zones visibles révèlent les variations de flux et de refroidissement | Éclairage et critères d'acceptation définis |
Ce qu'il faut inclure dans une demande de devis
Envoyez le modèle 3D et le plan, les quantités annuelles cibles et de lancement, les contraintes de matériau ou de performance, les zones cosmétiques, les interfaces de montage, ainsi que toute exigence d'assemblage ou de maintenance. Identifiez les surfaces qui déterminent l'alignement du capteur ou le dégagement par rapport au véhicule. Si la pièce remplace un panneau existant, incluez le mode de défaillance actuel et des photos de l'état installé.
Ces informations permettent à une revue d'outillage et de moulage de distinguer une coque cosmétique d'un composant structurel, d'identifier les risques de gauchissement probables et de proposer un plan de validation avant l'engagement de l'acier. La question utile n'est pas simplement de savoir si un grand panneau peut être moulé ; c'est de savoir si la géométrie moulée peut s'ajuster de manière répétée au véhicule sans créer de problèmes de maintenance, d'alignement ou d'aspect.
Questions que posent les acheteurs
Un grand capot d'AGV peut-il être moulé en une seule pièce ?
Parfois. La décision dépend de la capacité de la presse et du moule, de la longueur d'écoulement, de la rigidité de la pièce, de la manutention et du mode d'assemblage de la coque. La division de la conception peut réduire la déformation ou simplifier la maintenance, tandis qu'un panneau monobloc peut réduire les lignes de joint et le nombre de pièces. Évaluez les deux architectures par rapport au véhicule réel.
Les supports de capteurs doivent-ils être moulés dans le capot extérieur ?
Uniquement lorsque le capot offre une référence suffisamment stable pour les besoins d'alignement du capteur. Si le panneau fléchit lors de la fixation, des vibrations ou de la maintenance, utilisez une structure de montage plus rigide et gardez la peau cosmétique séparée de la localisation de précision.
Une résine chargée garantit-elle un panneau plus rigide ?
Non. Le renfort peut augmenter la rigidité d'une nuance spécifique, mais l'orientation des fibres, la géométrie, les lignes de soudure et les variations de moulage affectent la pièce finie. Validez le panneau moulé et son assemblage plutôt que de vous fier à une désignation générique de matériau.