
射出成形におけるフローマークは、工程変更によって目に見える線が移動するだけで、そのメカニズムが取り除かれないために再発することがよくあります。マークは、コールドフローフロント、ヘジテーション、ゲートジェッティング、不安定な速度、肉厚遷移、または表面転写の差異を記録している可能性があります。恒久的に修正するには、温度や速度を変更する前に、マークを充填位置と形状に関連付けてください。.
最も有用な迅速テスト: ショートショットの連続を行い、進行するフローフロント上に目に見えるマークを重ね合わせます。マークがヘジテーションまたは再加速のポイントに沿っている場合、製品形状と速度プロファイルが、どこを調査すべきかをすでに示しています。.
この記事では:
表面上のすべての線が同じ欠陥ではない
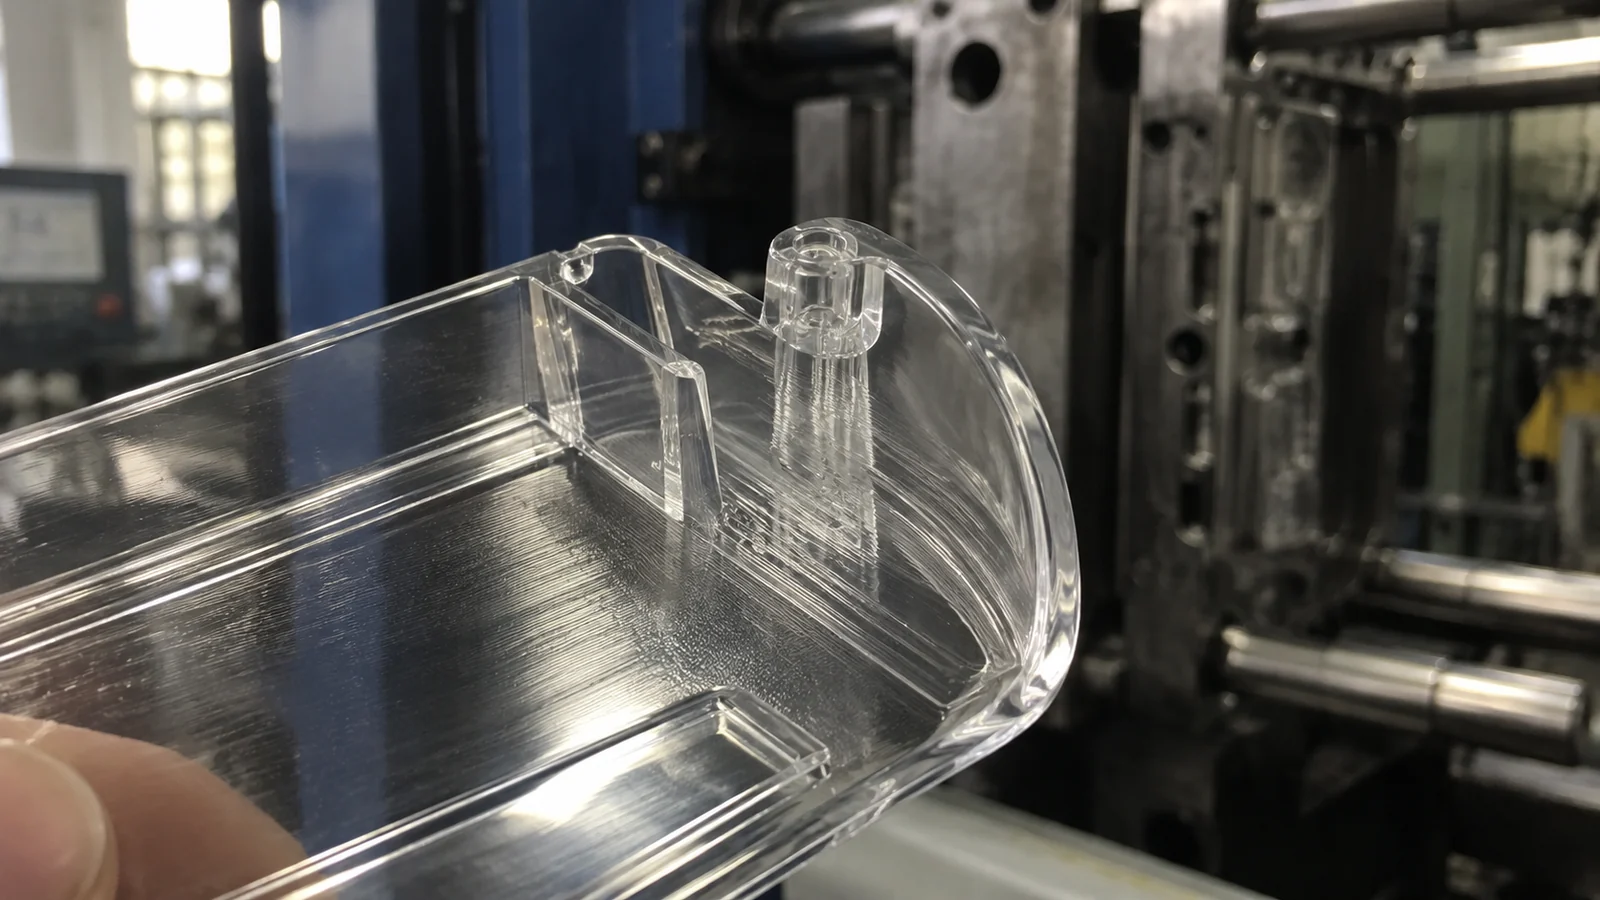
ゲート付近の繰り返し波は、ジェッティングまたは不安定な初期流動を示している可能性があります。リブまたは急激な拡大の後の線は、ヘジテーションを記録している可能性があります。つや消しから光沢への境界は、表面接触またはフローフロント温度の変化に起因することがあります。ウェルドラインはフロントが出会う場所に形成され、異なる修正経路が必要です。.
製品の両面を検査し、キャビティを比較してください。線が隆起しているか、凹んでいるか、光沢が異なるか、または特定の照明下でのみ見えるかを記録します。透明製品では、透過光も観察してください。微妙な表面または配向の変化は、外観上よりも光学的に強く現れることがあります。.
マークは流動が勢いを失う場所から始まることが多い
急激な肉厚変化、薄肉から厚肉への遷移、リブ、ボス、および大きな開放領域は、局所的な速度と冷却を変化させます。メルトは薄い分岐でヘジテーションを起こし、別の領域が充填された後、より冷たいスキンで再開することがあります。その再開は境界として目に見える形で残ることがあります。.
機能が許す範囲で丸みのある遷移とし、肉厚変化は徐々に行い、壁に接触せず開放空間へ射出されるゲートは避けてください。ゲートの移設は一方の表面を改善する一方でウェルドラインを光学経路へ移動させる可能性があるため、完全な充填パターンを評価してください。.
欠陥箇所の速度を制御すること、機械上だけでなく
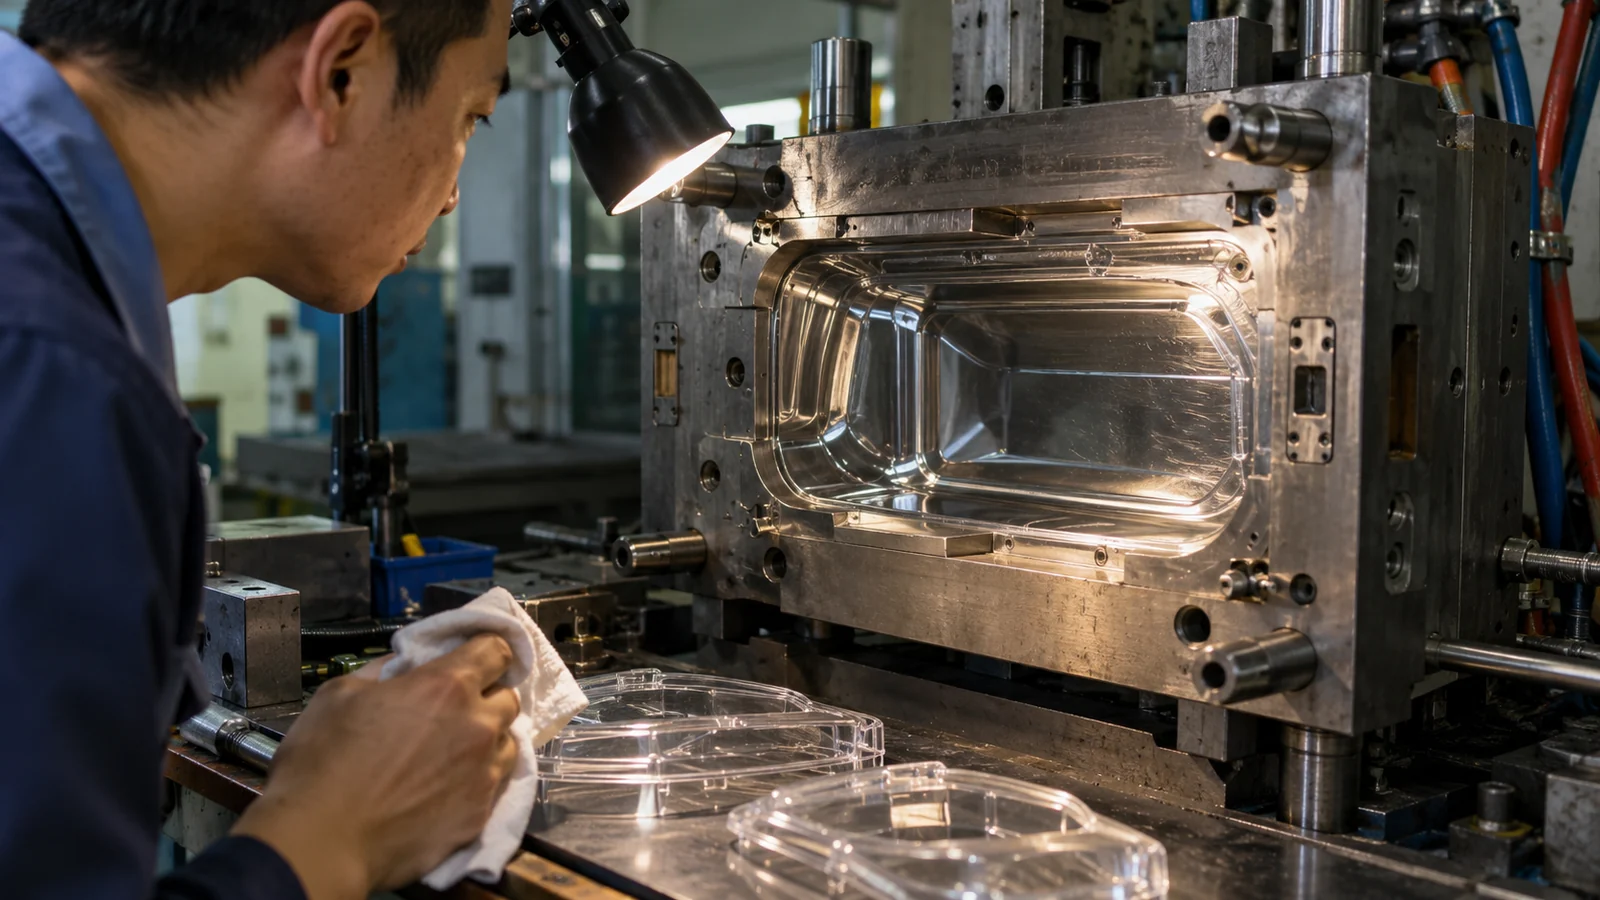
スクリュ回転数はフローフロント速度と同じではありません。キャビティの投影流動面積が変化すると、プログラムされた速度が一定でもフロントは加速または減速することがあります。スクリュ位置とショートショットの証拠に基づく段階的充填を用いて、重要な遷移を管理してください。.
メルト温度と金型温度は、表面が鋼を転写できる状態をどれだけ長く保つかに影響します。これらを上げるとコールドマークが改善することがありますが、サイクル、収縮、劣化リスクも変化します。実際のメルト条件と金型条件を確認し、樹脂サプライヤーの加工ウィンドウ内に留めてください。.
表面仕上げは熱的境界を明らかにすることがある
研磨された光学面は転写のわずかな差異を表します。不均一な金型温度、汚染、ベント堆積物、または局所的な鋼のテクスチャは、フロー境界を可視化させることがあります。損傷した表面に対して複雑なプロセス補正を構築する前に、キャビティを清掃および検査してください。.
ベントは空気が圧縮される領域で重要です。制限されたベントは表面接触を変化させたり、焼けや堆積物を生じさせたりすることがあります。ベント補正は、許容圧力ウィンドウ全体にわたってバリのリスクについて確認する必要があります。.
外観上の修正は通常の変動に耐えなければならない
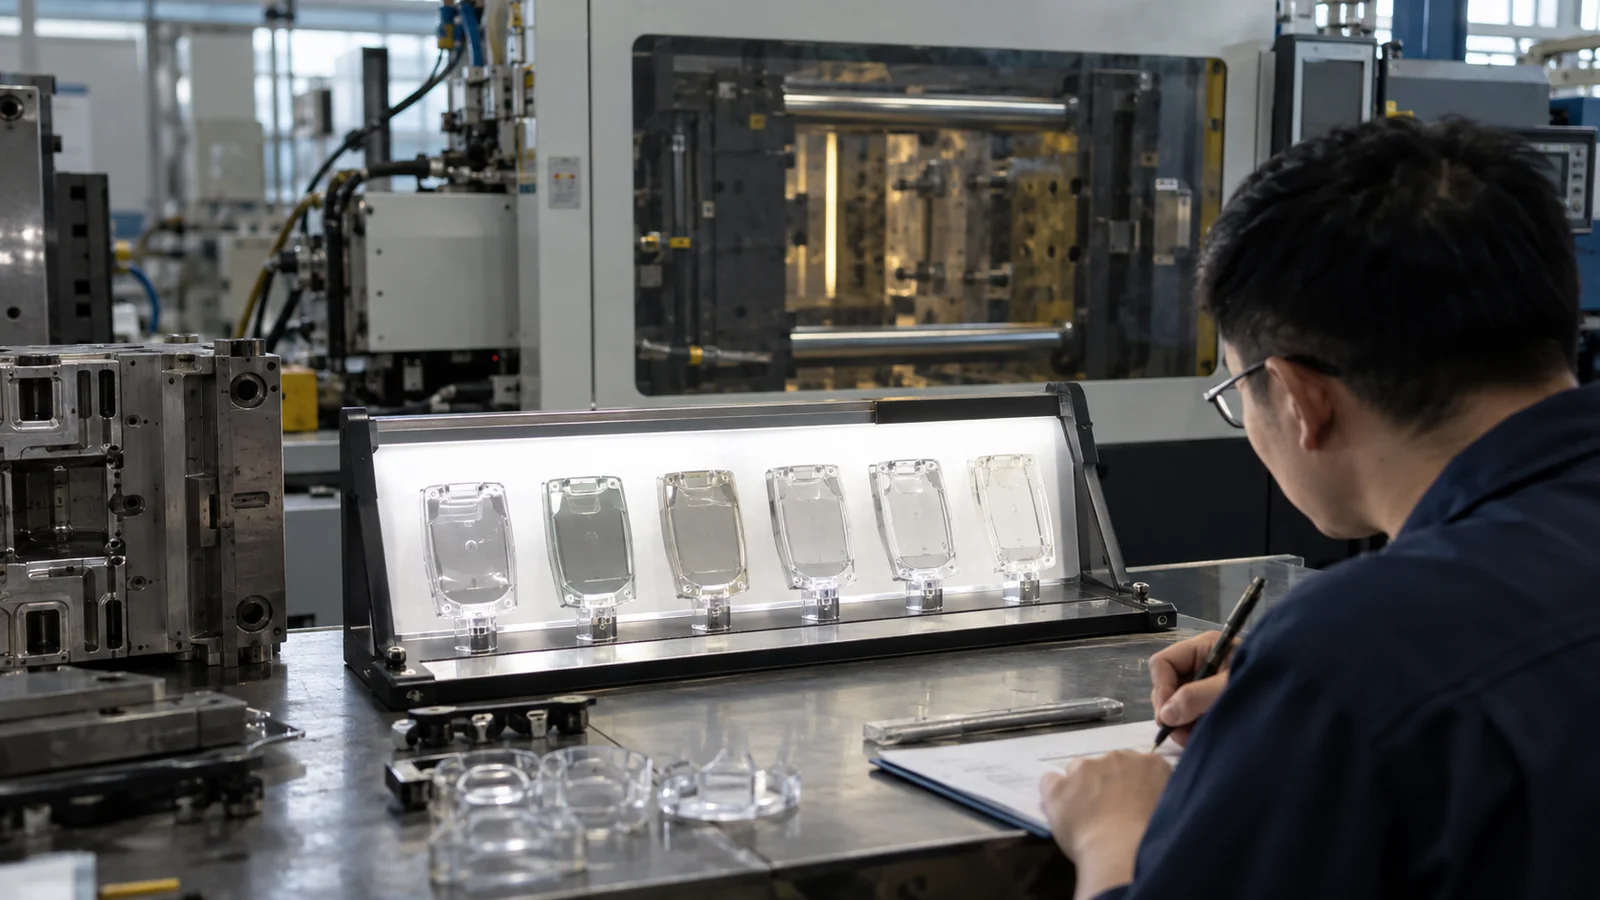
マークが改善したら、現実的な材料ロット、キャビティ、金型温度、サイクル中断にわたって解決策をテストしてください。同じ照明と観察基準で追跡してください。ある高温でのみマークを隠す設定は、堅牢な生産管理ではありません。.
For 光学・透明射出成形, 部品が光を導く、結像する、または分配する場合は、透過光検査または機能検査を追加してください。視覚的に許容できる境界でも、光学経路を変化させることがあります。.
| 証拠 | 最初の仮説 | 次の確認 |
|---|---|---|
| ゲート直後の波 | ジェッティングまたは不安定な流入 | ゲート方向と初期速度 |
| 肉厚変化後のライン | ヘジテーションまたは再加速 | ショートショットと段階的充填 |
| 1キャビティの光沢境界 | 局所的な表面または温度の問題 | キャビティ、ベント、冷却の検査 |
最適化して消す前に可視性を定義する
光源、角度、背景、観察距離、検査領域について合意する。拡散した室内光では見えないラインも、ダッシュボードのバックライトや太陽光の下では明瞭に見えることがある。検査条件を安定させることで、特定の人の観察角度に合わせてプロセスが調整されるのを防ぐ。.
トラブルシューティングのために部品を送る際は、ショートショット、未トリミングのサンプル、キャビティ識別情報、ゲートと肉厚の情報、樹脂グレード、および良品時と不良時の設定を含めること。これらの期間の対比は、単一の公称セットアップシートよりも有用であることが多い。.
堅牢な修正と外観上の目隠しを区別する
テクスチャ、コーティング、着色は可視性を低減できるが、流動不安定性を隠しているだけかもしれない。その痕跡が応力、弱い溶着、または不十分な転写も表している場合、それを隠しても機能は解決しない。外観上の二次加工を恒久的な解決策として受け入れる前に、寸法および機械的結果を確認すること。.
堅牢な修正は、立ち上げ、公称生産、および樹脂ロット、金型温度、サイクルの予想される変動を通じて有効であり続けるべきである。ショートショットの証拠と、変更されたメカニズムを記録する。その記録は、将来の技術者が無作為な調整を繰り返すことなくプロセスを復旧するのに役立つ。.
よくある質問
より速い射出は常にフローマークを除去できるか?
No. It may keep the front hotter, but it can also create jetting, shear or trapped gas. Match velocity to the defect location.
Can polishing the mold remove the mark?
Only if surface condition is the cause. Polishing does not correct hesitation, gate jetting or an unstable thermal boundary and can change optical form.
Why does the mark return after maintenance?
Cleaning, reassembly, cooling connection, vent condition or hot-runner balance may have changed. Compare cavity and process records before and after the event.