
Enjeksiyon kalıplamada akış izleri genellikle geri döner çünkü bir proses değişikliği mekanizmayı ortadan kaldırmadan görünür çizgiyi kaydırır. İz, soğuk bir akış cephesini, tereddüdü, giriş jetlenmesini, kararsız hızı, kalınlık geçişini veya yüzey kopyalama farkını kaydedebilir. Kalıcı olarak düzeltmek için, sıcaklık veya hızı değiştirmeden önce izi dolum konumu ve geometriyle ilişkilendirin.
En hızlı faydalı test: kısa atış dizisi yapın ve görünür izi ilerleyen akış cephesinin üzerine yerleştirin. İz bir tereddüt veya yeniden hızlanma noktasını takip ediyorsa, parça geometrisi ve hız profili size nerede araştırmanız gerektiğini zaten söylüyor.
Bu makalede:
- İz ailesini tanımlayın
- Geometrik tetikleyiciyi bulun
- Akış cephesini stabilize edin
- Yüzey ve termal kopyalamayı kontrol edin
- Bir proses penceresi boyunca doğrulayın
- Sıkça sorulan sorular
Yüzeydeki Her Çizgi Aynı Kusur Değildir
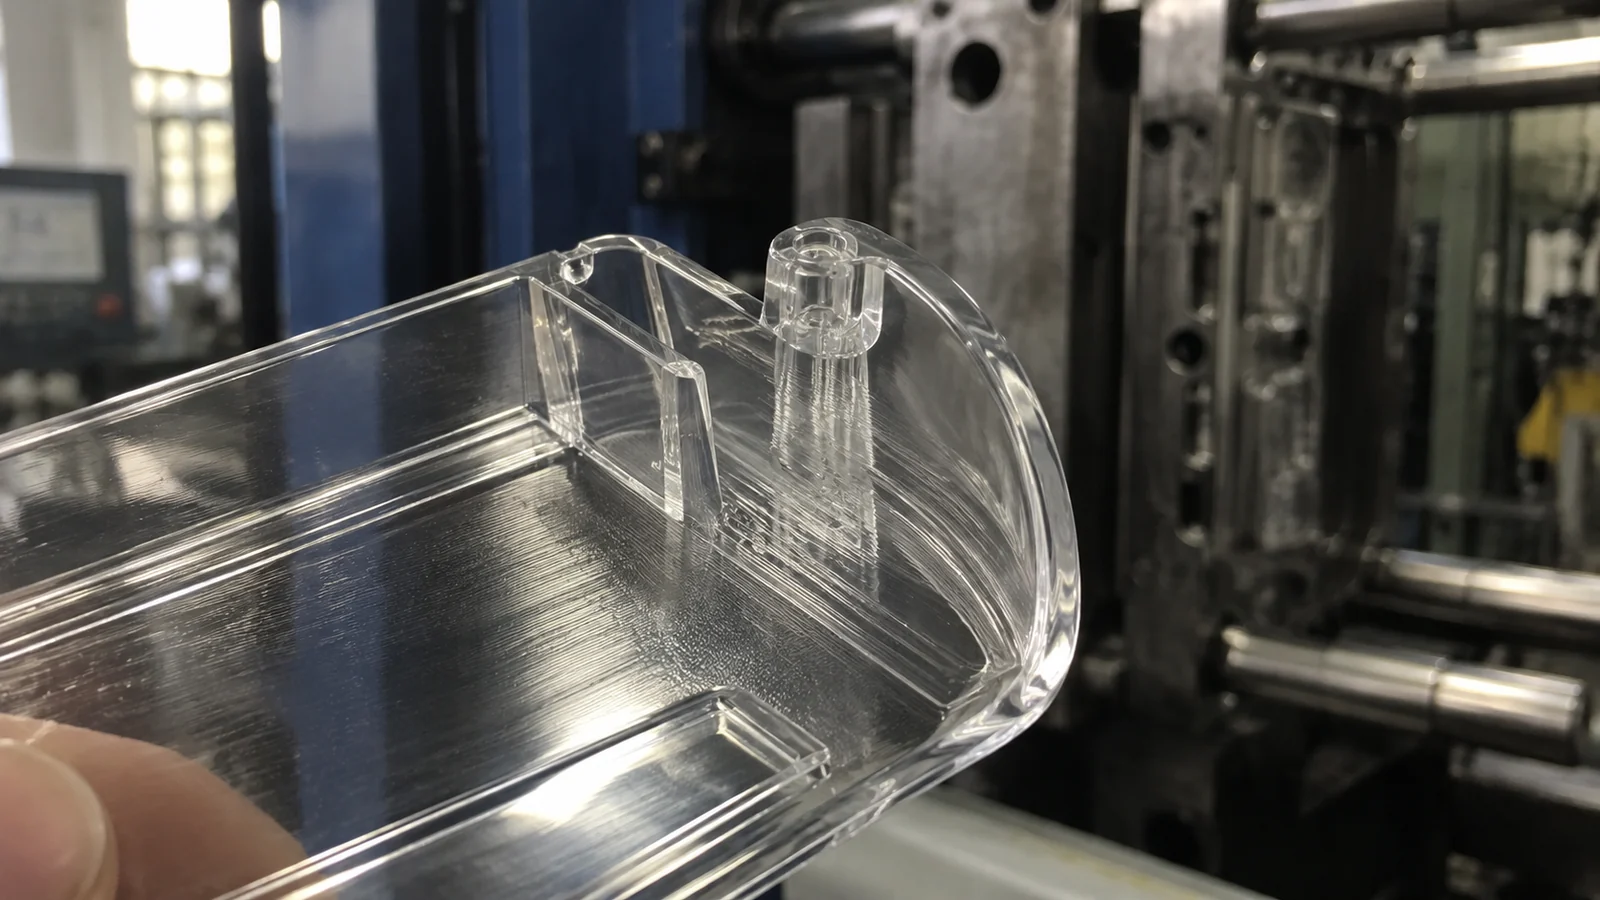
Girişe yakın tekrarlayan bir dalga jetlenme veya kararsız başlangıç akışını gösterebilir. Bir kaburga veya ani genişlemeden sonraki çizgi tereddüdü kaydedebilir. Mat-parlak sınır, yüzey temasındaki veya akış cephesi sıcaklığındaki bir değişiklikten kaynaklanabilir. Kaynak çizgisi, cephelerin buluştuğu yerde oluşur ve farklı bir düzeltme yolu gerektirir.
Parçanın her iki tarafını inceleyin ve gözleri karşılaştırın. Çizginin kabarık, çökük, parlaklık açısından farklı mı yoksa yalnızca belirli aydınlatma altında mı görünür olduğunu not edin. Şeffaf parçalarda, iletilen ışığa da bakın çünkü ince bir yüzey veya yönelim değişikliği optik olarak kozmetikten daha güçlü olabilir.
İz Genellikle Akışın Momentumunu Kaybettiği Yerde Başlar
Ani kalınlık değişiklikleri, inceden kalına geçişler, kaburgalar, göbekler ve büyük açık bölgeler yerel hızı ve soğumayı değiştirir. Eriyik, başka bir bölge dolarken ince bir dalda tereddüt edebilir, ardından daha soğuk bir kabukla yeniden başlayabilir. Bu yeniden başlama bir sınır olarak görünür kalabilir.
Fonksiyonun izin verdiği yerlerde geçişleri yuvarlatın, cidar değişikliklerini kademeli tutun ve cidar teması olmadan açık alana püskürten bir girişten kaçının. Bir giriş yer değişikliği bir yüzeyi iyileştirirken kaynak çizgisini optik yola taşıyabilir, bu nedenle tam dolum desenini değerlendirin.
Hata Konumunda Hızı Kontrol Edin, Yalnızca Makinede Değil
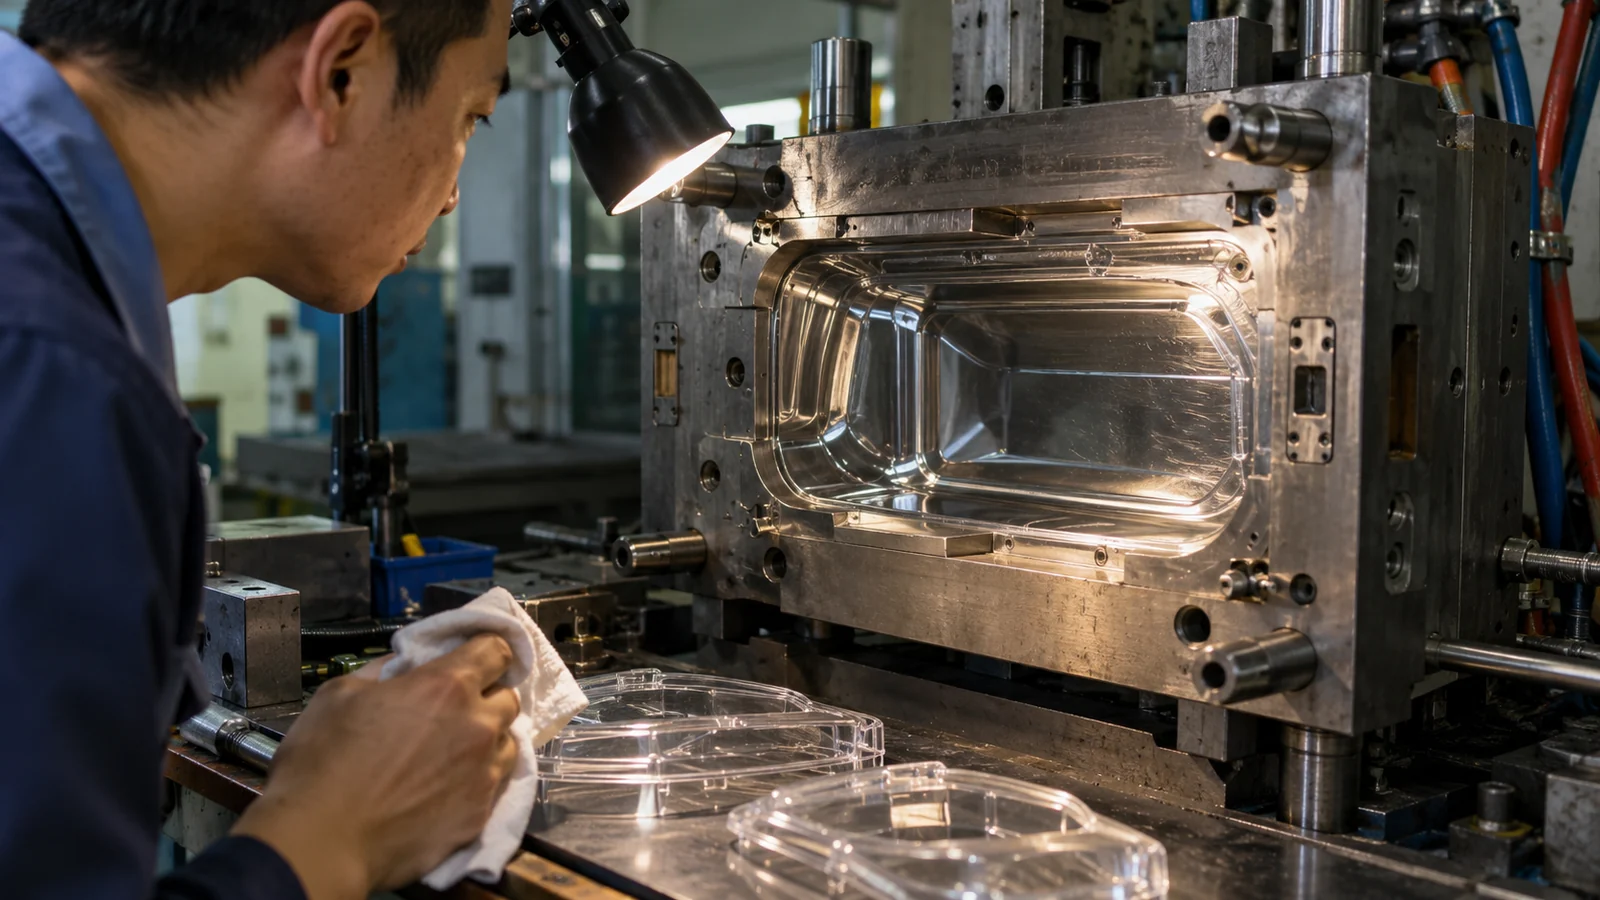
Vida hızı, akış önü hızıyla aynı değildir. Kavitenin projeksiyon akış alanı değiştikçe, ön, sabit programlanmış hızda bile hızlanabilir veya yavaşlayabilir. Kritik geçişi yönetmek için vida konumuna ve kısa atış kanıtlarına dayalı kademeli dolum kullanın.
Eriyik ve kalıp sıcaklığı, yüzeyin çeliği ne kadar süre kopyalayabildiğini etkiler. Bunları yükseltmek soğuk izi iyileştirebilir, ancak aynı zamanda çevrimi, çekmeyi ve bozunma riskini değiştirir. Gerçek eriyik ve kalıp koşullarını doğrulayın ve reçine tedarikçisinin işleme penceresi içinde kalın.
Yüzey Kalitesi Bir Termal Sınırı Ortaya Çıkarabilir
Parlatılmış optik yüzey, kopyalamadaki küçük farklılıkları gösterir. Düzensiz kalıp sıcaklığı, kirlenme, havalandırma birikintileri veya yerel çelik dokusu bir akış sınırını görünür hale getirebilir. Hasarlı bir yüzey etrafında karmaşık bir proses düzeltmesi oluşturmadan önce kaviteyi temizleyin ve inceleyin.
Havalandırma, havanın sıkıştırıldığı bölgede önemlidir. Kısıtlı havalandırmalar yüzey temasını değiştirebilir veya yanıklar ve birikintiler oluşturabilir. Bir havalandırma düzeltmesi, izin verilen basınç penceresi boyunca çapak riski açısından doğrulanmalıdır.
Kozmetik Bir Düzeltme Normal Varyasyona Dayanmalıdır
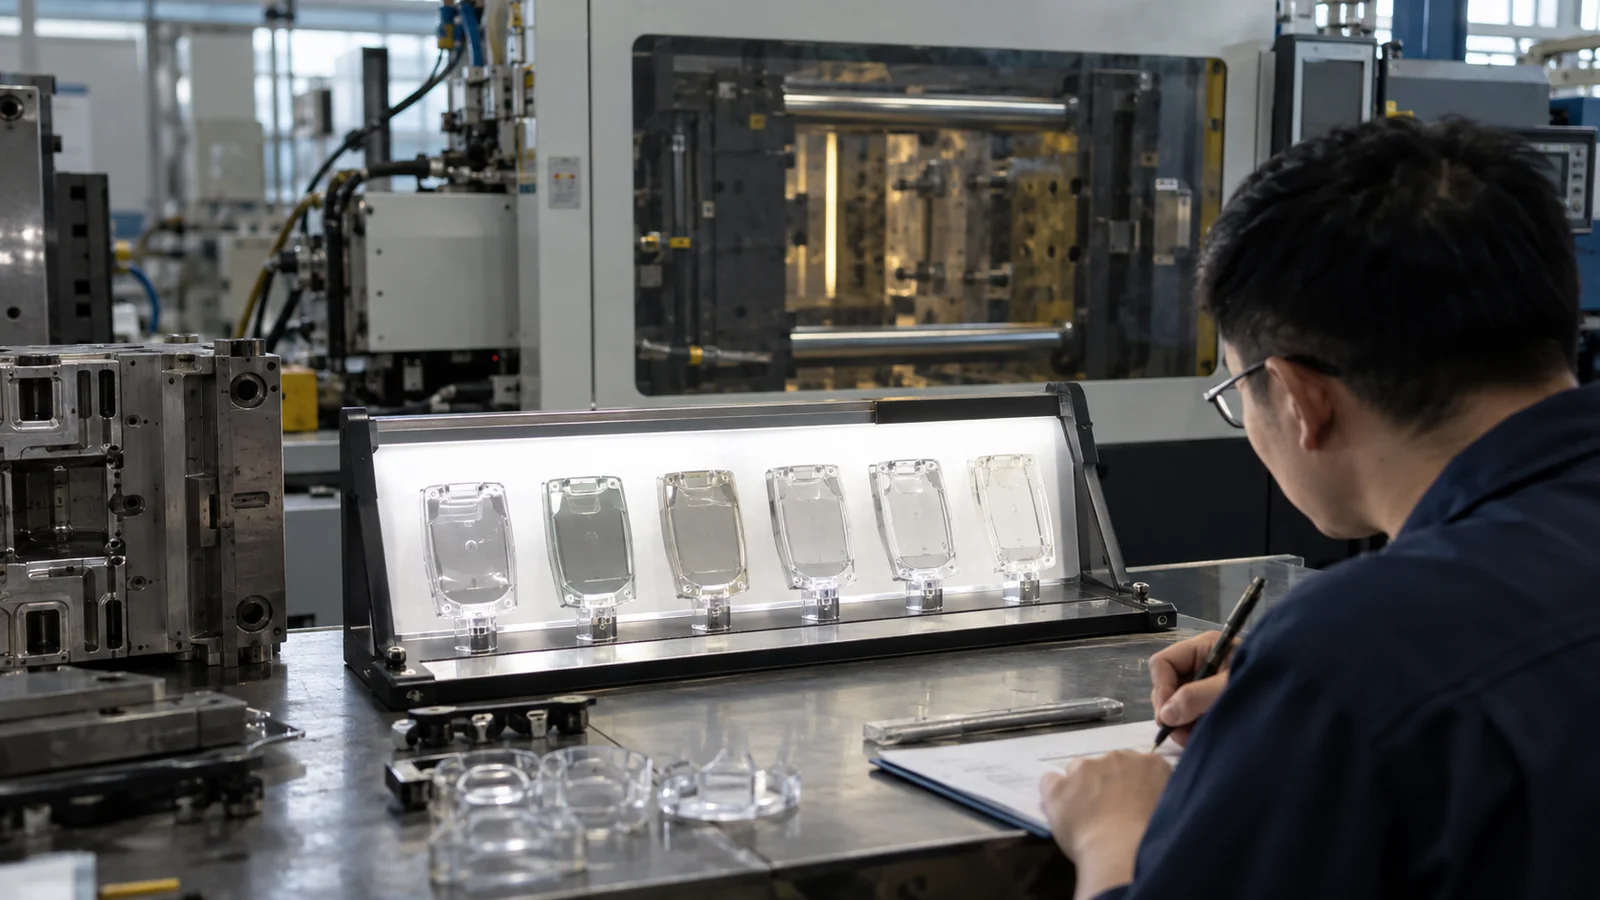
İz iyileştikten sonra, çözümü gerçekçi malzeme partileri, kaviteler, kalıp sıcaklıkları ve çevrim kesintileri boyunca test edin. Aynı aydınlatma ve görüntüleme standardını takip edin. İzi yalnızca tek bir yüksek sıcaklıkta gizleyen bir ayar, sağlam bir üretim kontrolü değildir.
Şunun için Optik ve Şeffaf Enjeksiyon Kalıplama, parçanın ışığı yönlendirdiği, görüntülediği veya dağıttığı yerlerde geçirgen ışık veya fonksiyonel kontroller ekleyin. Görsel olarak kabul edilebilir bir sınır, optik yolu yine de değiştirebilir.
| Kanıt | İlk hipotez | Sonraki kontrol |
|---|---|---|
| Kapıdan hemen sonra dalgalar | Jetlenme veya dengesiz giriş | Kapı yönü ve başlangıç hızı |
| Kalınlık değişiminden sonra çizgi | Tereddüt veya yeniden hızlanma | Kısa dolumlar ve kademeli dolum |
| Tek gözlü parlaklık sınırı | Yerel yüzey veya sıcaklık sorunu | Göz, havalandırma ve soğutma muayenesi |
Optimize ederek yok etmeden önce görünürlüğü tanımlayın
Işık kaynağı, açı, arka plan, görüş mesafesi ve muayene bölgesi üzerinde anlaşın. Dağınık oda ışığı altında görünmeyen bir çizgi, bir gösterge paneli arka ışığı veya güneş ışığı altında belirgin olabilir. Sabit muayene koşulları, bir prosesin tek bir kişinin görüş açısına göre ayarlanmasını önler.
Sorun giderme için bir parça gönderirken kısa dolumları, kesilmemiş bir numuneyi, göz kimliğini, yolluk ve cidar kalınlığı bilgilerini, reçine sınıfını ve iyi ve kötü dönemlerin ayarlarını ekleyin. Bu dönemler arasındaki karşıtlık, genellikle tek bir nominal kurulum sayfasından daha faydalıdır.
Sağlam bir düzeltmeyi kozmetik bir maskelemeyle ayırt edin
Doku, kaplama veya renk tonu görünürlüğü azaltabilir, ancak yalnızca bir akış kararsızlığını maskeleyebilir. İz aynı zamanda gerilimi, zayıf kaynaşmayı veya kötü kopyalamayı temsil ediyorsa, onu gizlemek işlevi çözmez. Kozmetik bir ikincil işlemi kalıcı çözüm olarak kabul etmeden önce boyutsal ve mekanik sonuçları doğrulayın.
Sağlam bir düzeltme, başlangıç, nominal üretim ve reçine partisi, kalıp sıcaklığı ve çevrimdeki beklenen değişkenlik boyunca etkili kalmalıdır. Kısa dolum kanıtlarını ve değişen mekanizmayı belgeleyin. Bu kayıt, gelecekteki teknisyenlerin rastgele ayarlamaları tekrarlamadan prosesi geri kazanmasına yardımcı olur.
Sıkça Sorulan Sorular
Daha hızlı enjeksiyon akış izlerini her zaman giderir mi?
Hayır. Akış cephesini daha sıcak tutabilir, ancak aynı zamanda jetlenme, kayma veya hapsolmuş gaz oluşturabilir. Hızı kusur konumuyla eşleştirin.
Kalıbı parlatmak izi giderebilir mi?
Yalnızca yüzey durumu nedense. Parlatma tereddüdü, yolluk jetlenmesini veya kararsız bir termal sınırı düzeltmez ve optik formu değiştirebilir.
Bakım sonrası iz neden geri geliyor?
Temizlik, yeniden montaj, soğutma bağlantısı, havalandırma durumu veya sıcak yolluk dengesi değişmiş olabilir. Olay öncesi ve sonrasındaki göz ve proses kayıtlarını karşılaştırın.