
Las marcas de flujo en el moldeo por inyección a menudo reaparecen porque un cambio en el proceso desplaza la línea visible sin eliminar el mecanismo. La marca puede registrar un frente de flujo frío, una hesitación, un chorro en la entrada, una velocidad inestable, una transición de espesor o una diferencia de replicación superficial. Para corregirla de forma permanente, relacione la marca con la posición de llenado y la geometría antes de cambiar la temperatura o la velocidad.
Prueba útil más rápida: realice una secuencia de inyección corta y superponga la marca visible sobre el frente de flujo que avanza. Si la marca sigue un punto de hesitación o reaceleración, la geometría de la pieza y el perfil de velocidad ya le indican dónde investigar.
En este artículo:
- Identifique la familia de la marca
- Encuentre el desencadenante geométrico
- Estabilice el frente de flujo
- Verifique la replicación superficial y térmica
- Verifique en una ventana de proceso
- Preguntas frecuentes
No toda línea en la superficie es el mismo defecto
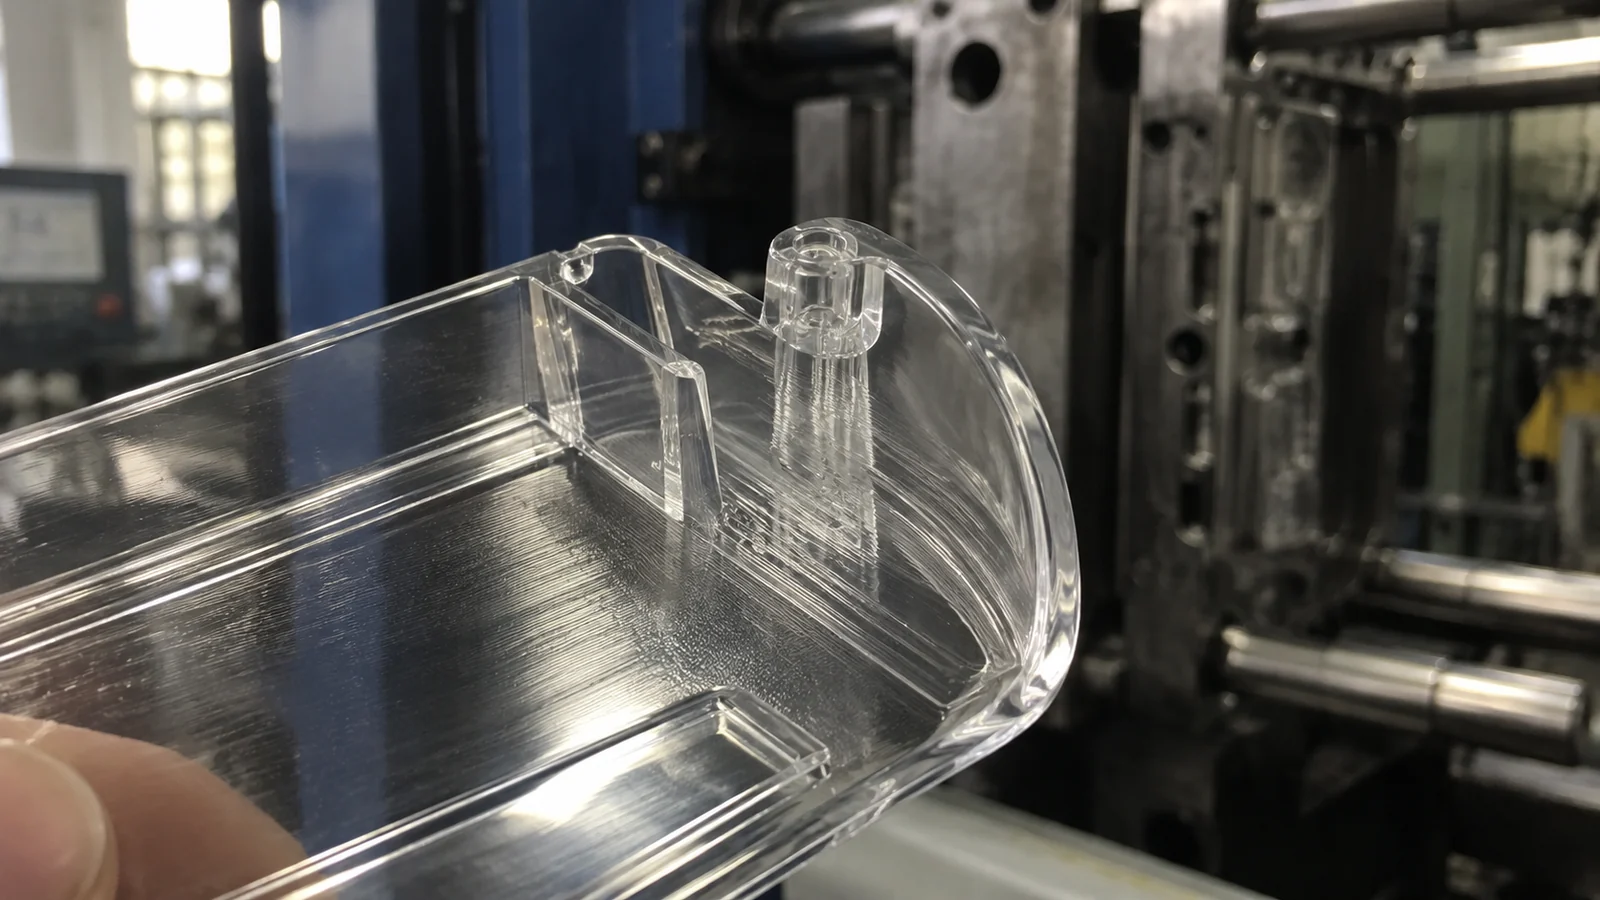
Una onda repetitiva cerca de la entrada puede indicar chorro o flujo inicial inestable. Una línea después de un nervio o una expansión repentina puede registrar hesitación. Un límite de mate a brillante puede provenir de un cambio en el contacto superficial o en la temperatura del frente de flujo. Una línea de soldadura se forma donde se encuentran los frentes y necesita una ruta de corrección diferente.
Inspeccione ambos lados de la pieza y compare las cavidades. Observe si la línea está elevada, deprimida, tiene diferente brillo o solo es visible bajo cierta iluminación. En piezas transparentes, observe también la luz transmitida, porque un cambio sutil de superficie u orientación puede ser ópticamente más fuerte que cosméticamente.
La marca a menudo comienza donde el flujo pierde impulso
Los cambios abruptos de espesor, las transiciones de delgado a grueso, los nervios, los jefes y las grandes regiones abiertas cambian la velocidad local y el enfriamiento. El fundido puede hesitar en una rama delgada mientras otra región se llena, y luego reiniciarse con una piel más fría. Ese reinicio puede permanecer visible como un límite.
Redondee las transiciones donde la función lo permita, mantenga los cambios de pared graduales y evite una entrada que inyecte hacia un espacio abierto sin contacto con la pared. La reubicación de una entrada puede mejorar una superficie mientras desplaza una línea de soldadura hacia la trayectoria óptica, así que evalúe el patrón de llenado completo.
Controle la velocidad en la ubicación del defecto, no solo en la máquina
La velocidad del husillo de la máquina no es lo mismo que la velocidad del frente de flujo. A medida que cambia el área de flujo proyectada de la cavidad, el frente puede acelerarse o desacelerarse incluso a una velocidad programada constante. Utilice un llenado por etapas basado en la posición del husillo y en la evidencia de inyecciones cortas para gestionar la transición crítica.
La temperatura del fundido y del molde influye en cuánto tiempo la superficie sigue siendo capaz de replicar el acero. Aumentarlas puede mejorar una marca fría, pero también cambia el ciclo, la contracción y el riesgo de degradación. Confirme las condiciones reales del fundido y del molde y manténgase dentro de la ventana de procesamiento del proveedor de resina.
El acabado superficial puede revelar un límite térmico
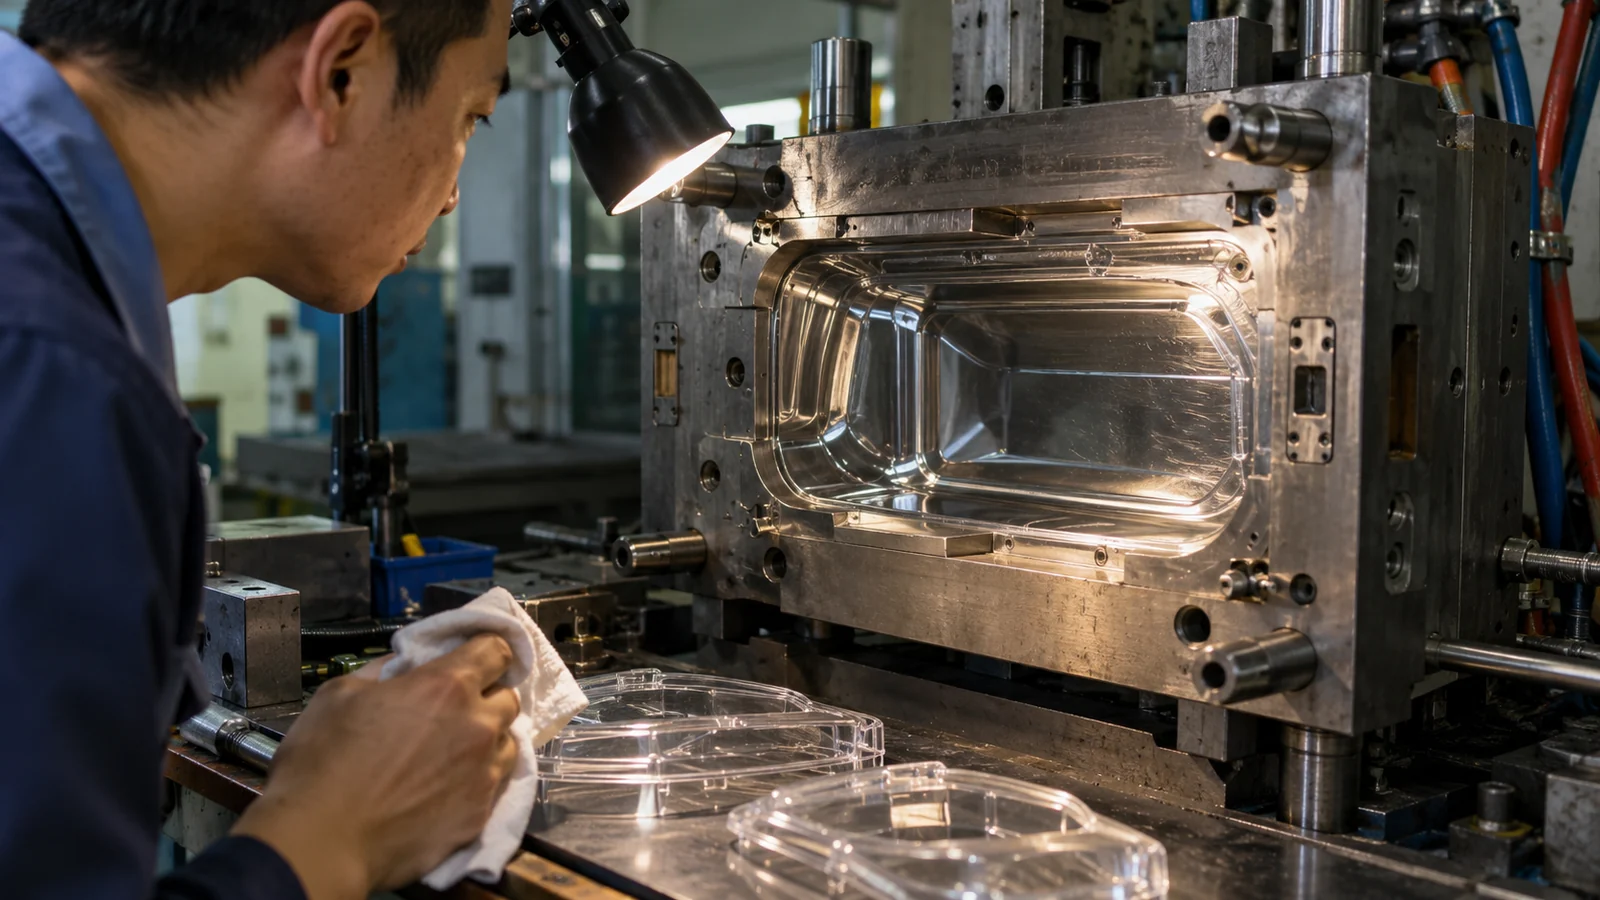
Una cara óptica pulida muestra pequeñas diferencias de replicación. Una temperatura desigual del molde, contaminación, depósitos en los respiraderos o una textura local del acero pueden hacer visible un límite de flujo. Limpie e inspeccione la cavidad antes de construir una corrección compleja del proceso en torno a una superficie dañada.
La ventilación es importante en la región donde se comprime el aire. Los respiraderos restringidos pueden cambiar el contacto superficial o crear quemaduras y depósitos. Una corrección de la ventilación debe confirmarse en cuanto al riesgo de rebaba en toda la ventana de presión permitida.
Una corrección estética debe sobrevivir a la variación normal
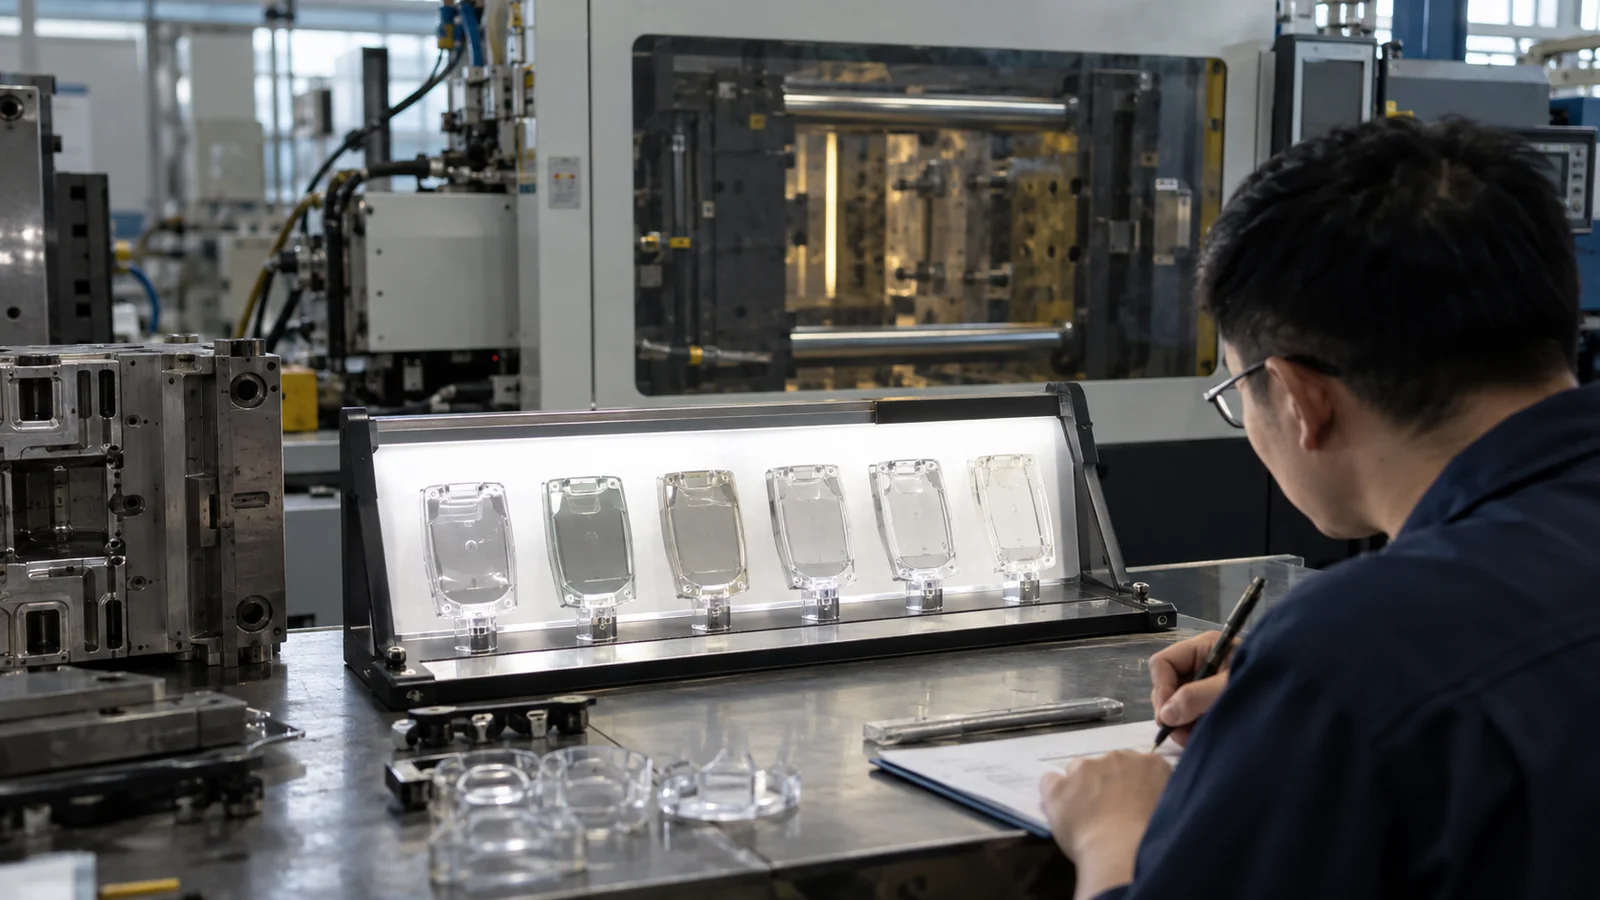
Una vez que la marca mejora, pruebe la solución con lotes de material, cavidades, temperaturas de molde e interrupciones de ciclo realistas. Realice un seguimiento con el mismo estándar de iluminación y visualización. Un ajuste que oculta la marca solo a una temperatura alta no es un control de producción robusto.
Para Moldeo por inyección óptico y transparente, añada comprobaciones de luz transmitida o funcionales donde la pieza guíe, forme imágenes o distribuya luz. Un límite visualmente aceptable aún puede alterar la trayectoria óptica.
| Evidencia | Primera hipótesis | Siguiente comprobación |
|---|---|---|
| Ondas inmediatamente después de la entrada | Chorro o entrada inestable | Dirección de la compuerta y velocidad inicial |
| Línea después del cambio de espesor | Vacilación o reaceleración | Disparos cortos y llenado por etapas |
| Límite de brillo de una cavidad | Problema local de superficie o temperatura | Inspección de cavidad, venteo y enfriamiento |
Definir la visibilidad antes de optimizarla hasta eliminarla
Acordar la fuente de luz, el ángulo, el fondo, la distancia de observación y la zona de inspección. Una línea invisible bajo luz ambiental difusa puede ser evidente bajo la retroiluminación de un tablero o la luz solar. Unas condiciones de inspección estables evitan que un proceso se ajuste al ángulo de visión de una sola persona.
Al enviar una pieza para diagnóstico, incluir disparos cortos, una muestra sin recortar, la identidad de la cavidad, información de la compuerta y del espesor de pared, el grado de resina y los ajustes de los periodos bueno y malo. El contraste entre esos periodos suele ser más útil que una sola hoja de ajustes nominales.
Distinguir una corrección robusta de un enmascaramiento cosmético
La textura, el recubrimiento o el tinte pueden reducir la visibilidad, pero pueden solo enmascarar una inestabilidad de flujo. Si la marca también representa esfuerzo, soldadura débil o mala replicación, ocultarla no resuelve la función. Confirmar los resultados dimensionales y mecánicos antes de aceptar una operación secundaria cosmética como la solución permanente.
Una corrección robusta debe seguir siendo eficaz durante el arranque, la producción nominal y la variación esperada en el lote de resina, la temperatura del molde y el ciclo. Documentar la evidencia del disparo corto y el mecanismo que cambió. Ese registro ayuda a los futuros técnicos a recuperar el proceso sin repetir ajustes aleatorios.
Preguntas frecuentes
¿La inyección más rápida siempre elimina las marcas de flujo?
No. Puede mantener el frente más caliente, pero también puede crear chorro, cizallamiento o gas atrapado. Igualar la velocidad a la ubicación del defecto.
¿Puede el pulido del molde eliminar la marca?
Solo si la condición de la superficie es la causa. El pulido no corrige la hesitación, la inyección a chorro por la compuerta ni un límite térmico inestable, y puede alterar la forma óptica.
¿Por qué reaparece la marca después del mantenimiento?
La limpieza, el reensamblaje, la conexión de enfriamiento, la condición de los respiraderos o el equilibrio del hot-runner pueden haber cambiado. Compare los registros de cavidad y de proceso antes y después del evento.