
Les lignes d'écoulement en moulage par injection réapparaissent souvent parce qu'une modification de process déplace la ligne visible sans éliminer le mécanisme. La marque peut enregistrer un front d'écoulement froid, une hésitation, un jet au seuil d'injection, une vitesse instable, une transition d'épaisseur ou une différence de réplication de surface. Pour la corriger durablement, reliez la marque à la position de remplissage et à la géométrie avant de modifier la température ou la vitesse.
Test utile le plus rapide : réalisez une séquence de remplissage partiel (short-shot) et superposez la marque visible sur le front d'écoulement en progression. Si la marque suit un point d'hésitation ou de réaccélération, la géométrie de la pièce et le profil de vitesse vous indiquent déjà où investiguer.
Dans cet article :
- Identifier la famille de la marque
- Trouver le déclencheur géométrique
- Stabiliser le front d'écoulement
- Vérifier la réplication de surface et thermique
- Valider sur une fenêtre de process
- Questions fréquentes
Toutes les lignes en surface ne sont pas le même défaut
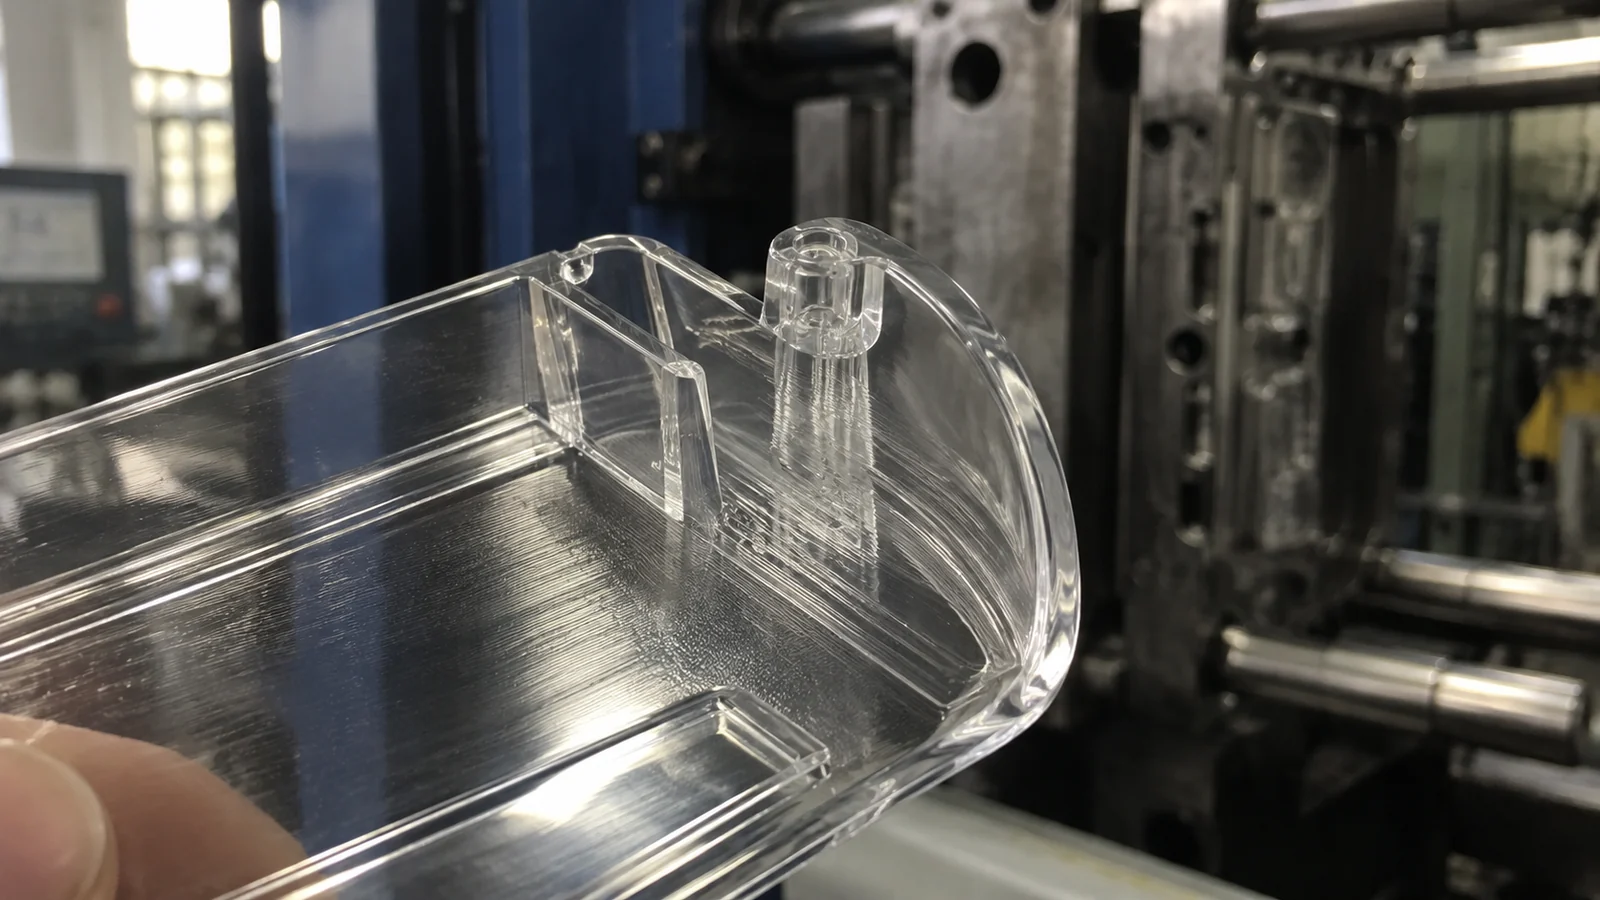
Une onde répétitive près du seuil d'injection peut indiquer un jet ou un écoulement initial instable. Une ligne après une nervure ou une expansion soudaine peut enregistrer une hésitation. Une frontière mat-brillant peut provenir d'un changement de contact de surface ou de température du front d'écoulement. Une ligne de soudure se forme là où les fronts se rencontrent et nécessite une voie de correction différente.
Inspectez les deux faces de la pièce et comparez les empreintes. Notez si la ligne est en relief, en creux, de brillance différente ou visible uniquement sous certains éclairages. Sur les pièces transparentes, observez également la lumière transmise, car un léger changement de surface ou d'orientation peut être plus marqué optiquement que cosmétiquement.
La marque commence souvent là où l'écoulement perd son élan
Les changements d'épaisseur abrupts, les transitions mince-épais, les nervures, les bossages et les grandes zones ouvertes modifient la vitesse locale et le refroidissement. La matière peut hésiter dans une branche mince pendant qu'une autre zone se remplit, puis redémarrer avec une peau plus froide. Ce redémarrage peut rester visible sous forme de frontière.
Arrondissez les transitions lorsque la fonction le permet, gardez les changements de paroi progressifs et évitez un seuil d'injection qui injecte dans un espace ouvert sans contact avec la paroi. Un repositionnement du seuil peut améliorer une surface tout en déplaçant une ligne de soudure dans le trajet optique ; évaluez donc le schéma de remplissage complet.
Contrôler la vitesse au niveau du défaut, pas seulement au niveau de la machine
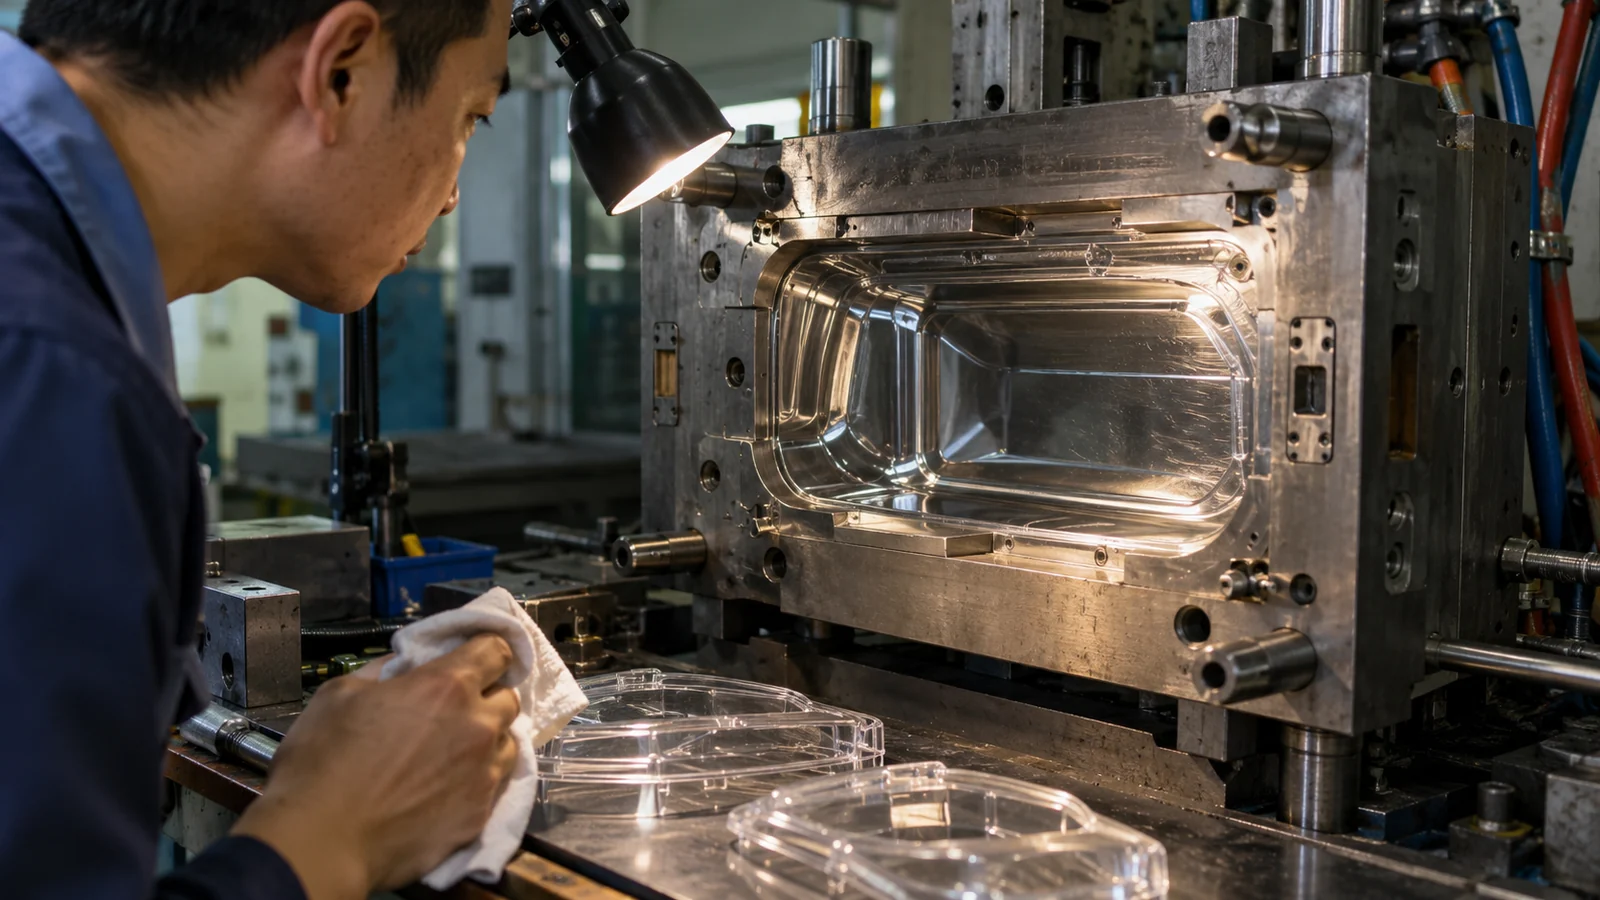
La vitesse de rotation de la vis n'est pas identique à la vitesse du front d'écoulement. Comme la surface projetée d'écoulement de la cavité change, le front peut accélérer ou ralentir même à une vitesse programmée constante. Utilisez un remplissage par étapes basé sur la position de la vis et les preuves de pièces incomplètes pour gérer la transition critique.
La température de la matière fondue et du moule influence la durée pendant laquelle la surface reste capable de répliquer l'acier. Les augmenter peut améliorer une marque froide, mais cela modifie aussi le cycle, le retrait et le risque de dégradation. Confirmez les conditions réelles de matière fondue et de moule et restez dans la fenêtre de transformation du fournisseur de résine.
L'état de surface peut révéler une limite thermique
Une face optique polie montre de petites différences de réplication. Une température de moule inégale, une contamination, des dépôts d'évent ou une texture locale de l'acier peuvent rendre visible une limite d'écoulement. Nettoyez et inspectez la cavité avant de construire une correction de process complexe autour d'une surface endommagée.
L'éventage est important dans la région où l'air est comprimé. Des évents restreints peuvent modifier le contact de surface ou créer des brûlures et des dépôts. Une correction d'évent doit être confirmée pour le risque de bavure sur toute la plage de pression autorisée.
Une correction esthétique doit résister à la variation normale
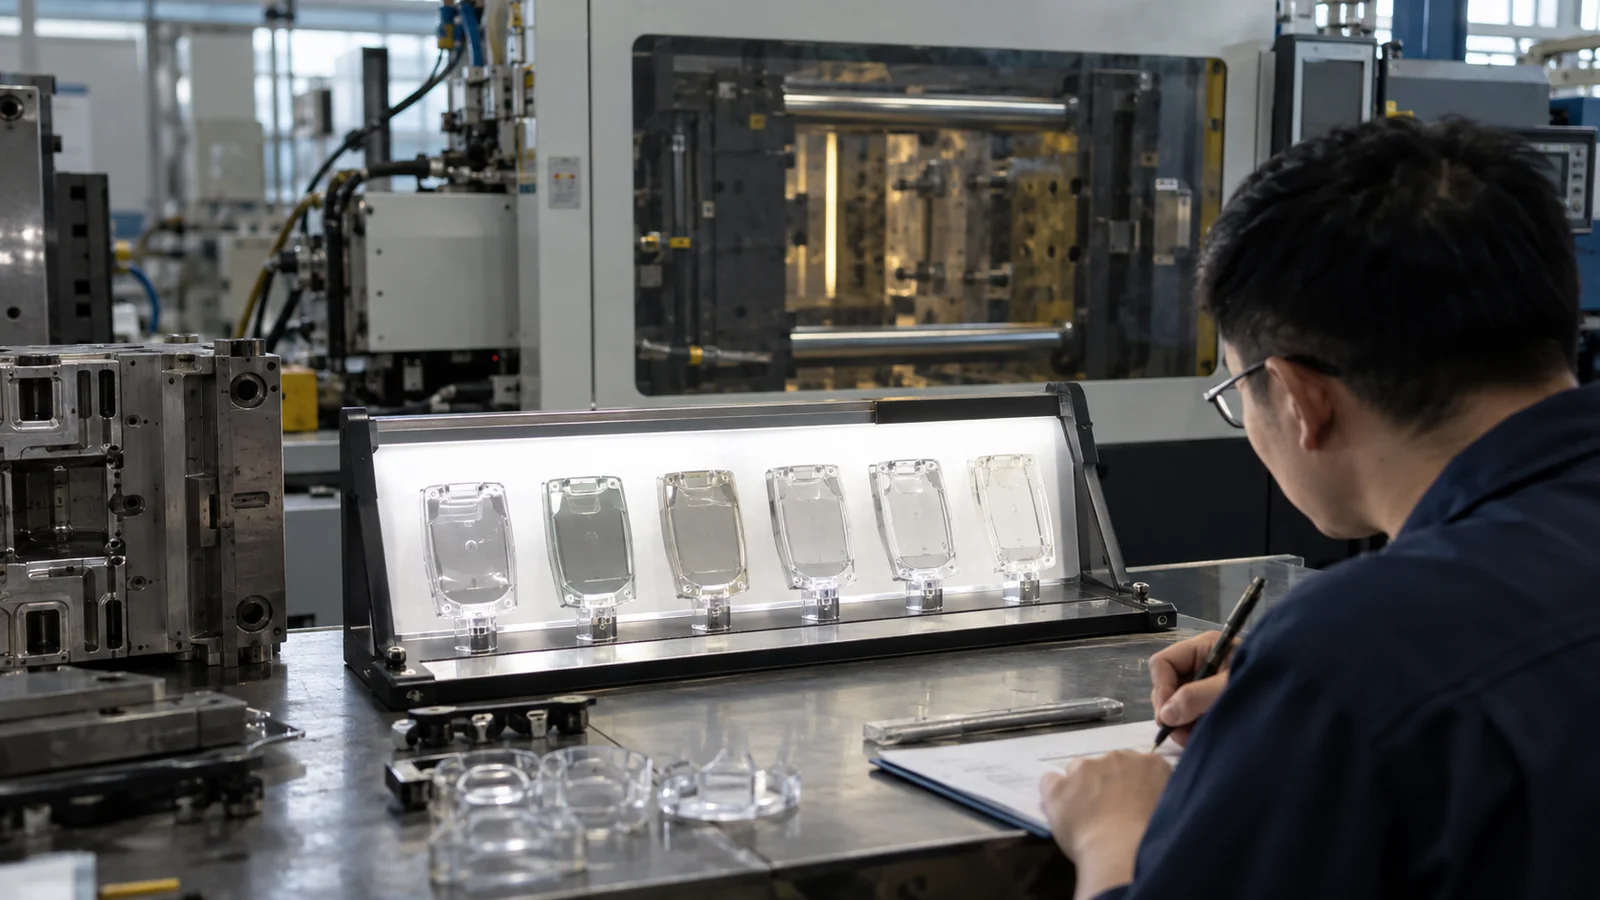
Une fois la marque améliorée, testez la solution sur des lots de matière, des cavités, des températures de moule et des interruptions de cycle réalistes. Suivez le même standard d'éclairage et d'observation. Un réglage qui masque la marque uniquement à une température élevée ne constitue pas un contrôle de production robuste.
Pour Moulage par injection optique et transparent, ajoutez des contrôles en lumière transmise ou fonctionnels lorsque la pièce guide, image ou distribue la lumière. Une limite visuellement acceptable peut encore modifier le trajet optique.
| Preuve | Première hypothèse | Vérification suivante |
|---|---|---|
| Ondes immédiatement après la carotte | Jet ou entrée instable | Direction d'injection et vitesse initiale |
| Ligne après changement d'épaisseur | Hésitation ou réaccélération | Injections courtes et remplissage par étapes |
| Limite de brillance d'une empreinte à une cavité | Problème local de surface ou de température | Inspection de l'empreinte, des évents et du refroidissement |
Définir la visibilité avant de l'optimiser à outrance
S'accorder sur la source lumineuse, l'angle, l'arrière-plan, la distance d'observation et la zone d'inspection. Une ligne invisible sous un éclairage diffus de pièce peut être évidente sous le rétroéclairage d'un tableau de bord ou la lumière du soleil. Des conditions d'inspection stables empêchent qu'un procédé soit ajusté au seul angle de vue d'une personne.
Lorsqu'une pièce est envoyée pour dépannage, joindre des injections courtes, un échantillon non ébavuré, l'identité de l'empreinte, les informations sur la position d'injection et l'épaisseur de paroi, la nuance de résine et les réglages des périodes bonnes et mauvaises. Le contraste entre ces périodes est souvent plus utile qu'une simple fiche de réglage nominale.
Distinguer une correction robuste d'un masquage cosmétique
La texture, le revêtement ou la teinte peuvent réduire la visibilité, mais ils ne font parfois que masquer une instabilité d'écoulement. Si la marque traduit aussi une contrainte, un soudage faible ou une mauvaise réplication, la dissimuler ne résout pas la fonction. Confirmer les résultats dimensionnels et mécaniques avant d'accepter une opération secondaire cosmétique comme solution définitive.
Une correction robuste doit rester efficace au démarrage, en production nominale et face aux variations attendues du lot de résine, de la température du moule et du cycle. Documenter les preuves d'injection courte et le mécanisme modifié. Cet enregistrement aide les futurs techniciens à rétablir le procédé sans répéter des ajustements aléatoires.
Questions fréquemment posées
Une injection plus rapide élimine-t-elle toujours les marques d'écoulement ?
Non. Elle peut maintenir le front plus chaud, mais elle peut aussi créer du jetting, du cisaillement ou du gaz emprisonné. Adapter la vitesse à l'emplacement du défaut.
Le polissage du moule peut-il éliminer la marque ?
Uniquement si l'état de surface en est la cause. Le polissage ne corrige pas l'hésitation, le jet d'injection ou une limite thermique instable et peut modifier la forme optique.
Pourquoi la marque réapparaît-elle après maintenance ?
Le nettoyage, le remontage, le raccordement de refroidissement, l'état des évents ou l'équilibre du canal chaud peuvent avoir changé. Comparez les enregistrements de l'empreinte et du procédé avant et après l'événement.