
マイクロ射出成形の欠陥は 症状を、すべての設定を調整する理由としてではなく、証拠として扱うと修正が容易になります。マイクロリブ付近のショートショット、パーティングラインに沿ったバリ、離型後の変形した形状は、それぞれ異なるメカニズムを示しています。最速のトラブルシューティングは、欠陥がいつ発生するかを特定することから始まります。すなわち、充填中、保圧中、冷却中、離型時、ハンドリング時、または測定時です。.
マイクロスケールでは、複数の原因が類似した外観の不良を引き起こす可能性があります。温度を高くすると転写性は向上しますが、バリの発生範囲も広がる可能性があります。圧力を高くすると、部品重量が増加する一方で、閉じ込められたガスが圧縮されたり、弱いシャットオフ部に応力がかかったりする可能性があります。このガイドでは、メカニズム別に欠陥を整理し、変更を一度に一つずつ検証できるようにしています。.
設定を変更する前に欠陥の位置を読み取る
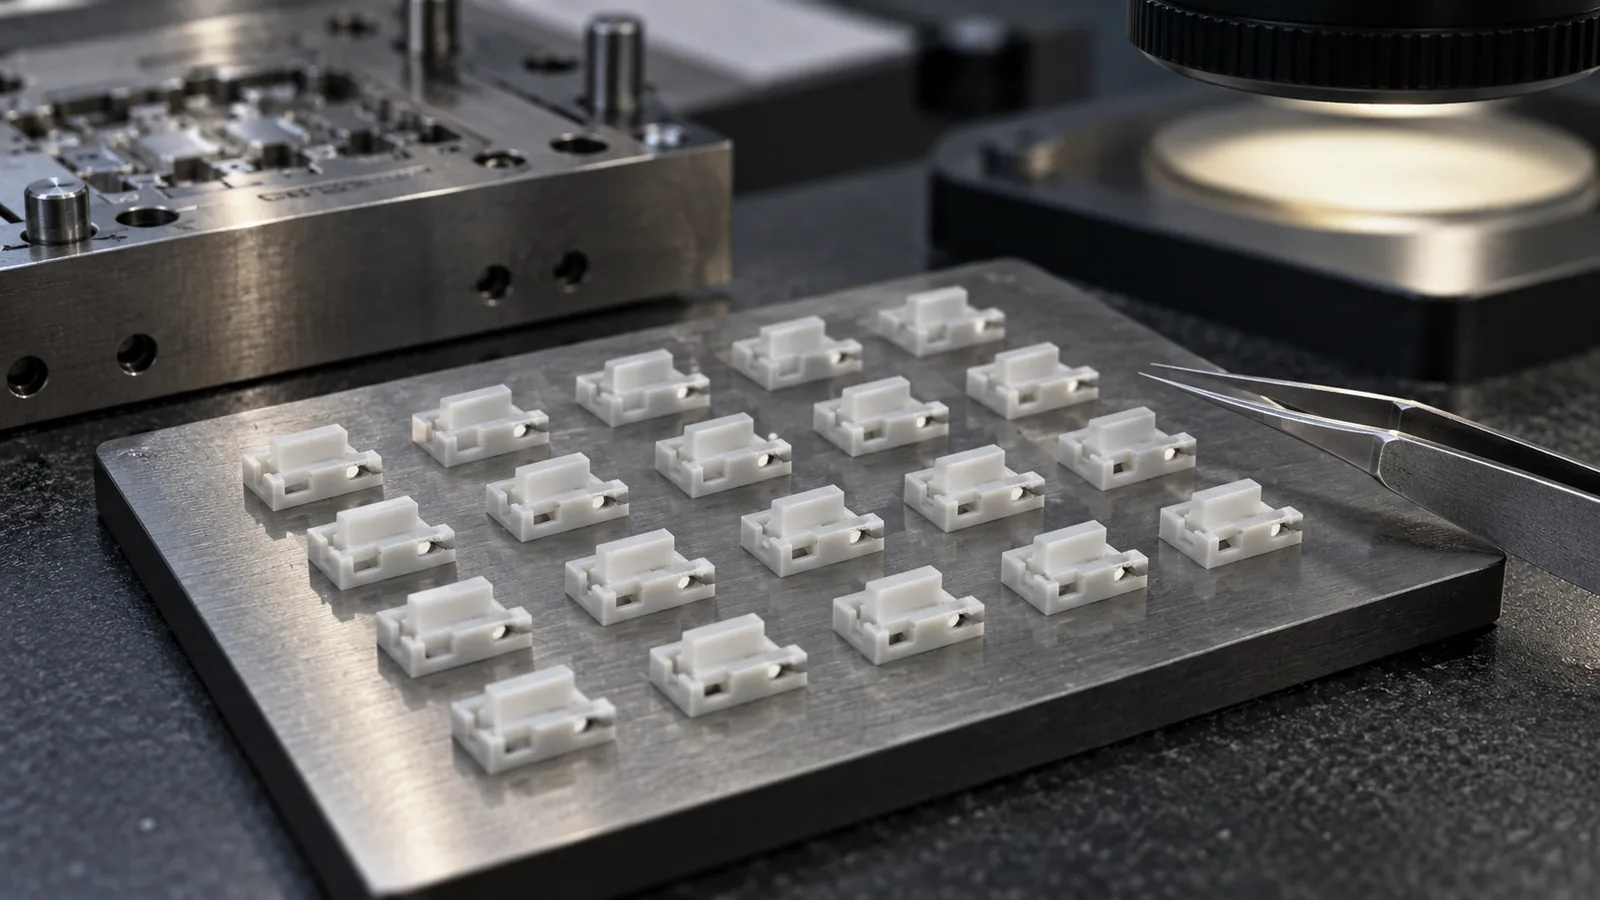
位置は、多くの場合、深刻度よりも診断的価値が高いです。狭い流動経路の末端で繰り返し発生するショートショットは、早期固化またはエア噛みを示唆します。異なる位置でランダムに発生する不完全な部品は、材料の準備、ショット計量、または供給条件が不安定であることを示す可能性があります。一つのシャットオフ部周辺に集中するバリは、局所的な金型の嵌合を示し、パーティングライン全体にわたるバリは、圧力、型締めサポート、汚染、金型状態のより広範な見直しが必要です。.
配向も重要です。流動方向に沿って生じる変形した壁は、配向と収縮を反映している可能性があります。エジェクタまたは深いコア周辺に集中する損傷は、固化後に発生する可能性が高いです。プロセスを調整する前に、部品図上に欠陥をマークし、最も近いゲートとベントを特定し、キャビティ間で位置が変化するかどうかを記録してください。.
エンジニアリング判断: 設定を変更しても不良が同じ物理的位置に残る場合は、プロセスウィンドウを広げる前に、その部分の金型と流動形状を点検してください。.
症状から証拠への対応表を使用する
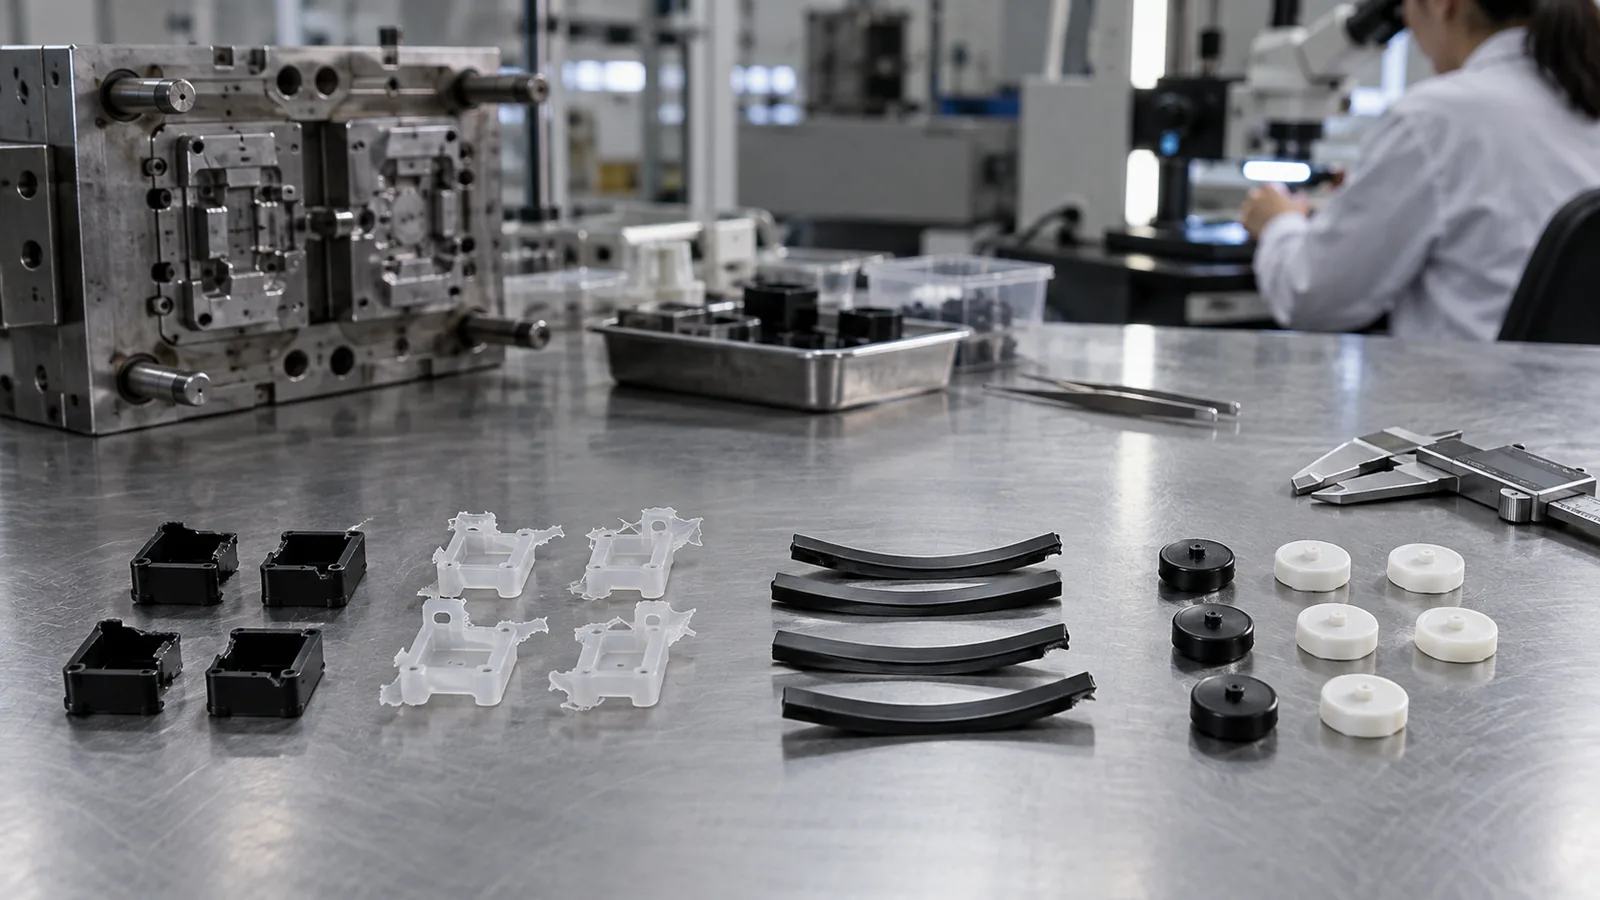
不良名は出発点にすぎません。以下の表は、一般的な症状と、仮説を裏付けるまたは弱める証拠を結び付けています。.
| 観察された症状 | 考えられるメカニズム | 確認すべき証拠 | 最初の修正の方向性 |
|---|---|---|---|
| ショートショット | フリーズオフ、ガストラップ、または供給溶融樹脂の不足 | 最終充填位置、ベント状態、キャビティ圧力パターン | 圧力を追加する前に流動経路または空気経路を回復させる |
| マイクロフラッシュ | 局所的なクリアランス、過剰なキャビティ圧力、または汚染 | フラッシュ位置、シャットオフ接触、キャビティ比較 | 金型の嵌合と圧力タイミングを確認する |
| 不完全な形状 | 表面の凍結または局所的な転写不良 | ゲートからの距離による形状プロファイル | 金型温度、速度、ベントをまとめて見直す |
| 反りまたは曲がった部品 | 不均一な収縮、早期離型、または突き出し荷重 | 冷却パターン、ゲート方向、エジェクターマーク | 冷却による歪みと離型時の損傷を切り分ける |
| 重量変動 | 計量、ゲートシール、水分、または供給の不安定 | ショット順序、キャビティ圧力、乾燥機と供給の記録 | 寸法調整の前に材料と供給を安定させる |
バリとショートショットは同じ根本原因を共有し得る
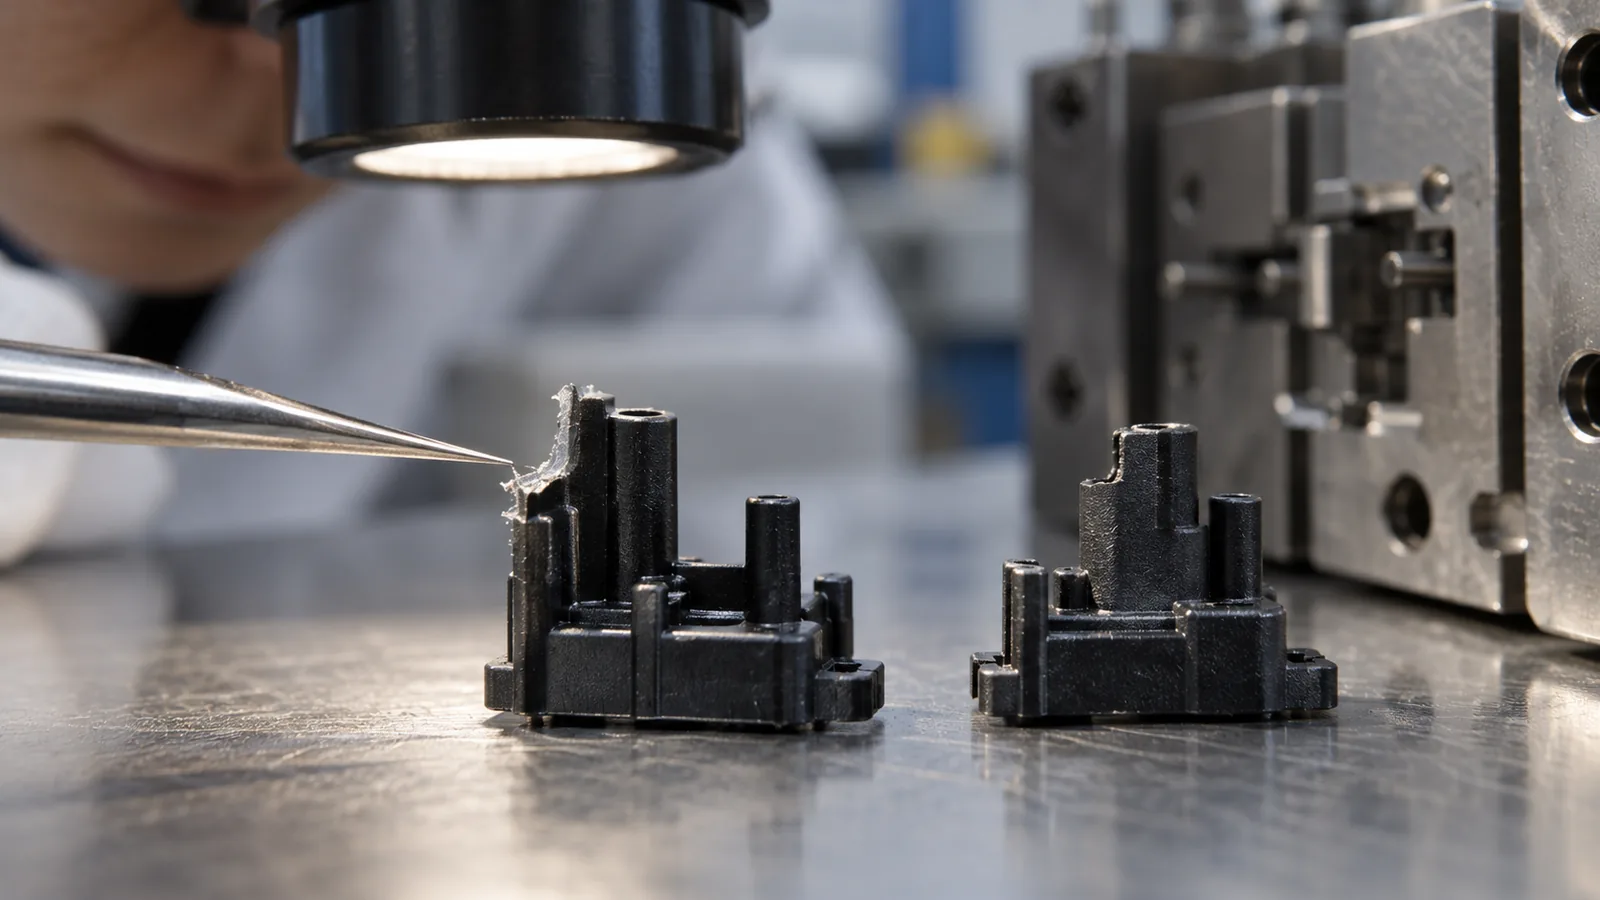
バリと充填不足は相反する現象に見えるが、閉じ込められたガスが両方に寄与することがある。圧縮された空気が一方の領域で進行するメルトを妨げる一方、圧力が別の場所でより弱いパーティングラインの隙間を見つけることがある。射出圧力を上げると、目に見えるショートショットが減少すると同時にバリが拡大する可能性がある。.
バリについては、それが局所的か全体的かを判断する。局所的なバリは、シャットオフ、インサートの位置合わせ、表面損傷、汚染の検査を必要とする。全体的なバリは、キャビティ圧力、クランプ支持、粘度、転送位置、保圧のより広範な見直しを必要とする。修正は、漏れ経路を開くメカニズムに対処すべきであり、単に完成品をトリミングするだけでは不十分である。.
ショートショットの場合、フローフロントが薄い遷移部、遠端のポケット、またはベントのない部位で停止していないかを確認します。メルト温度や金型温度を上げる前に、材料の準備と射出ショットの安定性を検証すべきです。対象を絞った モールドフロー解析 は、凍結やエアトラップの可能性が高い位置を比較するのに役立ち、その後、実金型で確認します。より高温のプロセスは充填を改善できますが、冷却時間が長くなり、収縮が変化し、安全なバリ余裕が狭くなる可能性もあります。.
不完全な転写は必ずしもショートショットではない
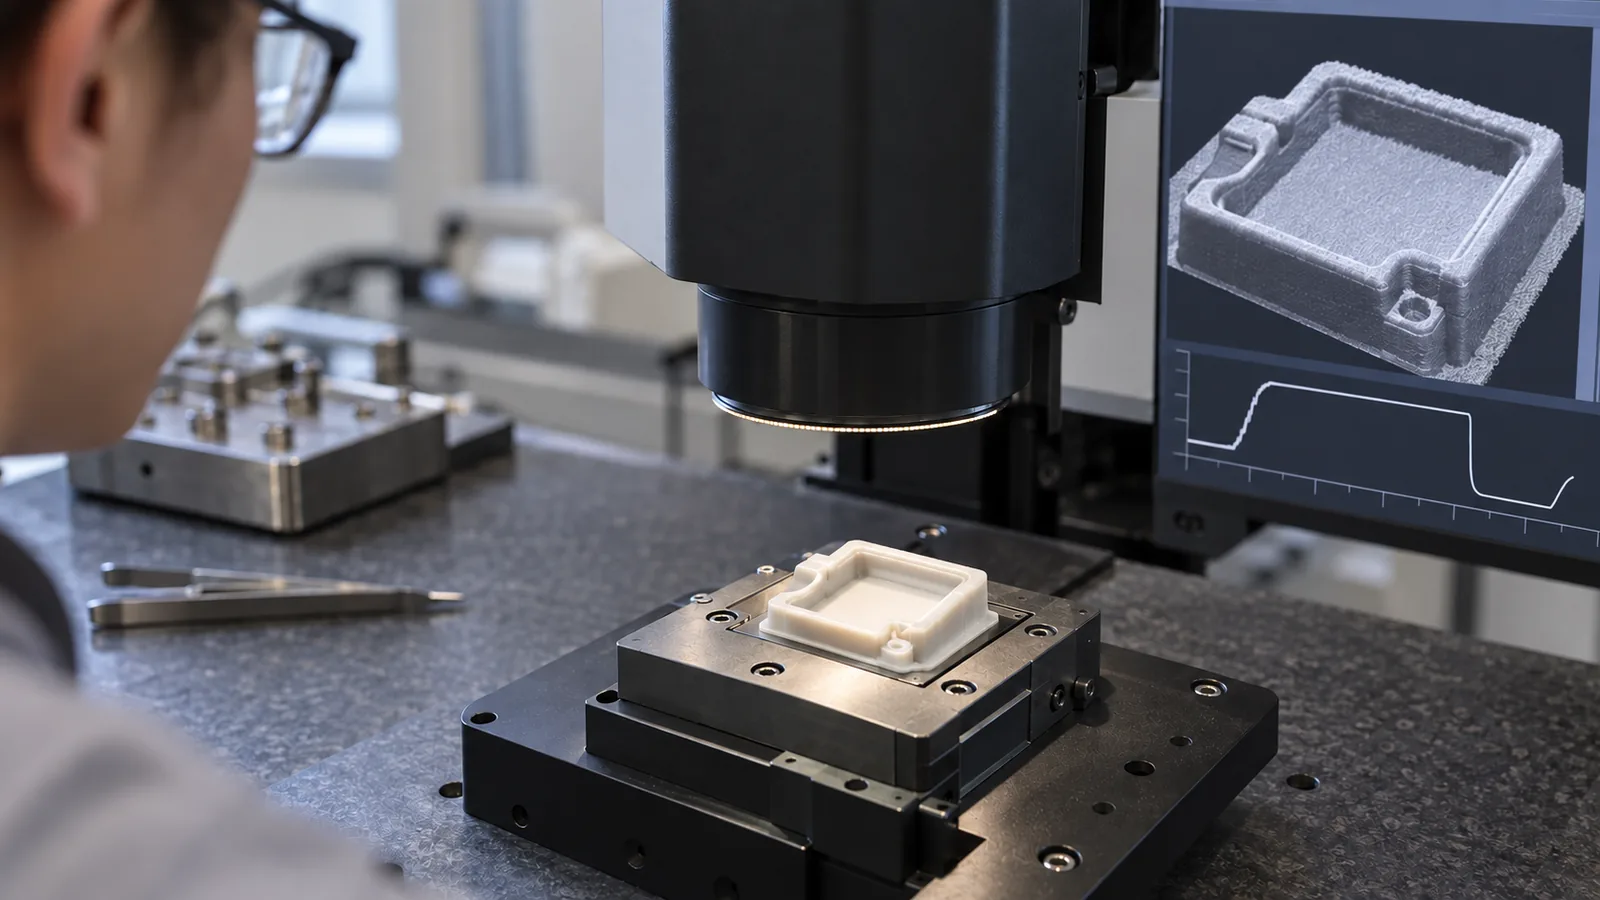
部品が完全に充填されているように見えても、そのマイクロフィーチャのプロファイルが不完全なままであることがあります。フィーチャの転写は、ポリマー流動、金型表面温度、圧力履歴、フィーチャの向き、ゲートからの距離の局所的な相互作用に依存します。部品全体の重量や外形寸法だけを確認すると、この不具合を見逃す可能性があります。.
単一の顕微鏡画像で判断するのではなく、定義された位置でフィーチャプロファイルを測定します。ゲート近傍とゲート遠方のフィーチャ、流れに平行なディテールと流れに直交するディテール、および複数のキャビティを比較します。ある位置を改善するが別の位置を損なう変更は、プロセスウィンドウまたはフィードレイアウトにさらなる検討が必要であることを示します。.
歪みもタイミングによって区別する必要があります。キャビティ内で支持されている間はフィーチャが正しいが、離型後に変化する場合、離型温度、摩擦、ドラフト、突出し力が重要になります。離型前にすでに不正確である場合、充填、保圧、冷却、または金型形状がより有力な手がかりです。.
一度に一つのメカニズムを変更する
ランダムなパラメータ変更は、プロセスが活発に見える一方で、学習に必要な証拠を破壊します。管理された試験は、安定したベースラインと測定可能な応答から始まります。.
- 応答を定義します。. 部品重量、フィーチャ高さ、バリ幅、キャビティ圧力、または寸法偏差を使用します—「良く見える」ではありません。“
- 材料の準備を一定に保ちます。. 樹脂ロット、乾燥条件、フィード条件、および滞留時間を記録します。.
- 一つの仮説を選びます。. 例えば、最終充填位置でのガストラップ。.
- 最小限の有用な因子セットを変更します。. A vent-cleaning check may be more informative than altering five process settings.
- Compare by cavity and sequence. Separate a systematic effect from an isolated cavity problem.
- Confirm the result over repeated cycles. One acceptable part does not establish repeatability.
The broader マイクロ射出成形 process connects precision tooling, controlled filling, handling, and metrology. Troubleshooting should follow the same chain instead of treating the molded part as the only evidence source.
Prevent Recurrence With a Control Plan
After a correction works, convert it into a control rather than leaving it as operator knowledge. Record the verified process window, vent-cleaning interval, critical tool surfaces, material preparation requirements, inspection locations, and reaction plan. Define which signal should stop production and which can trigger an adjustment within the approved window.
A useful control plan distinguishes product outputs from process signals. Part dimensions and feature profiles confirm what was produced; cavity pressure, temperature stability, material condition, and cycle events explain why. Both are needed when the acceptable range is narrow.
Tool maintenance should focus on the surfaces that govern the defect. Vent depth, shutoff contact, gate condition, ejector movement, insert alignment, and cavity cleanliness can drift at different rates. A カスタム金型製作 review can connect those features to replaceable inserts and steel-safe corrections. Linking maintenance records to defect maps makes recurrence easier to identify.
Inspection and reaction limits should also follow the site’s 品質管理 workflow so cavity identity, measurement method, and corrective records remain connected.
よくある質問
Why does adding pressure sometimes create more flash?
Higher cavity pressure can force melt into a local clearance at the parting line or shutoff. If trapped air or premature freeze-off caused the original filling problem, pressure may hide one symptom while creating another.
Can material drying affect micro-molding defects?
Yes. Moisture-sensitive polymers can show unstable viscosity, appearance problems, degradation, or reduced properties when preparation is inconsistent. Drying records should be checked before attributing every variation to the mold.
Is part weight enough to confirm a complete micro part?
No. Part weight is useful for process consistency, but it does not prove that every micro feature has the correct profile. Feature-level measurement is still required.
When should the mold be changed instead of the process?
Consider a tool correction when the defect remains at the same location across stable process trials, appears in one cavity only, or corresponds with a confirmed vent, gate, alignment, or shutoff limitation.
Should a defect-free sample be considered production-ready?
Only after the result repeats across enough cycles, cavities, material condition, and normal operating variation. A single good shot demonstrates possibility, not process capability.