
の 液状シリコーンゴム(LSR)成形 このプロセスは、しばしば単純な2成分射出プロセスとして説明されます。実際には、安定した部品は、材料、金型、温度、タイミングが一つのシステムとしてどのように制御されるかに依存します。キャビティに入る前の小さな変更が、脱型後のバリ、硬化状態、または寸法挙動の大きな変化になる可能性があります。.
このガイドは、 LSR射出成形プロセス を、エンジニアリングチームが通常決定を下さなければならない順序に従います:材料を確認し、成分を計量・混合し、密閉されたキャビティを充填し、部品を硬化させ、その後検査してリリースします。目的は普遍的なレシピを提供することではありません。LSRグレード、部品形状、金型鋼、および検証要件はすべて、最終的なプロセスウィンドウに影響を与えます。.
単一の設定ではなく、プロセスウィンドウから始める
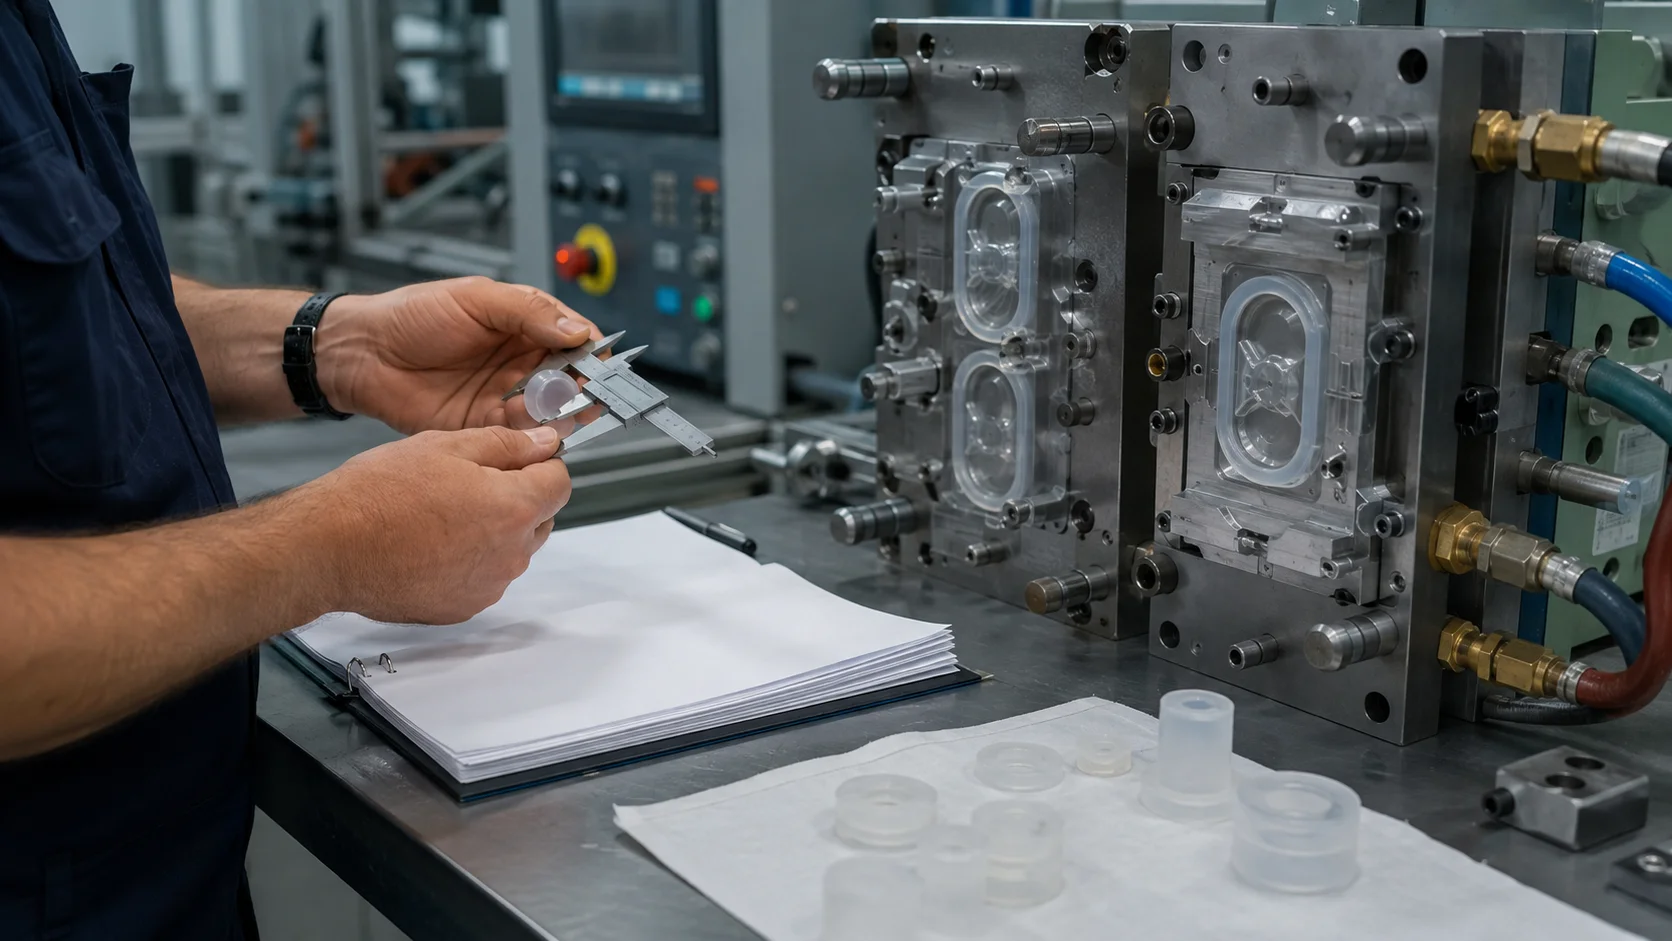
金型トライアルの前に、どの出力が安定していなければならないかを定義します。シール部品の場合、圧縮挙動とバリは外観よりも重要かもしれません。薄い柔軟なメンブレンの場合、充填完了性と引き裂き抵抗が議論をリードするかもしれません。医療用または流体接触部品の場合、トレーサビリティ、清浄度、および材料文書を最初から含める必要があります。.
| 管理領域 | 早期に定義すべきこと |
|---|---|
| 材料 | グレード、硬度、硬化システム、色、保存期間、ロットトレーサビリティ |
| 金型 | パーティングライン、ベント、コールドランナー、ゲート、インサート保持、および突き出し戦略 |
| プロセス | 計量比、充填プロファイル、金型温度、硬化時間、および脱型シーケンス |
| 受入 | 重要寸法、外観限度、機能試験、およびサンプリング頻度 |
1. 2つのコンポーネントの状態確認と識別
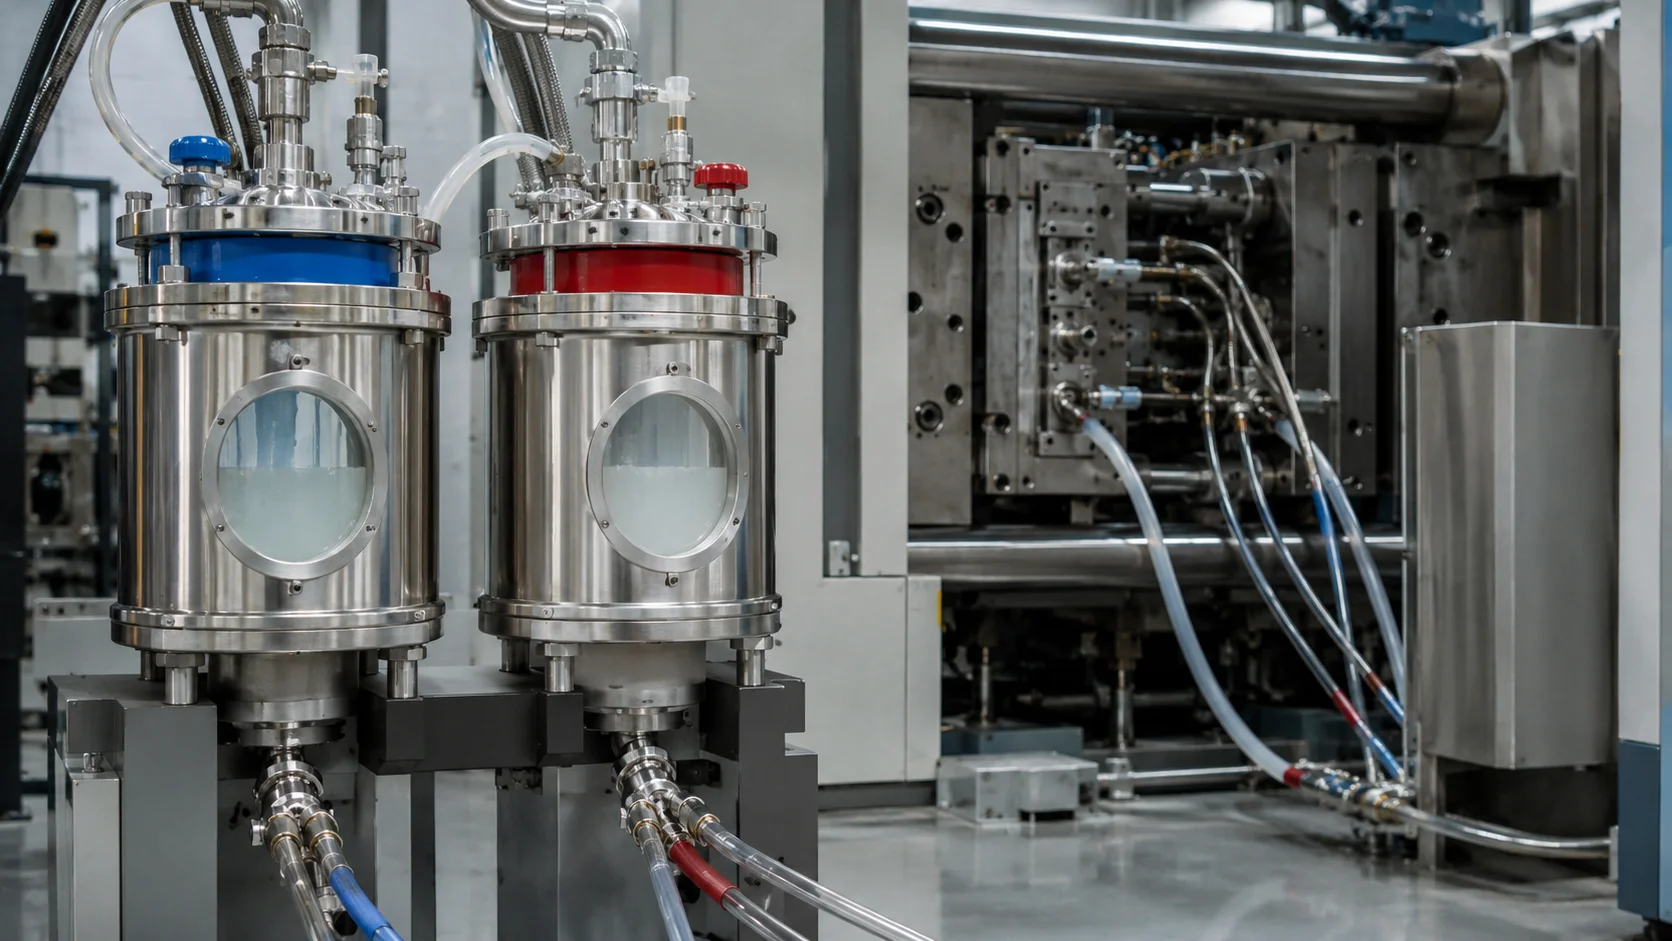
ほとんどの射出グレードLSRシステムは、射出直前に計量・混合される別々のコンポーネントとして供給されます。コンポーネントを分離しておくことで、早期反応を防ぎます。したがって、最初の管理ポイントは金型ではなく、材料の取り扱いです。容器は、グレード、ロット、カラーシステム、および有効期限または推奨使用期間で識別する必要があります。材料の変更は、日常的な補充ではなく、管理された変更として扱う必要があります。.
チームはまた、選択したグレードに二次加硫が必要かどうか、基材への接着を意図しているかどうか、およびそのドキュメントが最終用途と一致しているかどうかを確認する必要があります。硬度、硬化化学、顔料含有量、揮発分、および適合性を確認せずに、類似した外観のシリコーンに置き換えないでください。これらの違いは、流動性、接着性、圧縮永久歪み、および離型性を変える可能性があります。.
2. 計量、混合、および流路の安定性維持
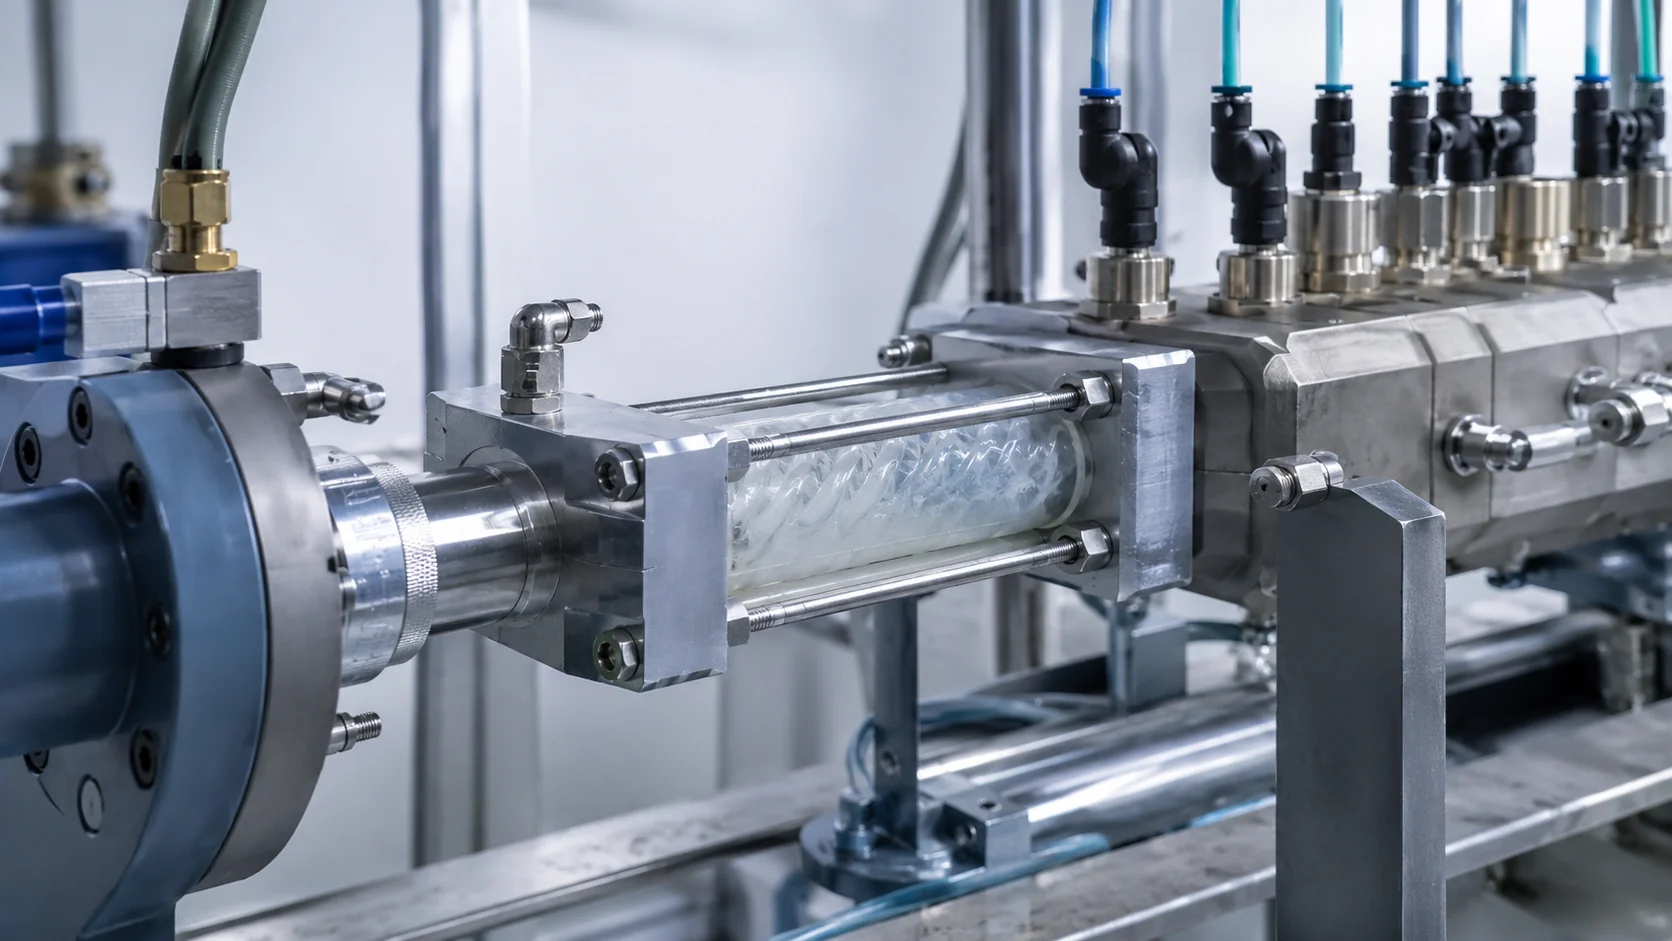
供給システムは、2つのコンポーネントを制御された比率で混合し、混合された材料を金型に向けて送ります。混合された材料は硬化反応を開始するため、ミキサーとキャビティ間の経路は、不要な熱と滞留時間を避けるように設計する必要があります。コールドランナー方式は、廃棄物を減らし、再現性を向上させることができますが、それはゲート、シール、および温度ゾーンが部品に対してバランスが取れている場合に限ります。.
- 比率を確認: 計量システムが意図したコンポーネントバランスを供給していることを確認します。.
- パージ品質を確認: トライアルまたは材料変更の前に、未混合または劣化した材料を除去します。.
- 滞留時間を管理: 混合材料が部分的に硬化する可能性のあるデッドゾーンを避けます。.
- ロットとセットアップを記録: 材料の識別情報をトライアルおよび検査データに結び付けます。.
この段階でプロセスが不安定な場合、射出速度を調整するだけでは根本原因は解決しません。症状はショートショット、色むら、気泡、または硬化フロントの不均一として現れることがありますが、実際の問題は計量、汚染、または流路の部分的な詰まりです。.
3. 加熱されたキャビティを空気を閉じ込めずに充填する
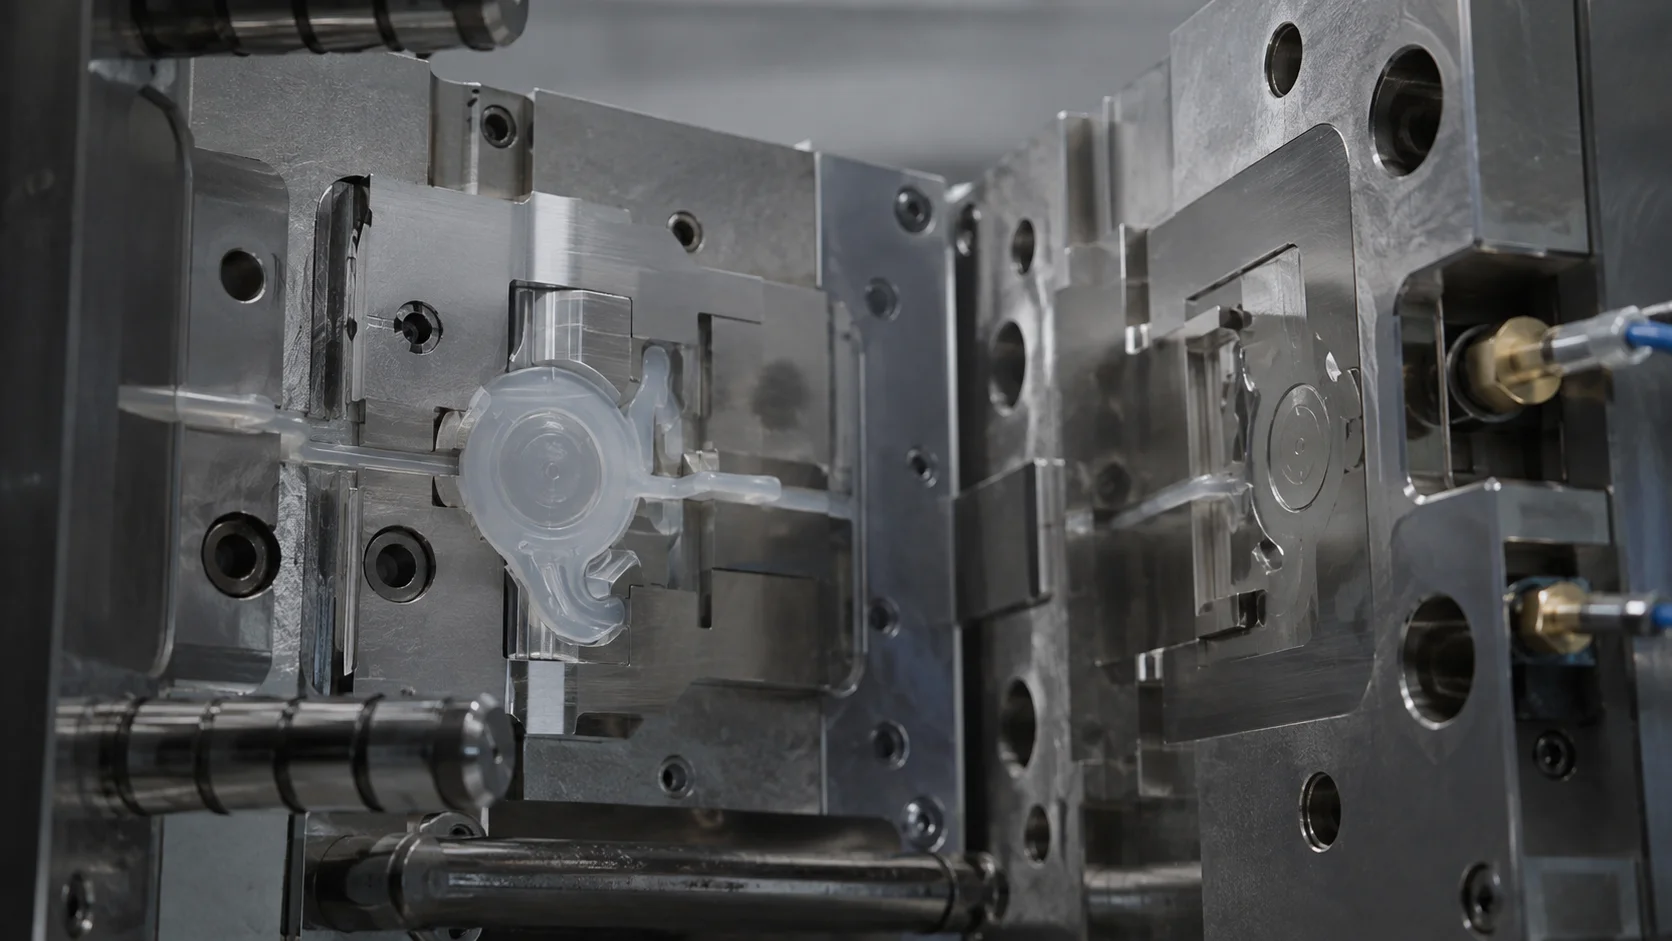
従来の熱可塑性プラスチックプロセスとは異なり、LSRキャビティは硬化を促進するために加熱されますが、材料供給経路は比較的低温に保たれます。したがって、金型はスムーズに充填し、進行するフローフロントによって押しのけられる空気を排出する必要があります。ゲート位置、肉厚遷移、ウェルドライン位置、およびベントは関連する決定事項です。フローの終端に配置された薄肉部は、CADで充填が容易に見えても、専用のベントが必要になる場合があります。.
試行データを使用して、充填問題とベント問題を区別します。充填プロファイルを変更したときに移動するショートショットは、フロー関連である可能性があります。充填終了付近の焼け跡、閉じ込められた気泡、または不完全なニットラインは、空気の排出不足を示している可能性があります。金型の清浄度も重要です。パーティングラインの残留物は、バリの漏れ経路を作り出し、見かけの充填挙動を変える可能性があります。.
4. キャビティ全体で部品を一貫して硬化させる
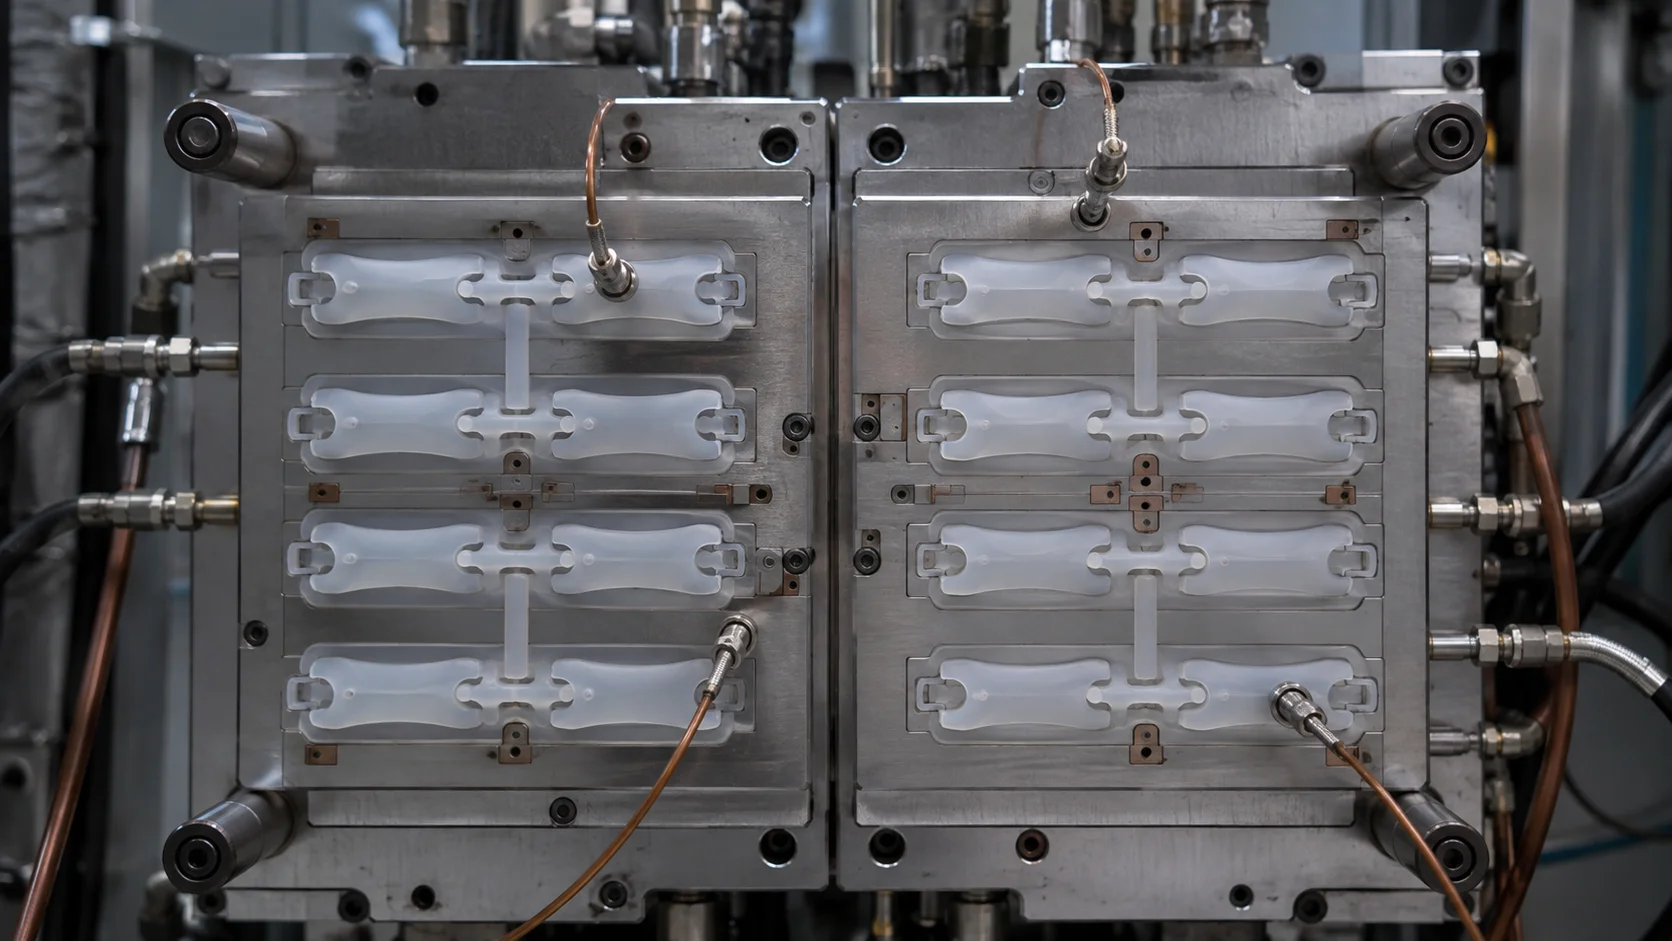
硬化は、材料の反応速度論、金型温度、部品肉厚、および時間の相互作用によって支配されます。表面は完成したように見えても、厚い領域が完全に硬化していない場合があります。逆に、過度の熱曝露は、色、接着性、または後硬化挙動に影響を与える可能性があります。認定中は代表的な熱的位置を使用し、硬化ウィンドウを機械の表示だけでなく部品性能から定義します。.
多キャビティ金型は、バランスに特に注意が必要です。1つのキャビティの充填または硬化が異なる場合は、ゲート状態、ベント、熱接触、およびランナー抵抗を比較します。品質管理計画は、測定されたプロセス変数をリークテスト、圧縮回復、引き剥がし強度、または外観バリ限界などの機能的な結果に結び付ける必要があります。聚成の 品質管理アプローチ は、検査チェックポイントを定義する際の内部参照として使用できますが、プロジェクト固有の合格基準は依然として顧客の承認が必要です。.
5. 脱型、検査、そして学んだことを次のランに反映する
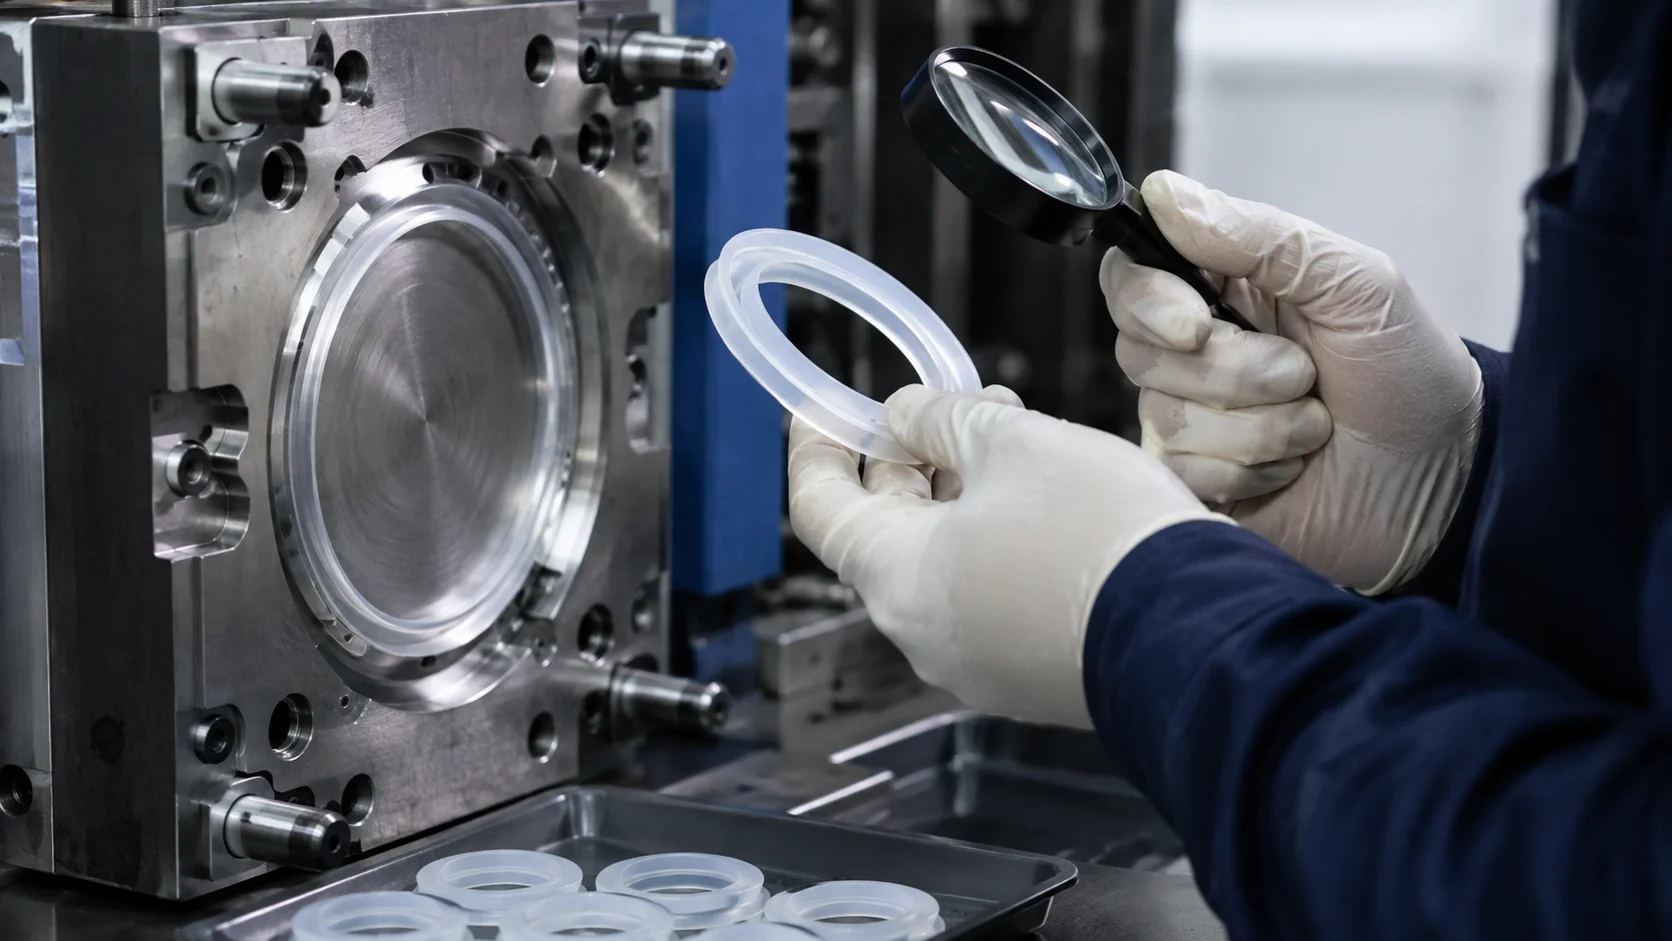
脱型はプロセスの一部であり、後付けではありません。LSR部品は柔軟で薄く、伸びやすいため、過度の押出力や不利なパーティングラインは、成形欠陥と誤解される変形を引き起こす可能性があります。材料や硬化設定を変更する前に、リリースシーケンス、アンダーカット、ベントランド、および手動取り扱いを確認してください。.
- トリミング前にバリとパーティングラインの状態を検査します。.
- 定義された安定化時間の後に重要な寸法を測定します。.
- 実際の使用ケースを表す機能テストを実行します。.
- 承認されたウィンドウを文書化し、公称値だけでなく記録します。.
A robust LSR process is a controlled chain: verified material, stable metering, balanced filling, repeatable cure, gentle release, and evidence-based inspection. When a project enters tooling review, share the CAD, expected annual volume, critical dimensions, substrate details, and validation needs. This allows the mold concept and process plan to be developed together instead of correcting avoidable problems after the first trial.