
L' Moulage de silicone liquide (LSR) le procédé est souvent décrit comme un simple processus d'injection à deux composants. En pratique, la constance des pièces dépend de la manière dont la matière, le moule, la température et la synchronisation sont contrôlés comme un seul système. Un petit changement avant la cavité peut devenir un grand changement en termes de bavure, d'état de vulcanisation ou de comportement dimensionnel après le démoulage.
Ce guide suit le procédé de moulage par injection LSR dans l'ordre où une équipe d'ingénierie doit normalement prendre ses décisions : confirmer la matière, doser et mélanger les composants, remplir une cavité scellée, vulcaniser la pièce, puis l'inspecter et la libérer. L'objectif n'est pas de fournir une recette universelle. Les grades de LSR, la géométrie de la pièce, l'acier du moule et les exigences de validation influencent tous la fenêtre finale.
Commencer par une fenêtre de procédé, pas par un réglage unique
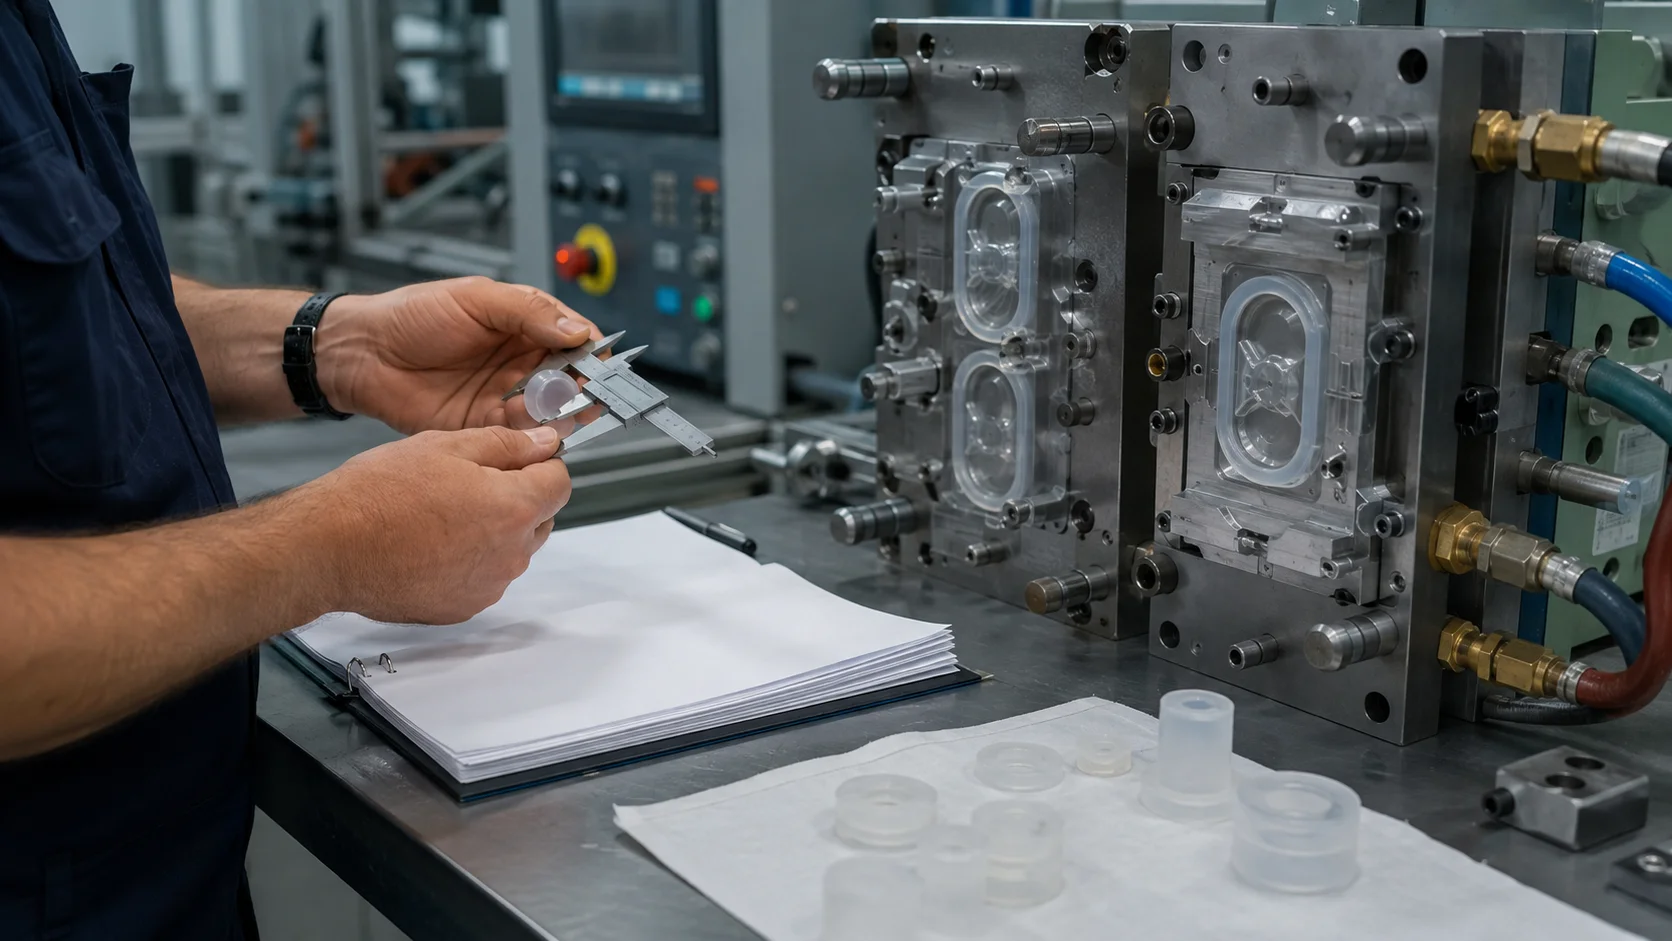
Avant les essais d'outillage, définir quels résultats doivent rester stables. Pour un composant d'étanchéité, le comportement en compression et la bavure peuvent compter davantage que l'aspect. Pour une membrane fine et flexible, la complétude du remplissage et la résistance à la déchirure peuvent mener la discussion. Pour un composant médical ou en contact avec des fluides, la traçabilité, la propreté et la documentation matière doivent être incluses dès le départ.
| Zone de contrôle | Ce qu'il faut définir tôt |
|---|---|
| Matériau | Grade, dureté, système de vulcanisation, couleur, durée de conservation et traçabilité des lots |
| Outillage | Plan de joint, éventage, canal froid, point d'injection, maintien des inserts et stratégie d'éjection |
| Procédé | Rapport de dosage, profil de remplissage, température du moule, temps de vulcanisation et séquence de démoulage |
| Acceptation | Dimensions critiques, limites visuelles, tests fonctionnels et fréquence d'échantillonnage |
1. Conditionner et identifier les deux composants
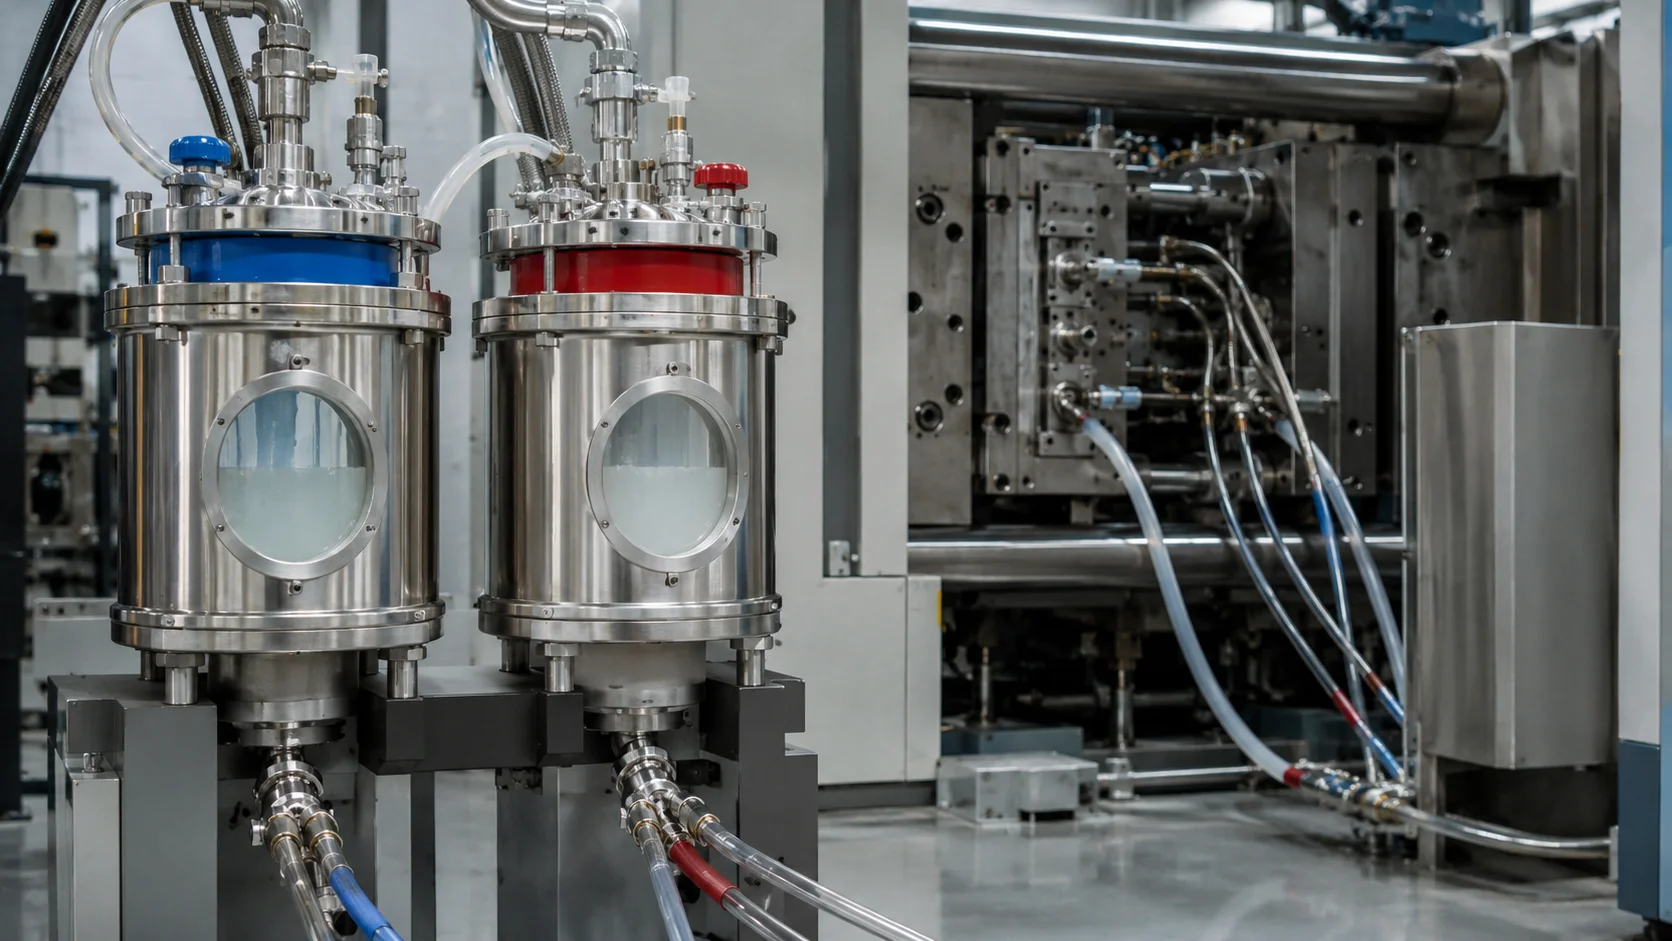
La plupart des systèmes LSR de qualité injection sont fournis sous forme de composants séparés qui sont dosés et mélangés juste avant l'injection. Le fait de garder les composants isolés empêche une réaction prématurée. Le premier contrôle n'est donc pas le moule ; c'est la manutention des matières. Les conteneurs doivent être identifiés par grade, lot, système de couleur et date d'expiration ou période d'utilisation recommandée. Un changement de matière doit être traité comme un changement contrôlé, et non comme un simple réapprovisionnement de routine.
L'équipe doit également confirmer si le grade sélectionné nécessite une post-cuisson, s'il est destiné à être collé sur un substrat et si sa documentation correspond à l'usage final. Ne substituez pas un silicone d'apparence similaire sans examiner la dureté, la chimie de vulcanisation, la charge pigmentaire, la teneur en volatils et la compatibilité. Ces différences peuvent modifier l'écoulement, l'adhérence, la déformation rémanente par compression et le comportement de démoulage.
2. Doser, mélanger et maintenir la stabilité du trajet d'écoulement
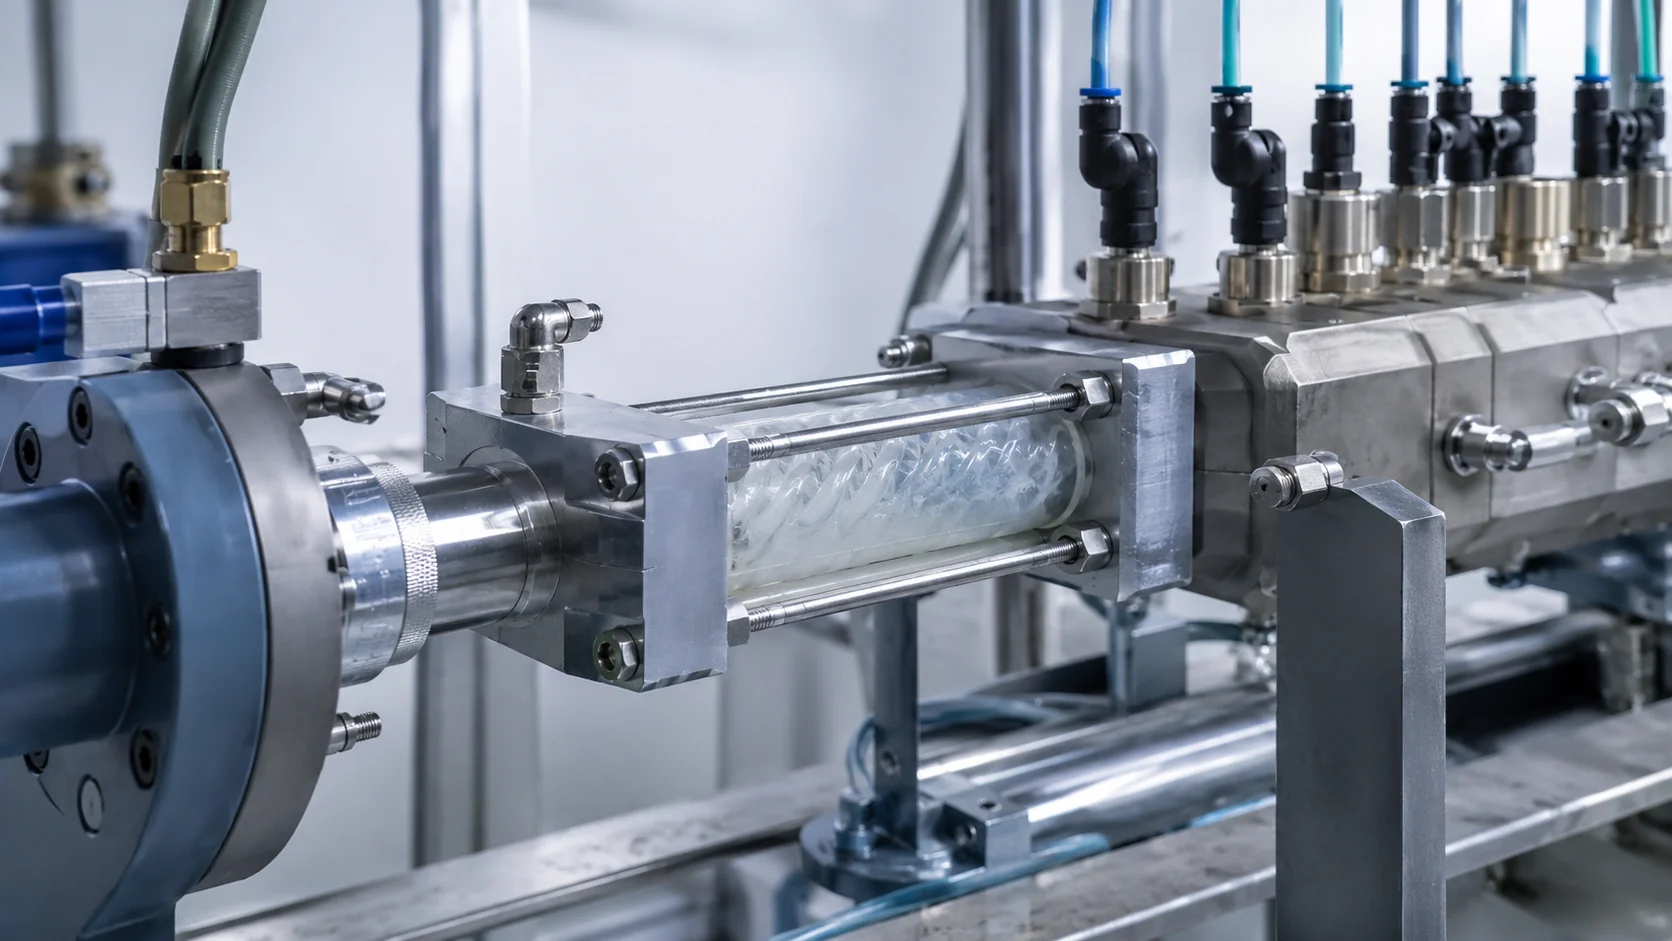
Le système d'alimentation réunit les deux composants selon un rapport contrôlé, les mélange et envoie la matière mélangée vers le moule. Comme la matière mélangée commence sa réaction de vulcanisation, le trajet entre le mélangeur et l'empreinte doit être conçu pour éviter toute chaleur indésirable et tout temps de séjour excessif. Une configuration à canaux froids peut réduire les déchets et améliorer la répétabilité, mais uniquement lorsque les seuils d'injection, les joints et les zones de température sont équilibrés pour la pièce.
- Vérifier le rapport : confirmer que le système de dosage délivre l'équilibre de composants prévu.
- Contrôler la qualité de la purge : éliminer la matière non mélangée ou dégradée avant un essai ou un changement de matière.
- Maîtriser le temps de séjour : éviter les zones mortes où la matière mélangée peut partiellement vulcaniser.
- Enregistrer le lot et la configuration : relier l'identité de la matière aux données d'essai et d'inspection.
Si le procédé est instable à ce stade, le seul réglage de la vitesse d'injection ne résoudra pas la cause profonde. Le symptôme peut se manifester par des manques de matière, une variation de couleur, des bulles ou un front de vulcanisation irrégulier, alors que le problème réel est le dosage, la contamination ou un trajet d'écoulement partiellement obstrué.
3. Remplir l'empreinte chauffée sans emprisonner d'air
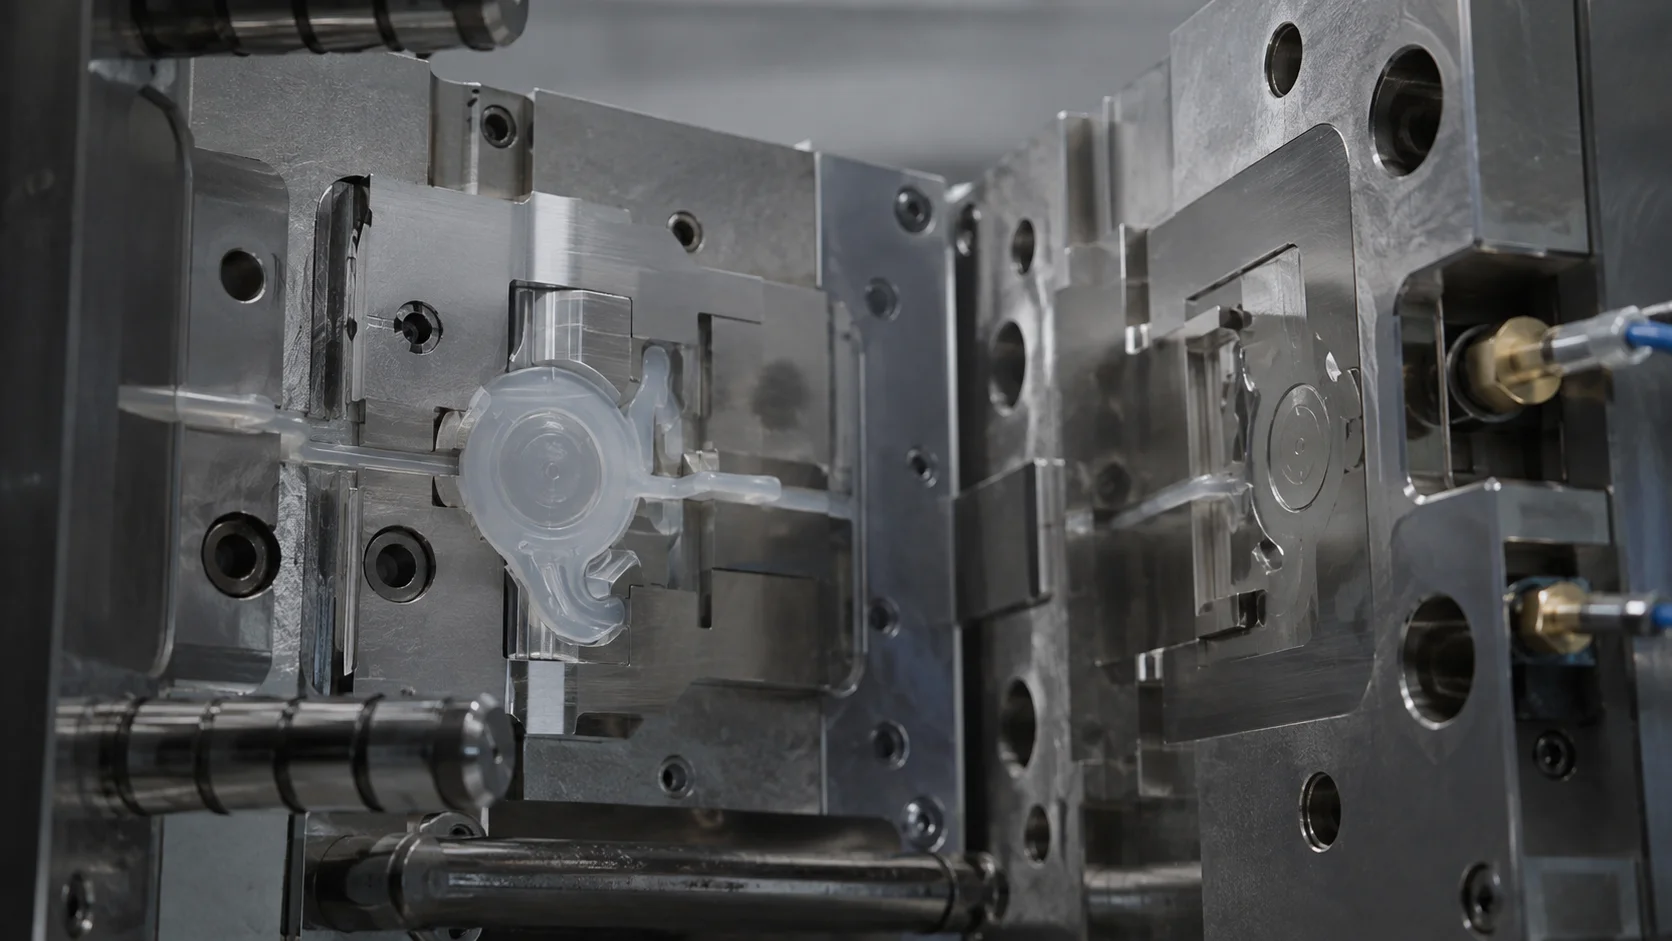
Contrairement à un procédé thermoplastique conventionnel, l'empreinte LSR est chauffée pour favoriser la vulcanisation tandis que le trajet d'alimentation en matière est maintenu relativement froid. Le moule doit donc se remplir de manière régulière et évacuer l'air déplacé par le front d'écoulement en progression. La position du seuil d'injection, les transitions d'épaisseur de paroi, la position des lignes de soudure et l'éventage sont des décisions liées. Une section mince située en fin d'écoulement peut nécessiter un évent dédié même si la pièce semble facile à remplir en CAO.
Utilisez les données d'essai pour distinguer un problème de remplissage d'un problème d'évent. Une pièce incomplète qui évolue lorsque le profil de remplissage change peut être liée à l'écoulement. Une marque de brûlure, une bulle piégée ou une ligne de soudure incomplète près de la fin du remplissage peut indiquer une évacuation d'air insuffisante. La propreté du moule compte également : un résidu au niveau d'un plan de joint peut créer un chemin de fuite pour les bavures et modifier le comportement apparent de remplissage.
4. Durcir la pièce de manière uniforme dans toute l'empreinte
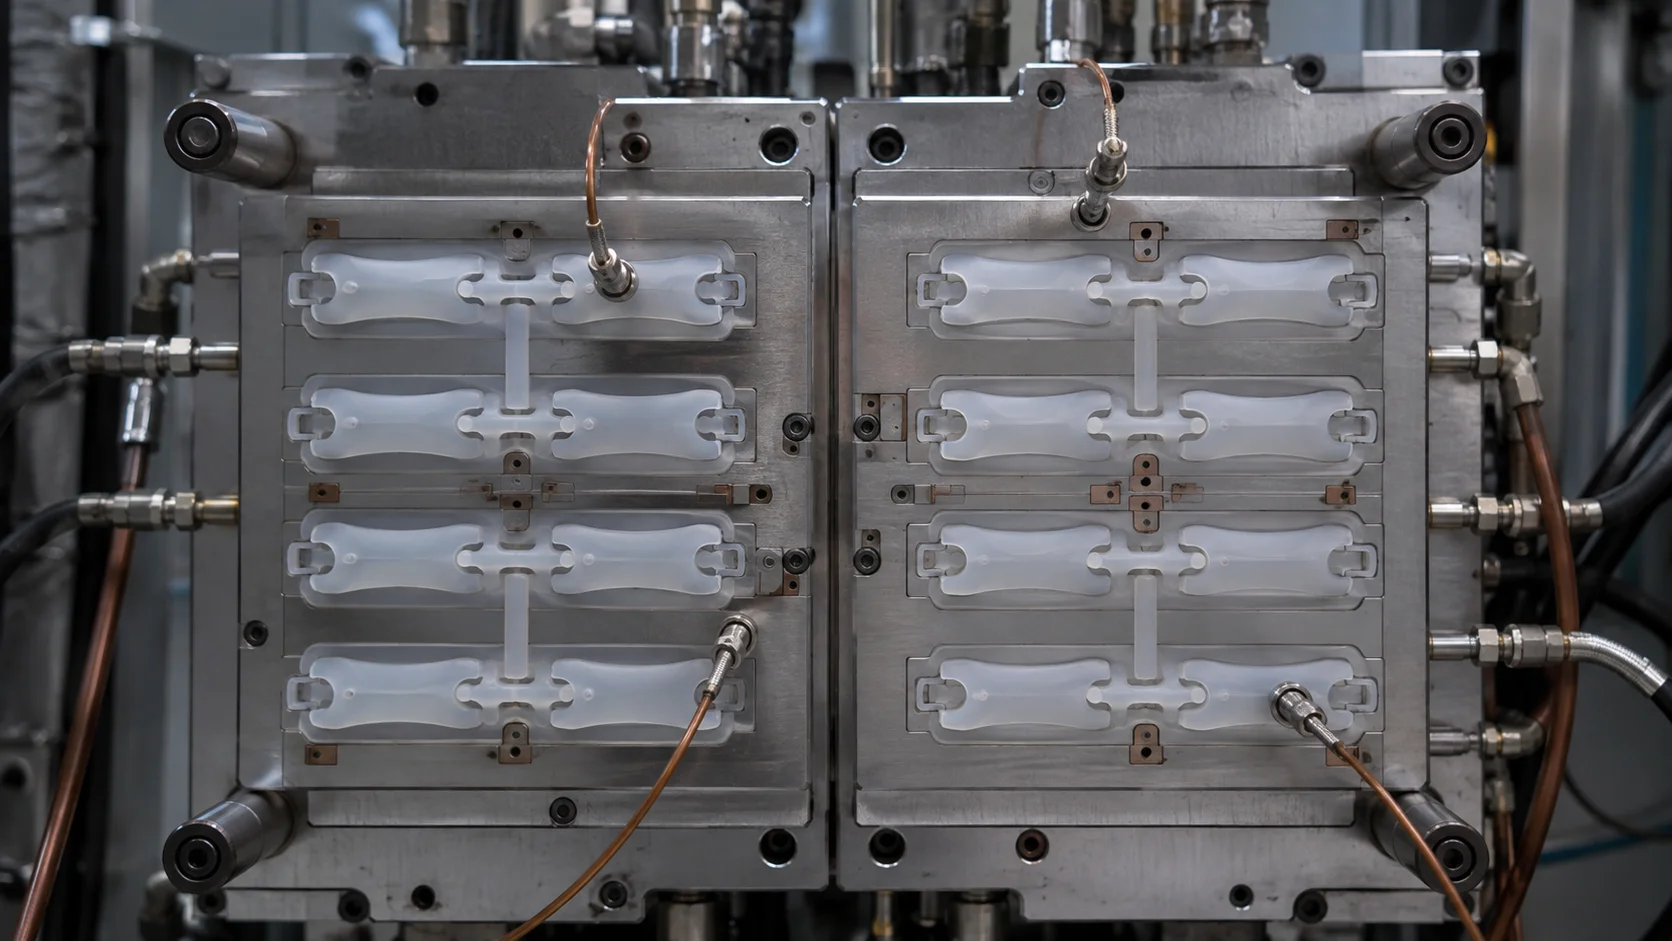
Le durcissement est régi par l'interaction de la cinétique du matériau, de la température du moule, de l'épaisseur de la pièce et du temps. Une surface peut sembler finie alors qu'une zone plus épaisse n'est pas complètement durcie. Inversement, une exposition excessive à la chaleur peut affecter la couleur, l'adhérence ou le comportement de post-durcissement. Utilisez des emplacements thermiques représentatifs lors de la qualification et définissez la fenêtre de durcissement à partir des performances de la pièce, et non uniquement à partir de l'affichage de la machine.
Les moules multi-empreintes exigent une attention particulière à l'équilibrage. Si une empreinte se remplit ou durcit différemment, comparez l'état du seuil d'injection, l'éventage, le contact thermique et la résistance du canal d'alimentation. Un plan de contrôle qualité doit relier les variables de process mesurées à un résultat fonctionnel, tel qu'un test d'étanchéité, une récupération de compression, une résistance au pelage ou des limites visuelles de bavures. L' approche de contrôle qualité de Jucheng peut servir de référence interne lors de la définition des points de contrôle, mais les critères d'acceptation propres au projet nécessitent toujours l'approbation du client.
5. Démouler, inspecter et intégrer l'apprentissage dans la prochaine production
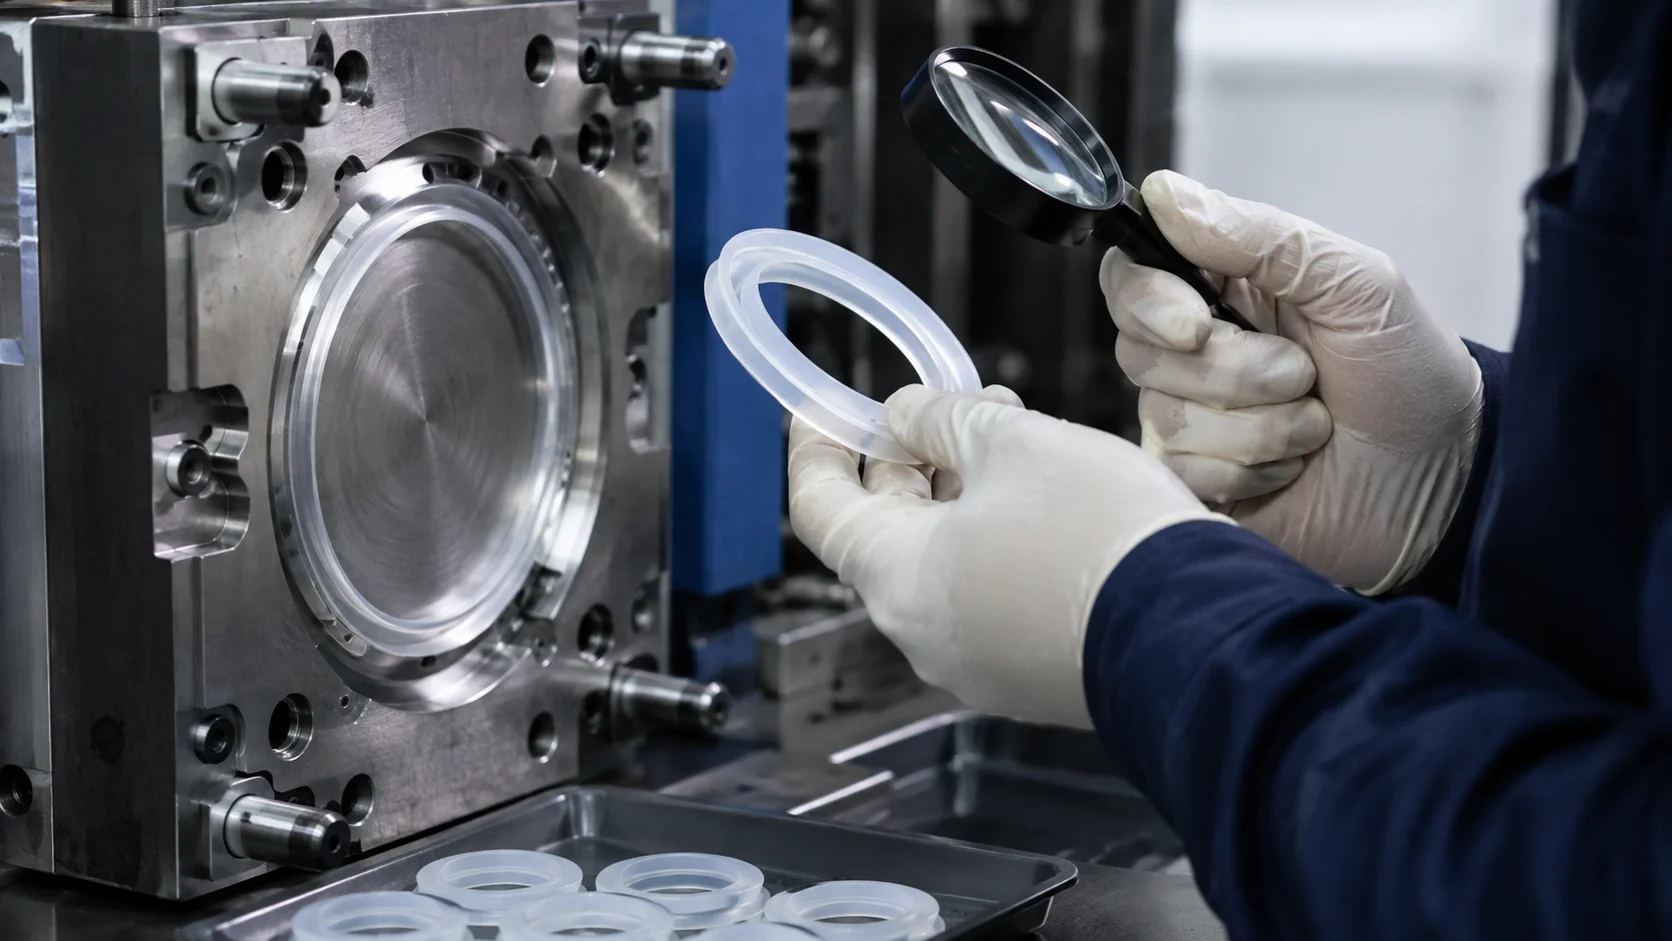
Le démoulage fait partie du process, ce n'est pas une réflexion après coup. Les pièces en LSR peuvent être flexibles, minces et facilement étirables, de sorte qu'une force d'éjection excessive ou un plan de joint défavorable peut créer une déformation confondue avec un défaut de moulage. Examinez la séquence de démoulage, les contre-dépouilles, la portée d'évent et toute manipulation manuelle avant de modifier les réglages de matériau ou de durcissement.
- Inspectez les bavures et l'état du plan de joint avant l'ébavurage.
- Mesurez les dimensions critiques après le temps de stabilisation défini.
- Réalisez le test fonctionnel qui représente le cas d'usage réel.
- Documentez la fenêtre approuvée, pas seulement la valeur nominale.
Un process LSR robuste est une chaîne maîtrisée : matériau vérifié, dosage stable, remplissage équilibré, durcissement reproductible, démoulage doux et inspection fondée sur des preuves. Lorsqu'un projet entre en revue d'outillage, partagez le CAO, le volume annuel prévu, les dimensions critiques, les détails du substrat et les besoins de validation. Cela permet de développer ensemble le concept de moule et le plan de process au lieu de corriger des problèmes évitables après le premier essai.