
Die Flüssigsilikonkautschuk (LSR) Spritzguss Route wird oft als einfacher Zweikomponenten-Spritzprozess beschrieben. In der Praxis hängen konsistente Teile davon ab, wie Material, Form, Temperatur und Timing als ein System gesteuert werden. Eine kleine Änderung vor der Kavität kann zu einer großen Änderung bei Grat, Aushärtungszustand oder Maßverhalten nach dem Entformen werden.
Dieser Leitfaden folgt dem LSR-Spritzgießprozess in der Reihenfolge, in der ein Engineering-Team normalerweise Entscheidungen treffen muss: Material bestätigen, Komponenten dosieren und mischen, eine abgedichtete Kavität füllen, das Teil aushärten, dann prüfen und freigeben. Das Ziel ist nicht, ein universelles Rezept zu liefern. LSR-Sorten, Teilegeometrie, Formenstahl und Validierungsanforderungen beeinflussen alle das endgültige Fenster.
Beginnen Sie mit einem Prozessfenster, nicht mit einer einzelnen Einstellung
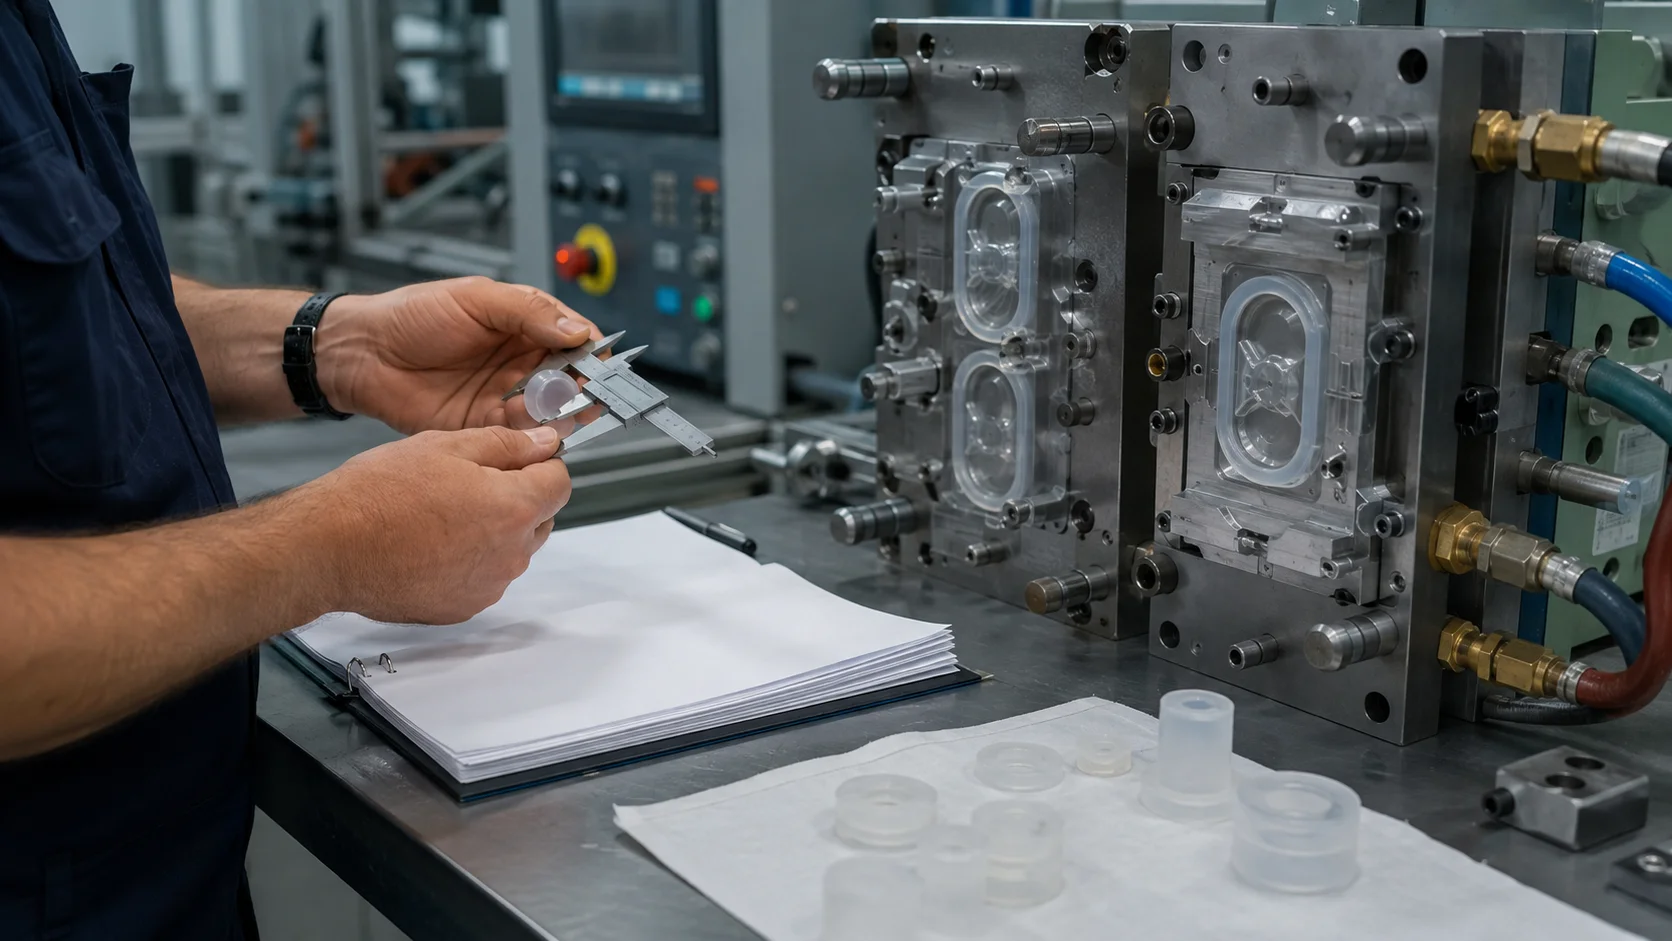
Vor Werkzeugversuchen definieren Sie, welche Ausgaben stabil bleiben müssen. Bei einem Dichtungselement können Kompressionsverhalten und Grat wichtiger sein als das Aussehen. Bei einer dünnen flexiblen Membran können Füllvollständigkeit und Reißfestigkeit die Diskussion anführen. Bei einem medizinischen oder fluidberührenden Bauteil müssen Rückverfolgbarkeit, Sauberkeit und Materialdokumentation von Anfang an einbezogen werden.
| Kontrollbereich | Was früh zu definieren ist |
|---|---|
| Material | Sorte, Härte, Härtungssystem, Farbe, Haltbarkeit und Chargenrückverfolgbarkeit |
| Werkzeug | Trennfuge, Entlüftung, Kaltkanal, Anguss, Einsatzrückhaltung und Auswurfstrategie |
| Prozess | Dosiermischungsverhältnis, Füllprofil, Formtemperatur, Aushärtezeit und Entformungssequenz |
| Abnahme | Kritische Maße, visuelle Grenzen, Funktionstests und Stichprobenhäufigkeit |
1. Die beiden Komponenten prüfen und identifizieren
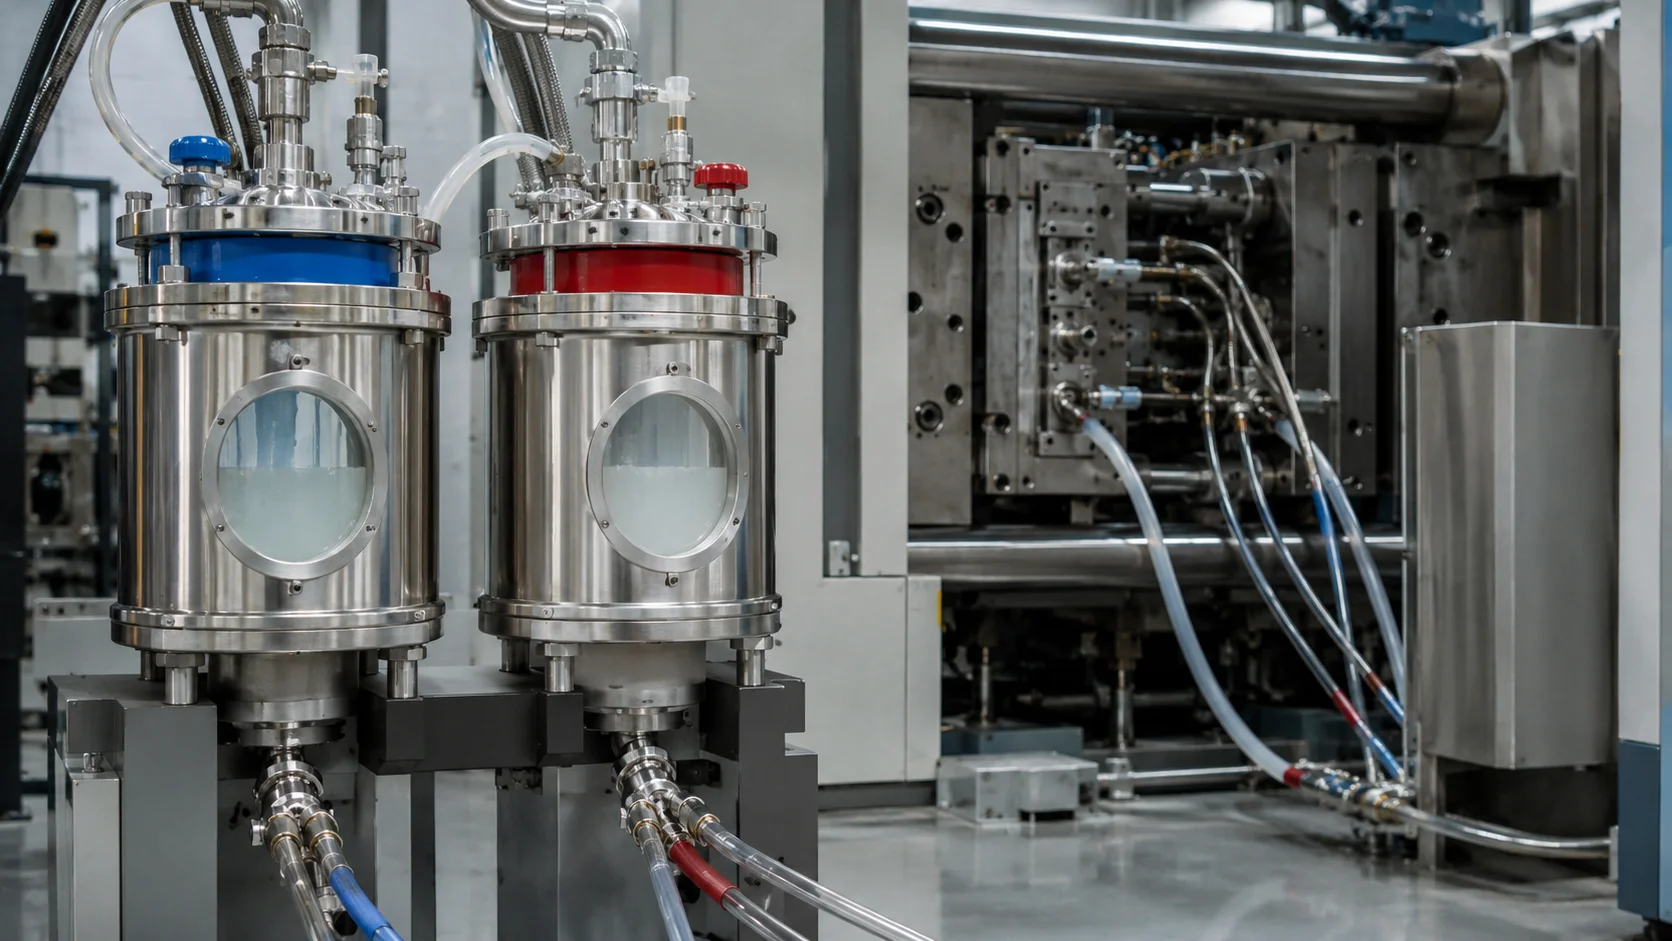
Die meisten spritzgussfähigen LSR-Systeme werden als getrennte Komponenten geliefert, die unmittelbar vor dem Spritzgießen dosiert und gemischt werden. Die Isolierung der Komponenten verhindert eine vorzeitige Reaktion. Die erste Kontrolle ist daher nicht die Form, sondern die Materialhandhabung. Behälter sollten nach Type, Charge, Farbsystem und Verfallsdatum oder empfohlener Verwendungsdauer gekennzeichnet sein. Ein Materialwechsel sollte als kontrollierte Änderung behandelt werden, nicht als routinemäßiges Nachfüllen.
Das Team sollte auch bestätigen, ob die ausgewählte Type eine Nachhärtung erfordert, ob sie für das Verbinden mit einem Substrat vorgesehen ist und ob ihre Dokumentation mit der Endanwendung übereinstimmt. Ersetzen Sie kein ähnlich aussehendes Silikon, ohne Härte, Härtungschemie, Pigmentbeladung, Gehalt an flüchtigen Bestandteilen und Kompatibilität zu überprüfen. Diese Unterschiede können Fließverhalten, Haftung, Druckverformungsrest und Entformungsverhalten verändern.
2. Dosieren, mischen und den Fließpfad stabil halten
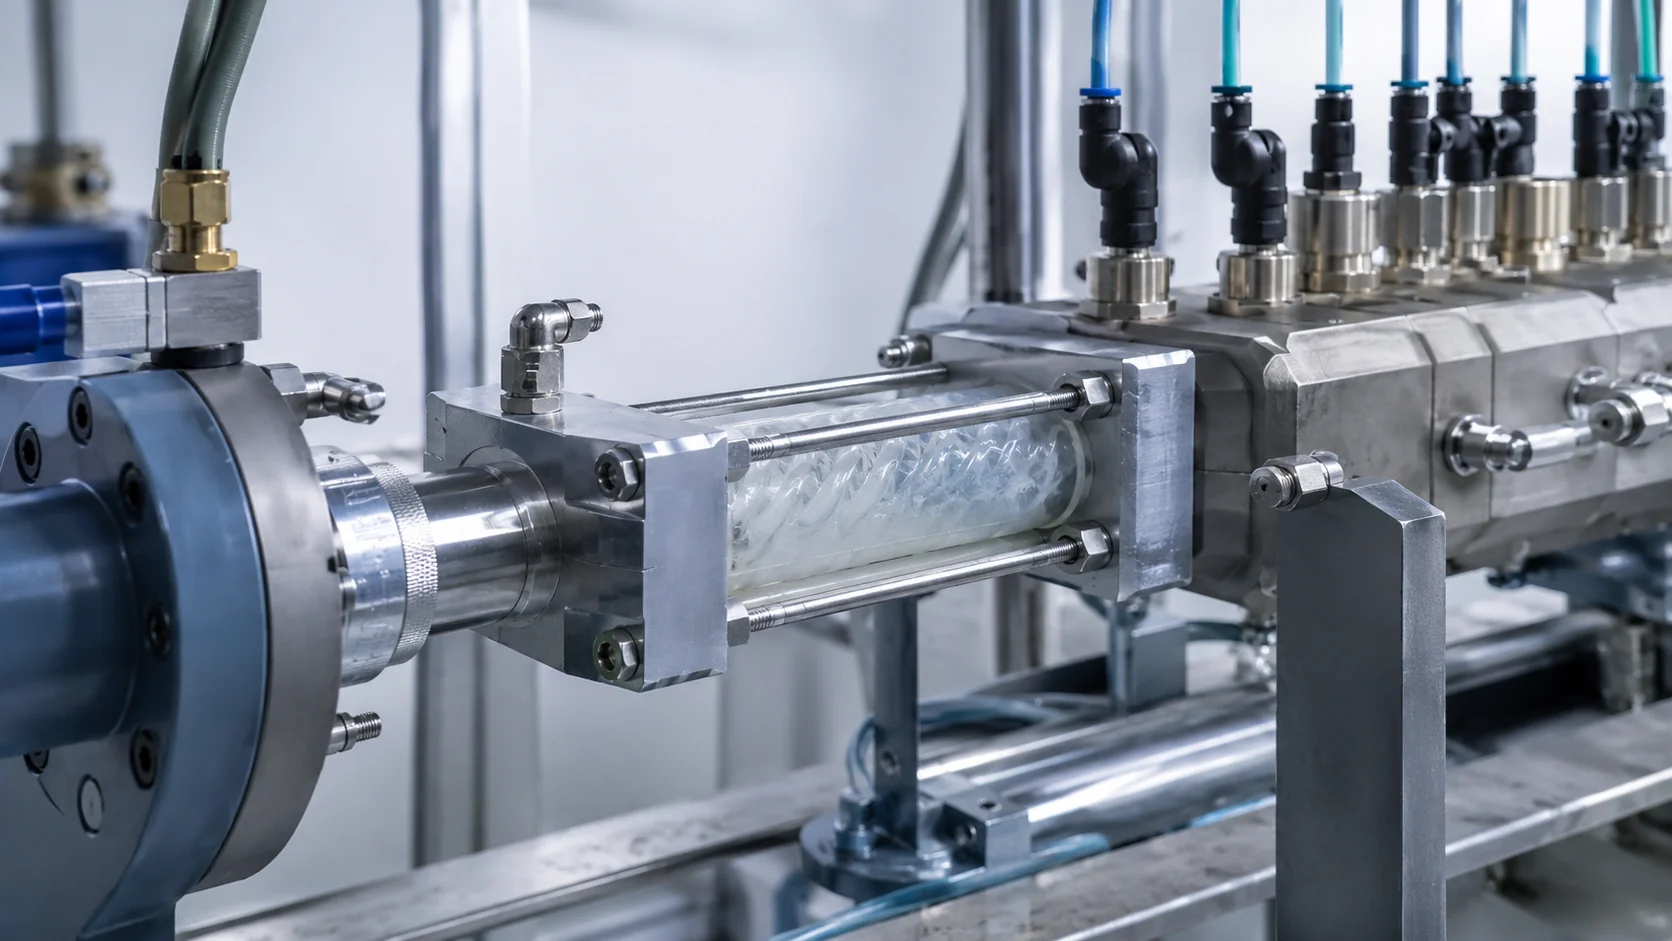
Das Fördersystem führt die beiden Komponenten in einem kontrollierten Verhältnis zusammen, mischt sie und leitet das gemischte Material zur Form. Da das gemischte Material seine Härtungsreaktion beginnt, sollte der Weg zwischen Mischer und Kavität so ausgelegt sein, dass unerwünschte Wärme und Verweilzeit vermieden werden. Eine Kaltkanal-Anordnung kann Abfall reduzieren und die Wiederholbarkeit verbessern, jedoch nur, wenn Angüsse, Dichtungen und Temperaturzonen für das Bauteil ausbalanciert sind.
- Verhältnis überprüfen: bestätigen, dass das Dosiersystem die vorgesehene Komponentenbalance liefert.
- Spülqualität prüfen: ungemischtes oder degradiertes Material vor einem Versuch oder Materialwechsel entfernen.
- Verweilzeit kontrollieren: Totzonen vermeiden, in denen gemischtes Material teilweise aushärten kann.
- Charge und Einrichtung dokumentieren: Materialidentität mit Versuchs- und Inspektionsdaten verknüpfen.
Wenn der Prozess in dieser Phase instabil ist, wird die alleinige Anpassung der Einspritzgeschwindigkeit die Ursache nicht beheben. Das Symptom kann sich als Kurzspritzung, Farbabweichung, Blasen oder eine inkonsistente Vernetzungsfront äußern, während das eigentliche Problem in der Dosierung, Kontamination oder einem teilweise blockierten Fließweg liegt.
3. Den beheizten Formhohlraum ohne Lufteinschluss füllen
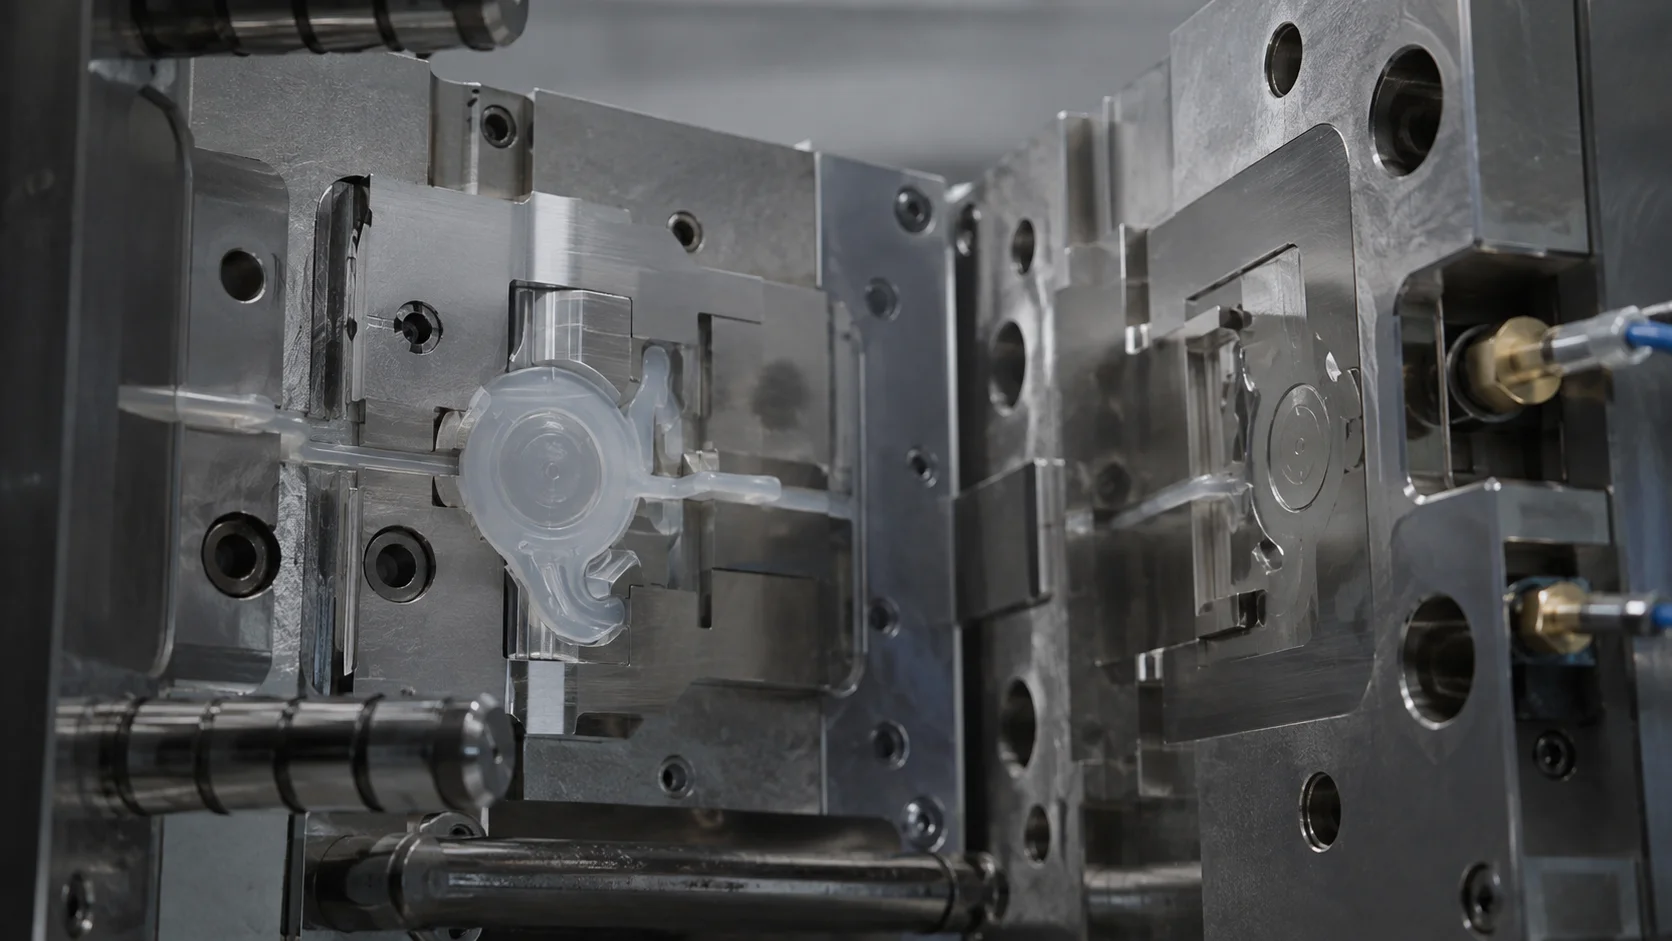
Im Gegensatz zu einem herkömmlichen Thermoplastprozess wird der LSR-Formhohlraum beheizt, um die Vernetzung zu fördern, während der Materialzuführpfad vergleichsweise kühl gehalten wird. Die Form muss daher gleichmäßig füllen und die durch die fortschreitende Fließfront verdrängte Luft entlüften. Angusslage, Wanddickenübergänge, Bindenahlposition und Entlüftung sind zusammenhängende Entscheidungen. Ein dünner Abschnitt am Ende des Fließwegs kann eine eigene Entlüftung benötigen, auch wenn das Teil in CAD leicht zu füllen scheint.
Verwenden Sie Versuchsdaten, um ein Füllproblem von einem Entlüftungsproblem zu unterscheiden. Eine Kurzspritzung, die sich bei einer Änderung des Füllprofils bewegt, kann fließbedingt sein. Eine Brandmarke, eine eingeschlossene Blase oder eine unvollständige Bindenahl in der Nähe des Füllendes kann auf unzureichende Luftentweichung hinweisen. Auch die Sauberkeit der Form ist wichtig: Rückstände an der Trennebene können einen Leckpfad für Grat erzeugen und das scheinbare Füllverhalten verändern.
4. Das Teil konsistent über den Hohlraum vernetzen
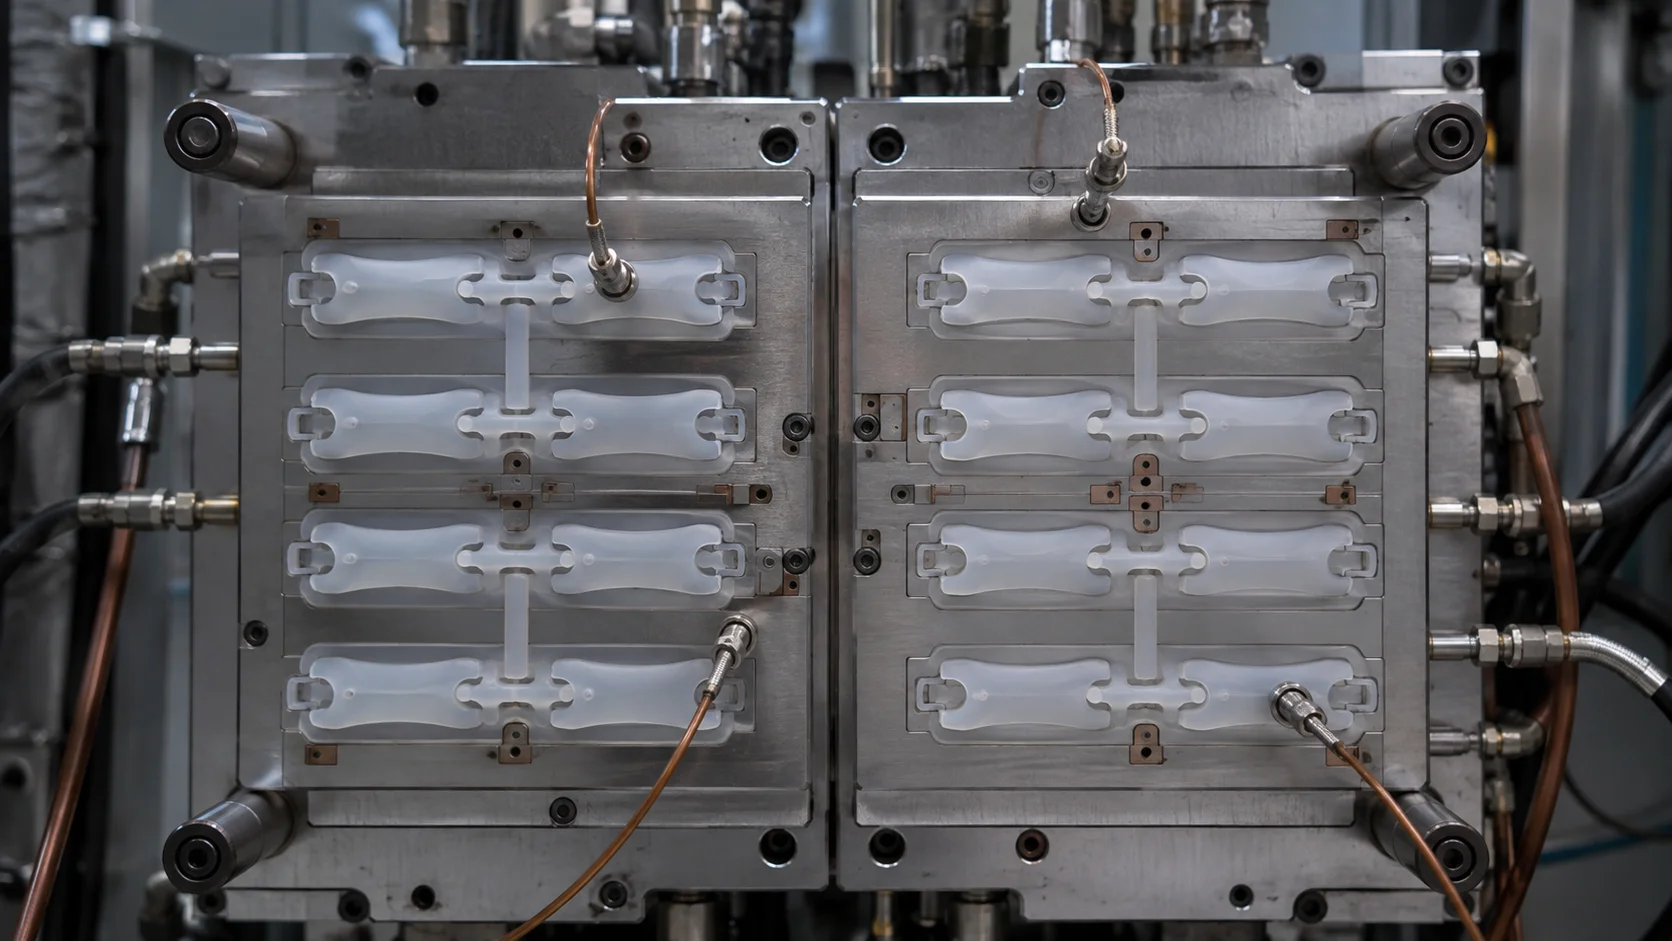
Die Vernetzung wird durch das Zusammenspiel von Materialkinetik, Formtemperatur, Teiledicke und Zeit bestimmt. Eine Oberfläche kann fertig aussehen, während eine dickere Region nicht vollständig vernetzt ist. Umgekehrt kann übermäßige Hitzeeinwirkung Farbe, Haftung oder das Nachvernetzungsverhalten beeinflussen. Verwenden Sie repräsentative thermische Positionen während der Qualifizierung und definieren Sie das Vernetzungsfenster anhand der Teileleistung, nicht nur anhand der Maschinenanzeige.
Mehrfachwerkzeuge erfordern besondere Aufmerksamkeit für den Ausgleich. Wenn ein Hohlraum anders füllt oder vernetzt, vergleichen Sie Angusszustand, Entlüftung, thermischen Kontakt und Angusskanalwiderstand. Ein Qualitätskontrollplan sollte die gemessenen Prozessvariablen mit einem funktionalen Ergebnis verbinden, wie z. B. Dichtheitsprüfung, Druckverformungsrest, Abziehkraft oder visuelle Gratgrenzen. Der Qualitätskontrollansatz von Jucheng kann als interne Referenz bei der Definition von Prüfpunkten verwendet werden, aber projektspezifische Abnahmekriterien müssen dennoch vom Kunden genehmigt werden.
5. Entformen, prüfen und das Gelernte für den nächsten Lauf sichern
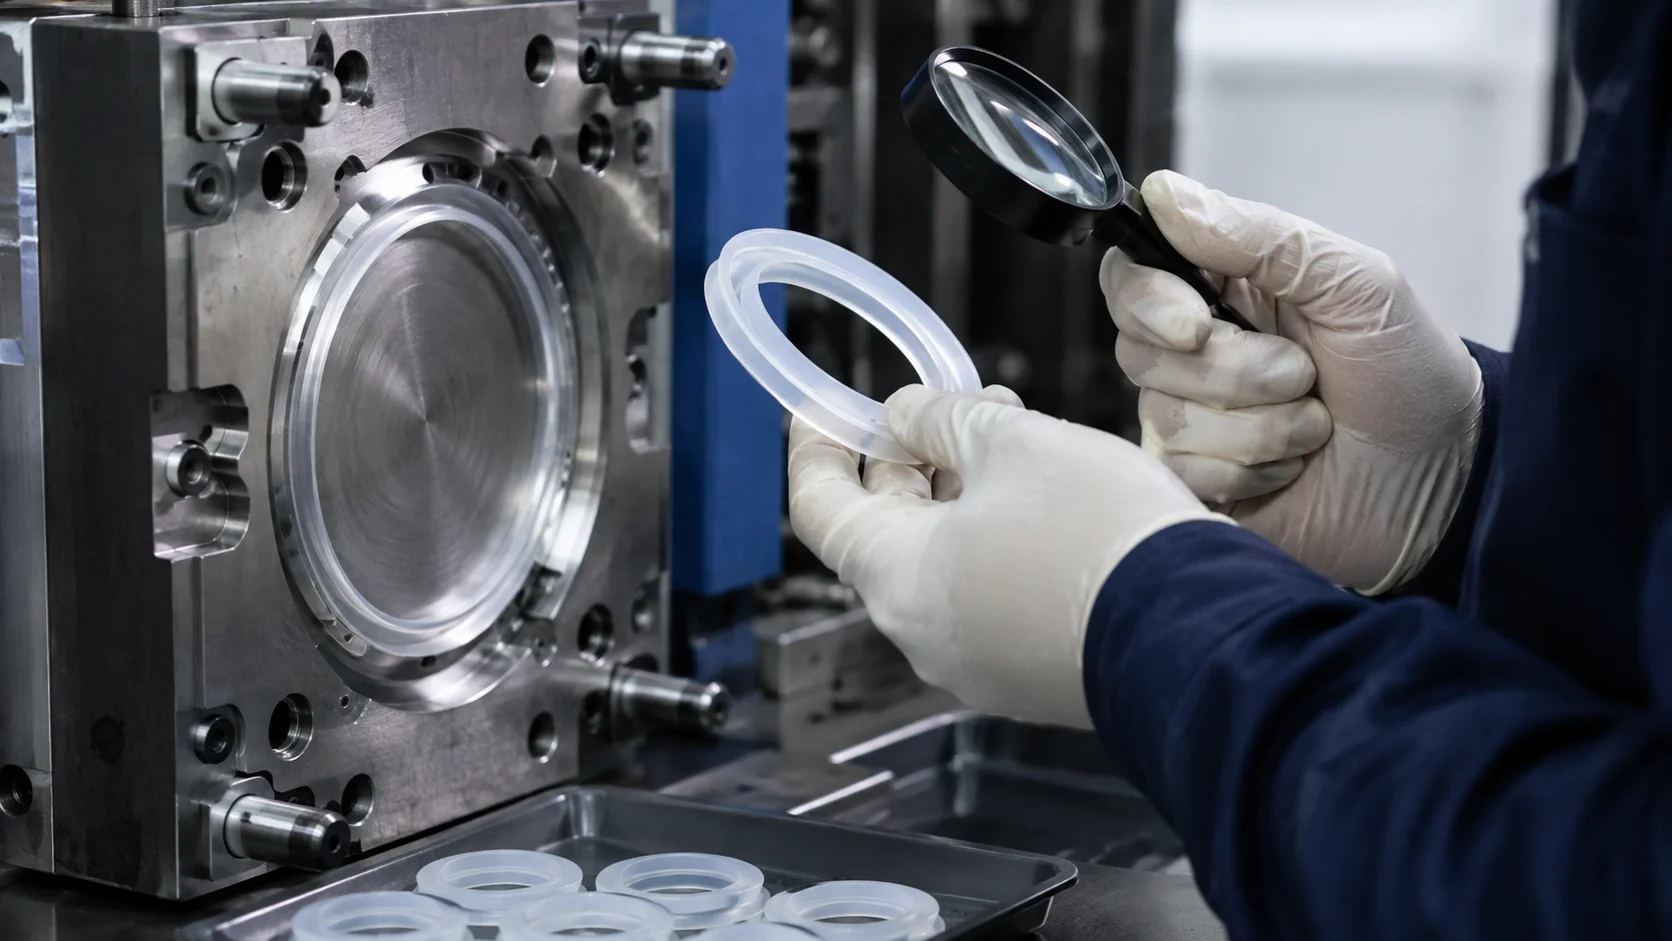
Das Entformen ist Teil des Prozesses, kein nachträglicher Gedanke. LSR-Teile können flexibel, dünn und leicht dehnbar sein, daher kann eine übermäßige Auswerfkraft oder eine ungünstige Trennebene Verformungen erzeugen, die fälschlicherweise als Formfehler interpretiert werden. Überprüfen Sie die Auswurfreihenfolge, Hinterschneidungen, Entlüftungsstege und jede manuelle Handhabung, bevor Sie Material- oder Vernetzungseinstellungen ändern.
- Prüfen Sie Grat und Trennebenenzustand vor dem Entgraten.
- Messen Sie kritische Abmessungen nach der definierten Stabilisierungszeit.
- Führen Sie den Funktionstest durch, der den realen Anwendungsfall repräsentiert.
- Dokumentieren Sie das freigegebene Fenster, nicht nur den Nennwert.
A robust LSR process is a controlled chain: verified material, stable metering, balanced filling, repeatable cure, gentle release, and evidence-based inspection. When a project enters tooling review, share the CAD, expected annual volume, critical dimensions, substrate details, and validation needs. This allows the mold concept and process plan to be developed together instead of correcting avoidable problems after the first trial.