
Процесс Литье жидкого силикона (LSR) часто описывается как простой двухкомпонентный процесс литья под давлением. На практике стабильное качество деталей зависит от того, как материал, форма, температура и время контролируются как единая система. Небольшое изменение до полости может привести к значительным изменениям в облое, степени вулканизации или размерных характеристиках после извлечения из формы.
Это руководство следует процессу литья под давлением LSR в том порядке, в котором инженерная команда обычно принимает решения: подтвердить материал, дозировать и смешать компоненты, заполнить герметичную полость, отвердить деталь, затем проверить и выпустить ее. Цель не в том, чтобы дать универсальный рецепт. Марки LSR, геометрия детали, сталь формы и требования к валидации — все это влияет на конечное окно процесса.
Начните с окна процесса, а не с одного параметра
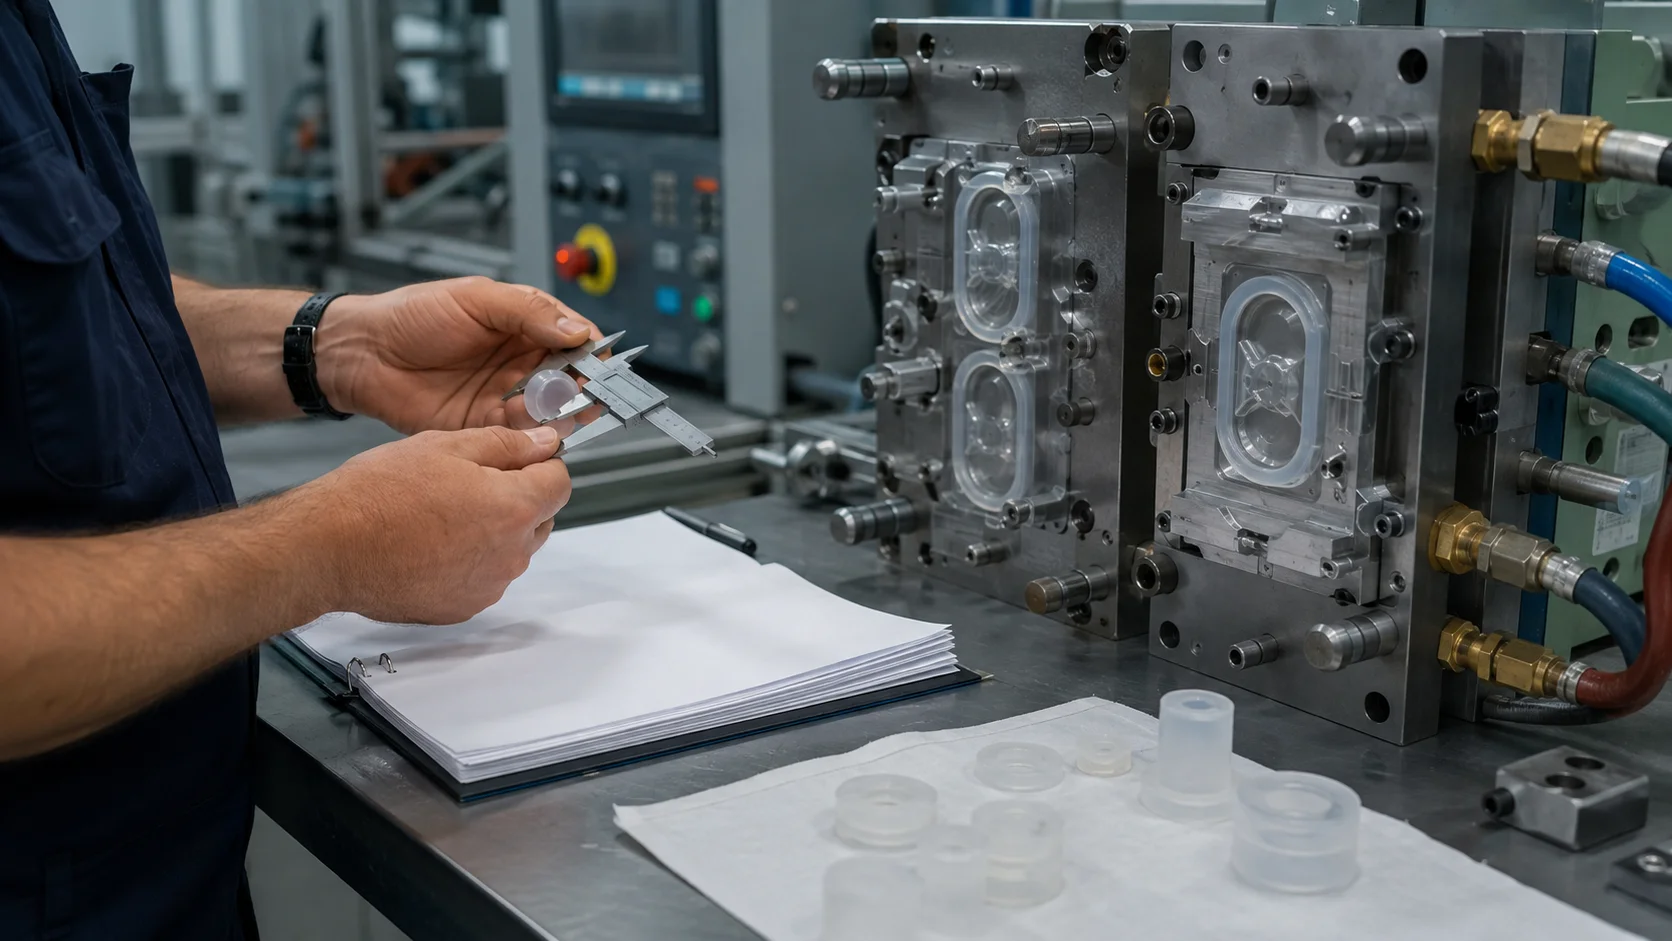
Перед испытаниями инструмента определите, какие выходные параметры должны оставаться стабильными. Для уплотнительного компонента поведение при сжатии и облой могут иметь большее значение, чем внешний вид. Для тонкой гибкой мембраны полнота заполнения и сопротивление разрыву могут быть главными в обсуждении. Для медицинского компонента или компонента, контактирующего с жидкостью, прослеживаемость, чистота и документация на материалы должны быть включены с самого начала.
| Область контроля | Что определить на раннем этапе |
|---|---|
| Материал | Марка, твердость, система вулканизации, цвет, срок годности и прослеживаемость партии |
| Оснастка | Линия разъема, вентиляция, холодноканальная система, литник, удержание вставки и стратегия извлечения |
| Процесс | Соотношение дозирования, профиль заполнения, температура формы, время отверждения и последовательность извлечения из формы |
| Приемка | Критические размеры, визуальные пределы, функциональные испытания и частота отбора проб |
1. Проверьте состояние и идентифицируйте два компонента
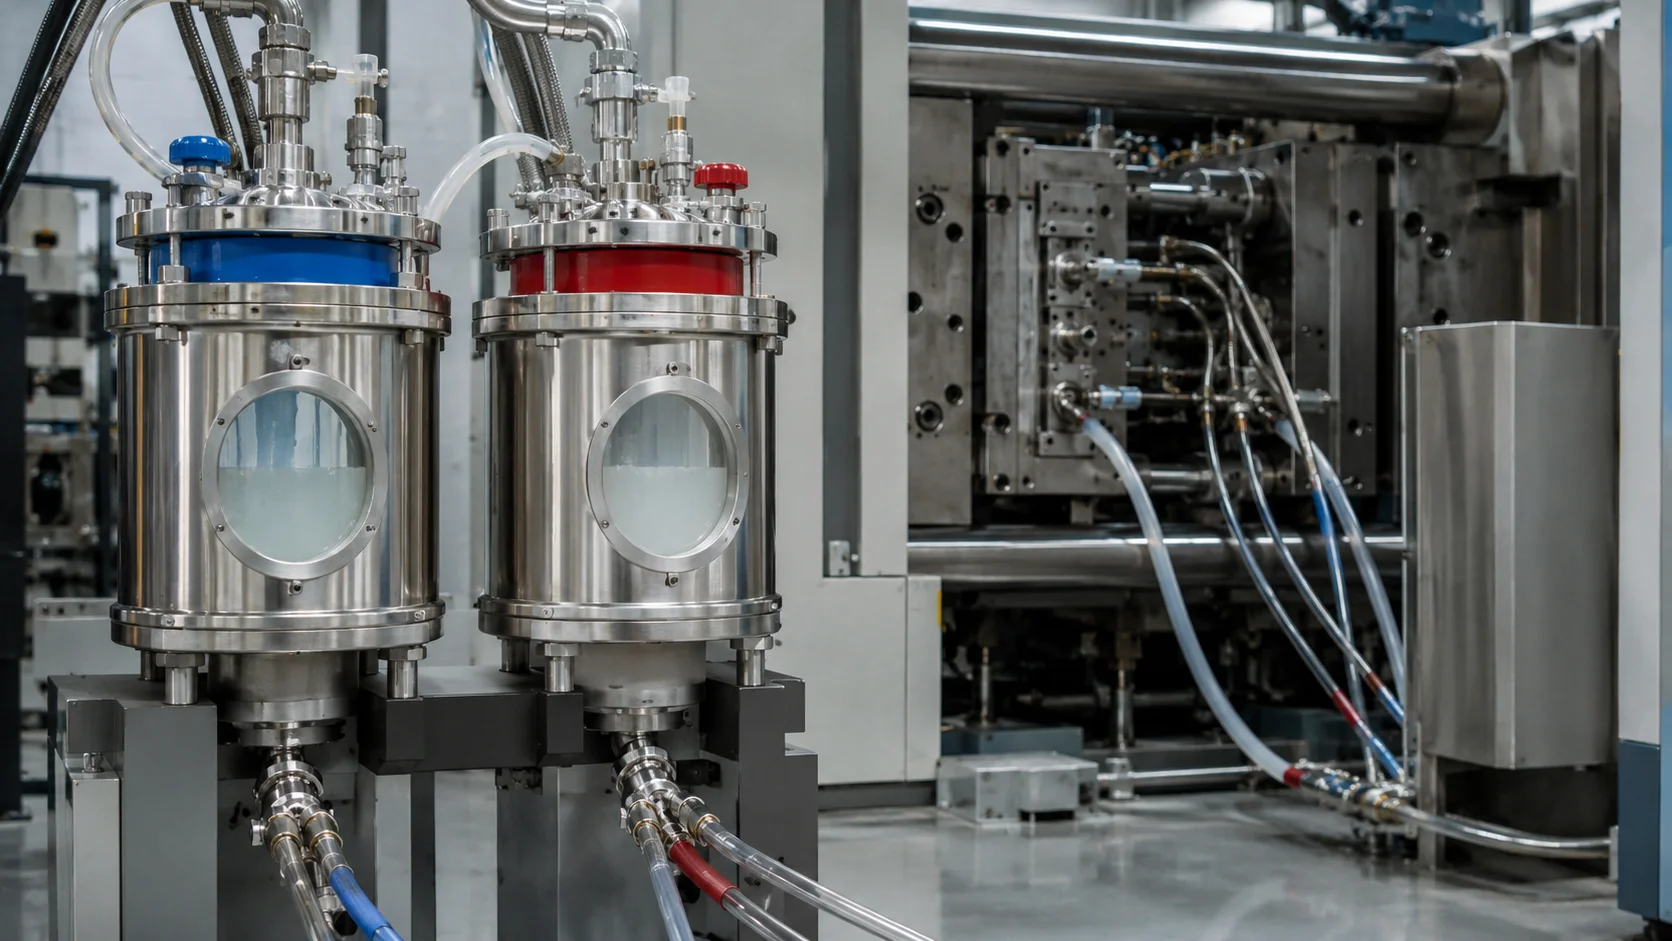
Большинство систем LSR для литья под давлением поставляются в виде отдельных компонентов, которые дозируются и смешиваются непосредственно перед впрыском. Изоляция компонентов предотвращает преждевременную реакцию. Поэтому первый контроль — это не форма, а обращение с материалом. Контейнеры должны быть идентифицированы по марке, партии, цветовой системе и сроку годности или рекомендуемому периоду использования. Смена материала должна рассматриваться как контролируемое изменение, а не как обычная дозаправка.
Команда также должна подтвердить, требует ли выбранная марка пост-отверждения, предназначена ли она для склеивания с подложкой и соответствует ли ее документация конечному использованию. Не заменяйте похожий на вид силикон без проверки твердости, химии отверждения, содержания пигмента, летучих веществ и совместимости. Эти различия могут изменить текучесть, адгезию, остаточную деформацию при сжатии и поведение при извлечении из формы.
2. Дозируйте, смешивайте и поддерживайте стабильность пути потока
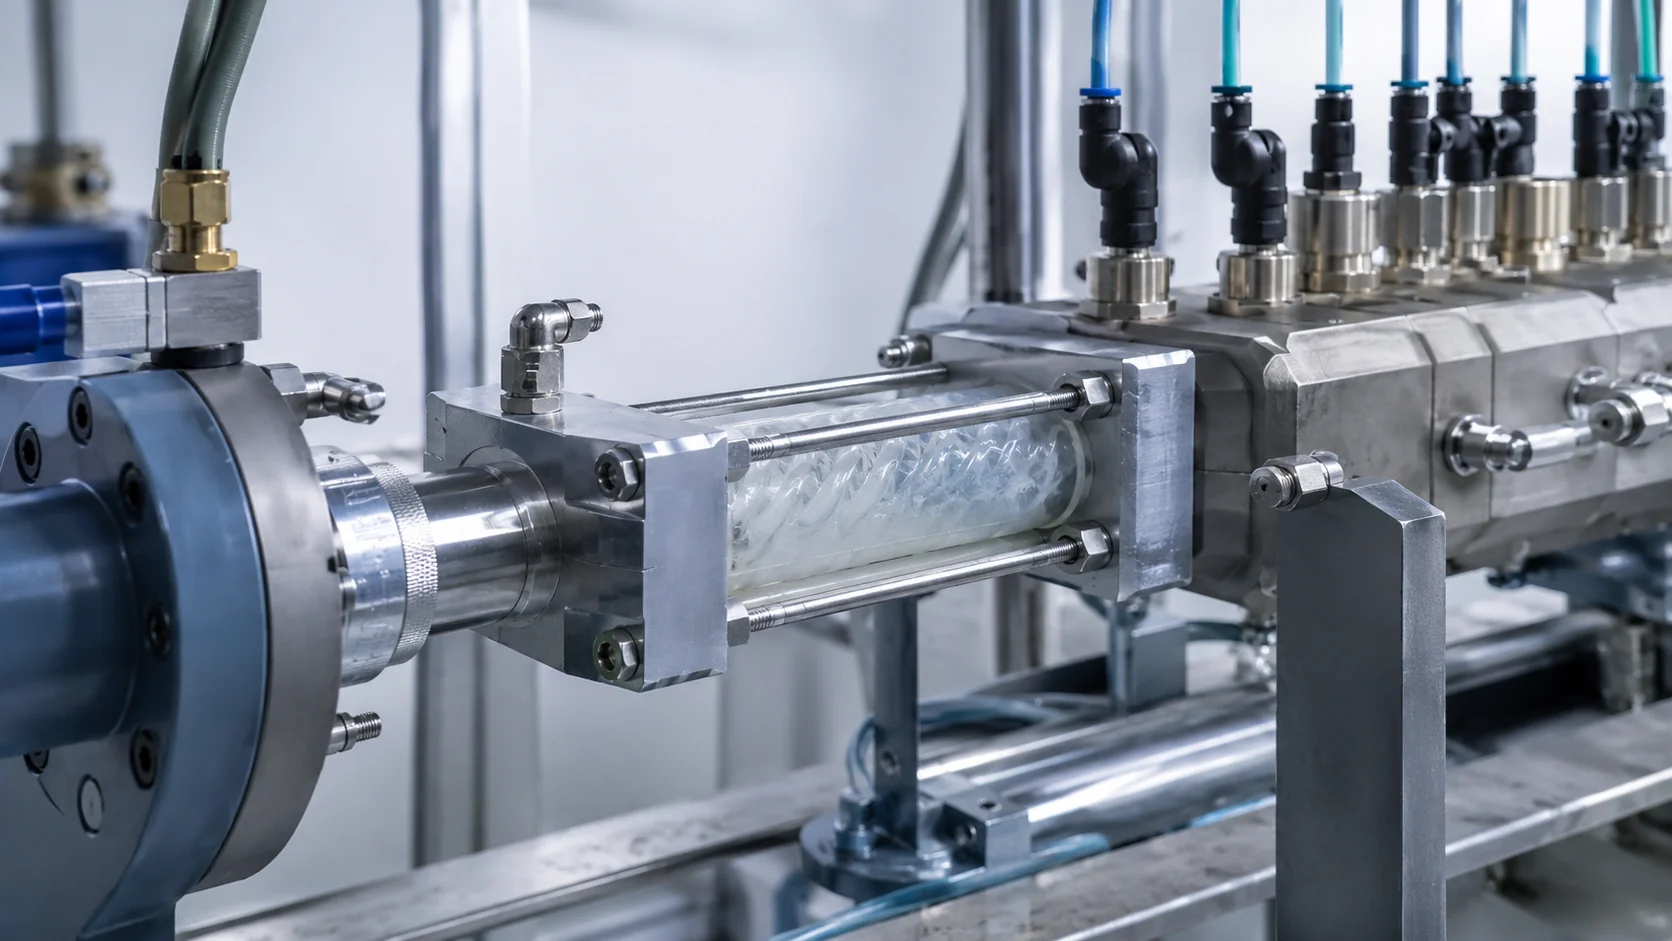
Система подачи соединяет два компонента в контролируемом соотношении, смешивает их и направляет смешанный материал к форме. Поскольку смешанный материал начинает реакцию отверждения, путь между смесителем и полостью формы должен быть спроектирован так, чтобы избежать нежелательного нагрева и времени пребывания. Холодноканальная схема может снизить отходы и повысить повторяемость, но только при сбалансированных для детали литниках, уплотнениях и температурных зонах.
- Проверьте соотношение: подтвердите, что система дозирования обеспечивает правильный баланс компонентов.
- Проверьте качество продувки: удалите несмешанный или деградированный материал перед пробой или сменой материала.
- Контролируйте время пребывания: избегайте застойных зон, где смешанный материал может частично отверждаться.
- Запишите партию и настройку: свяжите идентичность материала с данными испытаний и контроля.
Если процесс нестабилен на этом этапе, регулировка только скорости впрыска не решит корневую причину. Симптом может проявляться как недолив, изменение цвета, пузыри или неравномерный фронт отверждения, в то время как фактическая проблема заключается в дозировании, загрязнении или частично заблокированном пути потока.
3. Fill the heated cavity without trapping air
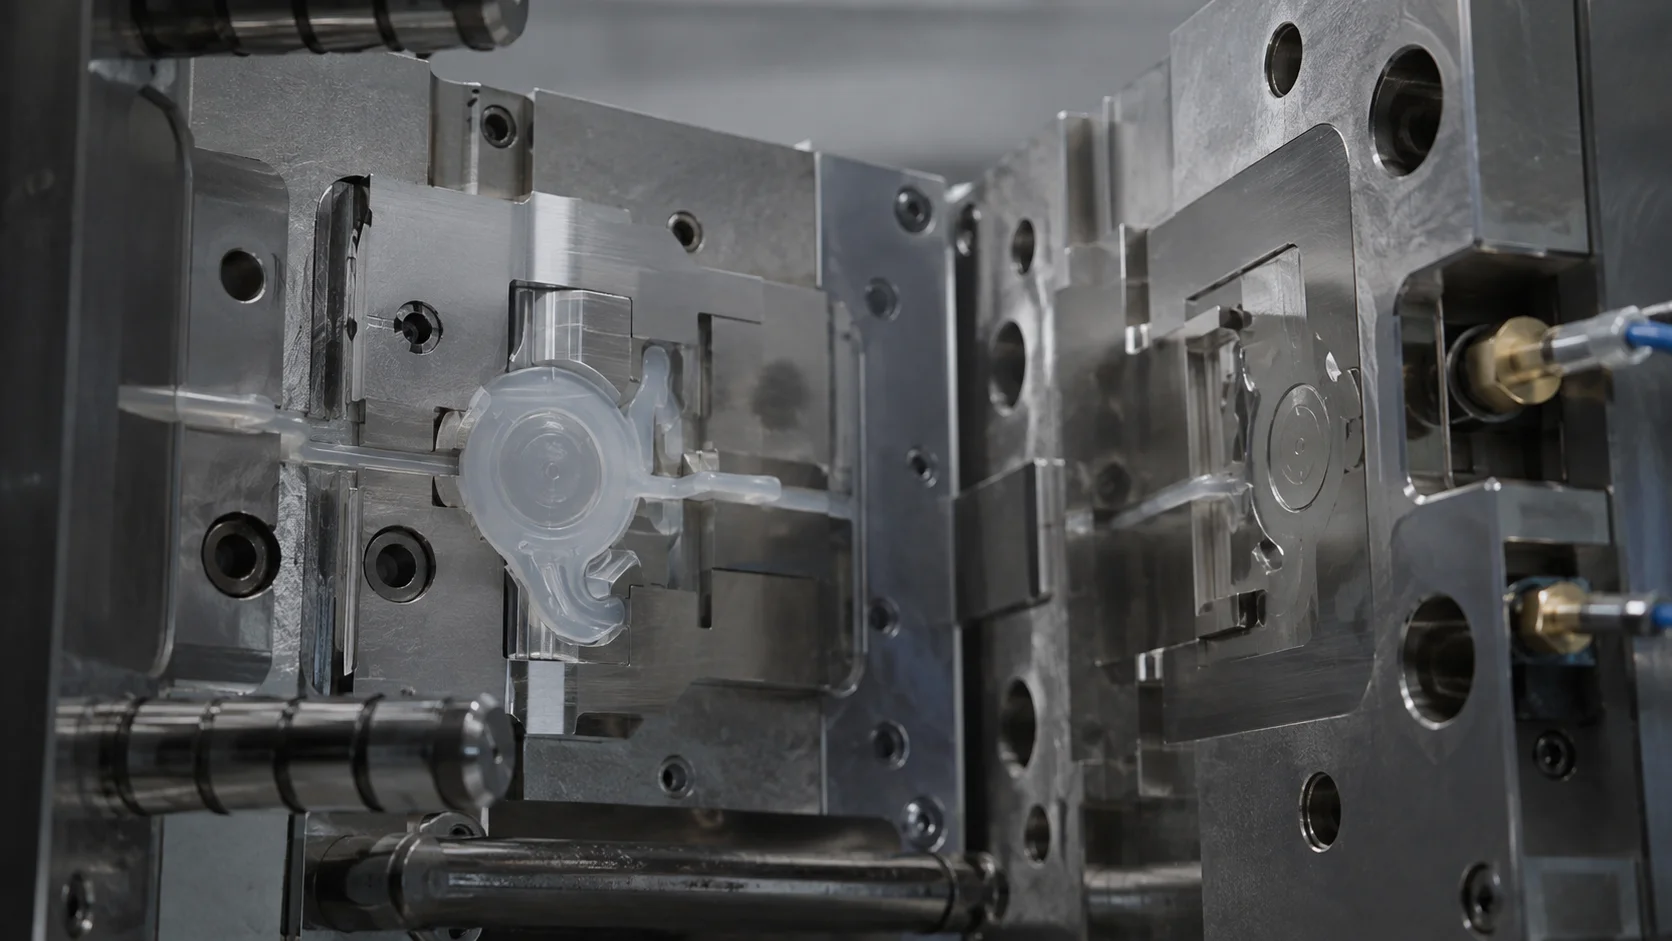
Unlike a conventional thermoplastic process, the LSR cavity is heated to promote curing while the material delivery path is kept comparatively cool. The mold must therefore fill smoothly and vent the air displaced by the advancing flow front. Gate location, wall thickness transitions, weld-line position, and venting are linked decisions. A thin section placed at the end of flow may need a dedicated vent even if the part appears easy to fill in CAD.
Use trial data to separate a filling problem from a venting problem. A short shot that moves when the fill profile changes may be flow-related. A burn mark, trapped bubble, or incomplete knit line near the end of fill may point to insufficient air escape. Mold cleanliness also matters: residue at a parting line can create a leak path for flash and change the apparent filling behavior.
4. Cure the part consistently across the cavity
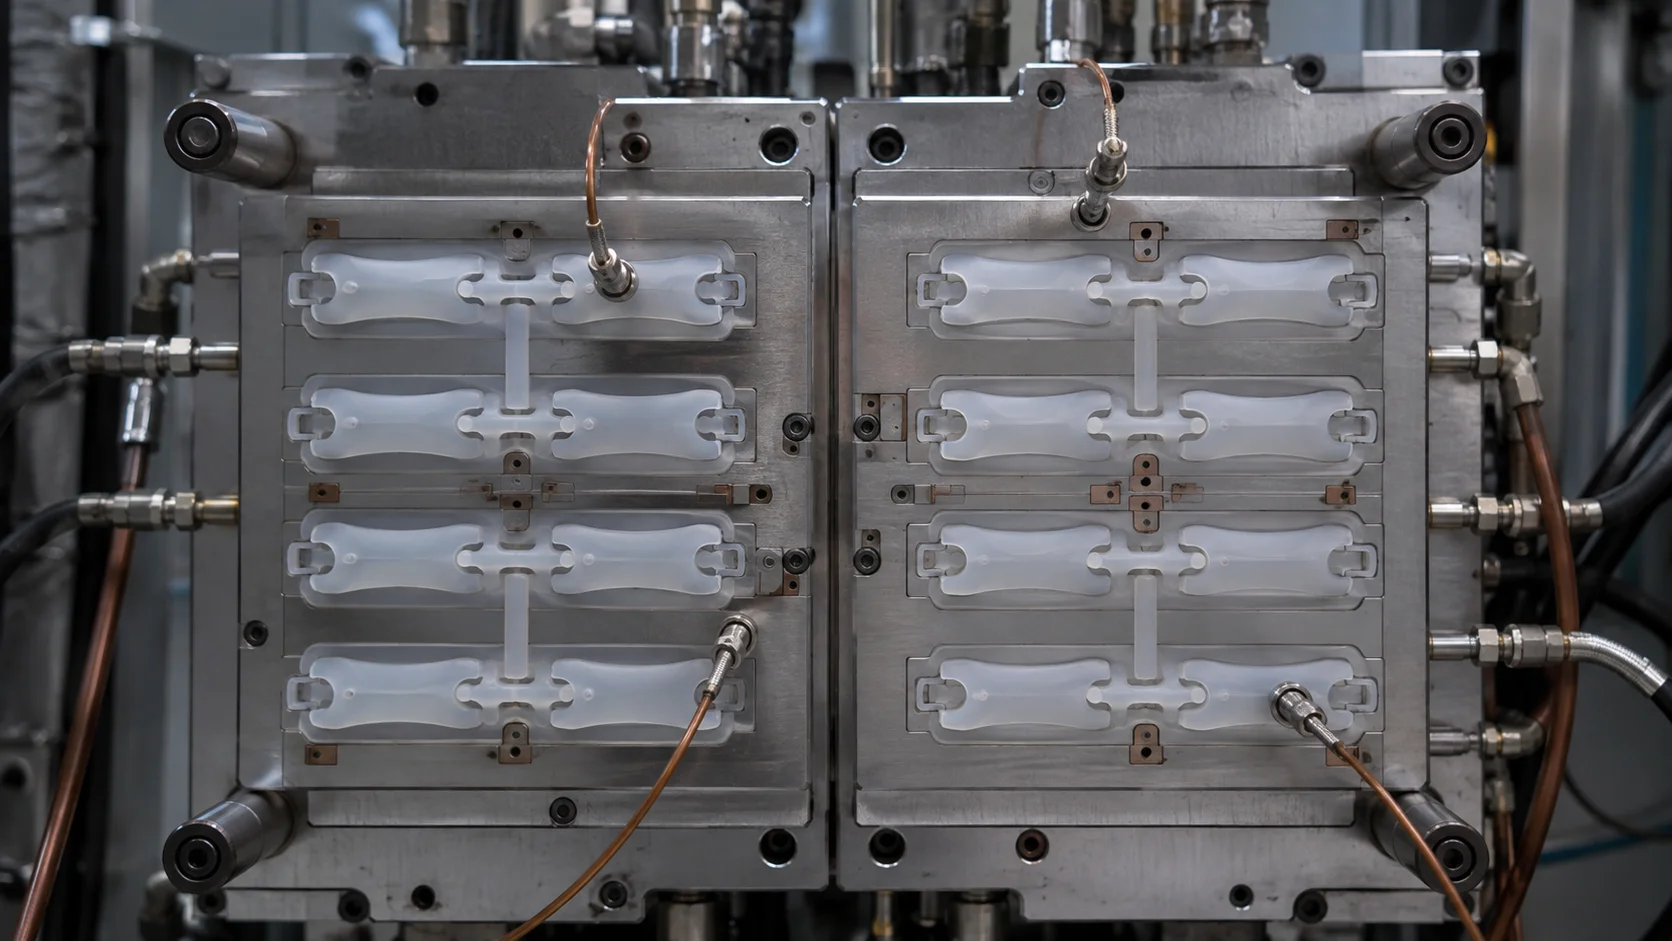
Cure is governed by the interaction of material kinetics, mold temperature, part thickness, and time. A surface can look finished while a thicker region is not fully cured. Conversely, excessive heat exposure can affect color, adhesion, or post-cure behavior. Use representative thermal locations during qualification and define the cure window from part performance, not only from the machine display.
Multi-cavity tools require particular attention to balance. If one cavity fills or cures differently, compare gate condition, venting, thermal contact, and runner resistance. A quality-control plan should connect the measured process variables to a functional result, such as leak testing, compression recovery, pull-off strength, or visual flash limits. Jucheng’s quality-control approach can be used as an internal reference when defining inspection checkpoints, but project-specific acceptance criteria still need customer approval.
5. Demold, inspect, and lock the learning into the next run
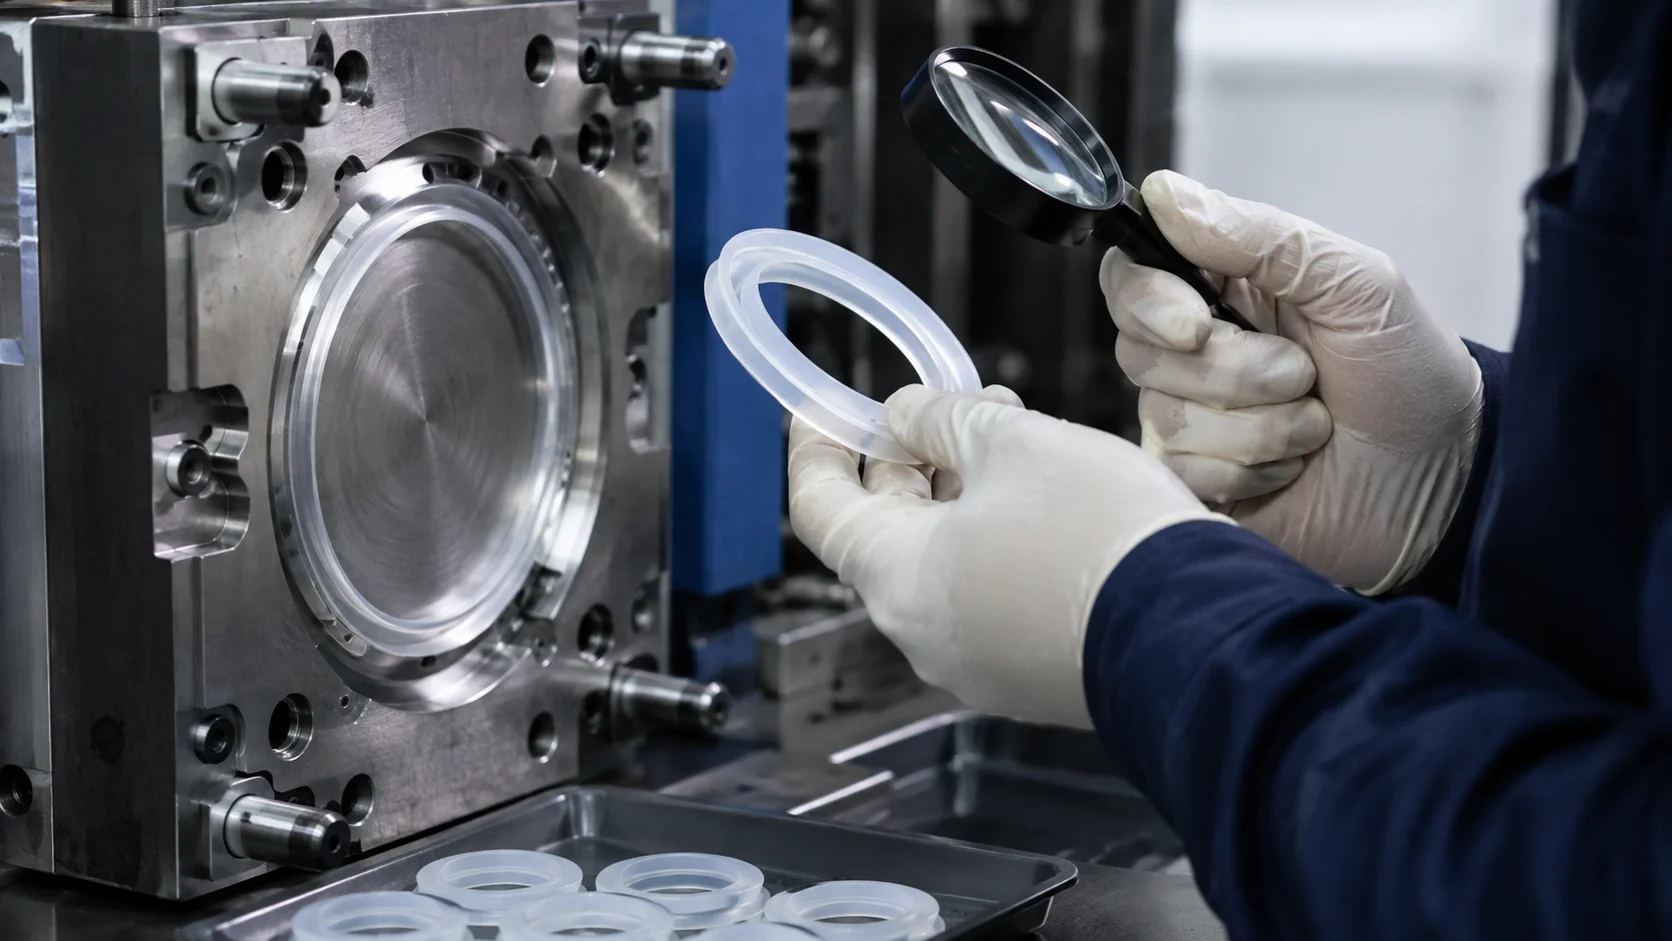
Demolding is part of the process, not an afterthought. LSR parts can be flexible, thin, and easily stretched, so excessive ejection force or an unfavorable parting line can create distortion that is mistaken for a molding defect. Review the release sequence, undercuts, vent land, and any manual handling before changing material or cure settings.
- Inspect flash and parting-line condition before trimming.
- Measure critical dimensions after the defined stabilization time.
- Run the functional test that represents the real use case.
- Document the approved window, not only the nominal value.
A robust LSR process is a controlled chain: verified material, stable metering, balanced filling, repeatable cure, gentle release, and evidence-based inspection. When a project enters tooling review, share the CAD, expected annual volume, critical dimensions, substrate details, and validation needs. This allows the mold concept and process plan to be developed together instead of correcting avoidable problems after the first trial.