
The Sıvı Silikon Kauçuk (LSR) Kalıplama güzergâhı genellikle basit bir iki bileşenli enjeksiyon prosesi olarak tanımlanır. Uygulamada, tutarlı parçalar malzemenin, kalıbın, sıcaklığın ve zamanlamanın tek bir sistem olarak nasıl kontrol edildiğine bağlıdır. Kavite öncesindeki küçük bir değişiklik, kalıptan çıkarma sonrasında çapak, kürlenme durumu veya boyutsal davranış açısından büyük bir değişikliğe dönüşebilir.
Bu kılavuz, bir mühendislik ekibinin normalde karar vermek zorunda olduğu sırayı izleyerek LSR enjeksiyon kalıplama prosesini ele alır: malzemeyi doğrulayın, bileşenleri ölçün ve karıştırın, kapalı bir kaviteyi doldurun, parçayı kürleyin, ardından inceleyin ve serbest bırakın. Amaç evrensel bir reçete sunmak değildir. LSR tipleri, parça geometrisi, kalıp çeliği ve doğrulama gereksinimlerinin tümü nihai pencereyi etkiler.
Tek bir ayarla değil, bir proses penceresiyle başlayın
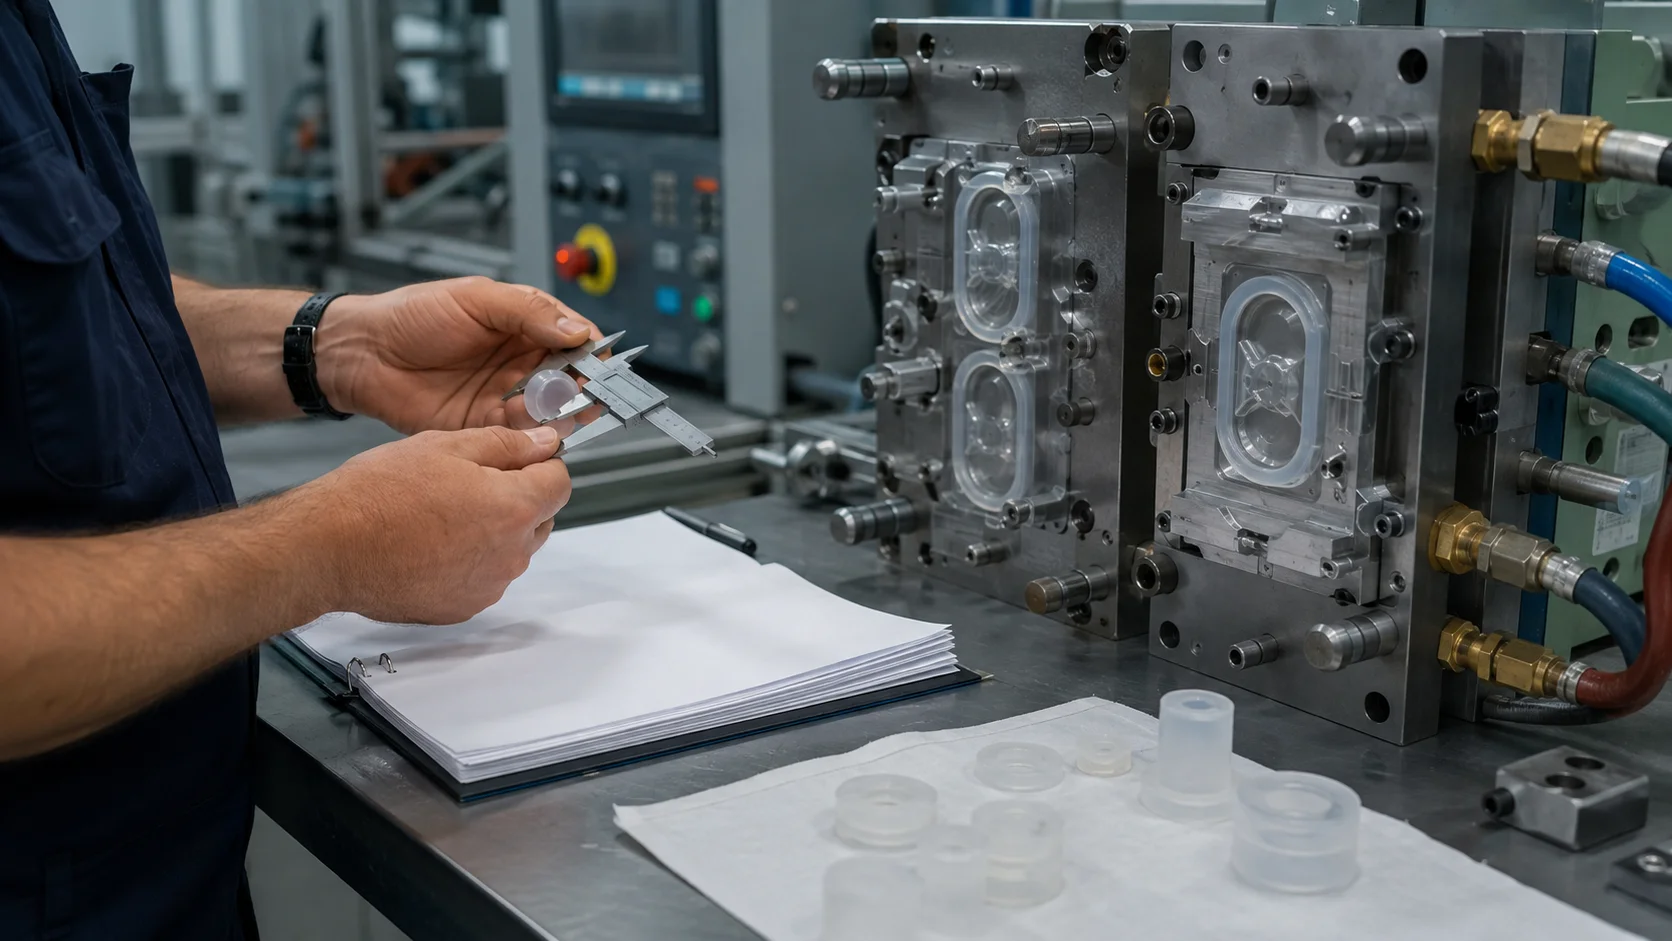
Kalıp denemelerinden önce, hangi çıktıların sabit kalması gerektiğini tanımlayın. Bir sızdırmazlık bileşeni için sıkıştırma davranışı ve çapak, görünümden daha önemli olabilir. İnce esnek bir membran için dolum bütünlüğü ve yırtılmaya karşı direnç tartışmaya yön verebilir. Tıbbi veya sıvı temaslı bir bileşen için izlenebilirlik, temizlik ve malzeme dokümantasyonu başlangıçtan itibaren dahil edilmelidir.
| Kontrol alanı | Erken tanımlanması gerekenler |
|---|---|
| Malzeme | Tip, sertlik, kürlenme sistemi, renk, raf ömrü ve lot izlenebilirliği |
| Kalıplama | Ayrım çizgisi, havalandırma, soğuk yolluk, giriş, insert tutma ve çıkarma stratejisi |
| Proses | Ölçüm oranı, dolum profili, kalıp sıcaklığı, kürlenme süresi ve kalıptan çıkarma sırası |
| Kabul | Kritik boyutlar, görsel sınırlar, fonksiyonel testler ve numune alma sıklığı |
1. Koşul ve iki bileşeni tanımlayın
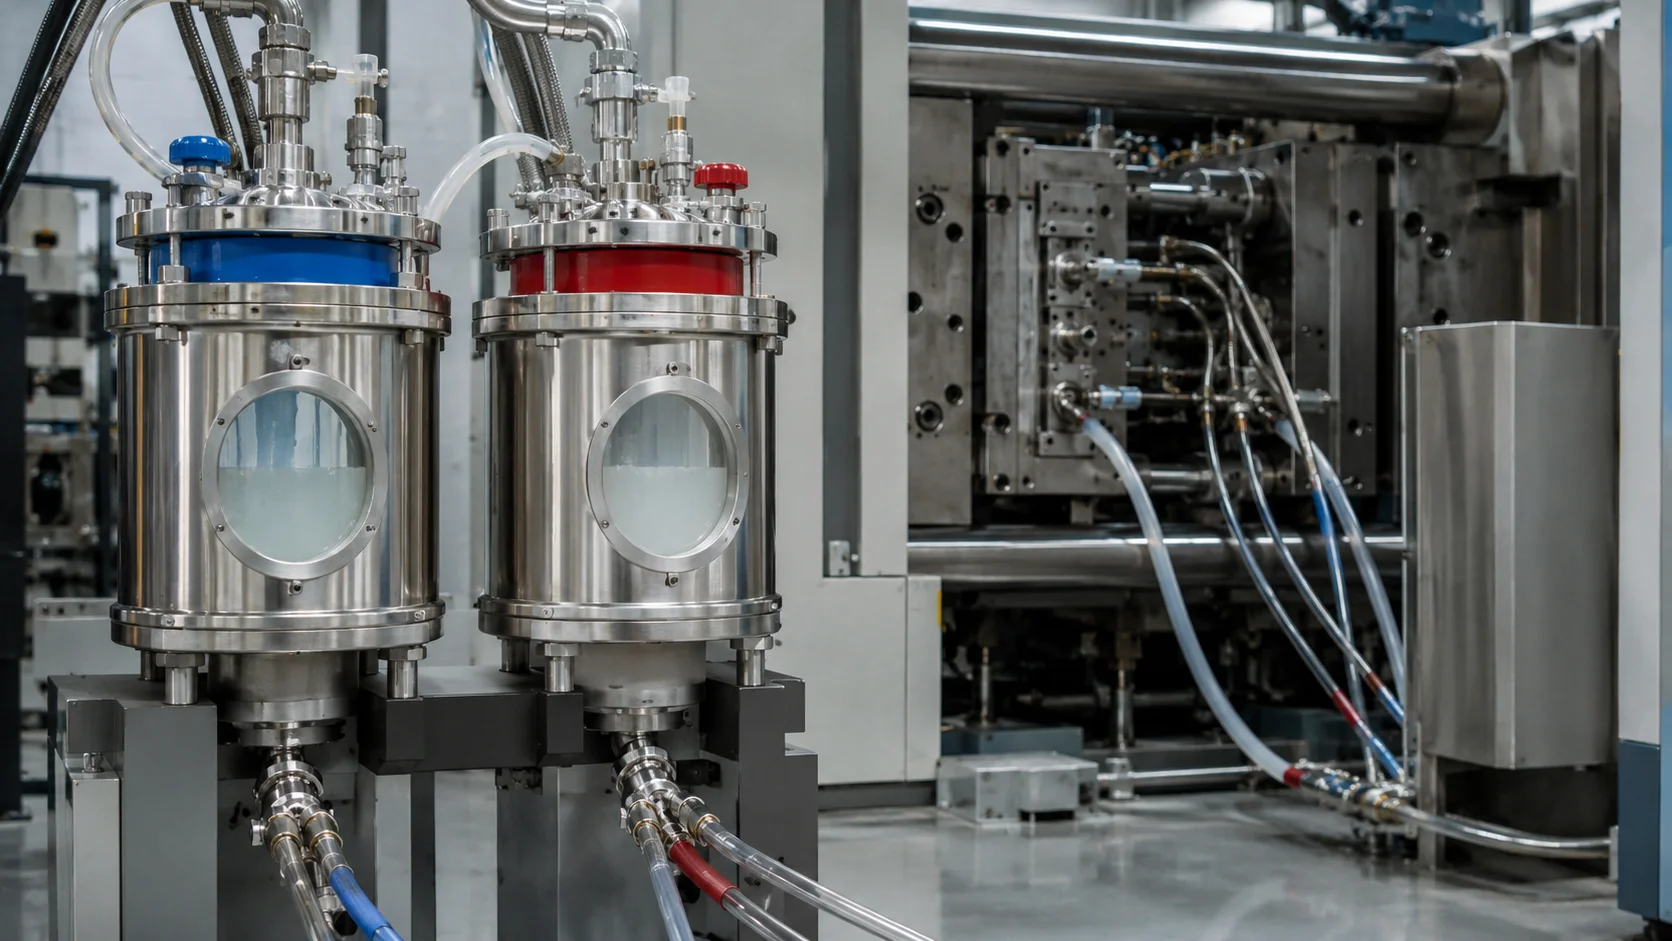
Çoğu enjeksiyon sınıfı LSR sistemi, enjeksiyondan hemen önce ölçülüp karıştırılan ayrı bileşenler olarak tedarik edilir. Bileşenlerin izole tutulması erken reaksiyonu önler. Bu nedenle ilk kontrol kalıp değil; malzeme elleçlemedir. Kaplar sınıf, lot, renk sistemi ve son kullanma veya önerilen kullanım süresi ile tanımlanmalıdır. Malzeme değişikliği rutin bir dolum değil, kontrollü bir değişiklik olarak ele alınmalıdır.
Ekip ayrıca seçilen sınıfın son kür gerektirip gerektirmediğini, bir alt tabakaya yapıştırma için mi tasarlandığını ve dokümantasyonunun son kullanıma uygun olup olmadığını doğrulamalıdır. Sertlik, kür kimyası, pigment yükü, uçucu içerik ve uyumluluğu gözden geçirmeden benzer görünen bir silikonu ikame etmeyin. Bu farklılıklar akışı, yapışmayı, basma deformasyonunu ve kalıptan ayrılma davranışını değiştirebilir.
2. Ölçün, karıştırın ve akış yolunu sabit tutun
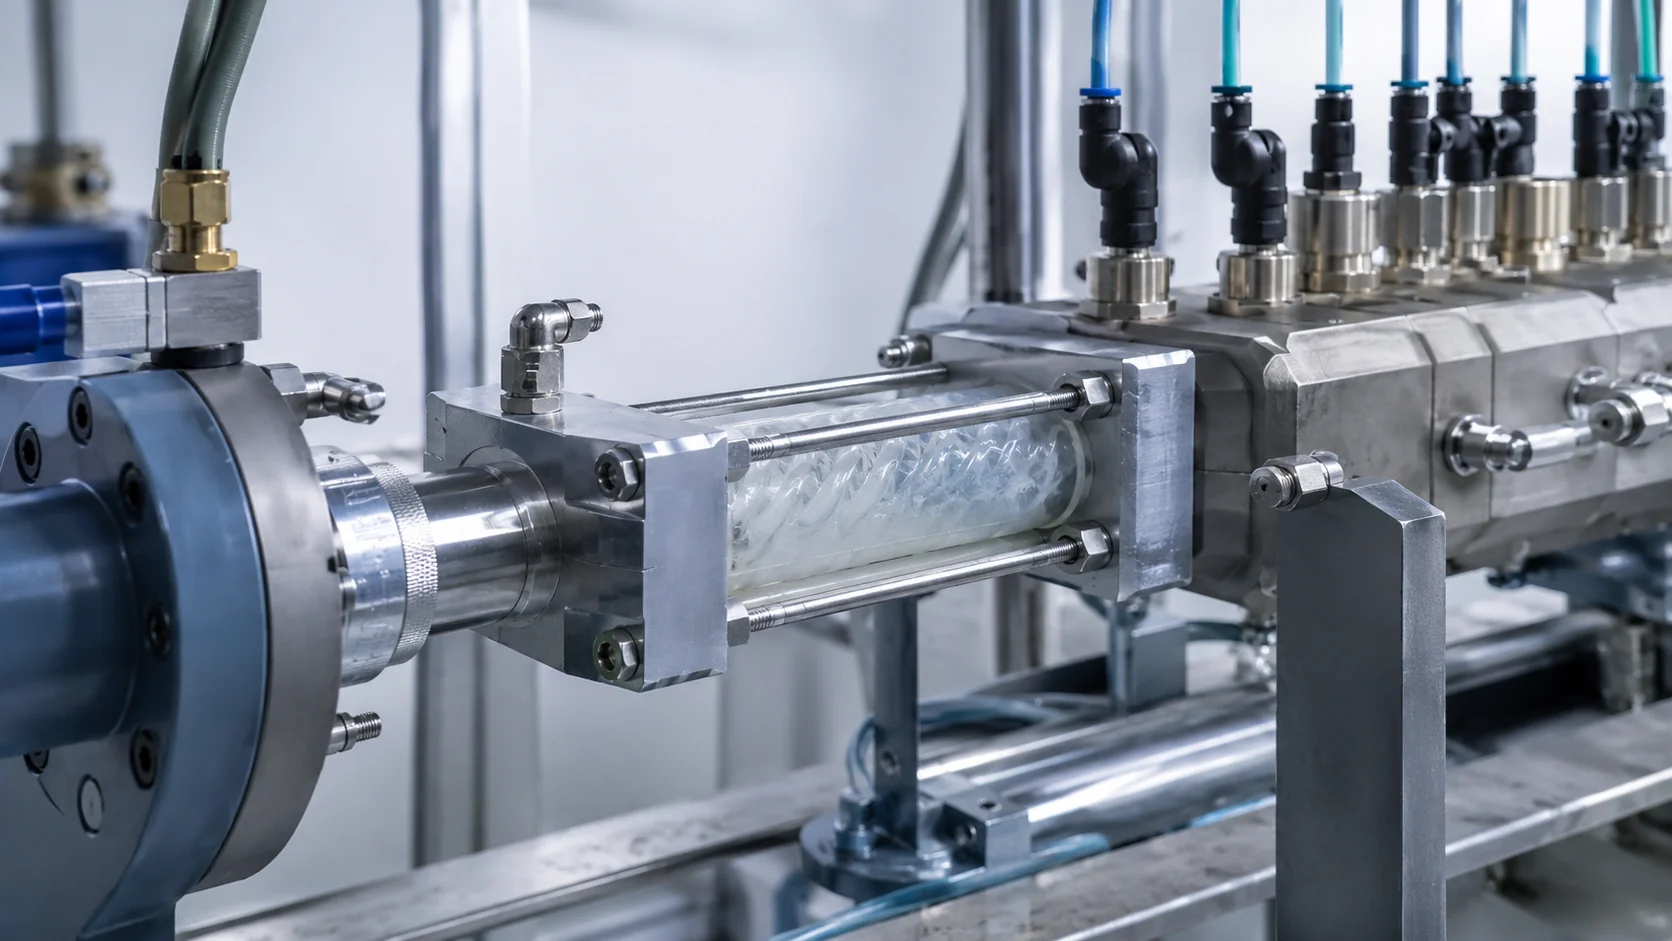
Besleme sistemi iki bileşeni kontrollü bir oranda bir araya getirir, karıştırır ve karışmış malzemeyi kalıba doğru gönderir. Karışmış malzeme kür reaksiyonuna başladığından, karıştırıcı ile kavite arasındaki yol istenmeyen ısı ve kalış süresinden kaçınacak şekilde tasarlanmalıdır. Soğuk yolluk düzeni atığı azaltabilir ve tekrarlanabilirliği iyileştirebilir, ancak yalnızca girişler, contalar ve sıcaklık bölgeleri parça için dengelendiğinde.
- Oranı doğrulayın: ölçüm sisteminin amaçlanan bileşen dengesini sağladığını teyit edin.
- Temizleme kalitesini kontrol edin: deneme veya malzeme değişikliğinden önce karışmamış veya bozunmuş malzemeyi uzaklaştırın.
- Kalış süresini kontrol edin: karışmış malzemenin kısmen kürlenebileceği ölü bölgelerden kaçının.
- Lotu ve kurulumu kaydedin: malzeme kimliğini deneme ve muayene verilerine bağlayın.
Bu aşamada süreç kararsızsa, yalnızca enjeksiyon hızını ayarlamak kök nedeni çözmez. Belirti eksik dolgu, renk değişimi, kabarcıklar veya tutarsız bir kür cephesi olarak görünebilirken, asıl sorun ölçüm, kontaminasyon veya kısmen tıkanmış bir akış yoludur.
3. Isıtılmış kaviteyi hava hapsetmeden doldurun
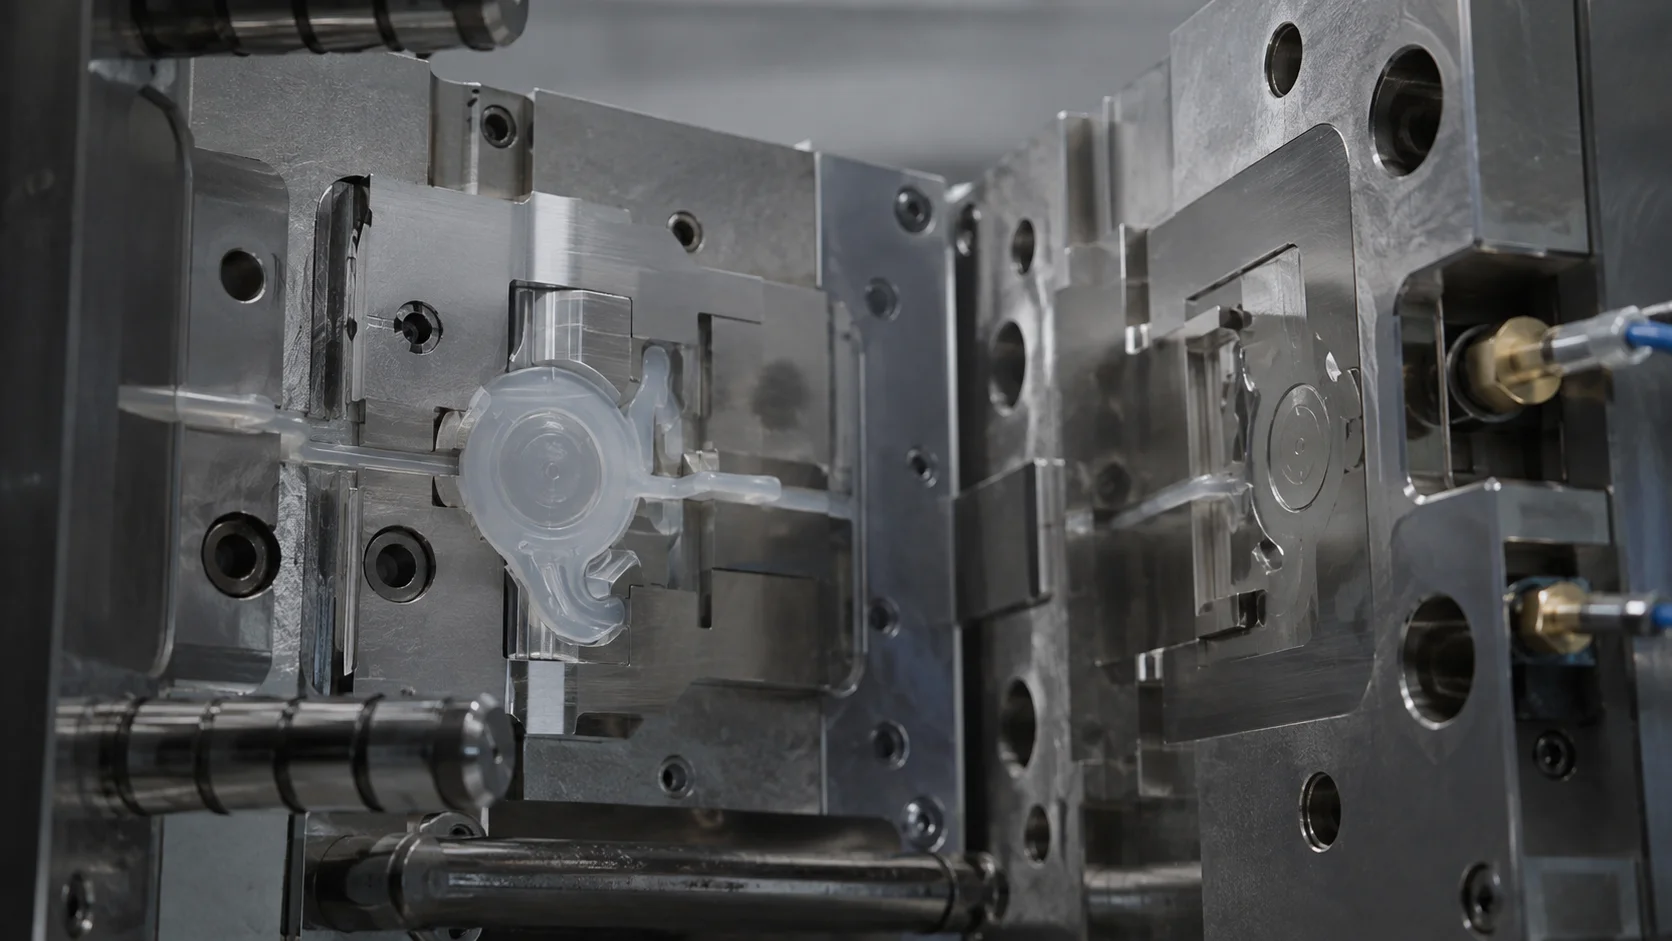
Geleneksel bir termoplastik prosesin aksine, LSR boşluğu kürlenmeyi teşvik etmek için ısıtılırken malzeme besleme yolu görece serin tutulur. Bu nedenle kalıp düzgün şekilde dolmalı ve ilerleyen akış cephesinin yerinden ettiği havayı tahliye etmelidir. Yolluk konumu, cidar kalınlığı geçişleri, kaynak hattı konumu ve havalandırma birbiriyle bağlantılı kararlardır. Akışın sonuna yerleştirilen ince bir kesit, parça CAD'de kolay doluyor görünse bile özel bir havalandırma gerektirebilir.
Dolgu sorununu havalandırma sorunundan ayırmak için deneme verilerini kullanın. Dolgu profili değiştiğinde yer değiştiren bir eksik dolgu akışla ilgili olabilir. Dolgu sonuna yakın bir yanık izi, hapsolmuş kabarcık veya tamamlanmamış bir örgü hattı yetersiz hava tahliyesine işaret edebilir. Kalıp temizliği de önemlidir: ayırma hattındaki kalıntı, çapak için bir kaçak yolu oluşturabilir ve görünen dolgu davranışını değiştirebilir.
4. Parçayı boşluk boyunca tutarlı şekilde kürleyin
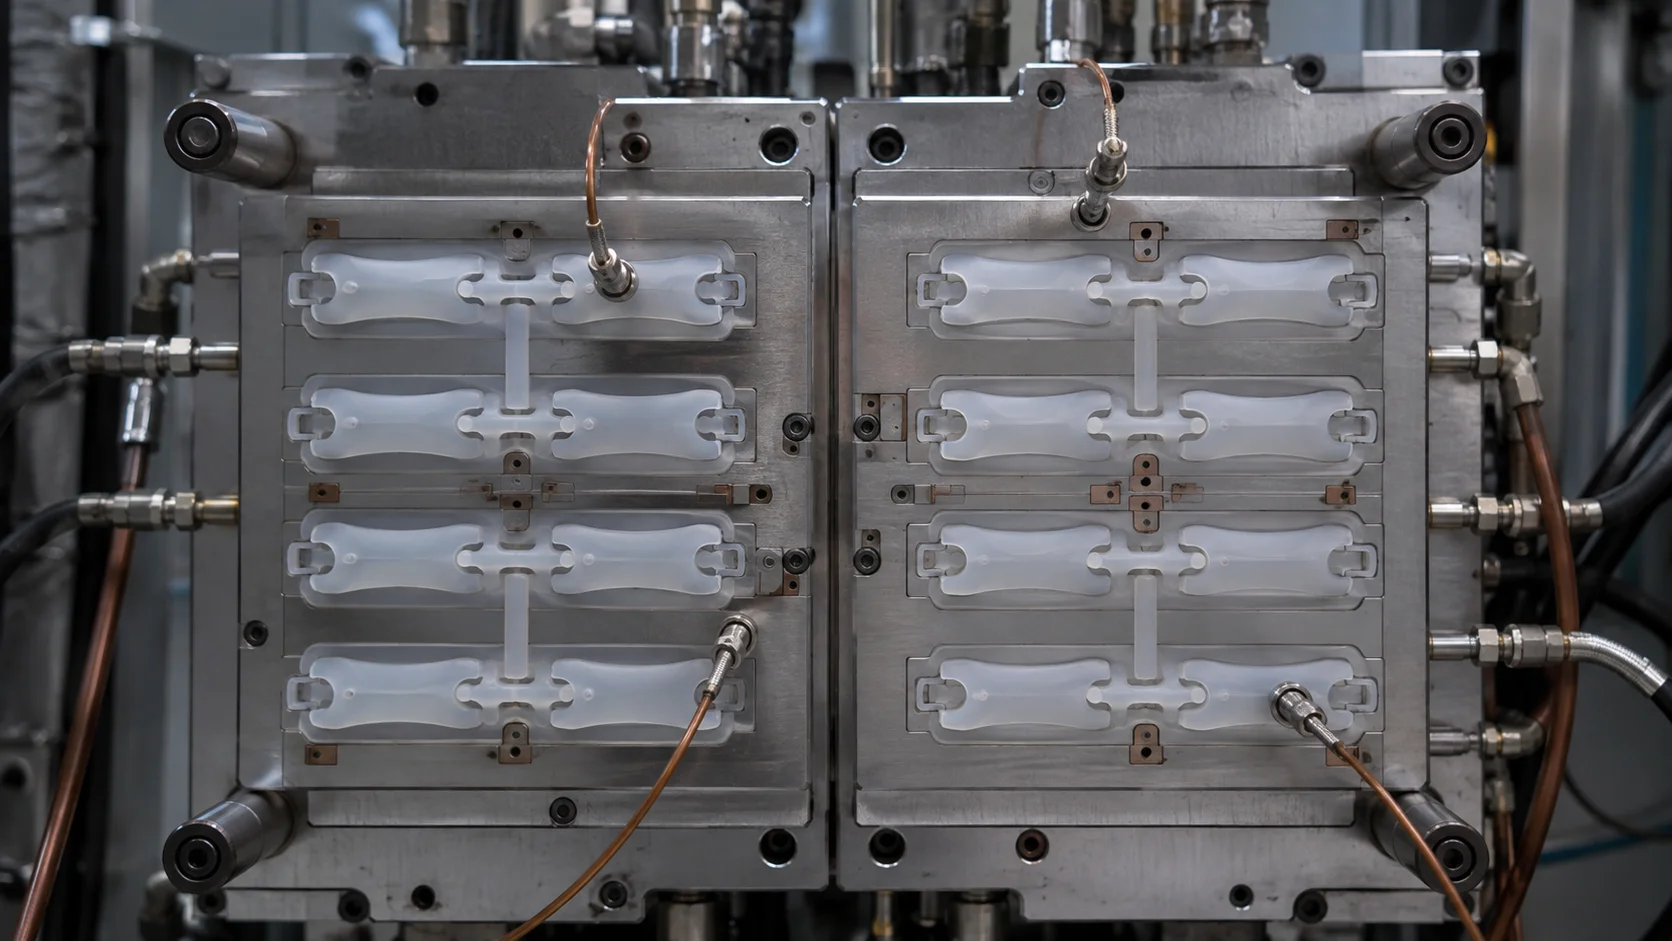
Kürlenme, malzeme kinetiği, kalıp sıcaklığı, parça kalınlığı ve zamanın etkileşimiyle yönetilir. Bir yüzey bitmiş görünürken daha kalın bir bölge tamamen kürlenmemiş olabilir. Tersine, aşırı ısı maruziyeti rengi, yapışmayı veya kür sonrası davranışı etkileyebilir. Kalifikasyon sırasında temsili termal konumları kullanın ve kürlenme penceresini yalnızca makine ekranından değil, parça performansından tanımlayın.
Çok gözlü kalıplar dengeye özel dikkat gerektirir. Bir göz farklı doluyor veya kürleniyorsa yolluk durumunu, havalandırmayı, termal teması ve yolluk direncini karşılaştırın. Bir kalite kontrol planı, ölçülen proses değişkenlerini sızıntı testi, sıkıştırma geri kazanımı, kopma mukavemeti veya görsel çapak sınırları gibi işlevsel bir sonuca bağlamalıdır. Jucheng'in kalite kontrol yaklaşımı muayene kontrol noktalarını tanımlarken dahili bir referans olarak kullanılabilir, ancak projeye özgü kabul kriterleri yine de müşteri onayı gerektirir.
5. Kalıptan çıkarın, muayene edin ve öğrenileni bir sonraki çalıştırmaya kilitleyin
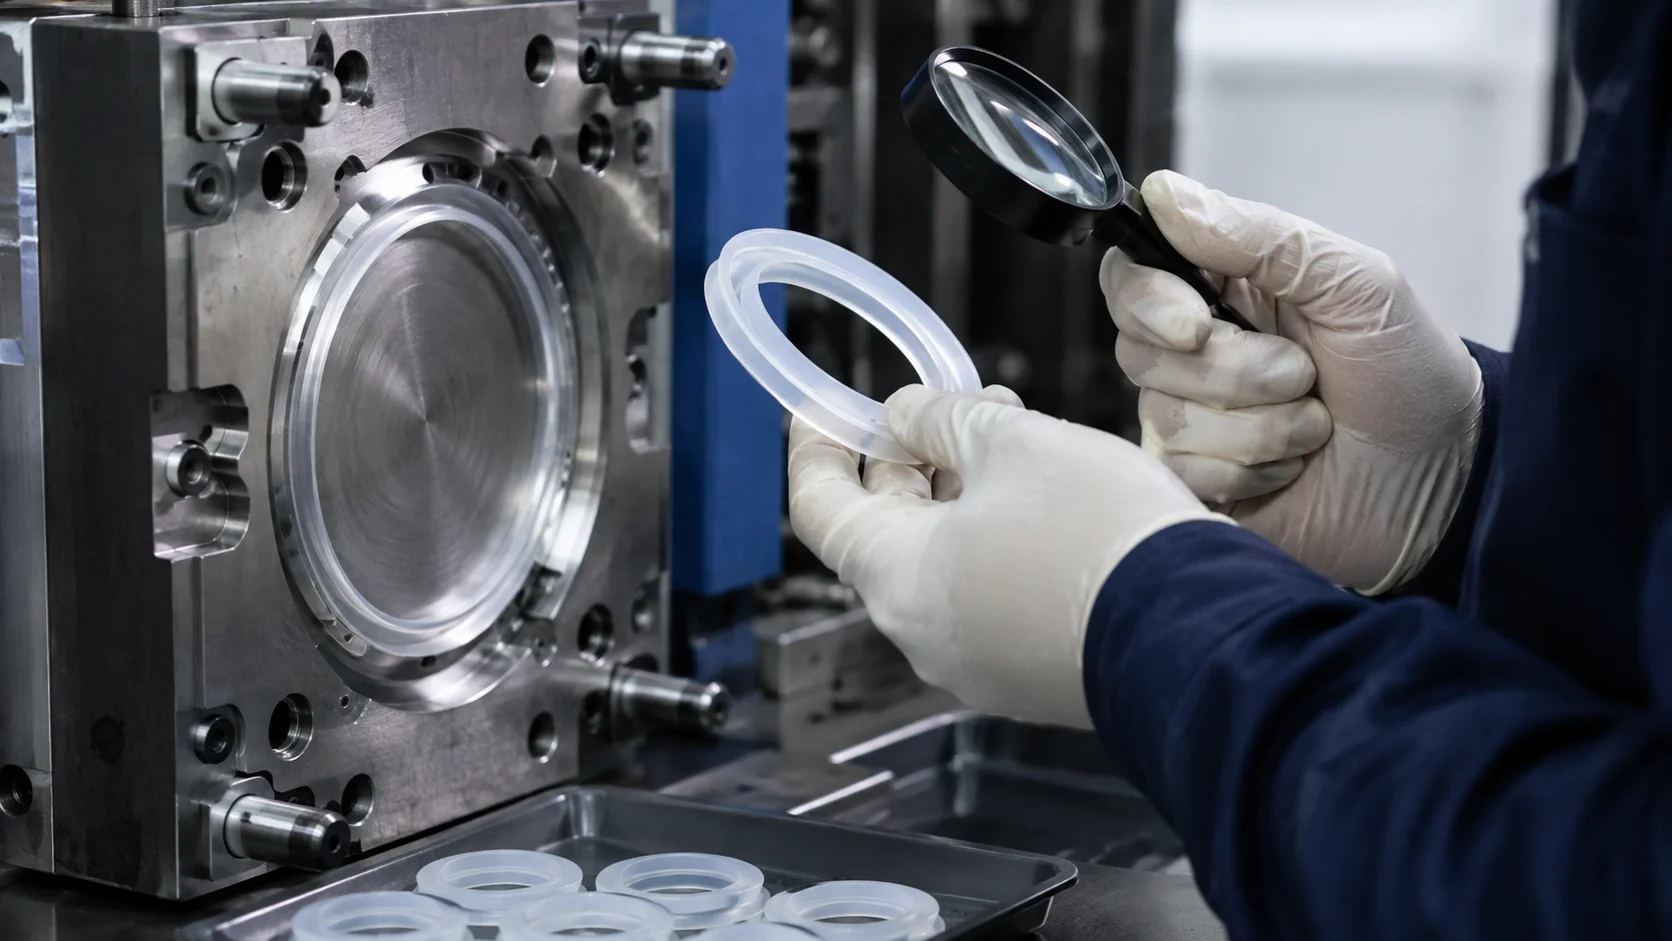
Kalıptan çıkarma, sonradan düşünülen bir şey değil, prosesin bir parçasıdır. LSR parçalar esnek, ince ve kolayca gerilebilir olabilir; bu nedenle aşırı itme kuvveti veya elverişsiz bir ayırma hattı, kalıplama hatasıyla karıştırılan deformasyon yaratabilir. Malzeme veya kürlenme ayarlarını değiştirmeden önce çıkarma sırasını, alt kesikleri, havalandırma yüzeyini ve her türlü manuel tutmayı gözden geçirin.
- Çapak ve ayırma hattı durumunu kesme işleminden önce muayene edin.
- Kritik ölçüleri tanımlanan stabilizasyon süresinden sonra ölçün.
- Gerçek kullanım durumunu temsil eden işlevsel testi çalıştırın.
- Yalnızca nominal değeri değil, onaylanan pencereyi belgeleyin.
Sağlam bir LSR prosesi kontrollü bir zincirdir: doğrulanmış malzeme, kararlı dozajlama, dengeli dolgu, tekrarlanabilir kürlenme, nazik çıkarma ve kanıta dayalı muayene. Bir proje kalıp incelemesine girdiğinde CAD'i, beklenen yıllık hacmi, kritik ölçüleri, altlık detaylarını ve doğrulama ihtiyaçlarını paylaşın. Bu, ilk denemeden sonra önlenebilir sorunları düzeltmek yerine kalıp konseptinin ve proses planının birlikte geliştirilmesini sağlar.