
Two-shot injection molding tooling must hold the first-shot substrate, present it to the second shot, and preserve registration through repeated cycles. Tool cost is therefore influenced by more than cavity count. Indexing method, part retention, shut-offs, cooling, ejection, material compatibility, and validation access all affect the final risk. This guide focuses on the decisions a buyer should review before tool steel is released.
Choose the Tooling Architecture Before Detailing the Mold
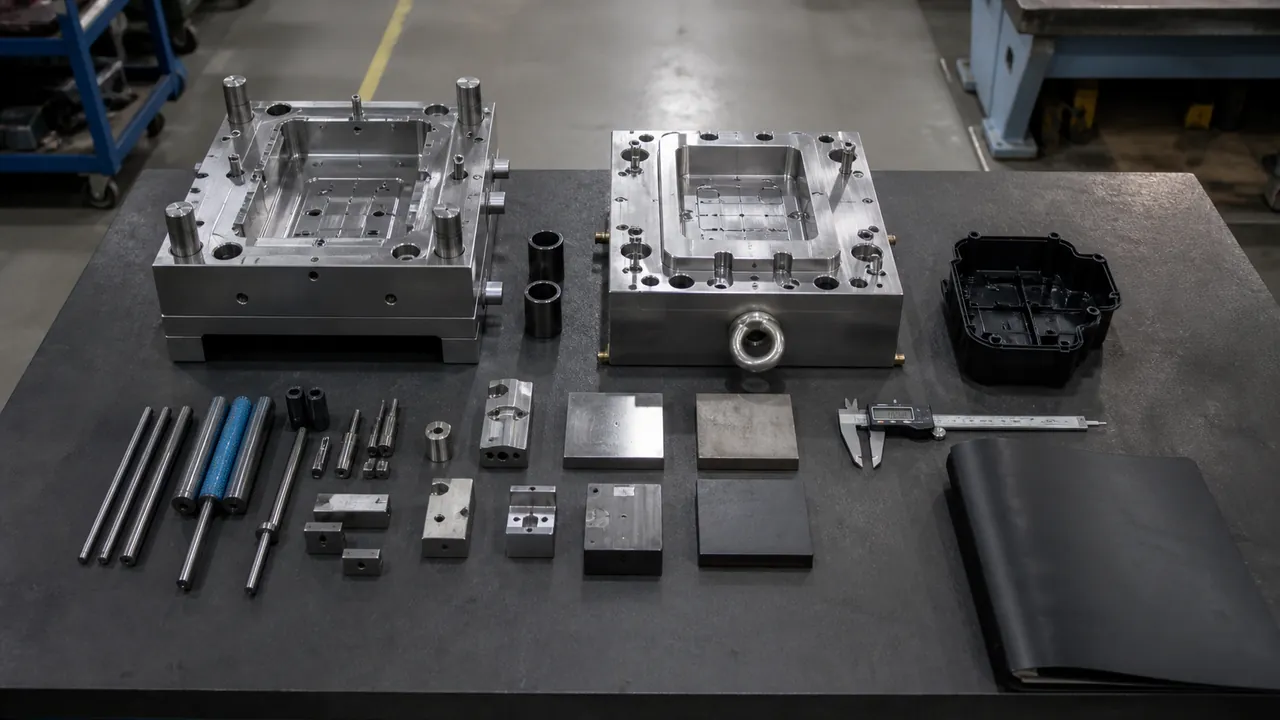
A multi-material mold may use a rotary platen, rotary table, core-back movement, or a transfer arrangement. The correct choice depends on whether the second material covers a complete surface, a local feature, an internal area, or a sealing zone. The mold layout also determines whether the first-shot part remains supported during indexing and whether the second cavity can reach the required surfaces without creating flash or distortion.
Start the design review with the parting line, draft, gate location, ejection direction, and material boundary. The two-shot molding service overview can establish the process context, but the part drawing must drive the final tooling architecture.
Core Tooling Components That Control Repeatability
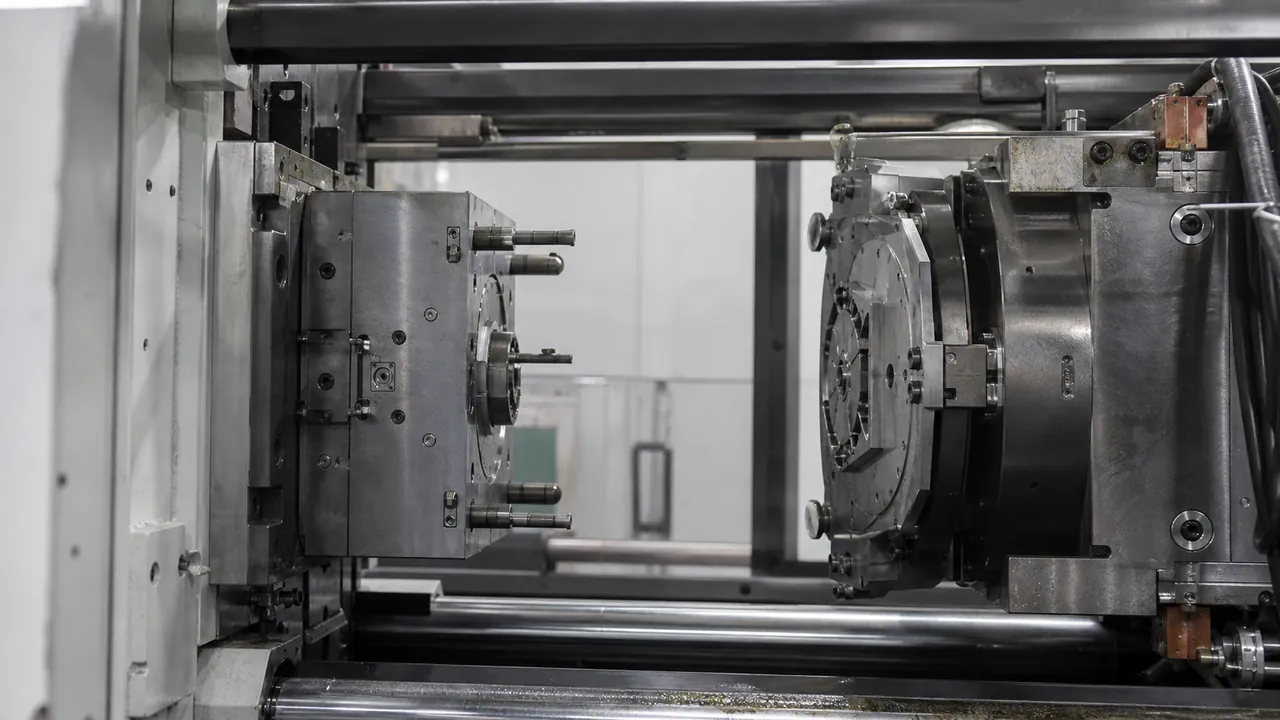
可視材料境界は金型の一部にすぎません。エンジニアは、位置決めピン、ショットピンロック、コア・キャビティインサート、シャットオフランド、リフター、スライド、ランナー、ゲート、冷却チャネル、ベント、およびエジェクション面を一つのシステムとしてレビューする必要があります。第1ポジションと第2ポジションの間の動きは、シール状態または第2キャビティの位置合わせを変える可能性があります。.
- 位置決め: 位置決め機能は、インデックスまたは転送後にキャビティとコアの関係を制御する必要があります。.
- 部品保持: 金型が位置を変える間、基板は落下、回転、反り、またはマーキングされてはなりません。.
- シャットオフ制御: シールランドと逃げ領域は、第1ショットの押しつぶしから保護し、バリのリスクを低減する必要があります。.
- サービスアクセス: インサートと摩耗部品は、完全なツールを再構築せずに交換可能であるべきです。.
インデックス、コアバック、または転送:動きを形状に合わせる
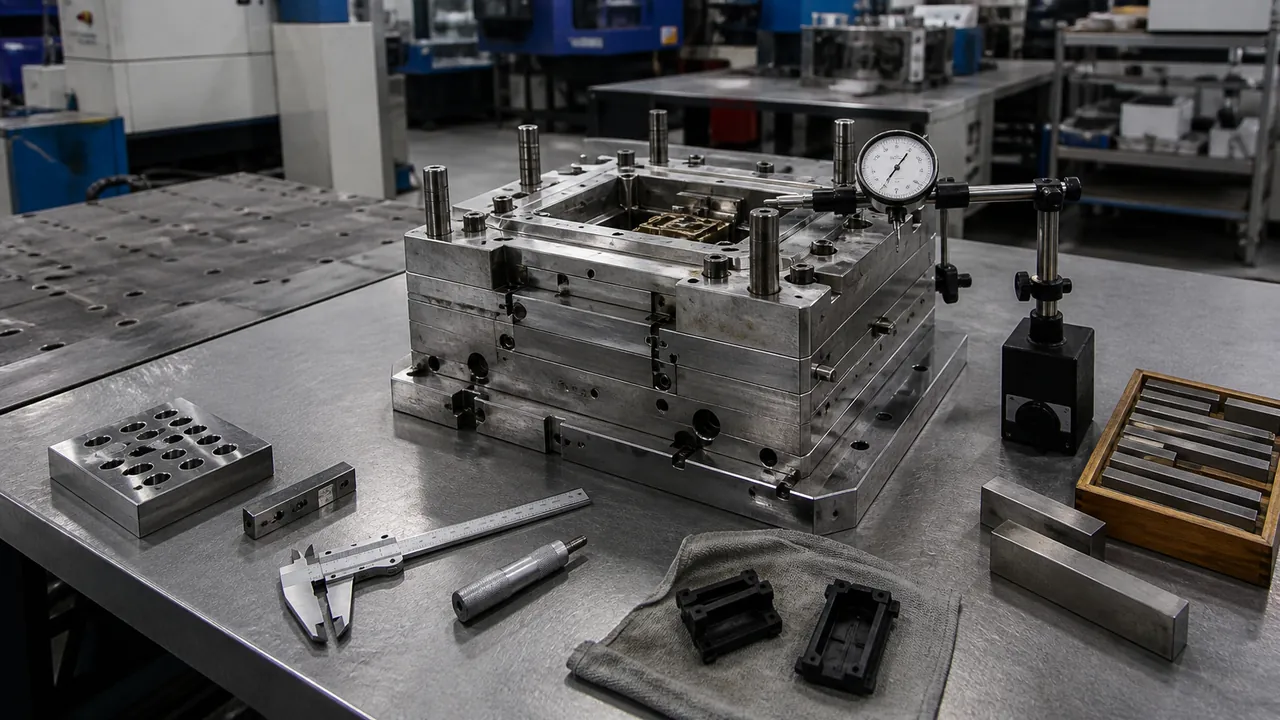
ロータリープラテンは、手動処理なしで第1ショット基板を第2射出位置に移動できます。ロータリーテーブルも同様の原理に従いますが、異なる機械と金型配置を使用します。コアバックツーリングは、同じ金型位置内でキャビティ容積を変更しますが、転送システムは機械的またはロボット動作によって成形基板を移動します。各オプションは、サイクルタイミング、機械要件、メンテナンスポイント、および部品の参照方法を変更します。.
ツールメーカーに、移動シーケンス、部品支持点、クリアランスチェック、および故障回復方法を示すよう依頼してください。ステップバイステップの 2ショットプロセス説明 は、サイクルを金型設計に合わせるのに役立ちます。.
冷却、ベント、および材料制御
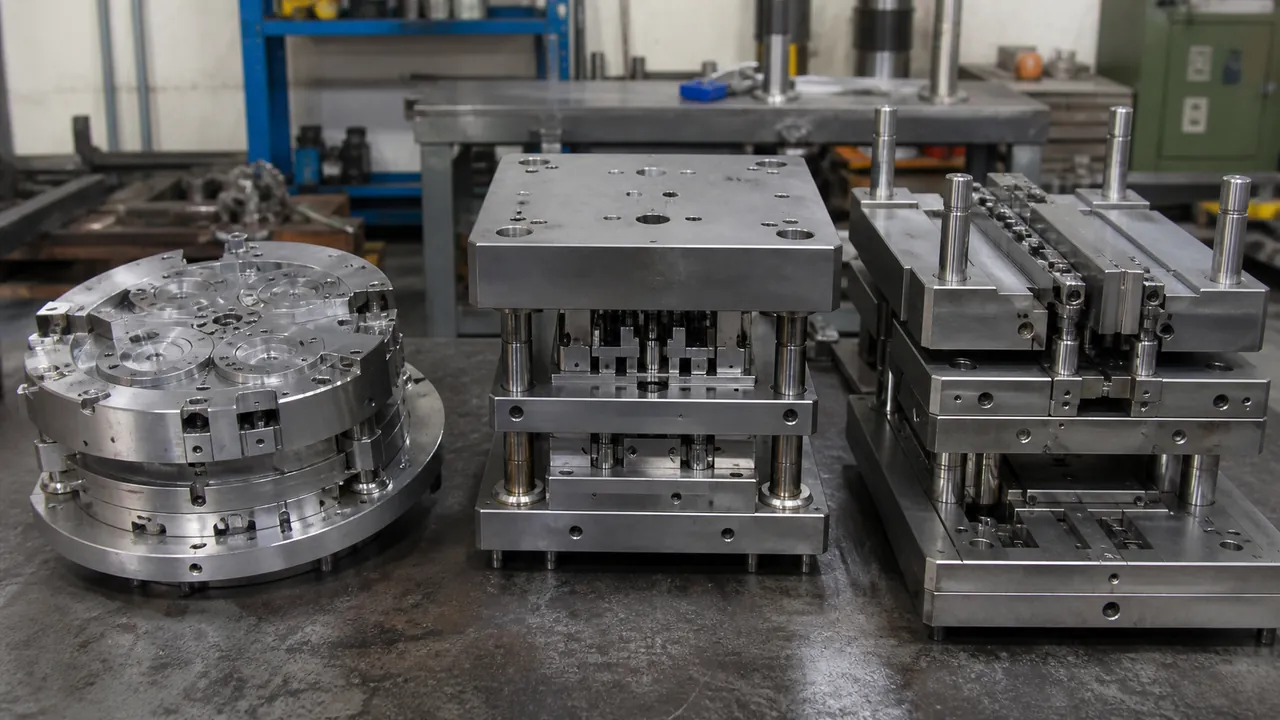
異なる材料では、溶融温度と金型温度、乾燥条件、冷却時間が異なる場合があります。冷却回路は一次ショットのサイクルだけに最適化するのではなく、両方のショットについて検討する必要があります。熱バランスが不適切だと、界面が移動したり、反りが増加したり、離型が不安定になったりする可能性があります。ベント(ガス抜き)も同様に重要です。二次ショットによって、一次ステージでは十分だったベントが塞がれる可能性があるからです。.
樹脂メーカーとグレード、硬度、色、添加剤、吸湿感受性、使用環境を指定してください。 材料適合性ガイド は検討の枠組み作りに役立ちますが、選択した組み合わせについてはサンプルによる検証が依然として必要です。.
量産承認前に金型を検証する
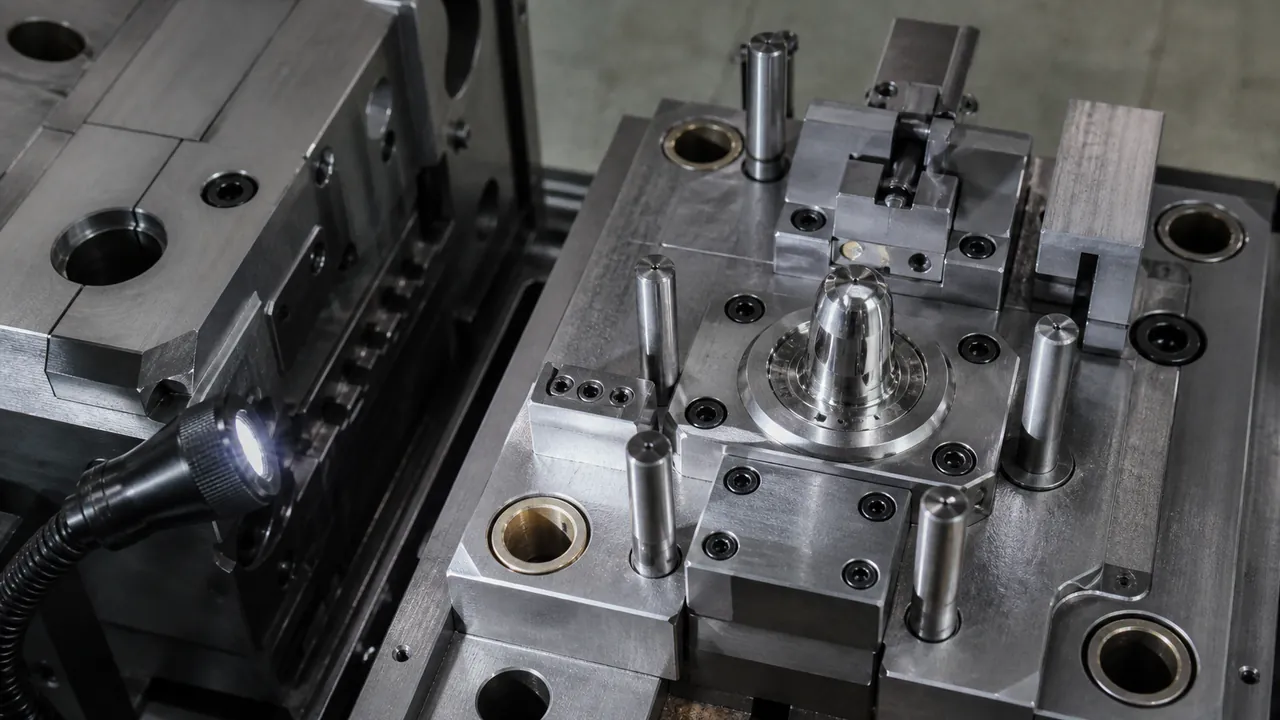
金型トライアルでは、サンプルが成形できるかどうかだけでなく、それ以上のことを確認すべきです。一次ショットの寸法、指標となる位置決め、二次ショットの被覆範囲、界面性能、バリ、ショートショット、ひけ、反り、サイクルバランス、突き出し跡を記録してください。部品にシール機能や把持機能がある場合は、結果を測定可能にするため、トライアル前に試験方法を定義してください。.
保守文書には、摩耗面、清掃箇所、潤滑要件、予備インサート、および再認定が必要となる条件を明記すべきです。Juchengの 品質管理ワークフロー は、受入検査、初品検査、工程内検査、最終検査に関する一次情報の文脈を提供します。.
金型見積依頼に含めるべき内容
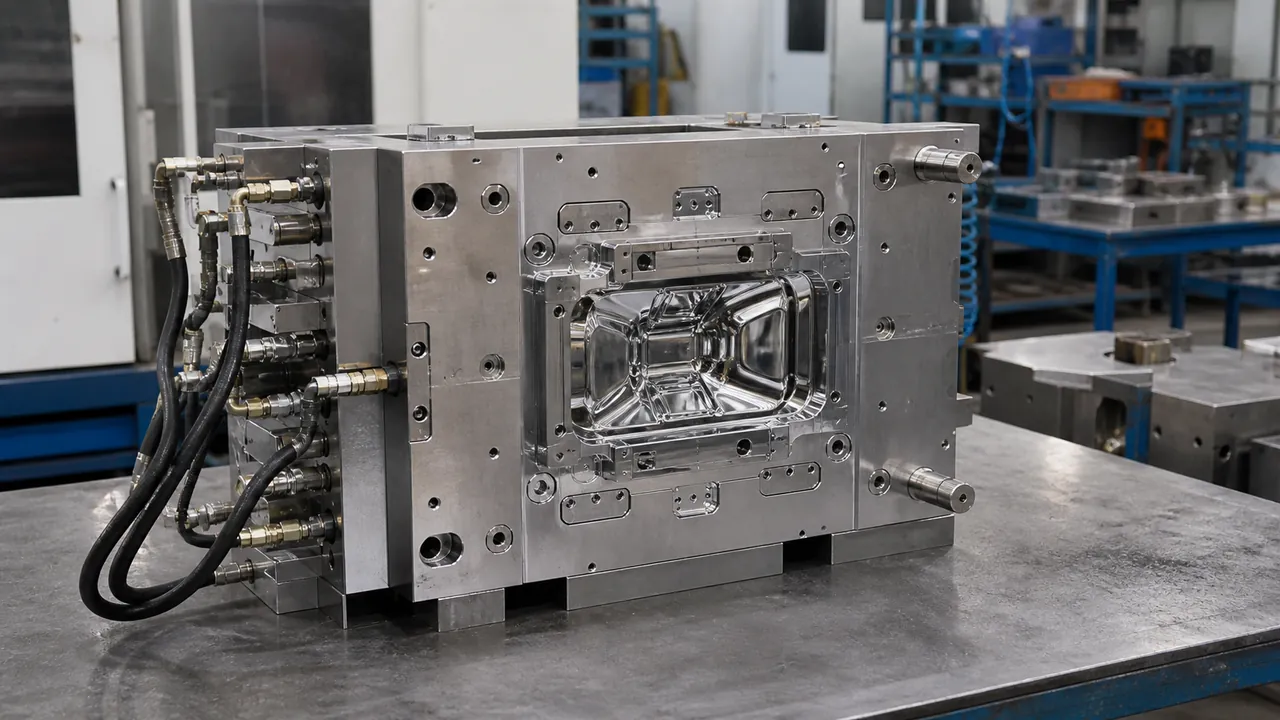
CAD、図面、年間数量、目標サイクル、材料グレード、色の領域、界面要件、外観基準、機械の制約、期待される金型寿命、サンプル数量、検査要件、立ち上げ時期を提供してください。想定される金型構造、射出ユニット数、トライアル範囲、検査記録、除外事項についても確認を求めてください。.
- 確認済みの能力と、金型トライアルを必要とする項目を分けてください。.
- 一次ショット、移動、二次ショット、突き出し、検査を示すプロセスフローを要求してください。.
- 金型交換、保守記録、改訂管理の責任者を確認してください。.
結論: 優れた二色成形(ツーショット)金型は、移動、支持、シール、熱制御、検証が連携したシステムです。金型が位置決めを維持できず、生産寿命を通じて必要な材料界面を支えられないのであれば、初期コストが低くても意味がありません。.