
Ferramentas para moldagem por injeção de dois disparos devem segurar o substrato do primeiro disparo, apresentá-lo ao segundo disparo e preservar o registro através de ciclos repetidos. O custo da ferramenta é, portanto, influenciado por mais do que o número de cavidades. O método de indexação, a retenção da peça, os fechamentos, o resfriamento, a ejeção, a compatibilidade de materiais e o acesso para validação afetam o risco final. Este guia foca nas decisões que um comprador deve revisar antes da liberação do aço da ferramenta.
Escolha a Arquitetura da Ferramenta Antes de Detalhar o Molde
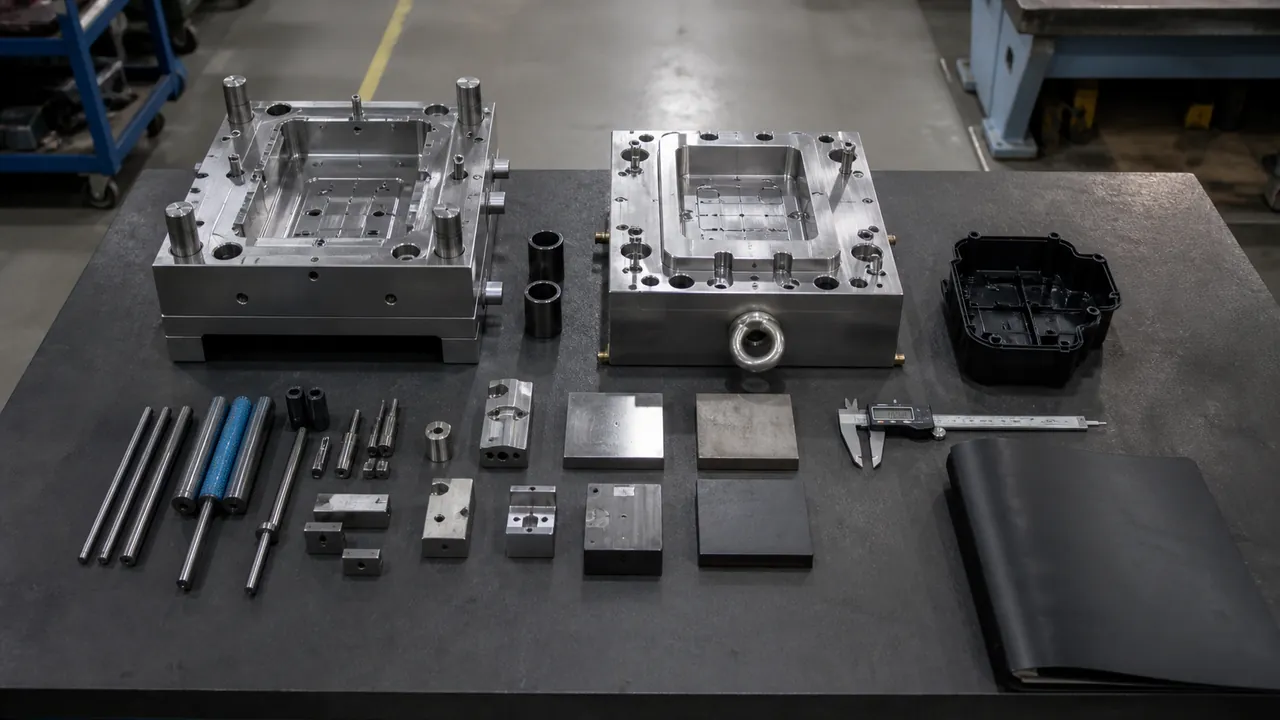
Um molde de múltiplos materiais pode usar um prato rotativo, mesa rotativa, movimento de núcleo recuado ou um arranjo de transferência. A escolha correta depende se o segundo material cobre uma superfície completa, um recurso local, uma área interna ou uma zona de vedação. O layout do molde também determina se a peça do primeiro disparo permanece suportada durante a indexação e se a segunda cavidade pode alcançar as superfícies necessárias sem criar rebarbas ou distorção.
Inicie a revisão do projeto com a linha de partição, o ângulo de saída, a localização do ponto de injeção, a direção de extração e o limite do material. A visão geral do serviço de moldagem de dois disparos pode estabelecer o contexto do processo, mas o desenho da peça deve conduzir a arquitetura final da ferramenta.
Componentes Principais da Ferramenta que Controlam a Repetibilidade
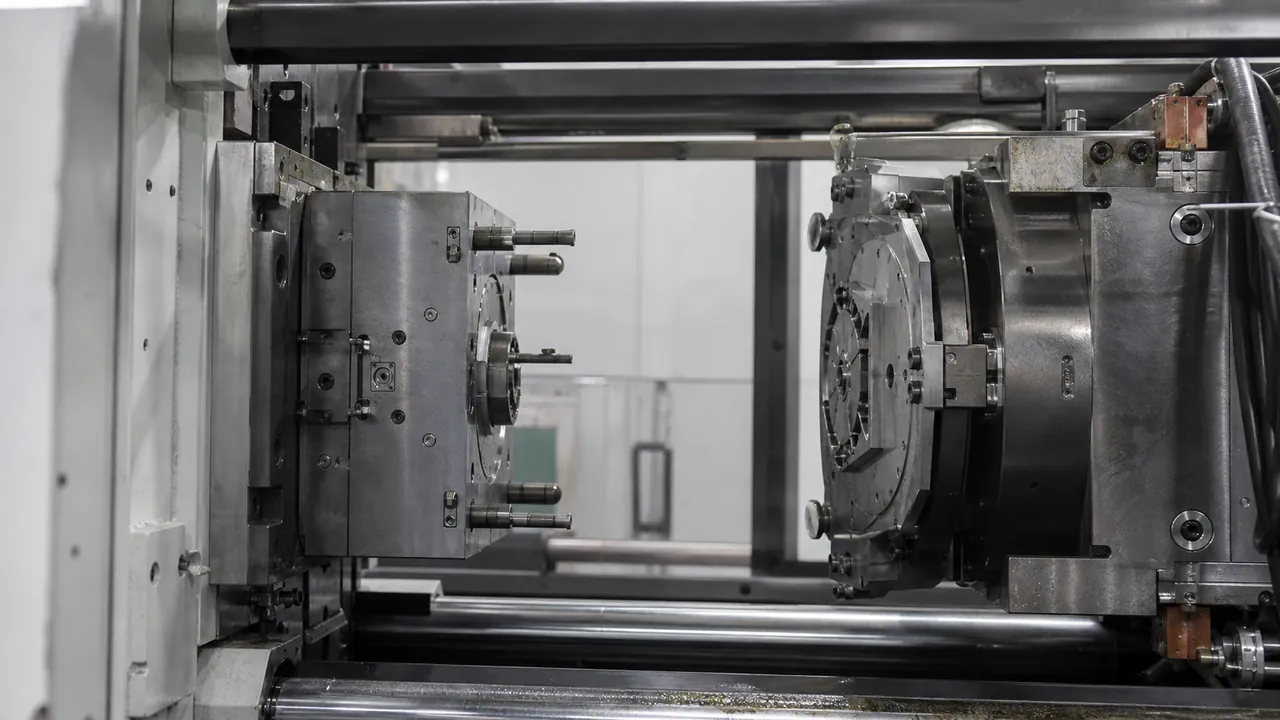
O limite visível do material é apenas uma parte do molde. Os engenheiros devem revisar pinos de localização, travas de pino de disparo, insertos de núcleo e cavidade, superfícies de fechamento, levantadores, deslizantes, canais de injeção, pontos de injeção, canais de resfriamento, saídas de ar e superfícies de extração como um sistema. Qualquer movimento entre a primeira e a segunda posição pode alterar a condição de vedação ou o alinhamento da segunda cavidade.
- Registro: os recursos de localização devem controlar a relação entre cavidade e núcleo após a indexação ou transferência.
- Retenção da peça: o substrato não deve cair, girar, empenar ou ser marcado enquanto o molde muda de posição.
- Controle de fechamento: as superfícies de vedação e as áreas de alívio devem proteger o primeiro disparo contra esmagamento e reduzir o risco de rebarbas.
- Acesso para manutenção: insertos e componentes de desgaste devem ser substituíveis sem reconstruir a ferramenta completa.
Indexing, Core-Back, or Transfer: Match Movement to Geometry
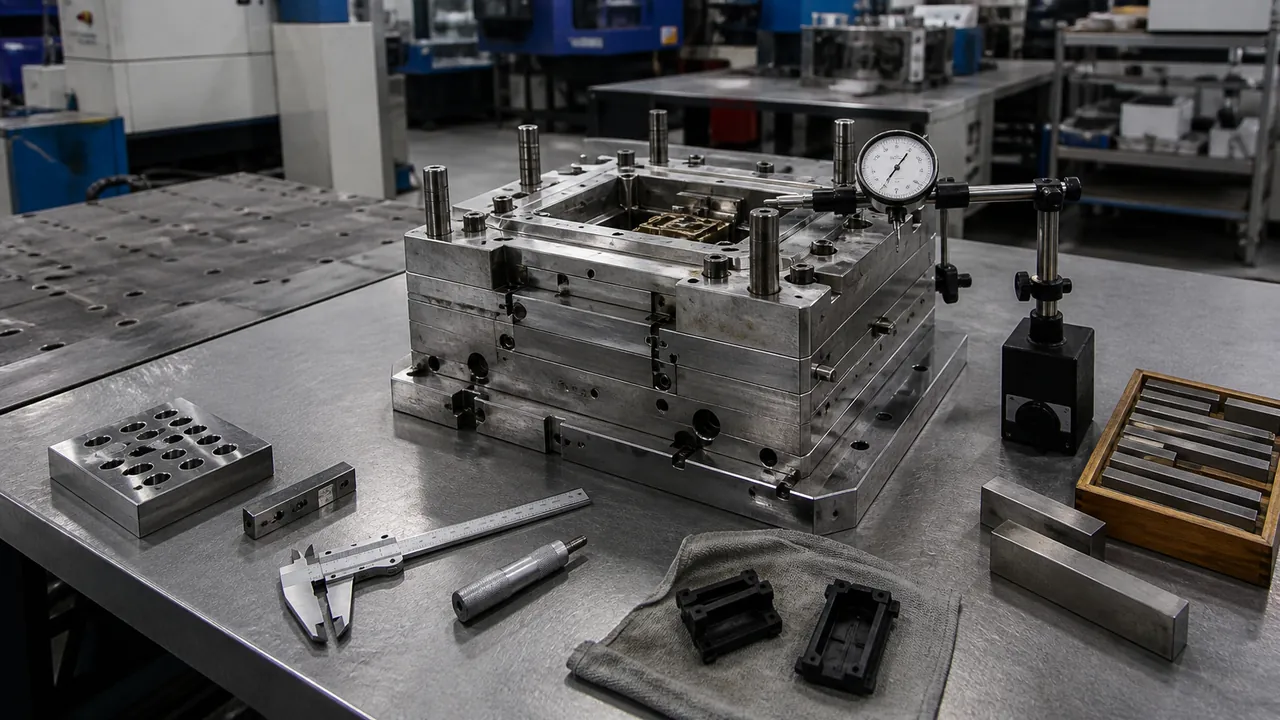
A rotary platen can move the first-shot substrate to a second injection position without manual handling. A rotary table follows a similar principle but uses a different machine and mold arrangement. Core-back tooling changes the cavity volume inside the same mold position, while transfer systems move the molded substrate by a mechanical or robotic action. Each option changes cycle timing, machine requirements, maintenance points, and the way the part is referenced.
Ask the toolmaker to show the movement sequence, part support points, clearance checks, and failure recovery method. A step-by-step two-shot process explanation is useful for aligning the cycle with the mold design.
Cooling, Venting, and Material Control
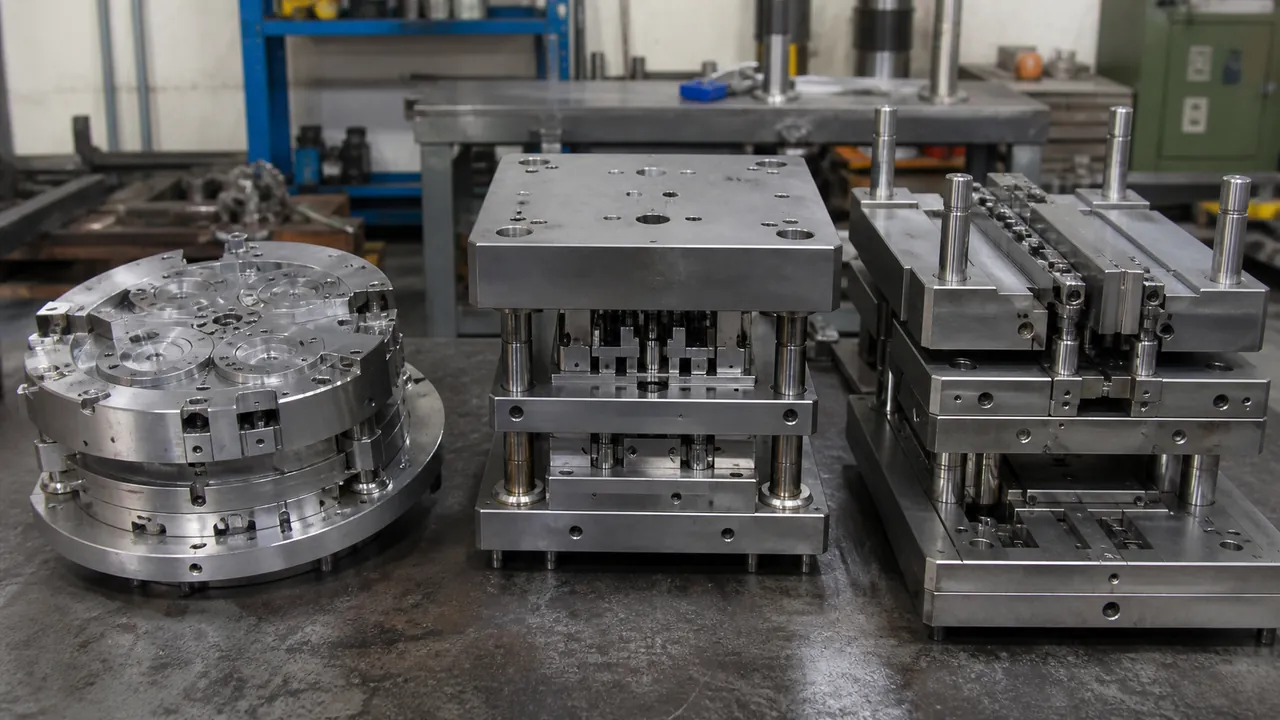
Different materials may require different melt and mold temperatures, drying conditions, and cooling times. Cooling circuits should be reviewed for both shots rather than optimized only for the first-shot cycle. Poor thermal balance can move the interface, increase warpage, or make demolding inconsistent. Venting is equally important because the second shot may seal vents that were adequate for the first stage.
Specify resin manufacturer and grade, hardness, color, additives, moisture sensitivity, and service environment. The material compatibility guide helps frame the review, but sample validation remains necessary for the chosen pair.
Validate the Tool Before Production Approval
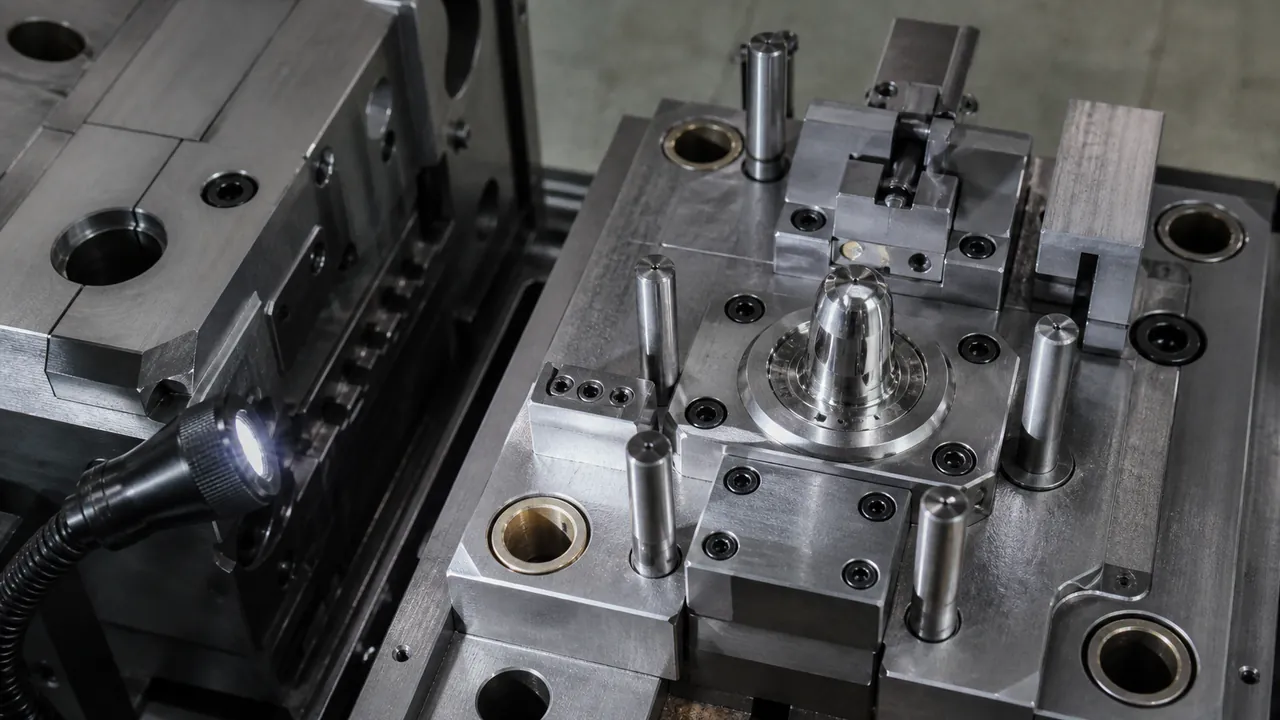
Tool trials should confirm more than whether a sample can be molded. Record first-shot dimensions, indexed registration, second-shot coverage, interface performance, flash, short shots, sink, warpage, cycle balance, and ejection marks. If the part has a sealing or grip function, define the test method before the trial so the result is measurable.
Maintenance documentation should identify wear surfaces, cleaning points, lubrication requirements, spare inserts, and the conditions that require a requalification. Jucheng’s quality control workflow provides first-party context for incoming, first-article, in-process, and final checks.
What to Include in a Tooling Quote Request
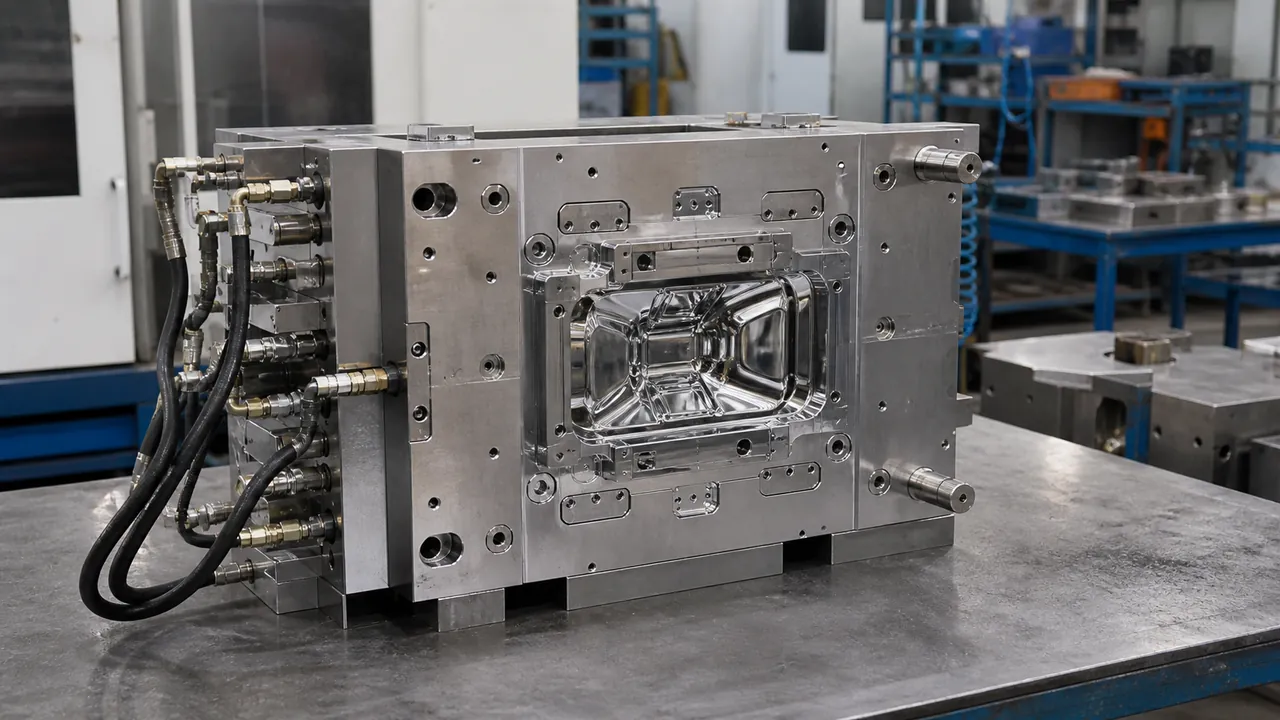
Provide CAD, drawings, annual volume, target cycle, material grades, color zones, interface requirements, cosmetic standards, machine constraints, expected tool life, sample quantity, inspection requirements, and launch timing. Ask for the assumed mold architecture, number of injection units, trial scope, inspection records, and exclusions.
- Separate confirmed capability from items that require a mold trial.
- Request a process flow showing first shot, movement, second shot, ejection, and inspection.
- Confirm who owns tool changes, maintenance records, and revision control.
Bottom line: good two-shot tooling is a coordinated system of movement, support, sealing, thermal control, and validation. Lower initial cost is not useful if the tool cannot hold registration or support the required material interface over production life.