
Outillage de moulage par injection à deux injections doit maintenir le substrat de la première injection, le présenter à la deuxième injection et préserver l'alignement à travers des cycles répétés. Le coût de l'outillage est donc influencé par plus que le nombre de cavités. La méthode d'indexation, la rétention de la pièce, les fermetures, le refroidissement, l'éjection, la compatibilité des matériaux et l'accès à la validation affectent tous le risque final. Ce guide se concentre sur les décisions qu'un acheteur doit examiner avant la libération de l'acier à outils.
Choisir l'architecture d'outillage avant de détailler le moule
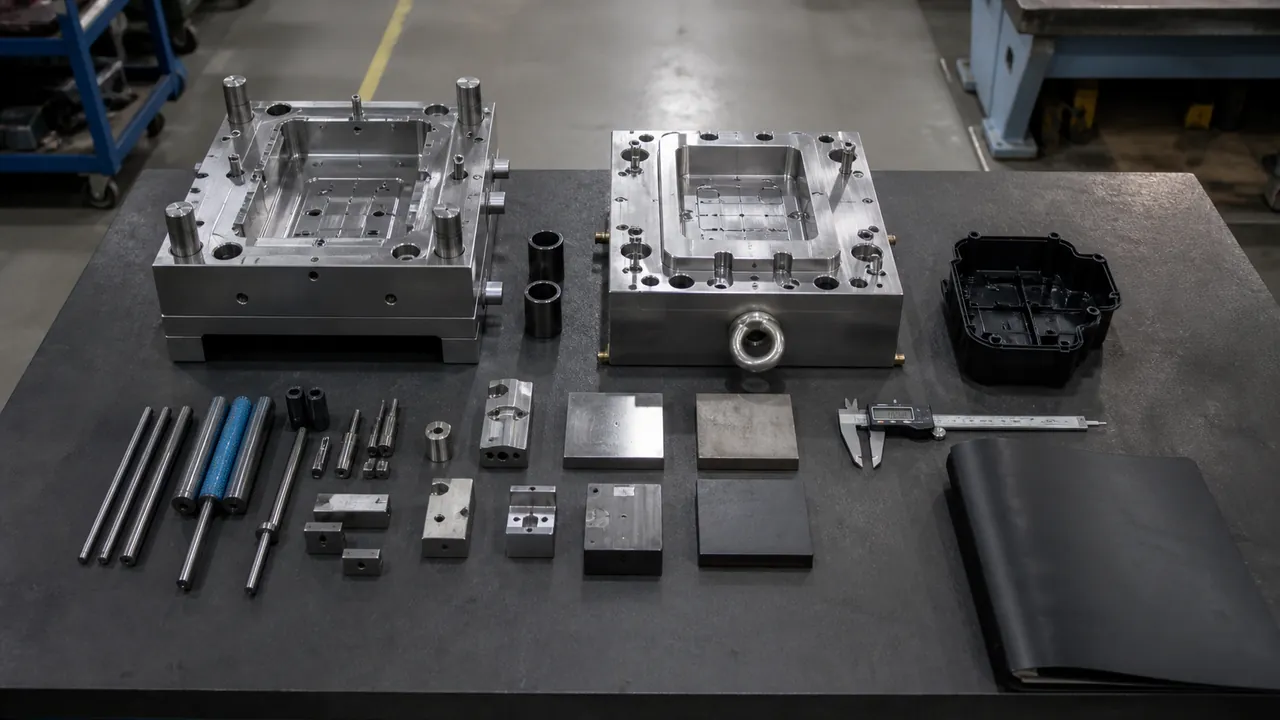
Un moule multi-matériaux peut utiliser un plateau rotatif, une table rotative, un mouvement de retrait de noyau ou un agencement de transfert. Le bon choix dépend de si le deuxième matériau recouvre une surface complète, une caractéristique locale, une zone interne ou une zone d'étanchéité. La disposition du moule détermine également si la pièce de la première injection reste supportée pendant l'indexage et si la deuxième cavité peut atteindre les surfaces requises sans créer de bavures ou de déformations.
Commencez la revue de conception par la ligne de joint, le dépouille, l'emplacement de la carotte, la direction d'éjection et la limite du matériau. Le aperçu du service de moulage à deux injections peut établir le contexte du processus, mais le dessin de la pièce doit guider l'architecture finale de l'outillage.
Composants d'outillage de base qui contrôlent la répétabilité
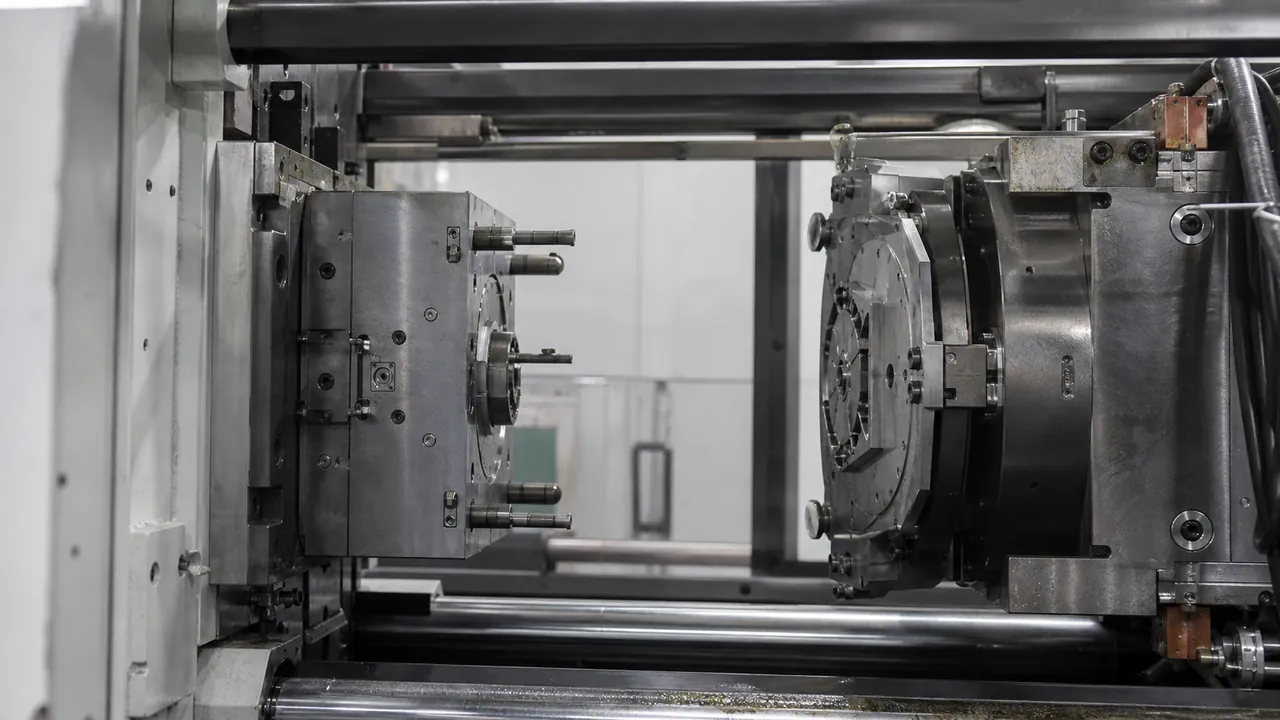
La limite visible du matériau n'est qu'une partie du moule. Les ingénieurs doivent examiner les broches de positionnement, les verrous de broche, les inserts de noyau et de cavité, les portées d'arrêt, les éjecteurs, les coulisseaux, les canaux d'alimentation, les carottes, les canaux de refroidissement, les évents et les surfaces d'éjection comme un système unique. Tout mouvement entre la première et la deuxième position peut modifier la condition d'étanchéité ou l'alignement de la deuxième cavité.
- Enregistrement : les caractéristiques de positionnement doivent contrôler la relation cavité-noyau après l'indexage ou le transfert.
- Rétention de la pièce : le substrat ne doit pas tomber, tourner, se déformer ou être marqué pendant que le moule change de position.
- Contrôle de l'arrêt : les portées d'étanchéité et les zones de dégagement doivent protéger la première injection contre l'écrasement et réduire le risque de bavures.
- Accès de service : les inserts et les composants d'usure doivent être remplaçables sans reconstruire l'outil complet.
Indexing, Core-Back, or Transfer: Match Movement to Geometry
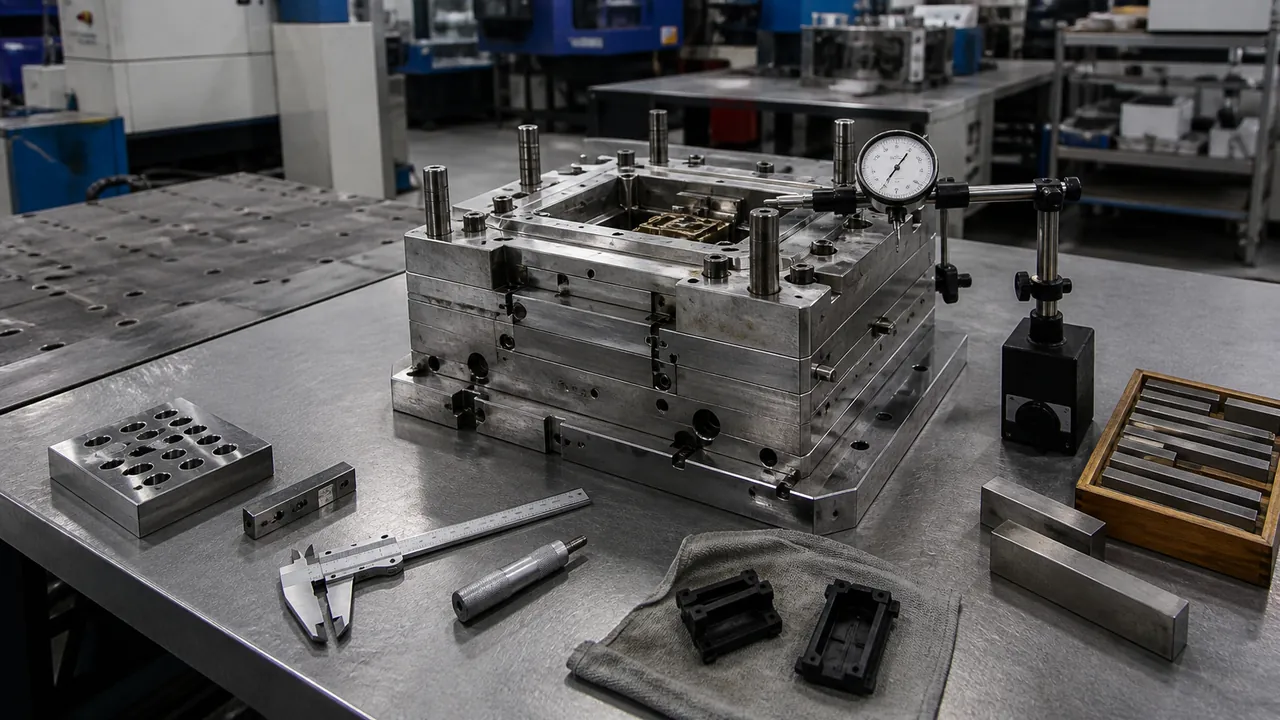
A rotary platen can move the first-shot substrate to a second injection position without manual handling. A rotary table follows a similar principle but uses a different machine and mold arrangement. Core-back tooling changes the cavity volume inside the same mold position, while transfer systems move the molded substrate by a mechanical or robotic action. Each option changes cycle timing, machine requirements, maintenance points, and the way the part is referenced.
Ask the toolmaker to show the movement sequence, part support points, clearance checks, and failure recovery method. A step-by-step two-shot process explanation is useful for aligning the cycle with the mold design.
Cooling, Venting, and Material Control
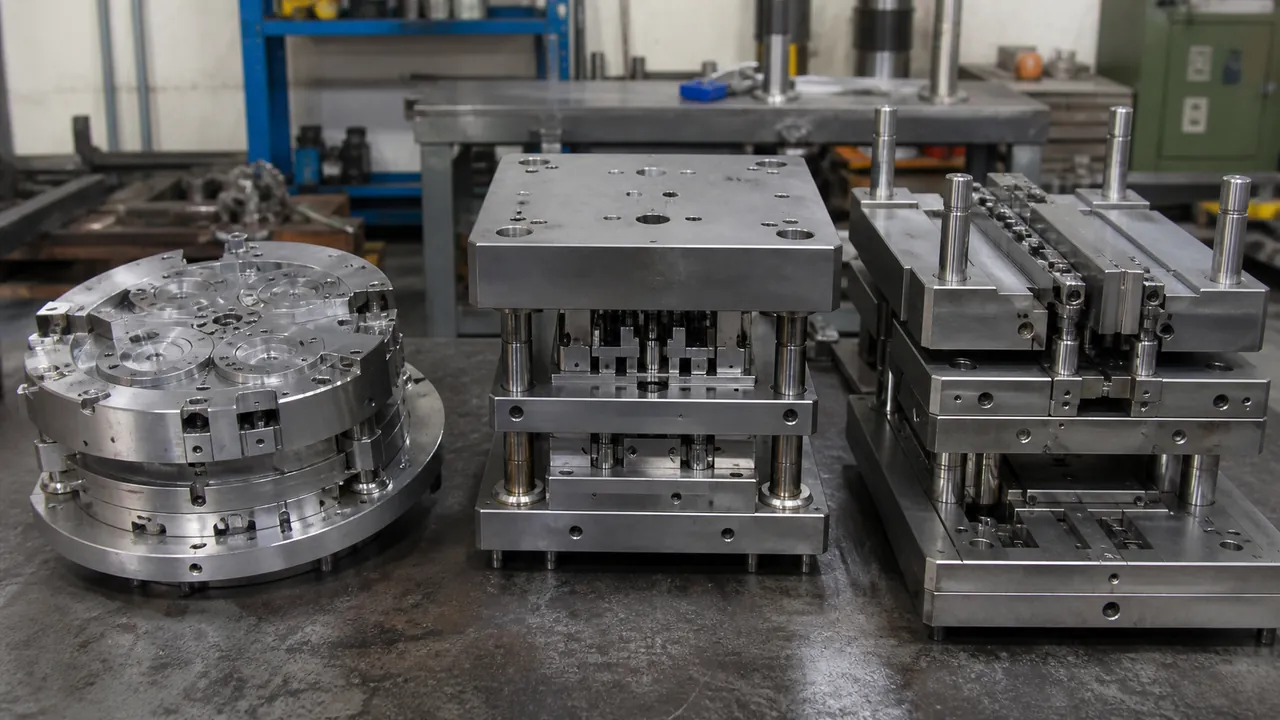
Different materials may require different melt and mold temperatures, drying conditions, and cooling times. Cooling circuits should be reviewed for both shots rather than optimized only for the first-shot cycle. Poor thermal balance can move the interface, increase warpage, or make demolding inconsistent. Venting is equally important because the second shot may seal vents that were adequate for the first stage.
Specify resin manufacturer and grade, hardness, color, additives, moisture sensitivity, and service environment. The guide de compatibilité des matières helps frame the review, but sample validation remains necessary for the chosen pair.
Validate the Tool Before Production Approval
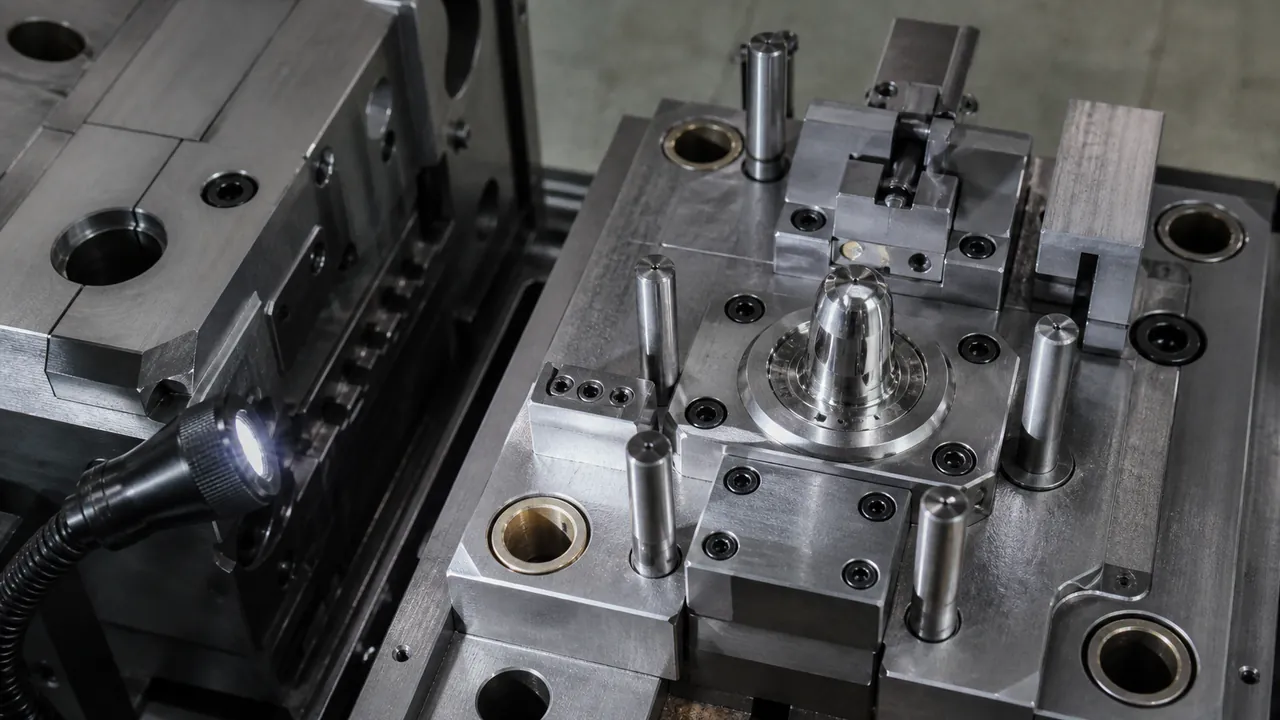
Tool trials should confirm more than whether a sample can be molded. Record first-shot dimensions, indexed registration, second-shot coverage, interface performance, flash, short shots, sink, warpage, cycle balance, and ejection marks. If the part has a sealing or grip function, define the test method before the trial so the result is measurable.
Maintenance documentation should identify wear surfaces, cleaning points, lubrication requirements, spare inserts, and the conditions that require a requalification. Jucheng’s flux de travail de contrôle qualité provides first-party context for incoming, first-article, in-process, and final checks.
What to Include in a Tooling Quote Request
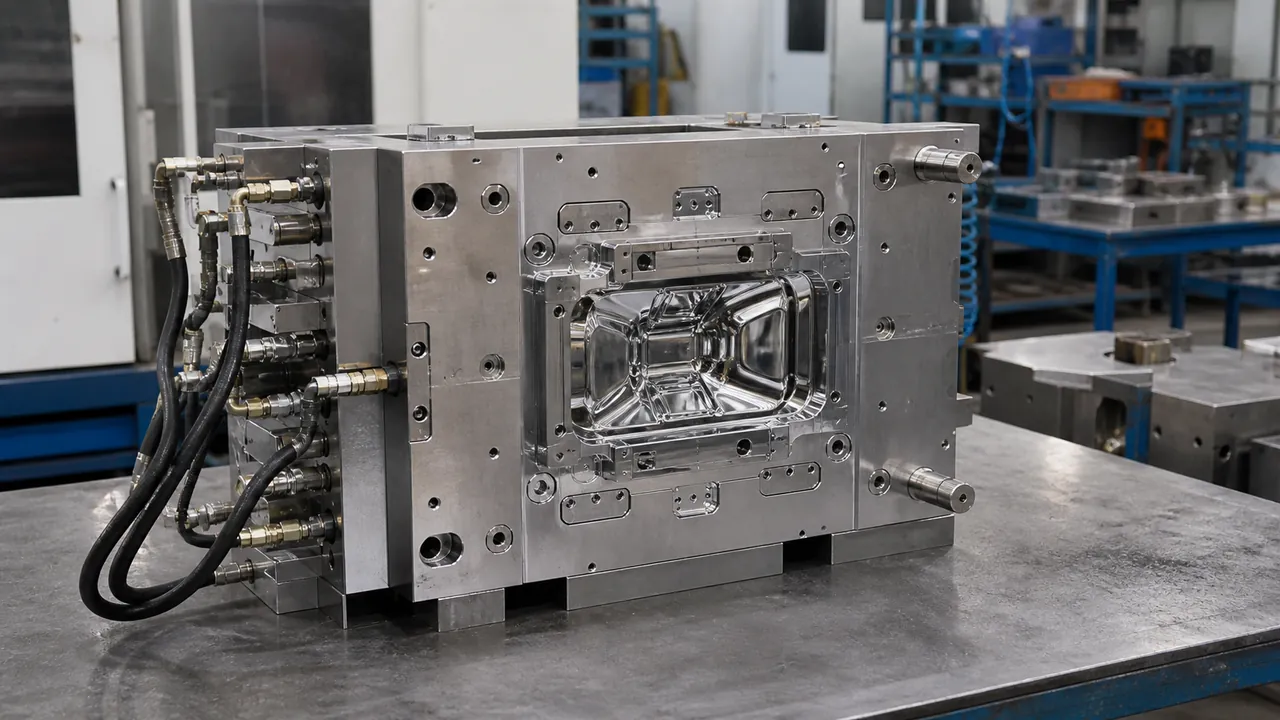
Provide CAD, drawings, annual volume, target cycle, material grades, color zones, interface requirements, cosmetic standards, machine constraints, expected tool life, sample quantity, inspection requirements, and launch timing. Ask for the assumed mold architecture, number of injection units, trial scope, inspection records, and exclusions.
- Separate confirmed capability from items that require a mold trial.
- Request a process flow showing first shot, movement, second shot, ejection, and inspection.
- Confirm who owns tool changes, maintenance records, and revision control.
En résumé : good two-shot tooling is a coordinated system of movement, support, sealing, thermal control, and validation. Lower initial cost is not useful if the tool cannot hold registration or support the required material interface over production life.