
Designing metal-plastic hybrid assemblies requires balancing the dimensional variations of pre-formed metal components against the volumetric shrinkage of molten thermoplastics. Metallic inserts stamped or turned on high-speed equipment inevitably exhibit tolerance stack-up, varying slightly in thickness, knurl outer diameter, or contact pad straightness.
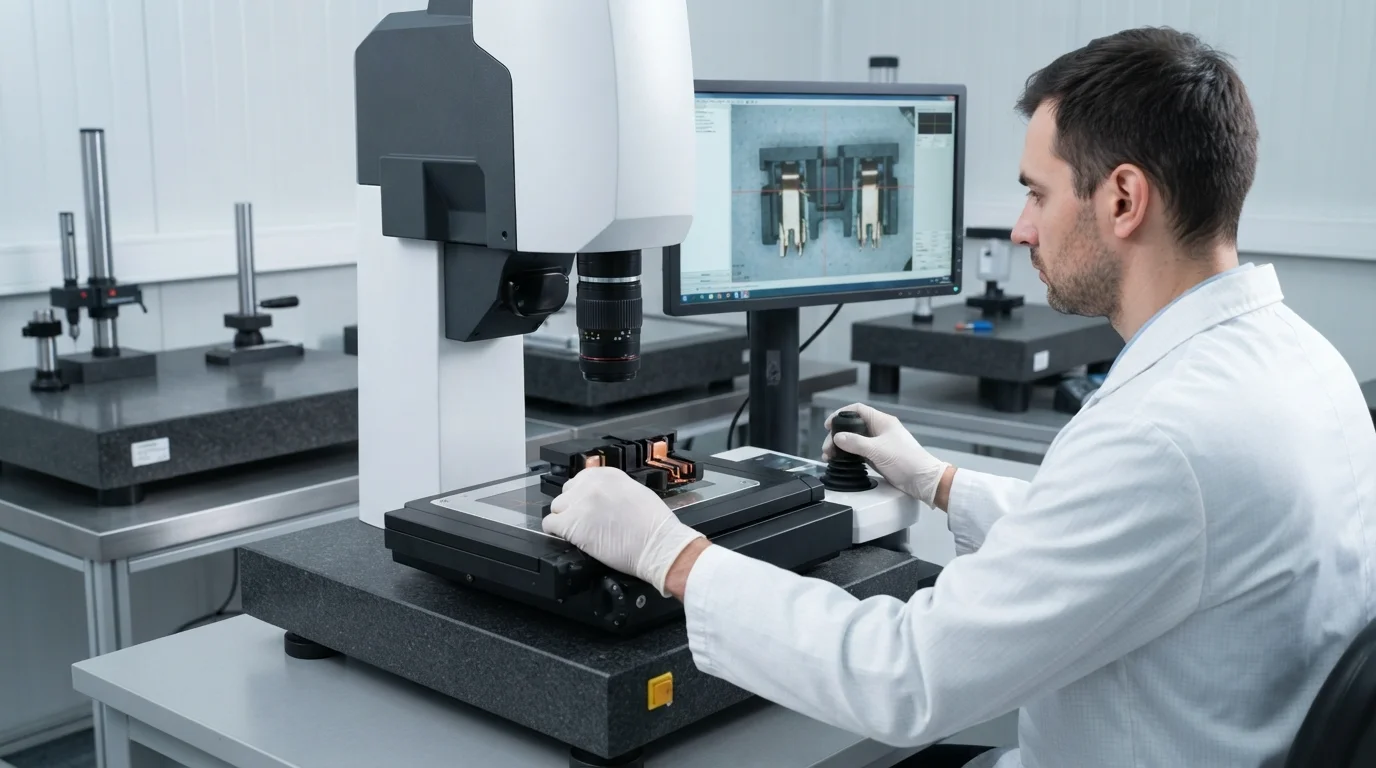
Injecting high-viscosity resin into mold cavities under elevated clamping pressure forces plastic into any micro-gaps existing between the tool steel and the metal substrate. Sub-millimeter gap variations can permit molten resin to bleed over active electrical contacts, causing high scrap rates and costly manual deflashing. This technical engineering guide analyzes interfacial shut-off mechanics, core locating pin design, thermal expansion differentials, and metrology verification standards.
目次
Managing Metal-Plastic Interfacial Tolerances & Shut-off Precision (±0.01 mm)
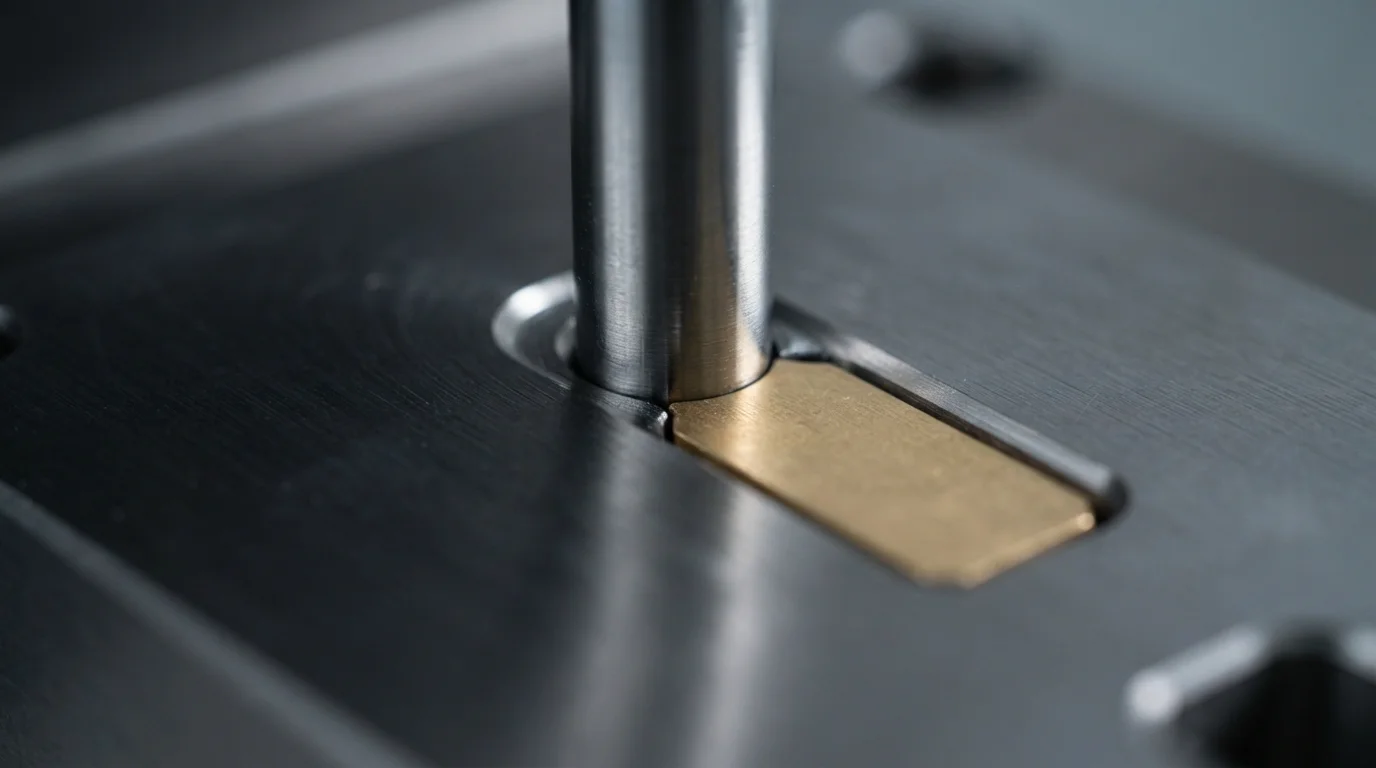
Controlling insert molding tolerances along the metal-to-plastic boundary dictates whether the finished assembly functions cleanly without cosmetic flash. Precision toolmakers design shut-off steel lands with fitment tolerances maintained under ±0.01 mm, creating a tight physical seal against embedded 真鍮 または 銅 contacts. Achieving tight shut-off lands prevents low-viscosity resin from bleeding onto active electrical contact faces during high-pressure packing.
Dimensional drift in pre-stamped metal inserts presents a continuous challenge for shut-off land fitting. Oversized metal inserts crush cavity steel upon clamp-up, causing permanent mold damage and premature tool wear. Conversely, undersized inserts leave microscopic clearances that allow plastic to bleed, requiring spring-loaded floating core shut-offs that adapt dynamically to minor metal thickness variations.
Minimizing Insert Displacement During High-Pressure Injection

Preventing insert movement during cavity filling requires robust mechanical retention features built directly into the mold core. High-velocity melt fronts exert substantial hydrodynamic forces capable of bending unanchored electronic pins or tilting threaded studs. Integrating hardened 位置決めピン, 、コアマグネット、または空圧クランプスライドが、高圧射出中に金属インサートを金型鋼に対してしっかりと押し付けます。.
射出圧力プロファイルを最適化することで、繊細な金属インサートを物理的なせん断力から保護します。多段階充填プロファイルを実装することで、最終保圧をかける前に溶融フロントがインサートを穏やかに包み込むことができます。厳格な寸法パラメータを遵守することで、 インサート成形 は、内部部品がプラスチックハウジング内で正確な空間的整合性を維持することを保証します。.
金属-プラスチック接合部における熱膨張差と弾性ひずみ
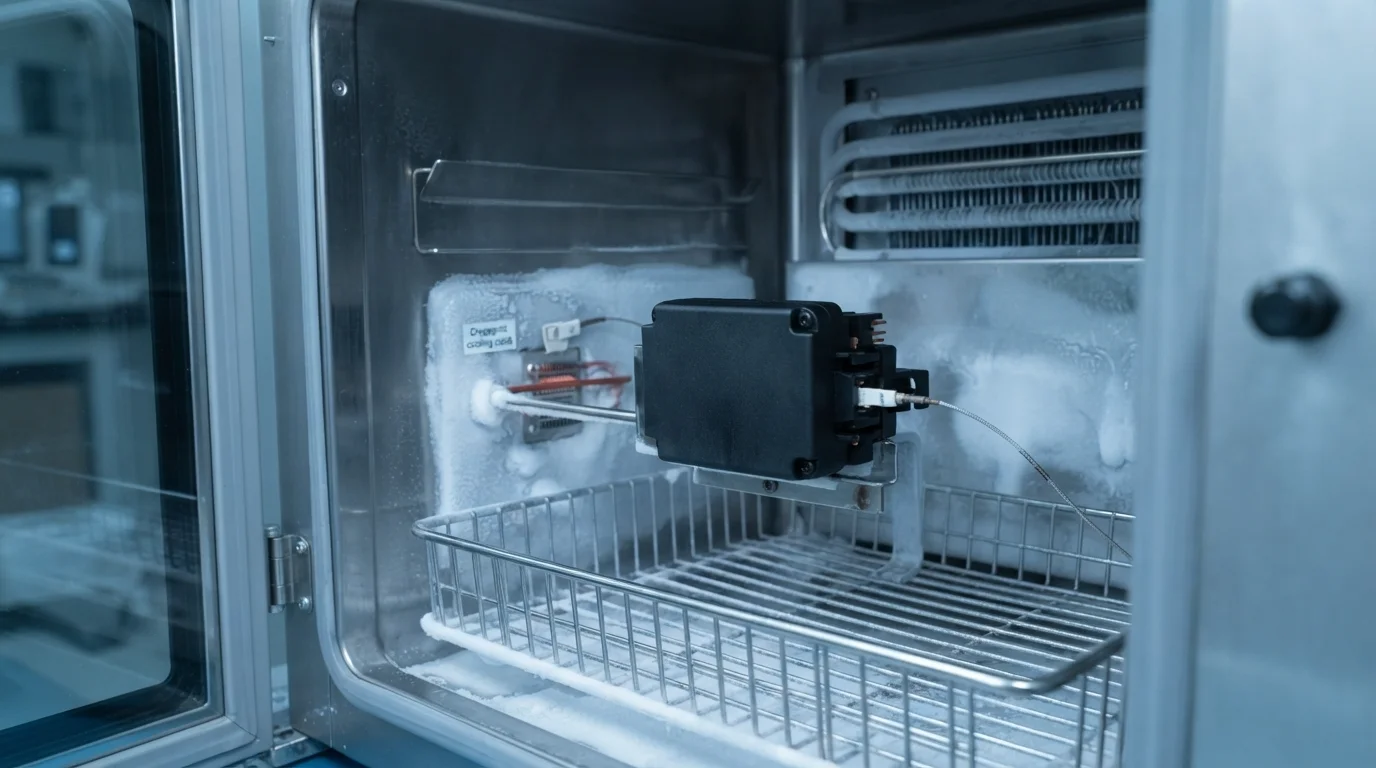
剛性金属と周囲のポリマー間の熱膨張係数(CTE)差を管理することで、成形後の応力割れを防ぎます。金属は16.5~18.5 ppm/Kで膨張・収縮しますが、エンジニアリング樹脂は冷却時に著しく高い割合で収縮します。熱収縮の差は、金属インサートを囲むプラスチック壁内部に局所的なフープ応力を誘発します。.
高伸長樹脂の選択は、 PA66, PBT, または PC/ABS マイクロクラックを生じることなく弾性ひずみを吸収します。成形前に金属インサートを100°Cに予熱することで初期温度勾配が低減され、均一なポリマー冷却が促進されます。適切な熱マッチングにより、長期にわたる温度サイクル試験を通じて寸法安定性が維持されます。.
| 金型公差パラメータ | 標準金型クラス | 精密インサート金型 | 主要なエンジニアリング欠陥防止 |
|---|---|---|---|
| シャットオフランド嵌合 | ±0.05 mm | ±0.01 mm | 電気接点パッド上へのポリマー樹脂の流出を排除します |
| 位置決めピンの同心度 | ±0.03 mm | ±0.005 mm | 高速溶融樹脂充填時のインサートの傾きと位置ずれを防止 |
| インサート外径公差 | ±0.08 mm | ±0.02 mm | 鋼製キャビティの潰れとパーティングラインの摩耗を防止 |
計測検証:Zeiss CMM(±0.003 mm)およびFAI品質報告書
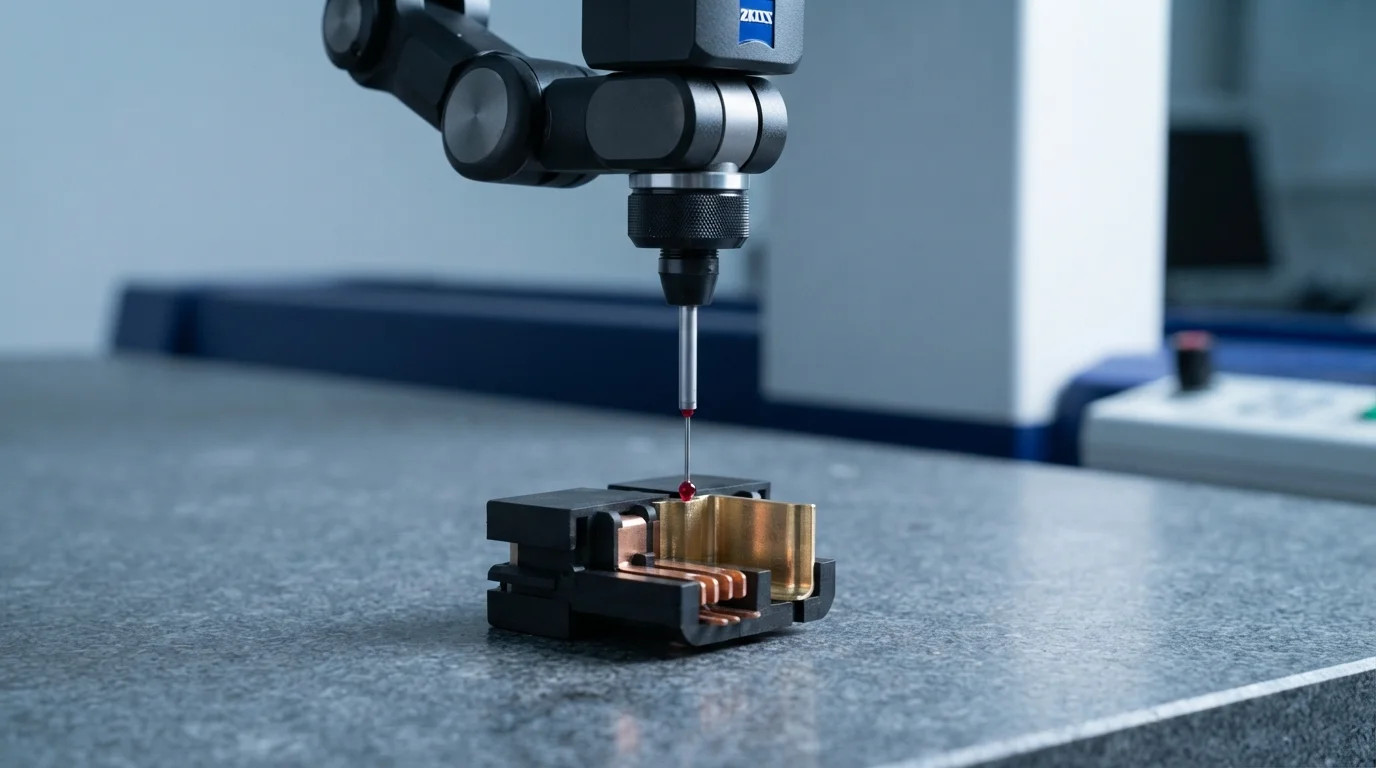
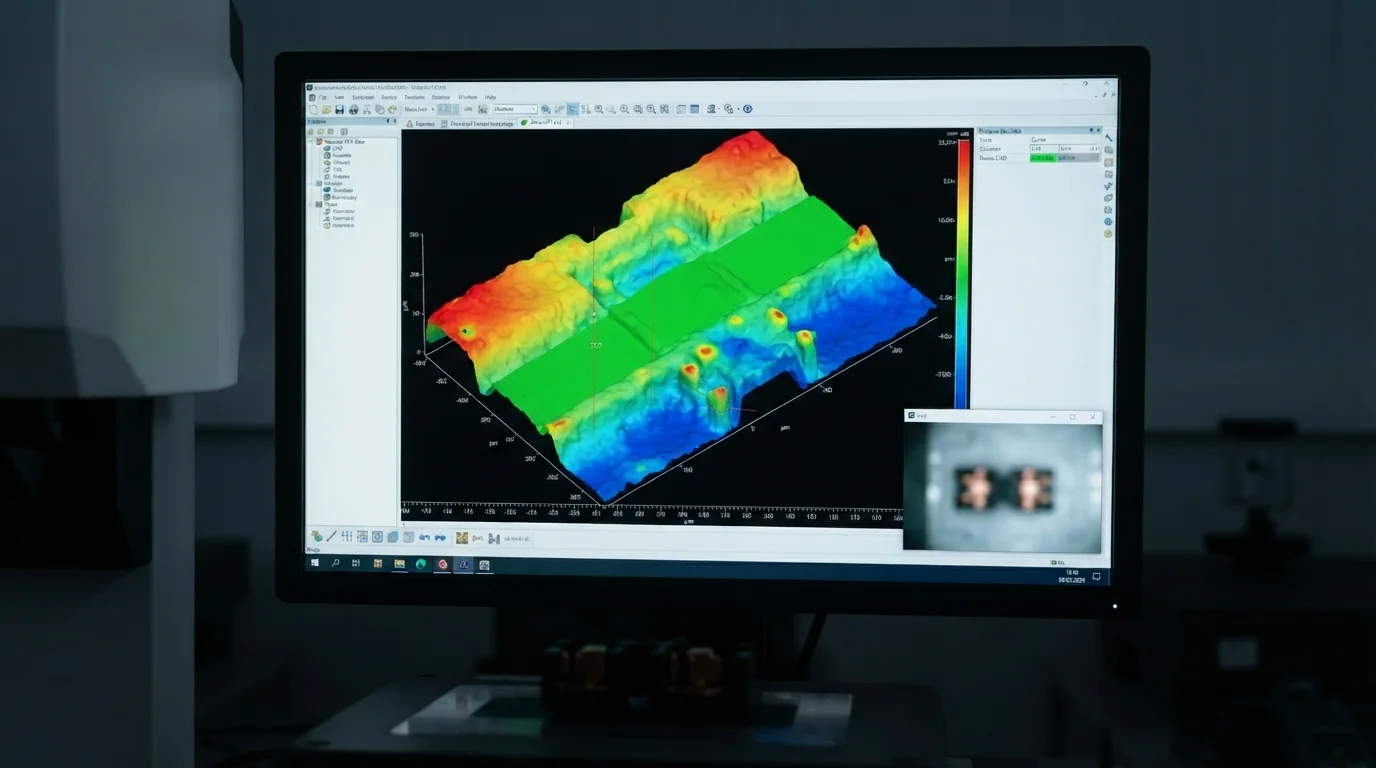
封止された金属部品の真位置公差を検証するには、温度管理された試験室内での高度な計測機器が必要です。品質管理技術者は自動化された Zeiss CMM ±0.003 mmの走査精度を持つ三次元測定機を使用して重要寸法を走査します。真位置同心度、穴ピッチ、シャットオフライン平坦度を測定することで、組立時の位置合わせを保証します。.
包括的な初品検査(FAI)報告書は、初期T1生産サンプル全体にわたる品質上重要な寸法を記録します。IATF 16949およびISO 13485に準拠した品質保証システムは、毎回の出荷について原材料の分析証明書(COA)を検証します。CpK > 1.67の統計的工程管理プロトコルを確立することで、大量生産におけるバッチ間の公差再現性の一貫性を確保します。.
よくある質問 (FAQ)
金属インサートの寸法変動がインサート成形でプラスチックバリを引き起こすのはなぜですか?
広いプレス公差で製造された金属インサートは、個々の厚さが変動します。寸法が不足したインサートは、金属表面と金型シャットオフ鋼の間に微小な隙間を残し、溶融プラスチックが有効な接触パッド上に流出することを許容します。バネ式フローティングツールシャットオフを採用することで、インサートの厚さ変動を補償し、バリを防止します。.
高圧射出時に位置決めピンはどのようにしてインサートの位置ずれを防ぐのですか?
位置決めピンは金属インサートを金型コアに物理的に固定し、充填中に流体力学的なメルトの力によってインサートが傾いたりずれたりするのを防ぎます。精密な位置決めピンは内部のパイロット穴やねじ穴に密着して嵌合し、射出サイクル全体を通じてサブミリメートルの軸方向の位置合わせを維持します。.
インサート成形の公差を測定するのに最適な計測機器は何ですか?
自動3次元座標測定機(CMM)と非接触光学式測定プロファイラは、最高の計測精度を実現します。光学式プロファイラは繊細なコンタクトピンを物理的な変位なしでスキャンし、3D CMMは真位置の同心度を±0.003 mmまで検証します。.