
軽量な電子機器筐体、医療用マイクロ流体カード、電気自動車のバッテリースペーサーを製造するには、0.8 mm 未満のポリマー壁を成形する必要があります。標準的な射出成形機では、このような薄い断面を充填できません。溶融プラスチックがキャビティの末端に到達する前に冷却されて固化するためです。高速 薄肉射出成形 を指定することで、超高速射出が可能なアキュムレータ支援型プレス機を活用し、これらの物理的な流動限界を克服できます。JUCHENG は専門の高速生産セルを運用し、顧客の CAD ファイルに厳密に従って構造用薄肉部品を生産しています。.
目次
高 L/T 比流動とアキュムレータ支援型射出プレス機
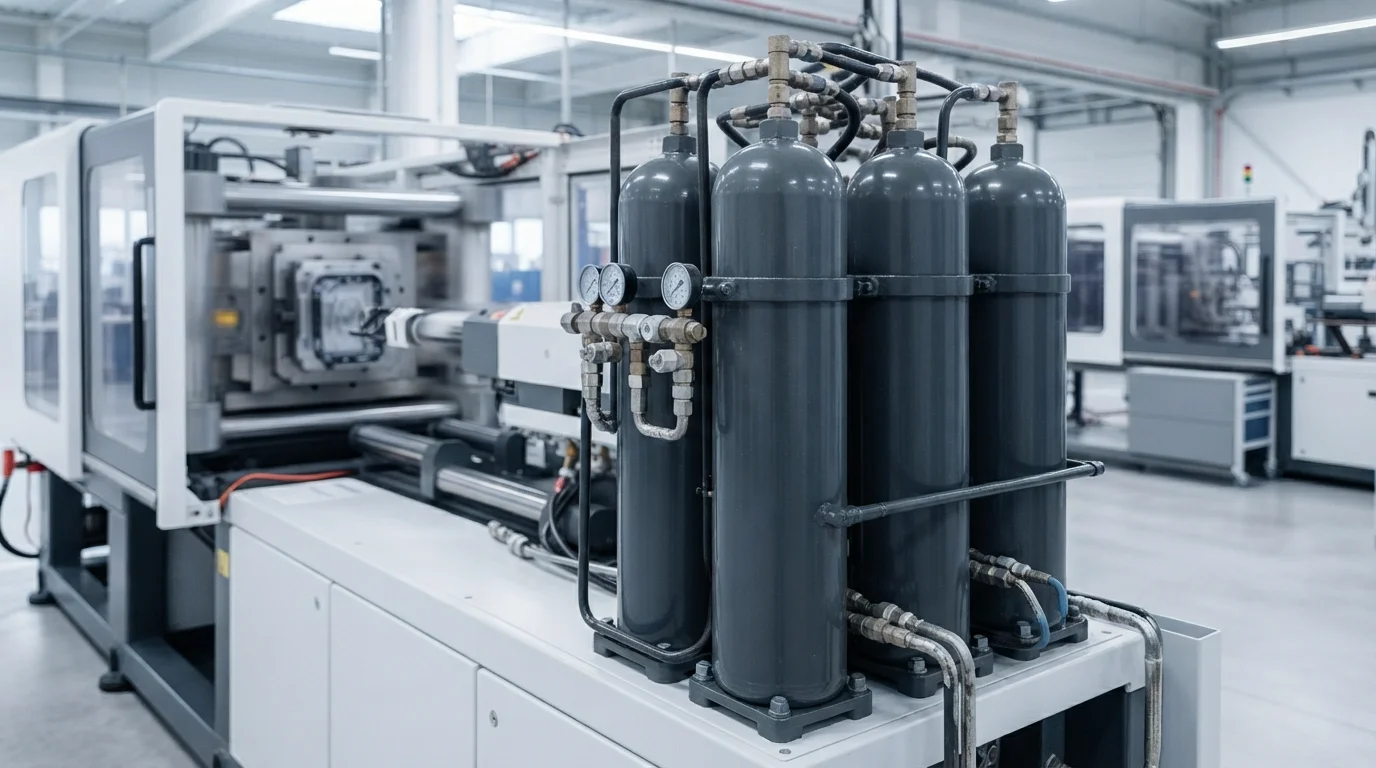
超薄肉部品でキャビティを完全に充填するかどうかは、流動長と公称肉厚を比較する L/T 比に依存します。L/T 比が 150:1 または 200:1 を超えると、溶融ポリマーは冷たい鋼製キャビティ壁面へ急速に熱を奪われます。溶融体の早期固化を防ぐには、0.5 秒未満の充填時間が必要です。当社の生産設備は、油圧式窒素アキュムレータを備えた高速射出成形機を活用しています。窒素アキュムレータは最大 1,000 mm/sec の瞬間射出速度を実現し、ポリマー境界層が固化する前に薄いキャビティを充填します。.
高速プレス機の運転基準は以下のとおりです:
- アキュムレータ圧力ブースト—加圧窒素を放出することで作動油を瞬時に駆動し、極めて高い射出加速度を実現します。.
- 超高速充填速度—800 mm/sec を超える速度で溶融体を射出し、境界層の早期固化を防ぎます。.
- 動的応答クローズドループ制御—圧力トランスデューサを監視することで、速度から圧力への即時切り替えを確実にし、キャビティの過充填を防ぎます。.
- 高い型締力の安定性—極めて高いピーク射出圧力下で金型の両半分を閉じた状態に保つことで、パーティングラインのバリを防ぎます。.
高流動樹脂と金型ベント設計
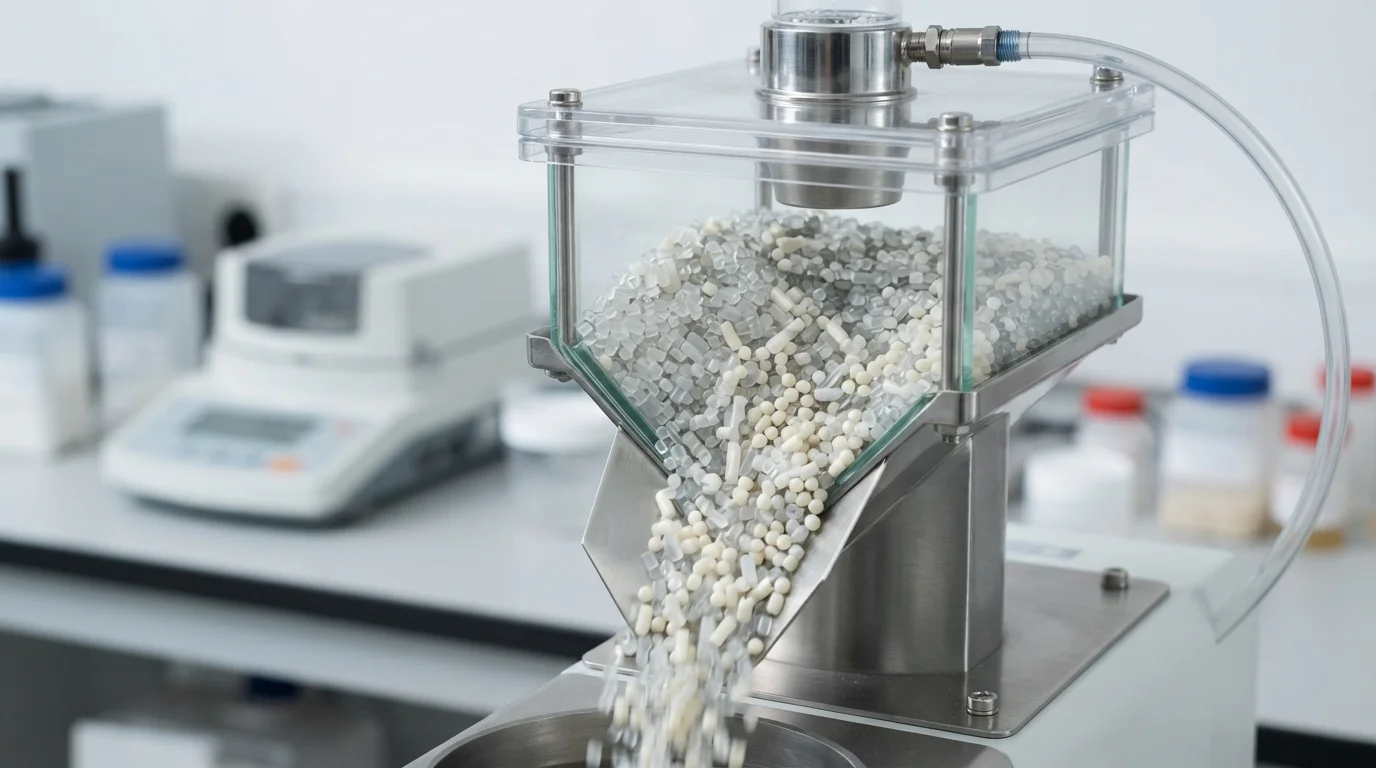
材料選定は高速ポリマー加工において極めて重要な役割を果たします。高流動樹脂の配合には、高せん断速度下で粘度を下げるために、高いメルトフローレート(MFI)を持つポリマーを選択する必要があります。薄肉アプリケーションで加工される一般的な熱可塑性樹脂には、液晶ポリマー(LCP)、高流動 ポリカーボネート(PC), 、および30%ガラス充填 PA66. が含まれます。高い射出速度は薄いキャビティ内の空気を急速に圧縮し、ガスが逃げられない場合ディーゼル燃焼効果を引き起こします。真空支援キャビティ排気と0.015 mm~0.02 mmのマイクロベントスロットを統合することで、プラスチックバリを生じさせることなく空気を逃がすことができます。.
| ポリマー樹脂グレード | MFI範囲(g/10min) | 最小肉厚(mm) | 最大L/T比 | 主な薄肉アプリケーション |
|---|---|---|---|---|
| LCP(Vectra E130i) | 30 – 70 | 0.20 mm | 250:1 | マイクロ電子コネクタ |
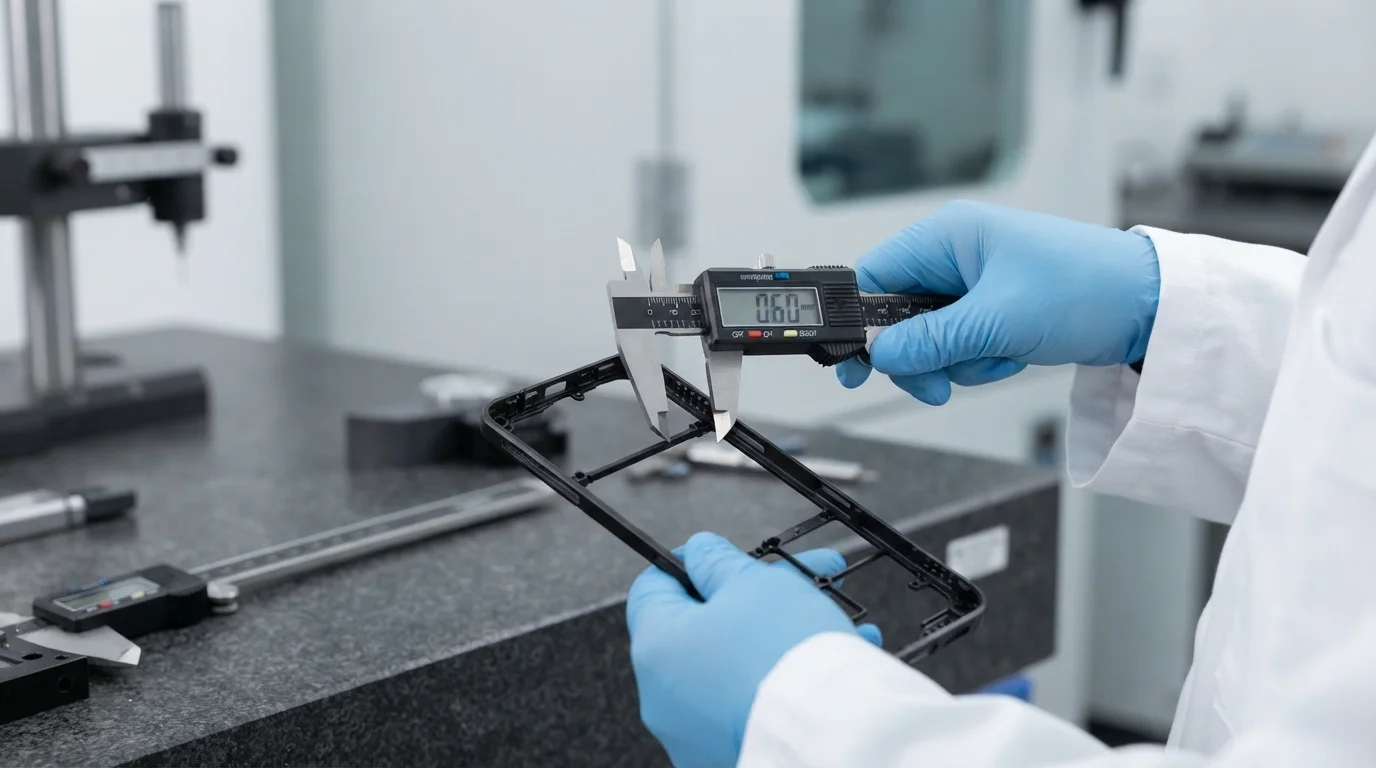
| ハイフローPC(Lexan 141R) | 25~60 | 0.60 mm | 180:1 | モバイルデバイスのフレームとハウジング |
| PA66-GF30(Zytel 70G33L) | 20~45 | 0.80 mm | 160:1 | EVバッテリーモジュールスペーサー |
ショートショット、反り、ヒケの防止
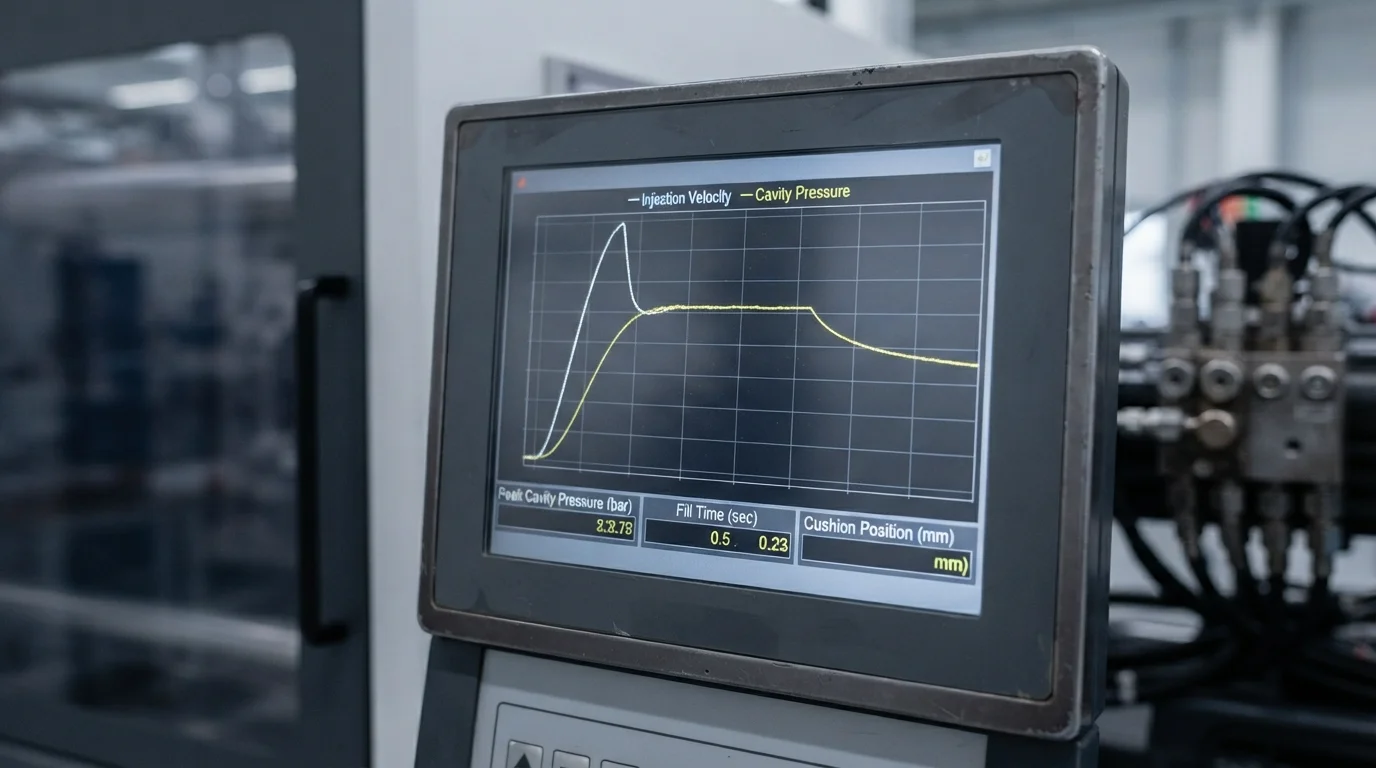
高速成形時のプロセス安定性は、科学的成形手法に依存します。実行することで デカップリング成形 高速充填を保圧・保持段階から分離し、精密なキャビティ圧力バランスを維持します。ショートショットを防ぐには、精密な溶融温度管理と、加工前の樹脂の徹底的な乾燥が必要です。高速充填時に発生する高いせん断速度は、ポリマー粘度を動的に低下させ、薄肉流路の流動性を向上させます。冷却回路のレイアウトを制御することで、薄いリブ全体で均一な熱抽出を確保し、成形後の反りを排除します。.
薄肉部品の品質管理プロトコルには以下が含まれます:
- キャビティトランスデューサのロギング—リアルタイムのキャビティ圧力曲線を監視することで、毎ショットで一貫した保圧密度を確保します。.
- レーザー光学スキャン—非接触光学検査を使用して、部品の平坦度と肉厚寸法を検証します。.
- 乾燥剤の水分試験—加水分解劣化とスプレーを防ぐため、原材料の水分を0.02%未満に維持します。.
よくある質問 (FAQ)
薄肉射出成形におけるL/T比とは何ですか?
流動長対肉厚(L/T)比は、溶融プラスチックが部品の肉厚に対してどれだけの距離を流動しなければならないかを計算します。150:1を超える高いL/T比では、ポリマーが固化する前に金型を充填するため、アキュムレータ支援高速射出成形機が必要です。.
アキュムレータ支援プレスは標準的な射出成形機とどのように異なりますか?
アキュムレータ支援機は、加圧窒素タンクを利用して瞬時に作動油量を供給し、標準プレスよりも3倍以上速い射出速度に達します。高速射出速度は、キャビティ充填中に薄肉ポリマー部分が早期に冷却されるのを防ぎます。.
薄肉金型キャビティにおけるディーゼル焼け跡をどのように防ぎますか?
ディーゼル焼けを防ぐには、パーティングラインに沿って0.015 mmから0.02 mmの精密マイクロベントスロットを組み込む必要があります。真空支援キャビティ排気は、射出前に金型から空気を引き出し、圧縮ガスの発火を防ぎます。.