
La fabricación de carcasas electrónicas ligeras, tarjetas microfluídicas médicas y separadores de baterías para vehículos eléctricos requiere moldear paredes de polímero más delgadas que 0,8 mm. La maquinaria estándar de moldeo por inyección no puede llenar secciones transversales tan delgadas porque el plástico fundido se enfría y se congela antes de llegar al final de la cavidad. Especificar el moldeo por inyección de pared delgada de alta velocidad supera estos límites físicos de flujo al utilizar prensas asistidas por acumuladores capaces de alcanzar velocidades de inyección ultra rápidas. JUCHENG opera células de producción especializadas de alta velocidad, produciendo componentes estructurales de pared delgada estrictamente de acuerdo con los archivos CAD del cliente.
Tabla de contenido
Flujo de Alta Relación L/T y Prensas de Inyección Asistidas por Acumulador
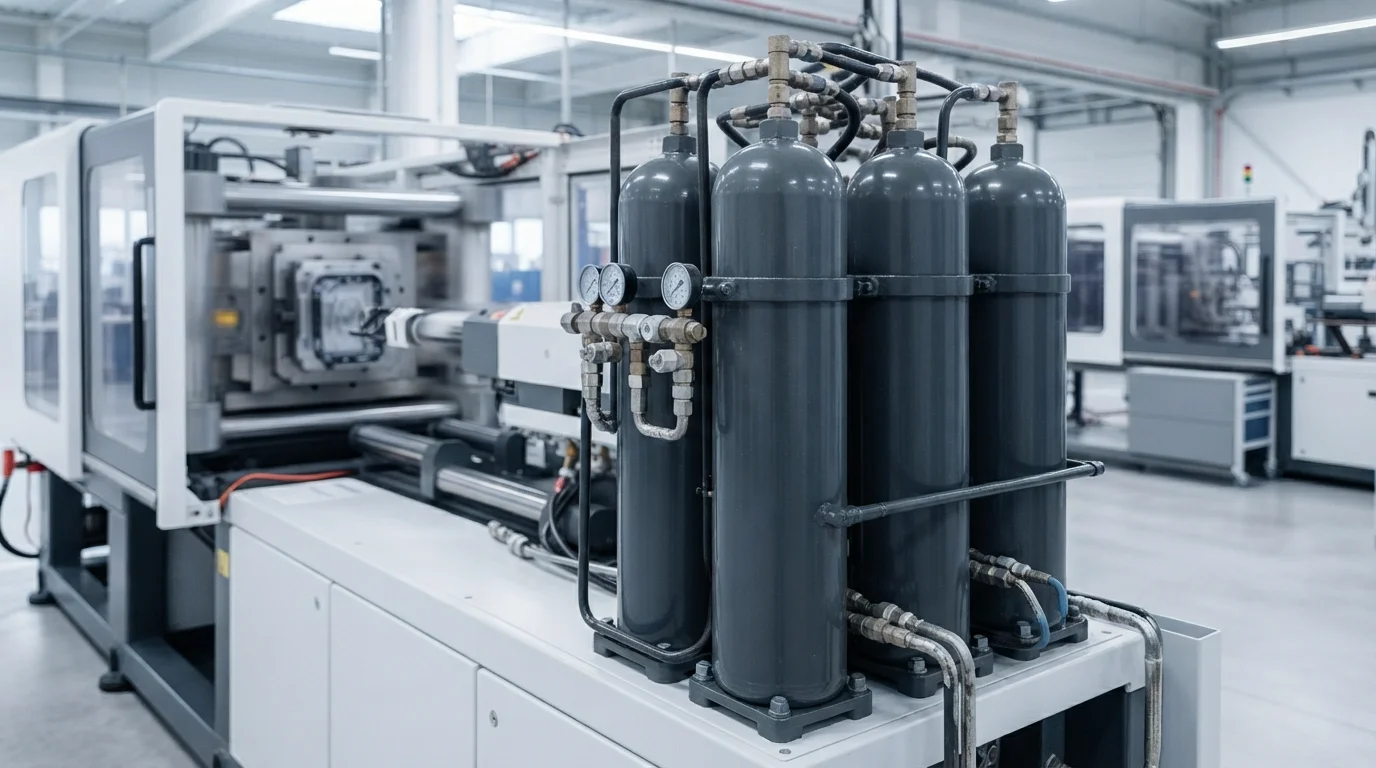
Lograr el llenado completo de la cavidad en piezas ultra delgadas depende de la relación L/T, que compara la longitud de flujo con el espesor nominal de la pared. Cuando las relaciones L/T superan 150:1 o 200:1, el polímero fundido experimenta una rápida pérdida de calor hacia las paredes frías de acero de la cavidad del molde. Prevenir la congelación prematura de la masa fundida exige tiempos de llenado inferiores a 0,5 segundos. Nuestra instalación de producción utiliza maquinaria de moldeo por inyección de alta velocidad equipada con acumuladores hidráulicos de nitrógeno. Los acumuladores de nitrógeno proporcionan velocidades de inyección instantáneas de hasta 1.000 mm/seg, llenando cavidades delgadas antes de que la capa límite del polímero se solidifique.
Los estándares operativos de las prensas de alta velocidad incluyen:
- Refuerzo de presión del acumulador—La descarga de nitrógeno presurizado impulsa el aceite hidráulico instantáneamente, proporcionando una aceleración de inyección extrema.
- Velocidad de llenado ultra rápida—Inyectar la masa fundida a velocidades superiores a 800 mm/seg evita la congelación prematura de la capa límite.
- Control de circuito cerrado de respuesta dinámica—El monitoreo de transductores de presión asegura el cambio inmediato de velocidad a presión, evitando el sobrellenado de la cavidad.
- Alta estabilidad de la fuerza de sujeción—Mantener las mitades del molde cerradas bajo presiones de inyección pico extremas evita la rebaba en la línea de partición.
Resinas de alto flujo y diseño de ventilación del molde
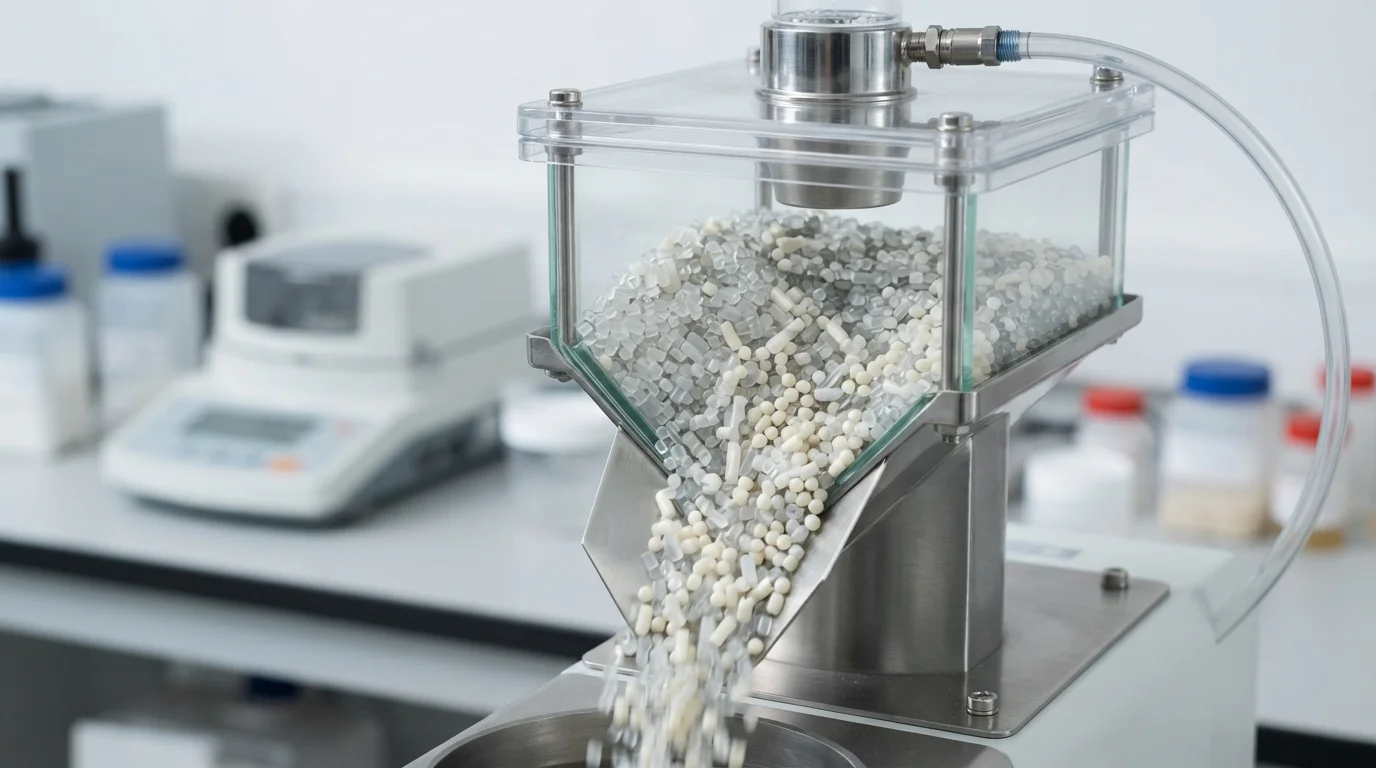
La selección de materiales juega un papel crítico en el procesamiento de polímeros de alta velocidad. La formulación de resinas de alto flujo requiere seleccionar polímeros con un alto Índice de Fluidez (MFI) para reducir la viscosidad bajo altas tasas de cizallamiento. Los termoplásticos comunes procesados en aplicaciones de pared delgada incluyen polímero de cristal líquido (LCP), alto flujo policarbonato (PC), y 30% relleno de vidrio PA66. Las altas velocidades de inyección comprimen el aire rápidamente dentro de cavidades delgadas, provocando efectos de combustión diésel si el gas no puede escapar. La integración de evacuación de cavidad asistida por vacío y ranuras de microventilación que miden de 0.015 mm a 0.02 mm permite que el aire escape sin crear rebaba de plástico.
| Grado de resina polimérica | Rango de MFI (g/10min) | Espesor mínimo de pared (mm) | Relación L/T máxima | Aplicación principal de pared delgada |
|---|---|---|---|---|
| LCP (Vectra E130i) | 30 – 70 | 0.20 mm | 250:1 | Microconectores electrónicos |
| PC de alto flujo (Lexan 141R) | 25 – 60 | 0.60 mm | 180:1 | Marcos y carcasas de dispositivos móviles |
| PA66-GF30 (Zytel 70G33L) | 20 – 45 | 0.80 mm | 160:1 | Separadores de módulos de batería para vehículos eléctricos |
Prevención de cortos, alabeo y marcas de hundimiento
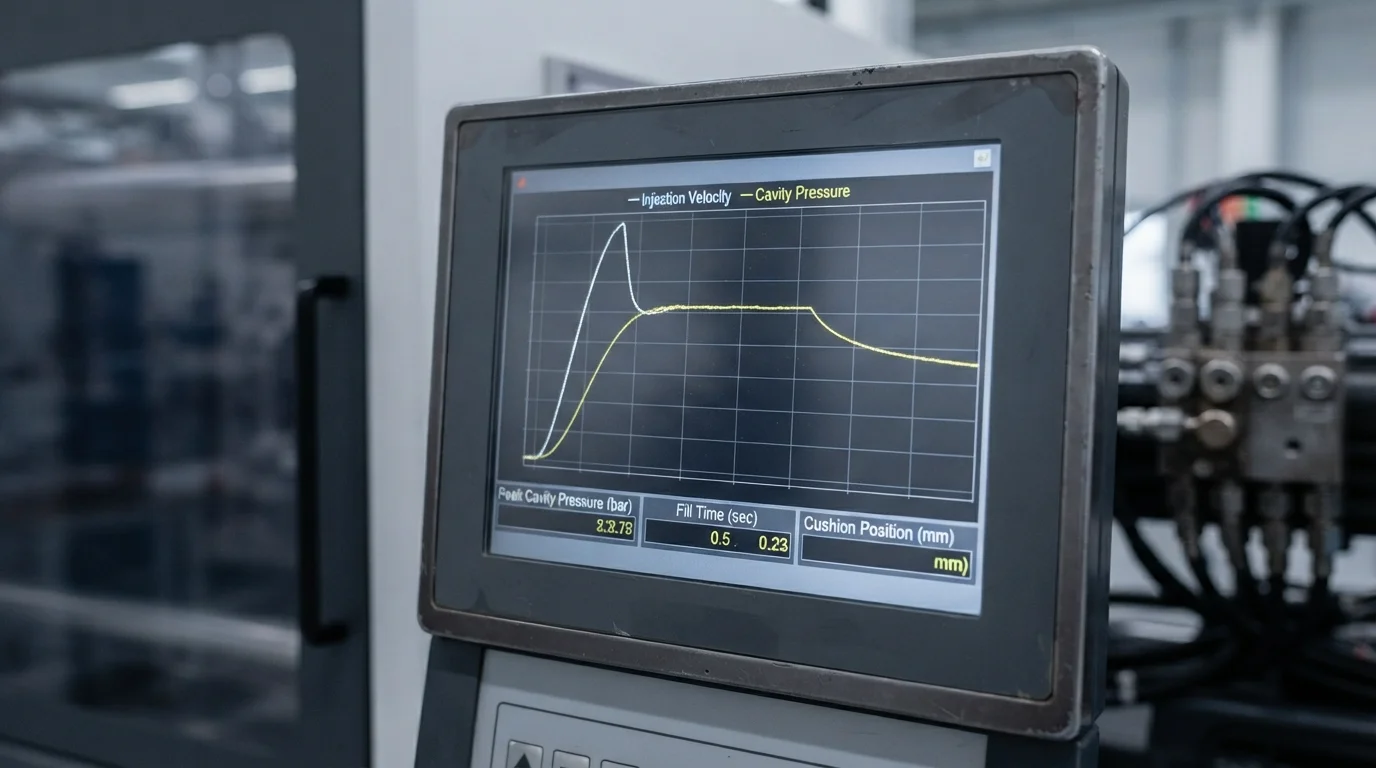
La estabilidad del proceso durante el moldeo de alta velocidad se basa en la metodología de moldeo científico. La ejecución Moldeo Desacoplado aísla el llenado de alta velocidad de las etapas de empaque y sostenimiento, manteniendo un equilibrio preciso de presión en la cavidad. La prevención de cortos requiere mantener un control preciso de la temperatura de fusión y secar completamente las resinas antes del procesamiento. Las altas tasas de cizallamiento generadas durante el llenado rápido reducen dinámicamente la viscosidad del polímero, mejorando el flujo a través de canales delgados. El control de los diseños de circuitos de enfriamiento asegura una extracción uniforme de calor a través de nervaduras delgadas, eliminando el alabeo posterior al moldeo.
Los protocolos de control de calidad para piezas de pared delgada incluyen:
- Registro de transductores de cavidad—El monitoreo de las curvas de presión de cavidad en tiempo real asegura una densidad de empaque consistente en cada disparo.
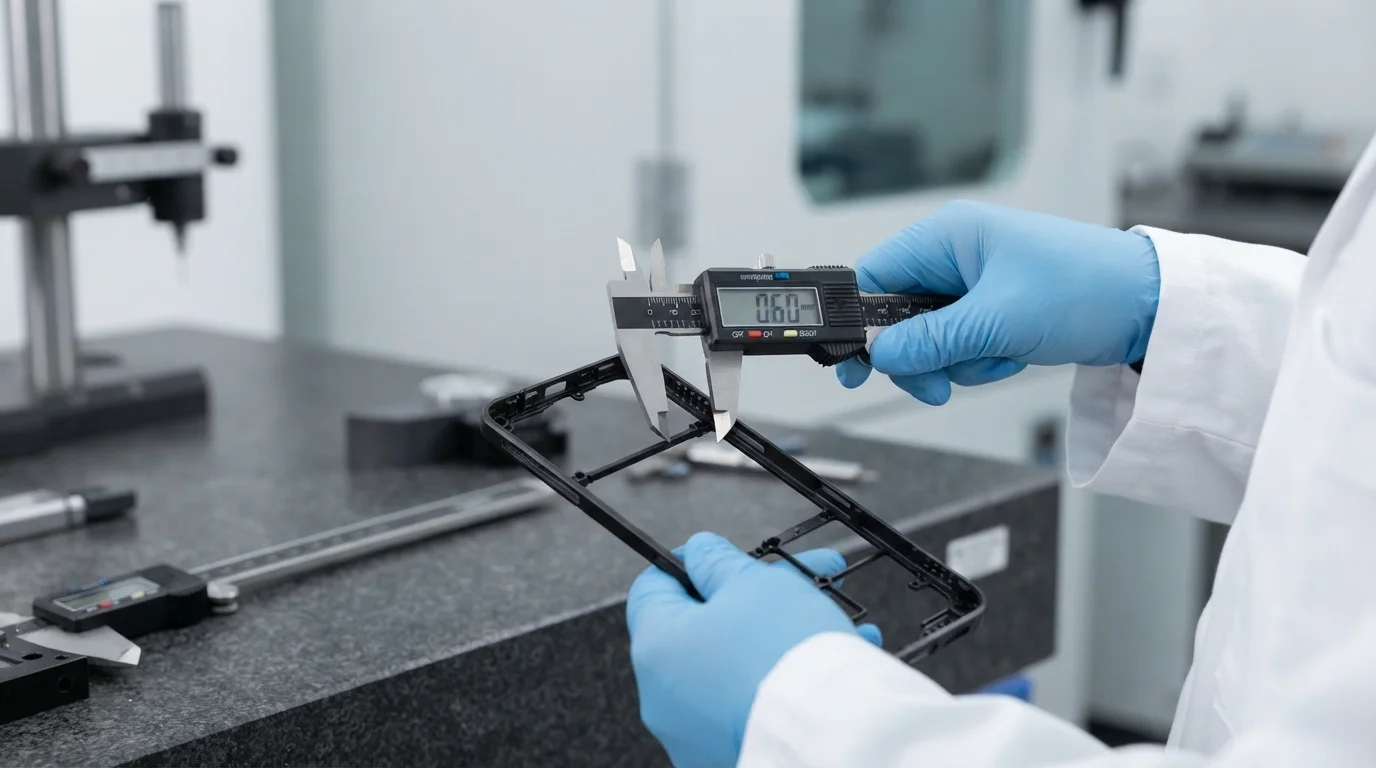
- Escaneo óptico láser—Verificación de la planitud de la pieza y las dimensiones del espesor de pared mediante inspección óptica sin contacto.
- Prueba de humedad con desecante—Mantener la humedad de la materia prima por debajo de 0,02% para prevenir la degradación hidrolítica y el deshilachado.
Preguntas frecuentes (FAQ)
¿Qué es una relación L/T en el moldeo por inyección de pared delgada?
La relación entre la longitud de flujo y el espesor de pared (L/T) calcula la distancia que debe recorrer el plástico fundido en relación con el espesor de la pieza. Las relaciones L/T superiores a 150:1 requieren prensas de inyección de alta velocidad asistidas por acumulador para llenar el molde antes de que el polímero se solidifique.
¿En qué se diferencian las prensas asistidas por acumulador de las máquinas de moldeo por inyección estándar?
Las máquinas asistidas por acumulador utilizan tanques de nitrógeno presurizado para suministrar un volumen instantáneo de aceite hidráulico, alcanzando velocidades de inyección más de tres veces superiores a las de las prensas estándar. Las velocidades de inyección rápidas evitan que las secciones de polímero de pared delgada se enfríen prematuramente durante el llenado de la cavidad.
¿Cómo se evitan las marcas de quemado por diésel en las cavidades de moldes de pared delgada?
Prevenir las quemaduras por diésel requiere integrar ranuras de microventilación de precisión que midan de 0,015 mm a 0,02 mm a lo largo de la línea de partición. La evacuación de la cavidad asistida por vacío extrae el aire del molde antes de la inyección, evitando que el gas comprimido se encienda.