
Manufacturing lightweight electronics enclosures, medical microfluidic cards, and electric vehicle battery spacers requires molding polymer walls thinner than 0.8 mm. Standard injection molding machinery cannot fill such thin cross-sections because molten plastic cools and freezes before reaching the end of the cavity. Specifying high-speed moldagem por injeção de paredes finas overcomes these physical flow limits by utilizing accumulator-assisted presses capable of ultra-fast injection speeds. JUCHENG operates specialized high-speed production cells, producing structural thin-walled components strictly according to customer CAD files.
Índice
High L/T Ratio Flow & Accumulator-Assisted Injection Presses
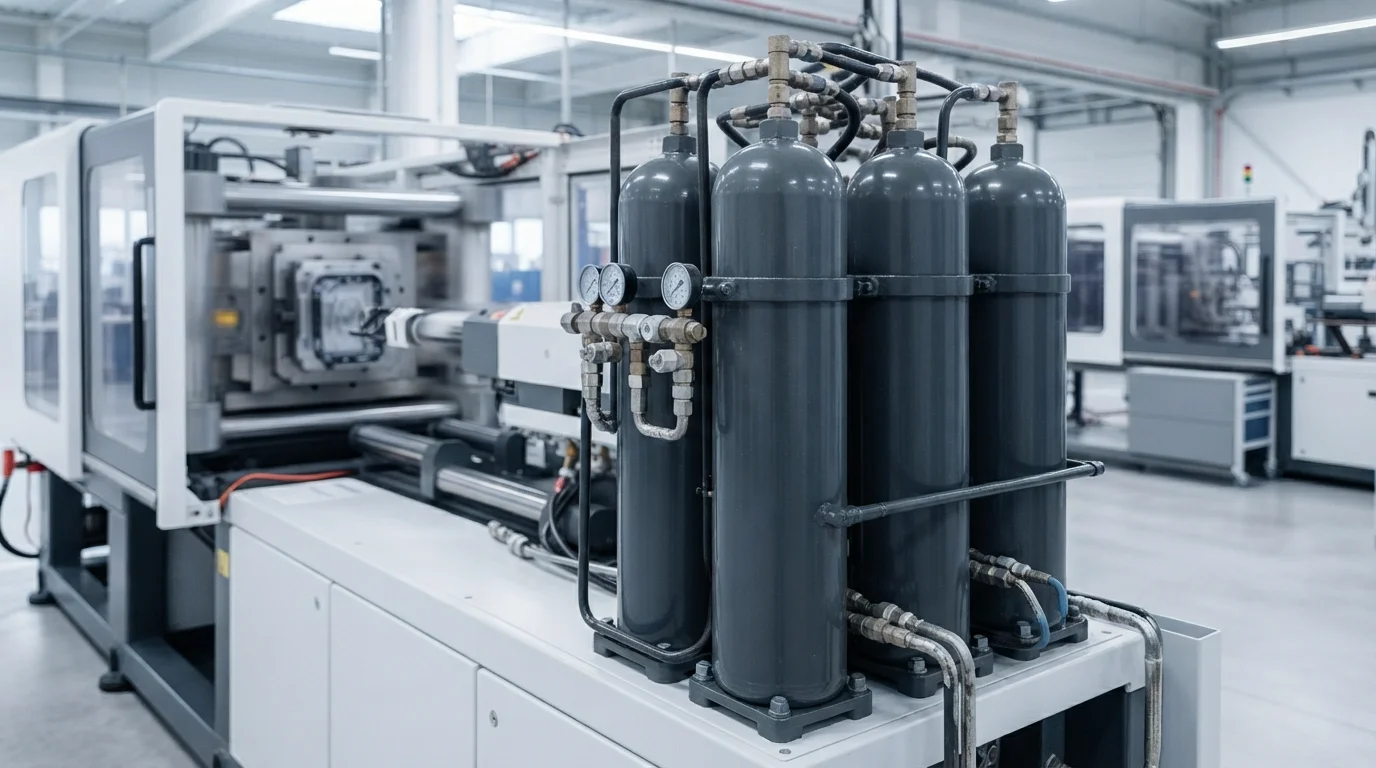
Achieving complete cavity filling in ultra-thin parts depends on the L/T ratio, which compares flow length to nominal wall thickness. When L/T ratios exceed 150:1 or 200:1, molten polymer experiences rapid heat loss to the cold steel mold cavity walls. Preventing premature melt freezing demands filling times faster than 0.5 seconds. Our production facility utilizes high-speed injection molding machinery fitted with hydraulic nitrogen accumulators. Nitrogen accumulators deliver instantaneous injection velocities up to 1,000 mm/sec, packing thin cavities before the polymer boundary layer solidifies.
Os padrões operacionais para prensas de alta velocidade incluem:
- Accumulator pressure boost—Discharging pressurized nitrogen drives hydraulic oil instantly, delivering extreme injection acceleration.
- Ultra-fast fill velocity—Injecting melt at velocities exceeding 800 mm/sec prevents premature boundary layer freezing.
- Dynamic response closed-loop control—Monitoring pressure transducers ensures immediate velocity-to-pressure switchover, preventing cavity overpacking.
- Alta estabilidade da força de fechamento—Manter as metades do molde fechadas sob pressões de injeção de pico extremas evita rebarbas na linha de partição.
Resinas de Alto Fluxo e Design de Ventilação do Molde
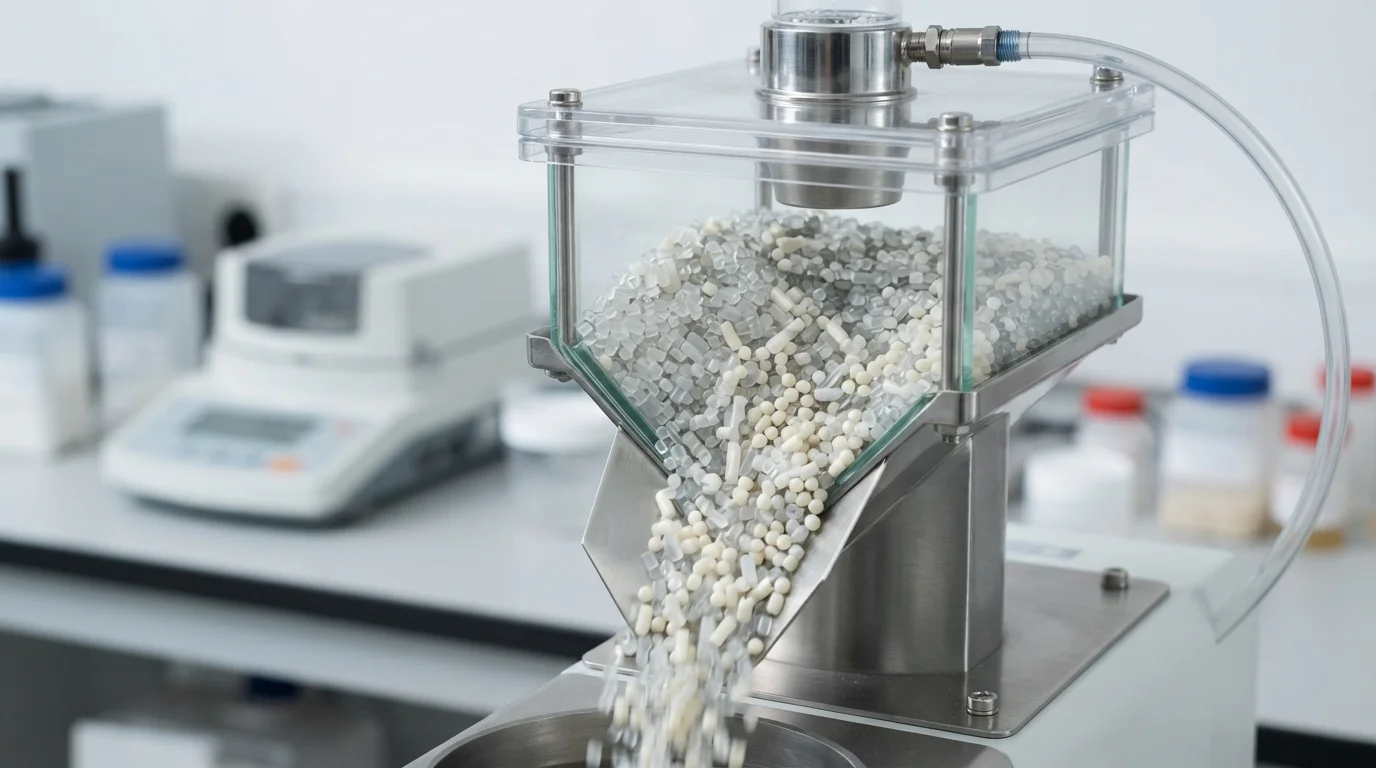
A seleção de materiais desempenha um papel crítico no processamento de polímeros em alta velocidade. A formulação de resinas de alto fluxo requer a seleção de polímeros com alto Índice de Fluidez (MFI) para reduzir a viscosidade sob altas taxas de cisalhamento. Os termoplásticos comuns processados em aplicações de parede fina incluem polímero de cristal líquido (LCP), alto fluxo policarbonato (PC), e 30% preenchido com vidro PA66. Altas velocidades de injeção comprimem o ar rapidamente dentro de cavidades finas, desencadeando efeitos de queima a diesel se o gás não puder escapar. A integração de evacuação de cavidade assistida a vácuo e ranhuras de microventilação medindo 0,015 mm a 0,02 mm permite que o ar escape sem criar rebarbas plásticas.
| Grau da Resina Polimérica | Faixa de MFI (g/10min) | Espessura Mínima da Parede (mm) | Relação Máx. L/T | Aplicação Primária de Parede Fina |
|---|---|---|---|---|
| LCP (Vectra E130i) | 30 – 70 | 0,20 mm | 250:1 | Conectores microeletrônicos |
| PC de Alto Fluxo (Lexan 141R) | 25 – 60 | 0,60 mm | 180:1 | Estruturas e carcaças de dispositivos móveis |
| PA66-GF30 (Zytel 70G33L) | 20 – 45 | 0,80 mm | 160:1 | Espaçadores de módulos de bateria EV |
Prevenindo Rechupes, Empenamentos e Marcas de Recalque
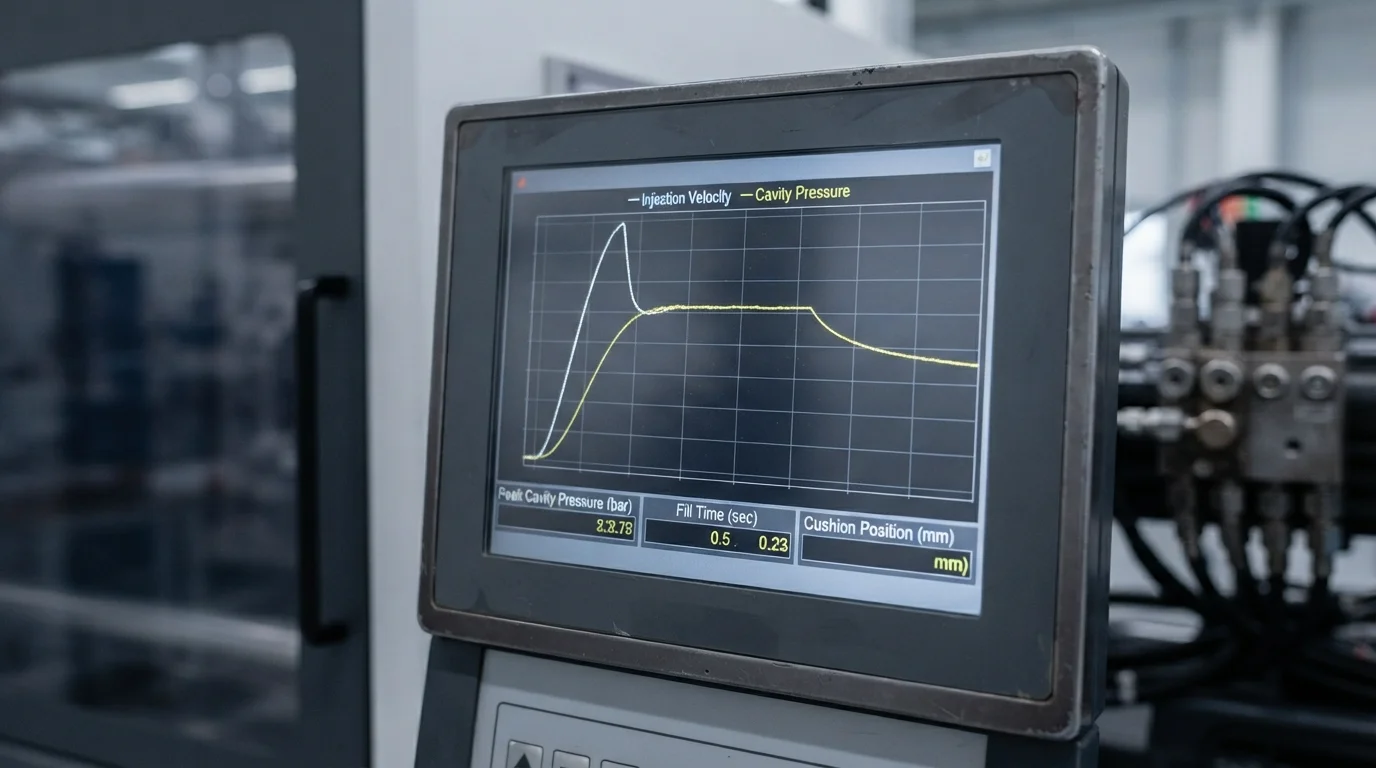
A estabilidade do processo durante a moldagem de alta velocidade depende da metodologia de moldagem científica. A execução Moldagem Desacoplada isola o preenchimento de alta velocidade das etapas de compactação e retenção, mantendo um equilíbrio preciso da pressão na cavidade. Prevenir rechupes requer controle preciso da temperatura do fundido e secagem completa dos resinas antes do processamento. As altas taxas de cisalhamento geradas durante o preenchimento rápido reduzem dinamicamente a viscosidade do polímero, melhorando o fluxo através de canais finos. O controle do layout dos circuitos de resfriamento garante extração uniforme de calor através de nervuras finas, eliminando empenamento pós-moldagem.
Os protocolos de controle de qualidade para peças de parede fina incluem:
- Registro de transdutores de cavidade—Monitorar as curvas de pressão da cavidade em tempo real garante densidade de compactação consistente em cada ciclo.
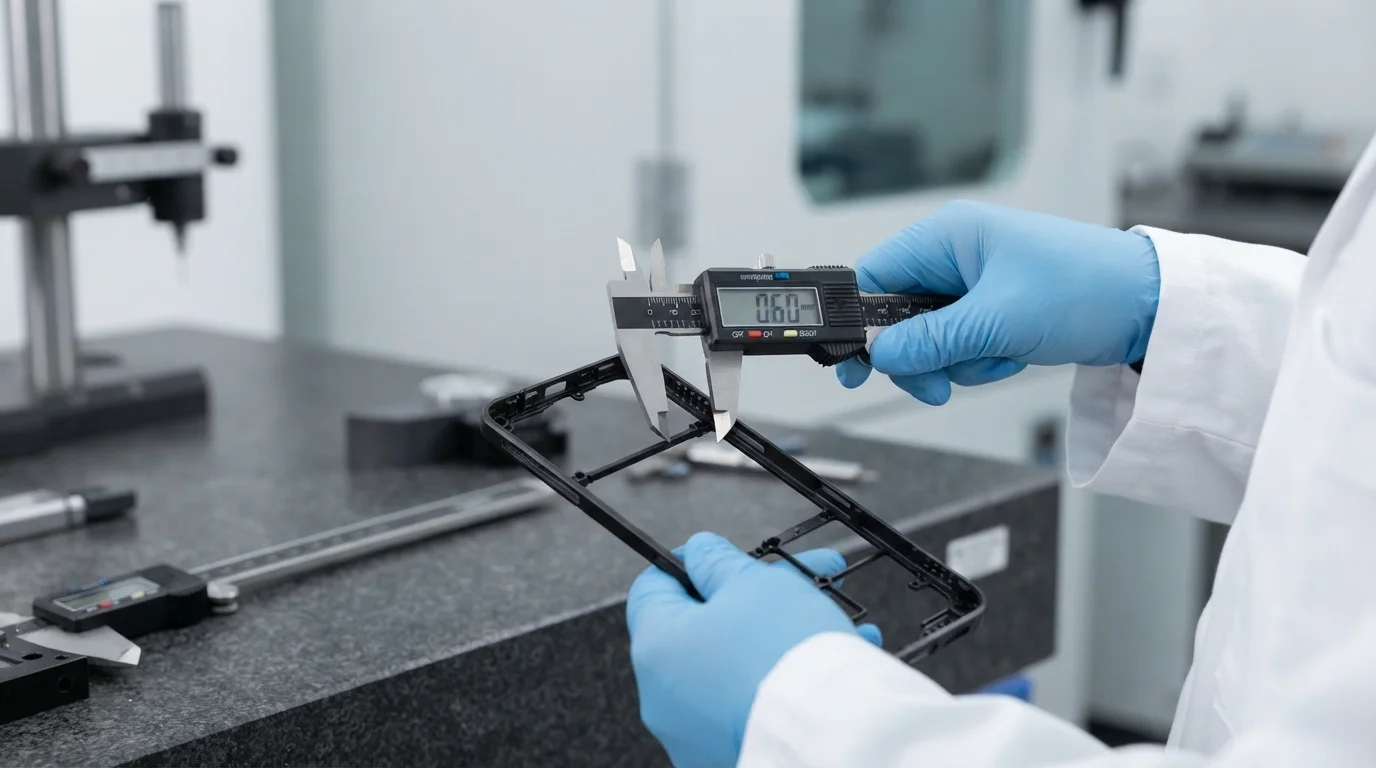
- Inspeção óptica a laser—Verificar a planicidade da peça e as dimensões da espessura da parede usando inspeção óptica sem contato.
- Teste de umidade por dessecante—Manter a umidade da matéria-prima abaixo de 0,02% para evitar degradação hidrolítica e marcas de fluxo.
Perguntas Frequentes (FAQs)
O que é a relação L/T na moldagem por injeção de parede fina?
Flow length to wall thickness (L/T) ratio calculates how far molten plastic must travel relative to part thickness. Higher L/T ratios above 150:1 require accumulator-assisted high-speed injection presses to fill the mold before the polymer freezes.
How do accumulator-assisted presses differ from standard injection molding machines?
Accumulator-assisted machines utilize pressurized nitrogen tanks to supply instant hydraulic oil volume, reaching injection speeds over three times faster than standard presses. Fast injection speeds prevent thin-walled polymer sections from cooling prematurely during cavity fill.
How do you prevent diesel burn marks in thin wall mold cavities?
Preventing diesel burns requires integrating precision micro-venting slots measuring 0.015 mm to 0.02 mm along the parting line. Vacuum-assisted cavity evacuation draws air out of the tool before injection, preventing compressed gas from igniting.