
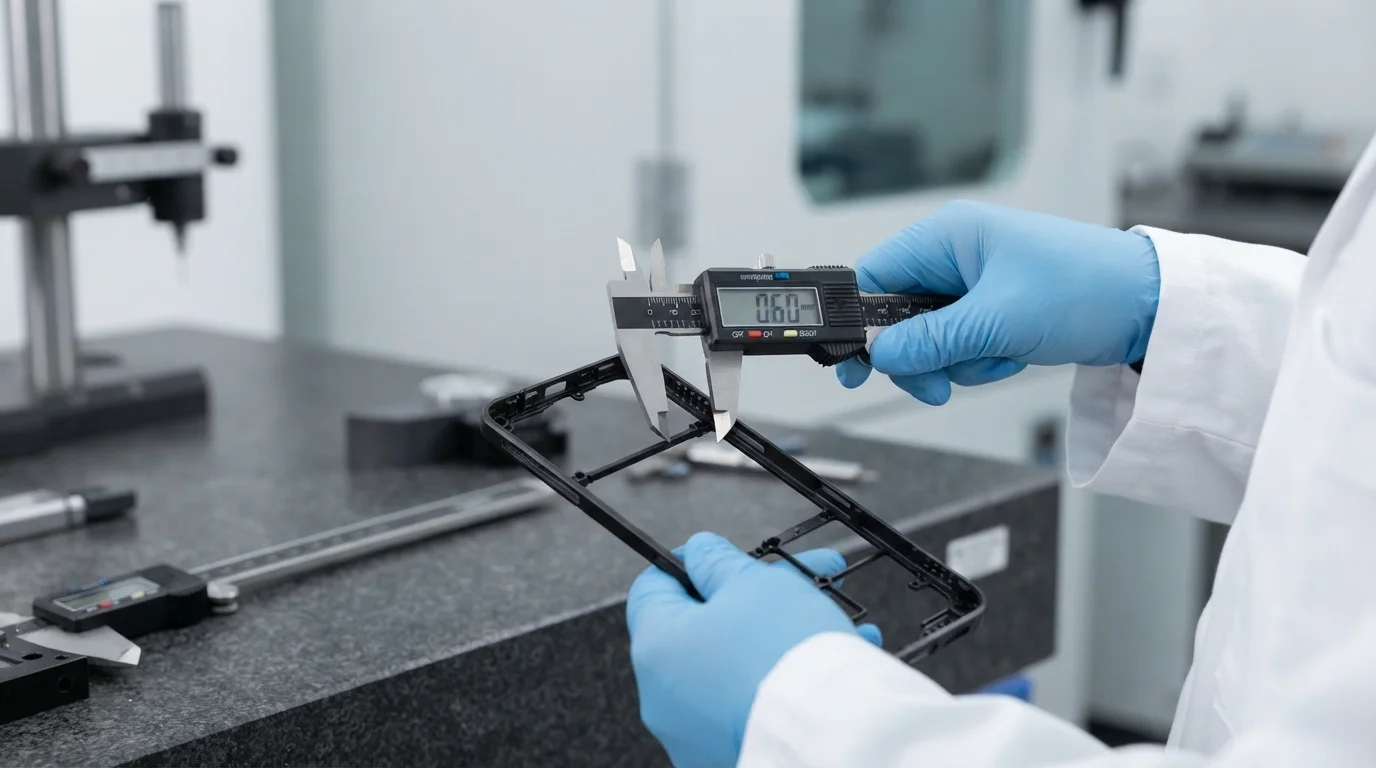
La fabrication de boîtiers électroniques légers, de cartes microfluidiques médicales et d'entretoises de batteries de véhicules électriques nécessite le moulage de parois polymères plus fines que 0,8 mm. Les machines de moulage par injection standard ne peuvent pas remplir de telles sections transversales si fines, car le plastique fondu refroidit et se fige avant d'atteindre l'extrémité de la cavité. Spécifier une injection à grande vitesse le moulage par injection de parois minces surmonte ces limites physiques d'écoulement en utilisant des presses assistées par accumulateur capables de vitesses d'injection ultra-rapides. JUCHENG exploite des cellules de production spécialisées à grande vitesse, produisant des composants structurels à paroi mince strictement conformément aux fichiers CAO des clients.
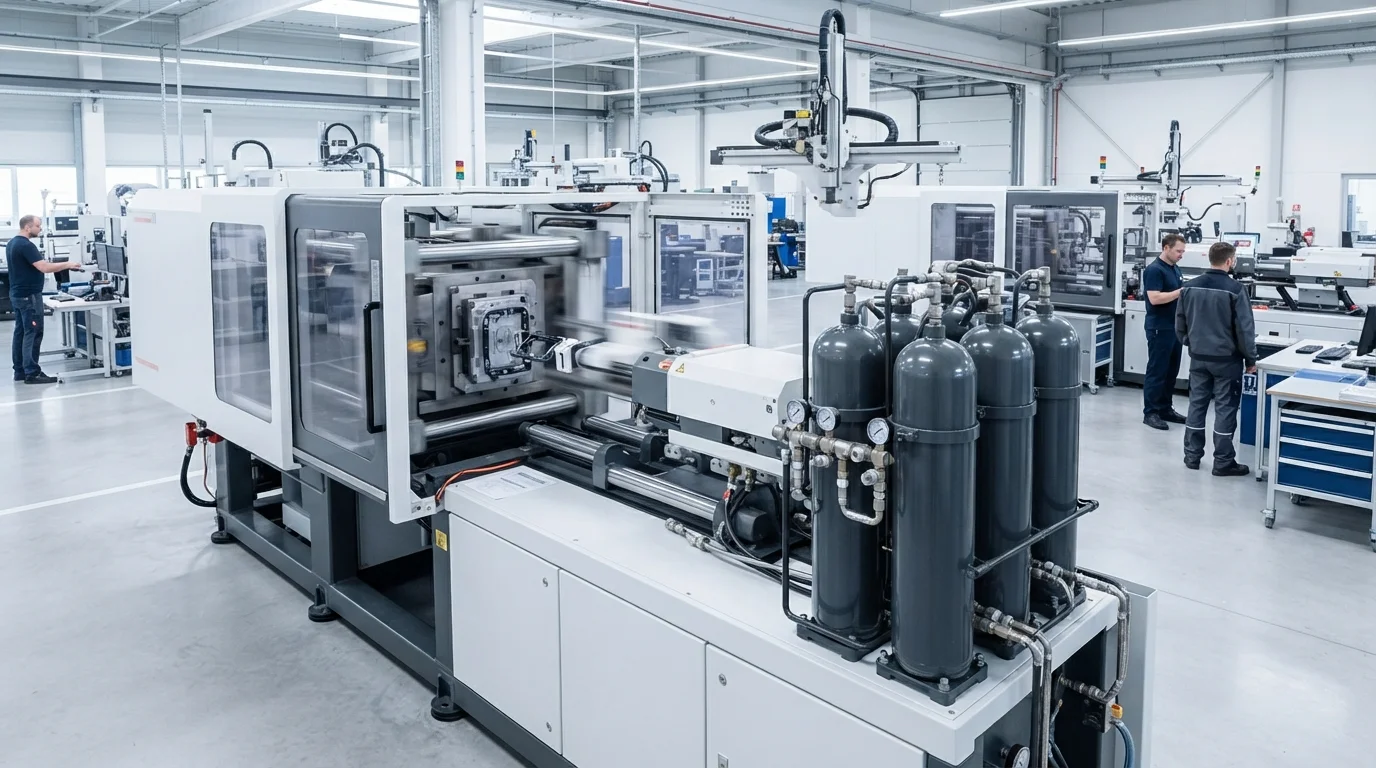
Table des matières
Écoulement à rapport L/T élevé et presses d'injection assistées par accumulateur
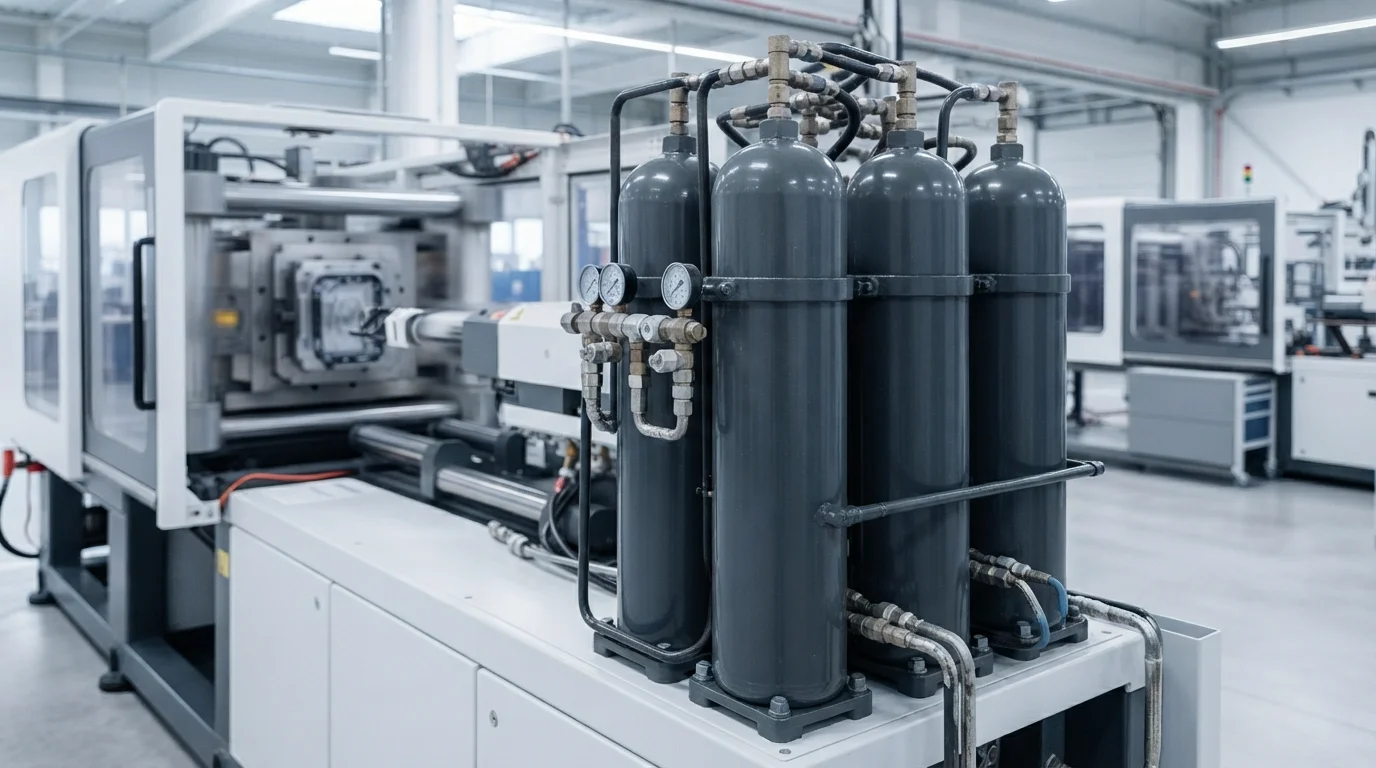
L'obtention d'un remplissage complet de la cavité dans les pièces ultra-fines dépend du rapport L/T, qui compare la longueur d'écoulement à l'épaisseur nominale de paroi. Lorsque les rapports L/T dépassent 150:1 ou 200:1, le polymère fondu subit une perte de chaleur rapide vers les parois froides en acier de la cavité du moule. La prévention du gel prématuré de la matière fondue exige des temps de remplissage inférieurs à 0,5 seconde. Notre installation de production utilise des machines de moulage par injection à grande vitesse équipées d'accumulateurs hydrauliques à azote. Les accumulateurs à azote fournissent des vitesses d'injection instantanées allant jusqu'à 1 000 mm/s, remplissant les cavités fines avant que la couche limite du polymère ne se solidifie.
Les normes de fonctionnement des presses à grande vitesse comprennent :
- Renforcement de pression par accumulateur—La décharge d'azote sous pression entraîne instantanément l'huile hydraulique, fournissant une accélération d'injection extrême.
- Vitesse de remplissage ultra-rapide—L'injection de la matière fondue à des vitesses dépassant 800 mm/s empêche le gel prématuré de la couche limite.
- Commande en boucle fermée à réponse dynamique—La surveillance des capteurs de pression assure une commutation immédiate vitesse-pression, empêchant le surcompactage de la cavité.
- Stabilité élevée de la force de serrage—Le maintien des demi-moules fermés sous des pressions d'injection de pointe extrêmes empêche les bavures au plan de joint.
Résines à haut débit et conception de l'éventation des moules
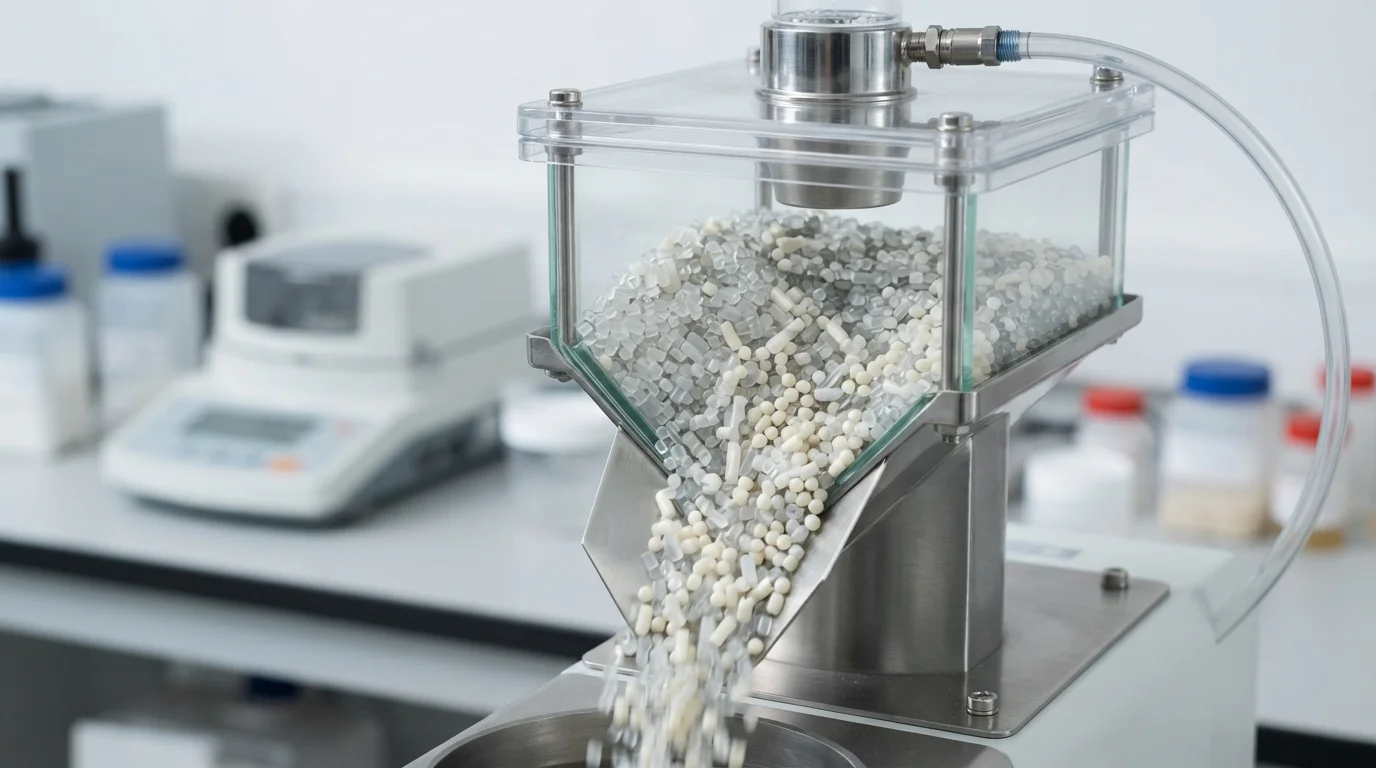
La sélection des matériaux joue un rôle critique dans le traitement des polymères à grande vitesse. La formulation de résines à haut débit nécessite de sélectionner des polymères présentant un indice de fluidité à chaud (MFI) élevé afin de réduire la viscosité sous des taux de cisaillement élevés. Les thermoplastiques courants traités dans des applications à paroi mince comprennent les polymères à cristaux liquides (LCP), les PC à haut débit polycarbonate (PC) optique, et les 30% chargés de fibre de verre PA66. Les vitesses d'injection élevées compriment rapidement l'air à l'intérieur des cavités minces, déclenchant des effets de combustion diesel si le gaz ne peut pas s'échapper. L'intégration d'une évacuation de cavité assistée par vide et de fentes de micro-éventation mesurant 0,015 mm à 0,02 mm permet à l'air de s'échapper sans créer de bavure plastique.
| Qualité de résine polymère | Plage MFI (g/10 min) | Épaisseur de paroi minimale (mm) | Rapport L/T maximal | Application principale à paroi mince |
|---|---|---|---|---|
| LCP (Vectra E130i) | 30 – 70 | 0,20 mm | 250:1 | Connecteurs micro-électroniques |
| PC à haut débit (Lexan 141R) | 25 – 60 | 0,60 mm | 180:1 | Cadres et boîtiers d'appareils mobiles |
| PA66-GF30 (Zytel 70G33L) | 20 – 45 | 0,80 mm | 160:1 | Entretoises de modules de batterie de véhicule électrique |
Prévenir les remplissages incomplets, le gauchissement et les retassures
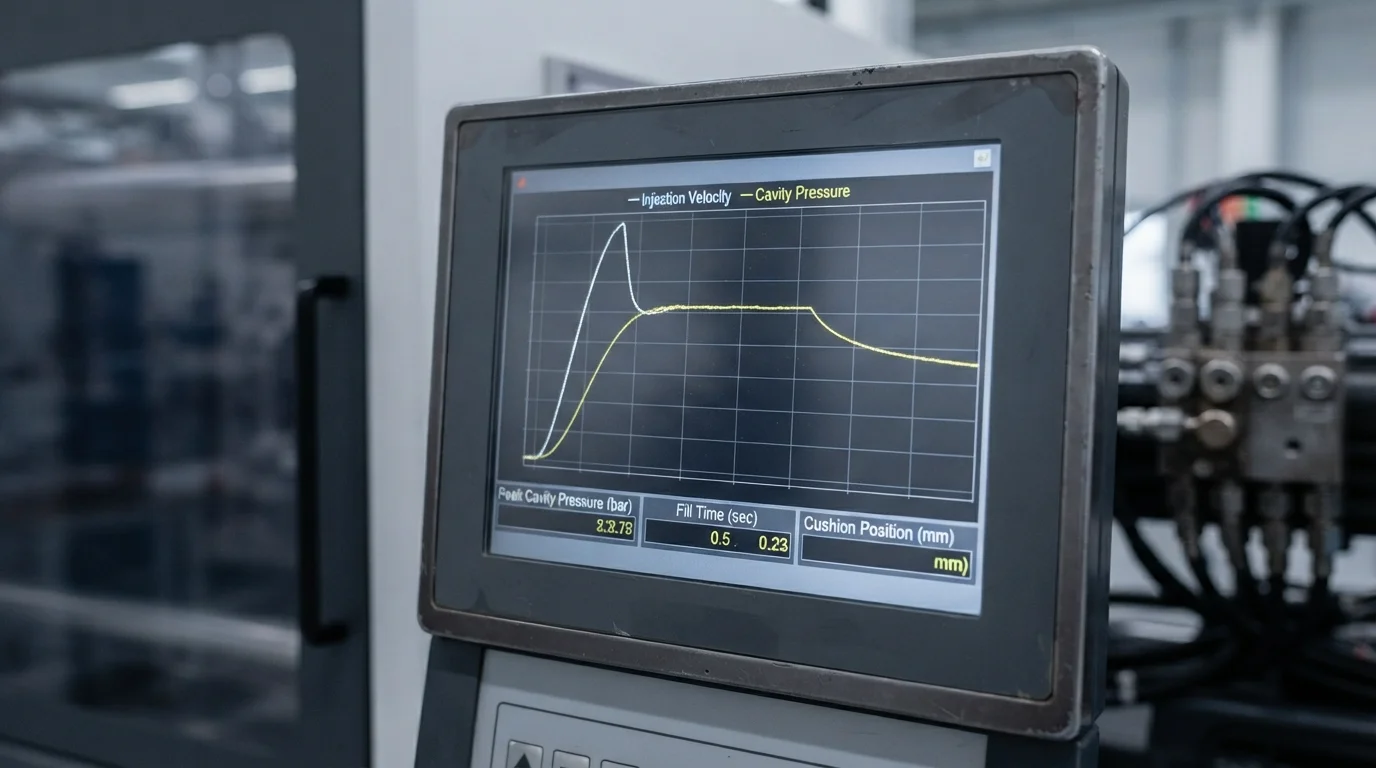
La stabilité du procédé lors du moulage à grande vitesse repose sur une méthodologie de moulage scientifique. L'exécution Moulage découplé isole le remplissage à grande vitesse des phases de compactage et de maintien, en maintenant un équilibre précis de la pression de cavité. Prévenir les remplissages incomplets nécessite de maintenir un contrôle précis de la température de la matière fondue et de sécher soigneusement les résines avant le traitement. Les taux de cisaillement élevés générés lors du remplissage rapide réduisent dynamiquement la viscosité du polymère, améliorant l'écoulement dans les canaux minces. Le contrôle de la disposition des circuits de refroidissement assure une extraction uniforme de la chaleur à travers les nervures minces, éliminant le gauchissement après moulage.
Les protocoles de contrôle qualité pour les pièces à paroi mince comprennent :
- Enregistrement par capteur de cavité—La surveillance des courbes de pression de cavité en temps réel assure une densité de compactage constante à chaque cycle.
- Balayage optique laser—Vérification de la planéité de la pièce et des dimensions d'épaisseur de paroi par inspection optique sans contact.
- Test d'humidité par dessiccant—Maintenir l'humidité de la matière première en dessous de 0,02% pour prévenir la dégradation hydrolytique et les stries.
Questions fréquemment posées (FAQ)
Qu'est-ce qu'un rapport L/T en moulage par injection à paroi mince ?
Le rapport longueur d'écoulement sur épaisseur de paroi (L/T) calcule la distance que le plastique fondu doit parcourir par rapport à l'épaisseur de la pièce. Des rapports L/T supérieurs à 150:1 nécessitent des presses d'injection à grande vitesse assistées par accumulateur pour remplir le moule avant que le polymère ne se fige.
En quoi les presses assistées par accumulateur diffèrent-elles des machines de moulage par injection standard ?
Les machines assistées par accumulateur utilisent des réservoirs d'azote sous pression pour fournir instantanément un volume d'huile hydraulique, atteignant des vitesses d'injection plus de trois fois supérieures à celles des presses standard. Les vitesses d'injection rapides empêchent les sections polymères à paroi mince de refroidir prématurément pendant le remplissage de la cavité.
Comment prévenir les marques de brûlure diesel dans les cavités de moules à paroi mince ?
La prévention des brûlures diesel nécessite l'intégration de fentes de micro-évent de précision mesurant 0,015 mm à 0,02 mm le long du plan de joint. L'évacuation assistée par vide de la cavité aspire l'air hors de l'outil avant l'injection, empêchant le gaz comprimé de s'enflammer.