
Hafif elektronik muhafazalar, medikal mikroakışkan kartlar ve elektrikli araç batarya ara parçaları üretmek, 0,8 mm'den daha ince polimer cidarların kalıplanmasını gerektirir. Standart enjeksiyon kalıplama makineleri bu kadar ince kesitleri dolduramaz çünkü erimiş plastik, kavitenin sonuna ulaşmadan önce soğuyup donar. Yüksek hızlı spesifikasyonu ince cidarlı enjeksiyon kalıplama bu fiziksel akış sınırlarını, ultra hızlı enjeksiyon hızlarına olanak tanıyan akümülatör destekli presler kullanarak aşar. JUCHENG, yapısal ince cidarlı bileşenleri kesinlikle müşteri CAD dosyalarına göre üreten özel yüksek hızlı üretim hücreleri işletmektedir.
İçindekiler
Yüksek L/T Oranı Akışı ve Akümülatör Destekli Enjeksiyon Presleri
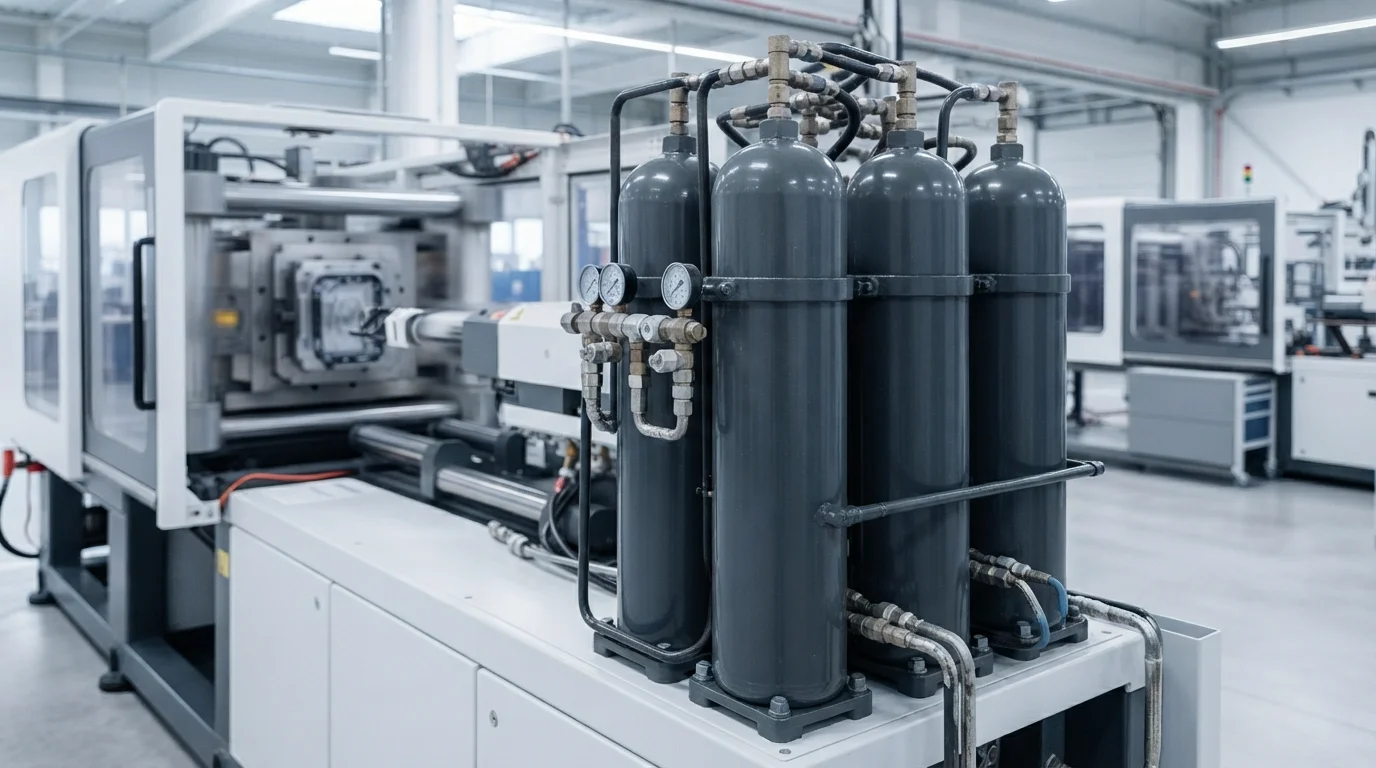
Ultra ince parçalarda tam kavite dolgusu elde etmek, akış uzunluğunu nominal cidar kalınlığıyla karşılaştıran L/T oranına bağlıdır. L/T oranları 150:1 veya 200:1'i aştığında, erimiş polimer soğuk çelik kalıp kavite cidarlarına hızla ısı kaybeder. Ergiyik donmasının erken gerçekleşmesini önlemek, 0,5 saniyeden daha kısa dolgu süreleri gerektirir. Üretim tesisimiz, hidrolik azot akümülatörleriyle donatılmış yüksek hızlı enjeksiyon kalıplama makineleri kullanmaktadır. Azot akümülatörleri, polimer sınır tabakası katılaşmadan önce ince kaviteleri doldurarak 1.000 mm/sn'ye kadar anlık enjeksiyon hızları sağlar.
Yüksek hızlı pres çalıştırma standartları şunları içerir:
- Akümülatör basınç takviyesi—Basınçlı azotun boşaltılması hidrolik yağı anında harekete geçirerek aşırı enjeksiyon ivmesi sağlar.
- Ultra hızlı dolgu hızı—Ergiyiği 800 mm/sn'yi aşan hızlarda enjekte etmek, sınır tabakasının erken donmasını önler.
- Dinamik tepkili kapalı çevrim kontrolü—Basınç transdüserlerinin izlenmesi, hız-basınç geçişinin anında yapılmasını sağlayarak kavitenin aşırı doldurulmasını önler.
- Yüksek kenetleme kuvveti kararlılığı—Kalıp yarılarını aşırı tepe enjeksiyon basınçları altında kapalı tutmak, ayırma hattı çapaklanmasını önler.
Yüksek Akışlı Reçineler ve Kalıp Havalandırma Tasarımı
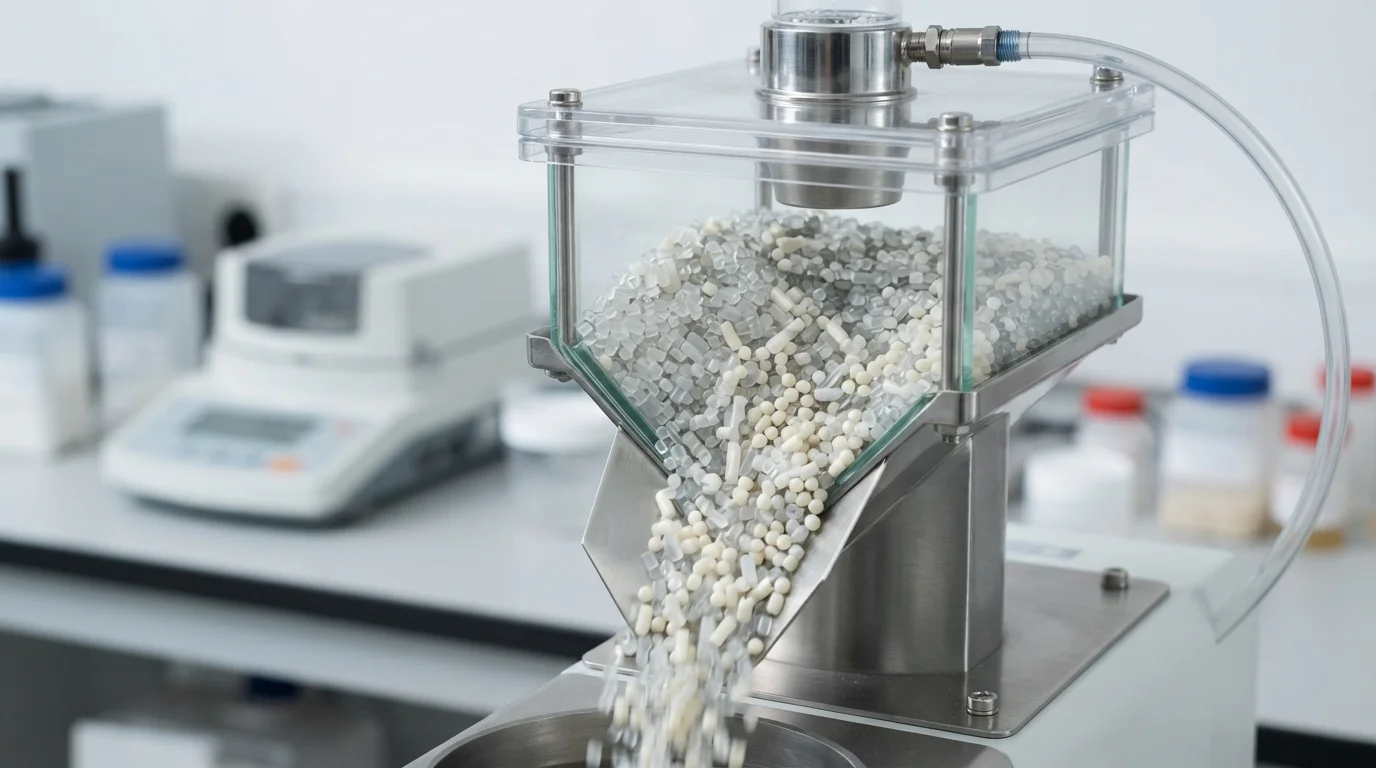
Malzeme seçimi, yüksek hızlı polimer işlemede kritik bir rol oynar. Yüksek akışlı reçinelerin formüle edilmesi, yüksek kayma hızları altında viskoziteyi düşürmek için yüksek Eriyik Akış İndeksine (MFI) sahip polimerlerin seçilmesini gerektirir. İnce cidar uygulamalarında işlenen yaygın termoplastikler arasında sıvı kristal polimer (LCP), yüksek akışlı polikarbonat (PC), ve 30% cam elyaf takviyeli PA66. bulunur. Yüksek enjeksiyon hızları, ince boşlukların içindeki havayı hızla sıkıştırır ve gaz kaçamazsa dizel yanma etkilerini tetikler. Vakum destekli boşluk tahliyesi ile 0,015 mm ila 0,02 mm ölçülerindeki mikro havalandırma yuvalarının entegre edilmesi, plastik çapak oluşturmadan havanın kaçmasını sağlar.
| Polimer Reçine Sınıfı | MFI Aralığı (g/10dk) | Min Cidar Kalınlığı (mm) | Maks L/T Oranı | Birincil İnce Cidar Uygulaması |
|---|---|---|---|---|
| LCP (Vectra E130i) | 30 – 70 | 0,20 mm | 250:1 | Mikro elektronik konektörler |
| Yüksek Akışlı PC (Lexan 141R) | 25 – 60 | 0,60 mm | 180:1 | Mobil cihaz çerçeveleri ve kasaları |
| PA66-GF30 (Zytel 70G33L) | 20 – 45 | 0,80 mm | 160:1 | EV batarya modülü ara parçaları |
Kısa Dolgu, Çarpılma ve Çökme İzlerinin Önlenmesi
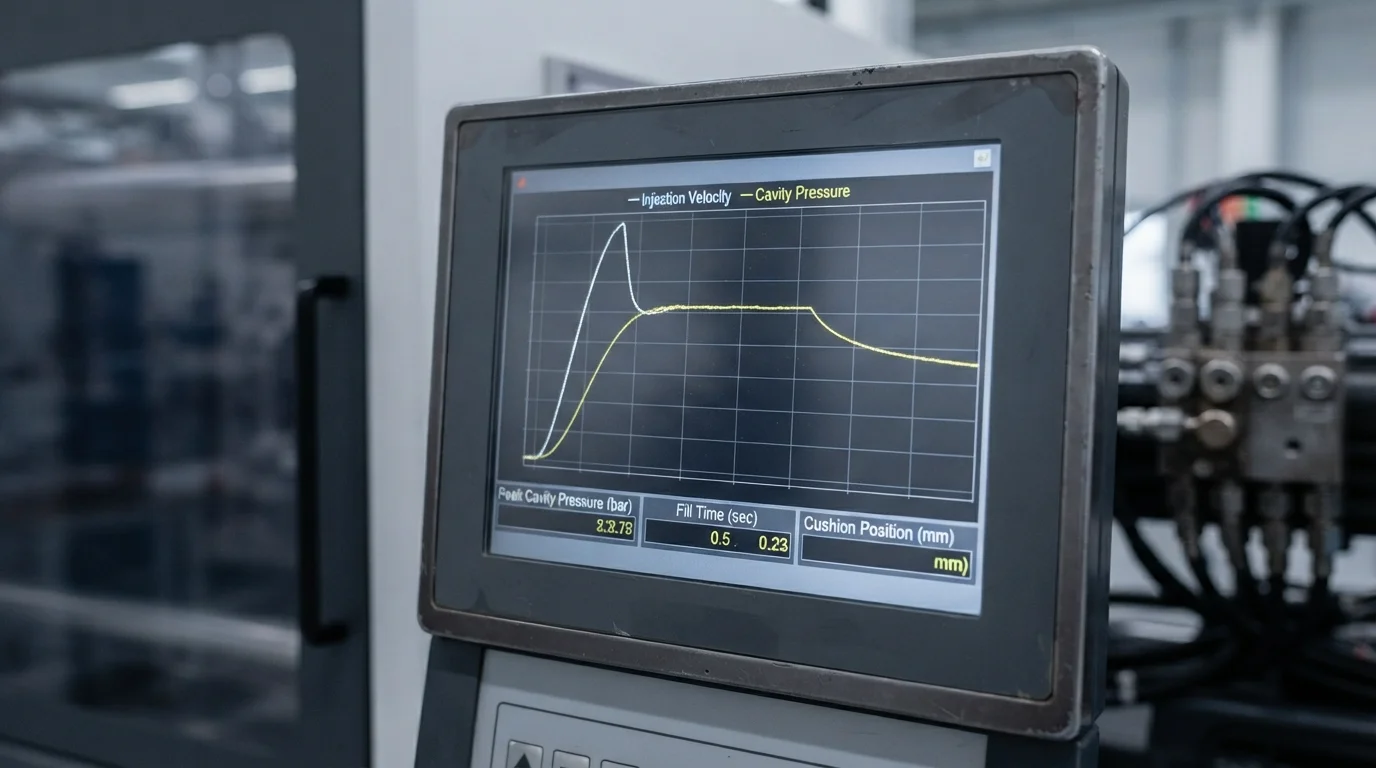
Yüksek hızlı kalıplama sırasında proses kararlılığı, bilimsel kalıplama metodolojisine dayanır. Uygulama Ayrıştırılmış Kalıplama yüksek hızlı dolguyu paketleme ve tutma aşamalarından izole ederek hassas kavite basınç dengesini korur. Kısa dolguların önlenmesi, hassas eriyik sıcaklığı kontrolünün sürdürülmesini ve reçinelerin işleme öncesinde iyice kurutulmasını gerektirir. Hızlı dolgu sırasında oluşan yüksek kayma hızları, polimer viskozitesini dinamik olarak azaltarak ince kanallardan akışı iyileştirir. Soğutma devresi düzenlerinin kontrol edilmesi, ince kaburgalar boyunca homojen ısı çekimini sağlayarak kalıp sonrası çarpılmayı ortadan kaldırır.
İnce cidarlı parçalar için kalite kontrol protokolleri şunları içerir:
- Kavite transdüseri kaydı—Gerçek zamanlı kavite basınç eğrilerinin izlenmesi, her atışta tutarlı paket yoğunluğu sağlar.
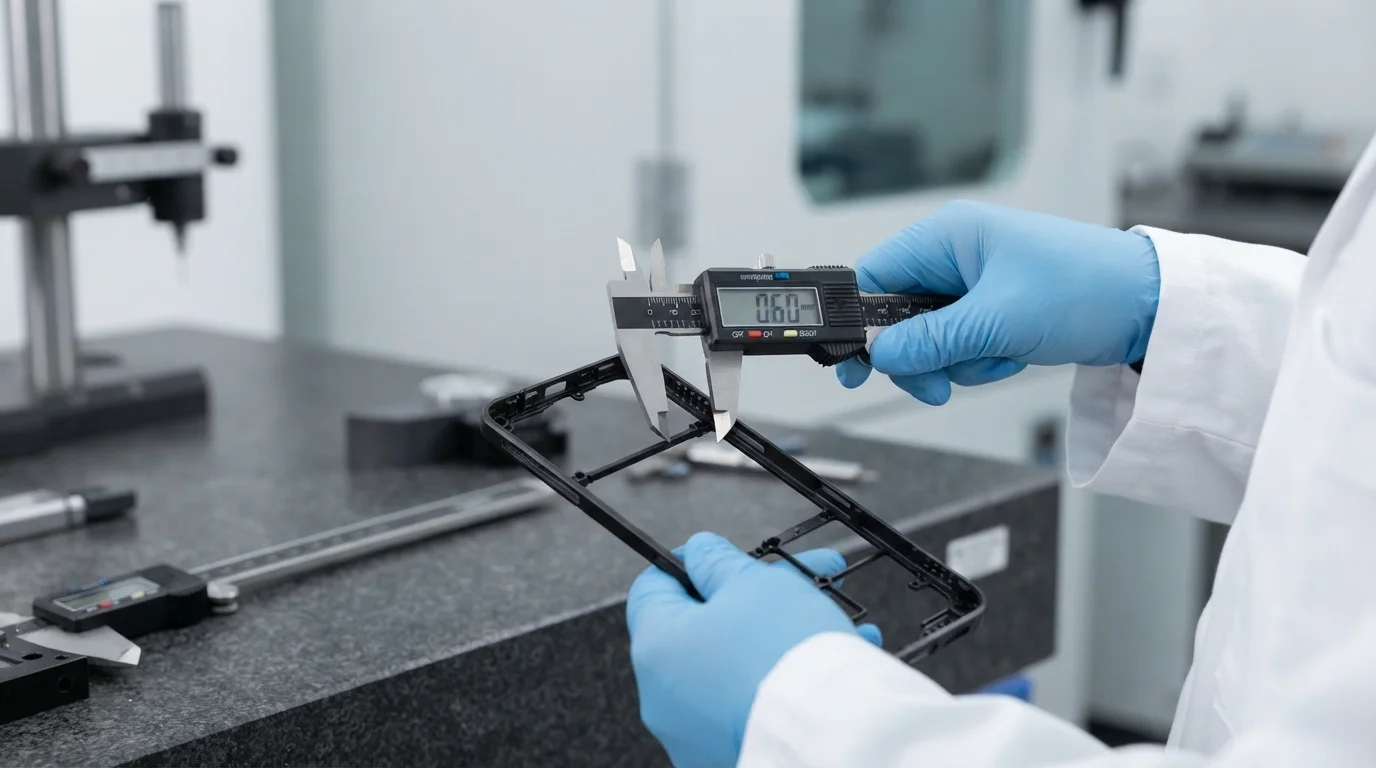
- Lazer optik tarama—Temassız optik muayene kullanarak parça düzlüğünü ve cidar kalınlığı ölçülerini doğrulama.
- Desikan nem testi—Hidrolitik bozunma ve splay oluşumunu önlemek için hammadde nemini %0,02'nin altında tutma.
Sıkça Sorulan Sorular (SSS)
İnce cidarlı enjeksiyon kalıplamada L/T oranı nedir?
Akış uzunluğunun cidar kalınlığına (L/T) oranı, erimiş plastiğin parça kalınlığına göre ne kadar yol kat etmesi gerektiğini hesaplar. 150:1'in üzerindeki daha yüksek L/T oranları, polimer donmadan önce kalıbı doldurabilmek için akümülatör destekli yüksek hızlı enjeksiyon presleri gerektirir.
Akümülatör destekli presler standart enjeksiyon kalıplama makinelerinden nasıl farklıdır?
Akümülatör destekli makineler, anlık hidrolik yağ hacmi sağlamak için basınçlı nitrojen tankları kullanır ve standart preslere göre üç kat daha hızlı enjeksiyon hızlarına ulaşır. Hızlı enjeksiyon hızları, ince cidarlı polimer bölümlerin kavite dolumu sırasında erken soğumasını önler.
İnce cidarlı kalıp kavitelerinde dizel yanık izleri nasıl önlenir?
Dizel yanıklarını önlemek, ayırma hattı boyunca 0,015 mm ila 0,02 mm ölçülerinde hassas mikro havalandırma yuvalarının entegre edilmesini gerektirir. Vakum destekli kavite tahliyesi, enjeksiyondan önce havayı kalıptan çeker ve sıkıştırılmış gazın tutuşmasını önler.