
La selezione di polimeri tecnici adatti per l'incapsulamento multi-materiale determina direttamente se un componente sopravvive a carichi meccanici dinamici, shock termici ed esposizione chimica. Le discussioni della comunità sui forum di ingegneria evidenziano frequentemente i rischi di delaminazione quando si combinano substrati rigidi incompatibili con overmold elastomerici morbidi. L'adesione interfacciale si basa sulla selezione di coppie di polimeri chimicamente compatibili che consentono l'interdiffusione delle catene molecolari durante la lavorazione secondaria. Questa guida tecnica esamina le matrici di compatibilità delle resine, le finestre di temperatura di fusione del processo, la verifica della scheda gialla delle materie prime e i criteri di selezione dell'applicazione.
Matrice di compatibilità dei polimeri: substrati rigidi vs. elastomeri flessibili
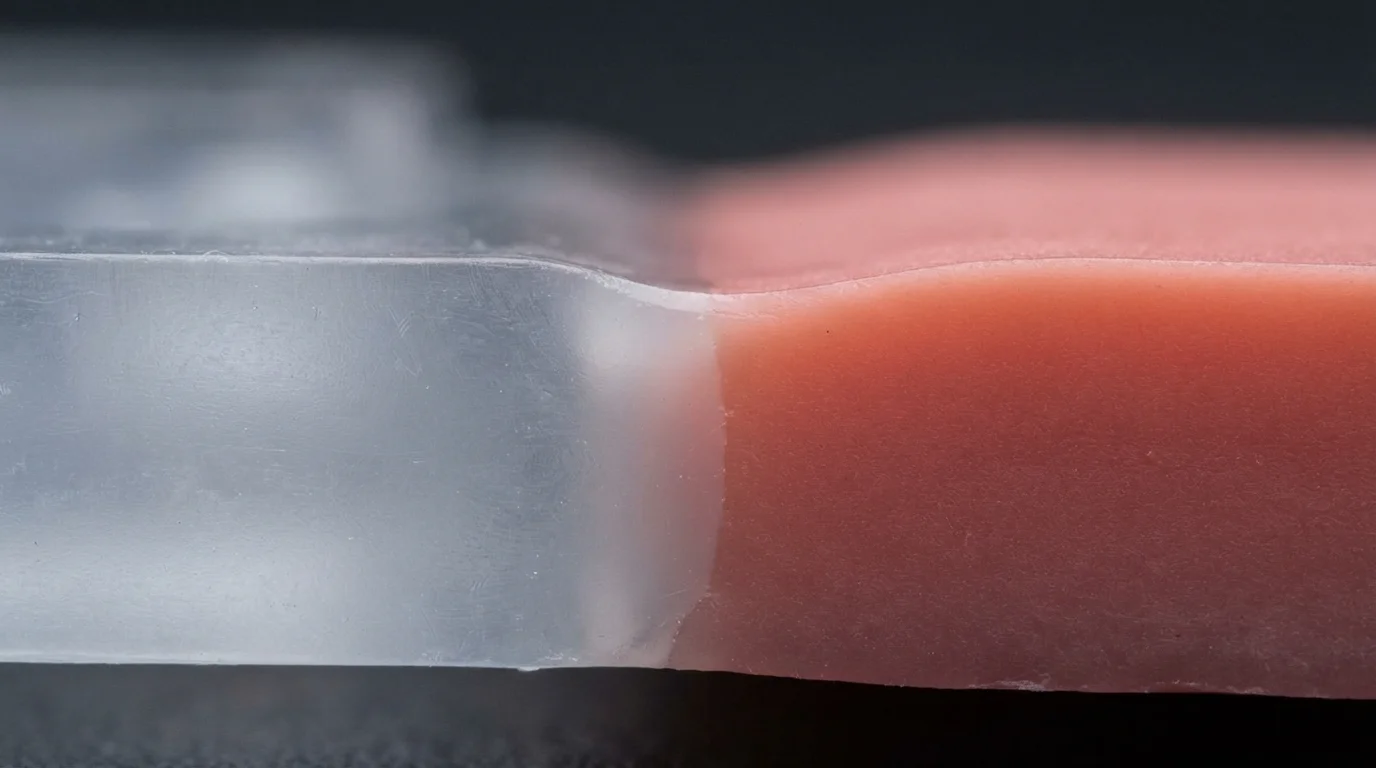
Comprendere la fisica dei polimeri inizia con la valutazione dell'affinità chimica tra telai strutturali rigidi e strati di overmold flessibili. Specificare materiali per overmolding compatibili garantisce che gli elastomeri fusi fondano un sottile strato limite sul substrato, creando una saldatura molecolare coesiva. Le fondamenta del substrato rigido sono tipicamente costituite da termoplastici tecnici come ABS, policarbonato (PC), caricati con vetro PA66, o PBT. Gli strati di overmold elastomerici utilizzano composti modificati tra cui TPE, TPU, e TPV per fornire profili di durezza Shore personalizzati e impugnature ergonomiche.
Le recensioni della comunità tra i valutatori di materie plastiche sottolineano che l'allineamento della polarità tra i due polimeri governa la forza del legame. Gli elastomeri non polari come il TPE a base SEBS si legano naturalmente con substrati non polari come il polipropilene, mentre le resine polari come il nylon richiedono gradi di TPE modificati per l'adesione. La Tabella 1 di seguito delinea le valutazioni di compatibilità dei polimeri per le combinazioni di materiali comuni per l'overmolding:
| Resina del substrato rigido | Grado di elastomero per overmolding | Forza del legame interfacciale | Meccanismo di adesione | Suggerimento di lavorazione consigliato |
|---|---|---|---|---|
| ABS (Polylac PA-757) | TPE a base SEBS / TPU | Fusione chimica eccellente | Diffusione delle catene molecolari | Mantenere la temperatura di fusione del 2° colpo 10-20°C al di sotto della Tg dell'ABS |
| Policarbonato (Lexan 141R) | TPU a base estere (Desmopan) | Legame eccezionale ad alta resistenza | Interdiffusione chimica | Preriscaldare la cavità dello stampo del substrato a 70°C – 90°C |
| Poliammide 66 (Zytel 70G33L) | TPE modificato per adesione / Santoprene | Legame da moderato a forte | Chimico + Meccanico | Incorporare code di rondine meccaniche di bloccaggio a 90 gradi |
| Polipropilene (PP-HP500N) | TPE olefinico / TPV | Eccellente fusione non polare | Co-cristallizzazione | Evitare additivi polari; garantire superfici di chiusura dello stampo pulite |
Affinità chimica e corrispondenza della temperatura di fusione
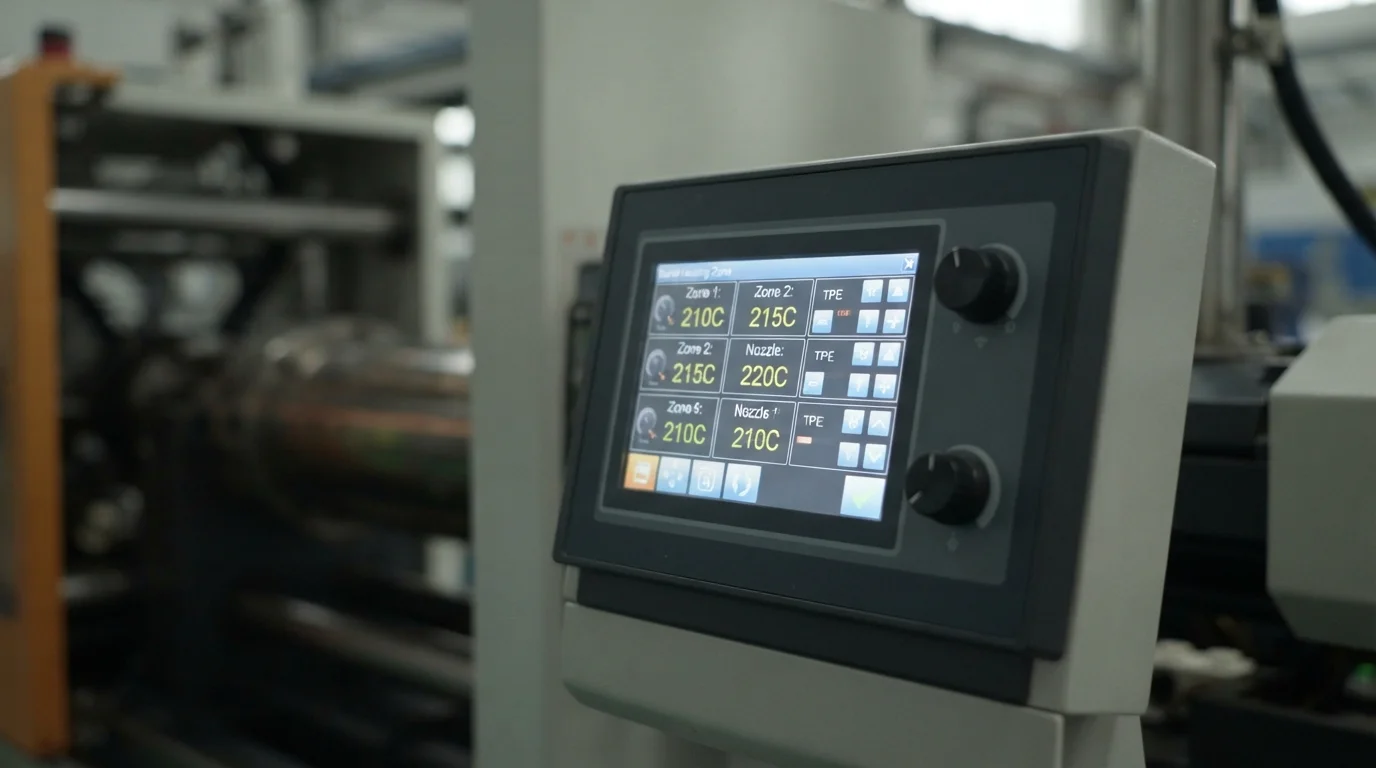
La dinamica termica durante l'iniezione secondaria controlla la profondità degli intrecci di catena interfacciali. Le temperature di fusione del secondo colpo devono entrare nella cavità abbastanza calde da ammorbidire la pelle rigida del substrato senza causare deformazione della parete. L'iniezione di TPU su un substrato in PC o PC/ABS produce un'elevata resistenza alla pelatura perché entrambi i polimeri contengono gruppi funzionali polari che interdiffondono rapidamente. Mantenere temperature appropriate delle pareti dello stampo previene la tempra prematura, consentendo alle molecole polimeriche tempo sufficiente per intrecciarsi prima del raffreddamento.
Quando l'affinità chimica tra le resine selezionate rimane bassa, i progettisti di stampi incorporano caratteristiche di ritenzione meccanica. Sottosquadri meccanici, scanalature a coda di rondine e fori passanti bloccano fisicamente lo strato elastomerico sul telaio del substrato. La combinazione di adesione chimica con ancoraggio meccanico garantisce che guarnizioni e impugnature morbide resistano alla pelatura dei bordi sotto sforzo di taglio ciclico durante l'uso quotidiano.
Regole di lavorazione per massimizzare l'adesione nell'overmolding includono:
- Preriscaldamento della cavità del substrato—Riscaldare le cavità rigide dello stampo del substrato a 70°C–90°C promuove la mobilità delle catene interfacciali.
- Allineamento della temperatura di fusione—Impostare le temperature di fusione del secondo colpo vicino al limite superiore della finestra di lavorazione dell'elastomero massimizza l'ammorbidimento della superficie.
- Incorporazione di sottosquadri meccanici—Lavorare code di rondine perimetrali e fori passanti meccanici previene il distacco dei bordi sotto taglio dinamico.
- Velocità di iniezione ad alta velocità—Iniettare rapidamente la resina morbida fornisce energia termica allo strato limite prima che si verifichi una tempra prematura.
Libreria di resine di produzione 200+ e verifica della scheda gialla dei materiali
Eseguire prototipi personalizzati affidabili sovrastampaggio a iniezione richiede l'approvvigionamento di materie prime certificate con piena tracciabilità del lotto. Verificare le spedizioni di resina rispetto ai registri della scheda gialla Underwriters Laboratories (UL) conferma che le classificazioni di infiammabilità come UL94 V-0 rimangono valide dopo la lavorazione multi-colpo. L'approvvigionamento di lotti di materiale certificati supportati da documenti ufficiali di certificato di analisi (COA) garantisce zero variazioni di prestazioni da lotto a lotto in componenti ad alta affidabilità.
Le applicazioni sanitarie cliniche processano termoplastici di grado medico che soddisfano Classe VI USP e ISO 10993 criteri di biocompatibilità. Le formulazioni biocompatibili in TPE e TPU resistono a ripetute sterilizzazioni in autoclave a vapore, a salviette disinfettanti chimiche e all'esposizione agli oli della pelle senza degradarsi. Il mantenimento di una documentazione completa sulle materie prime protegge gli OEM di dispositivi medici dalla non conformità normativa durante gli audit clinici.
Scenari applicativi chiave per i polimeri sovrastampati
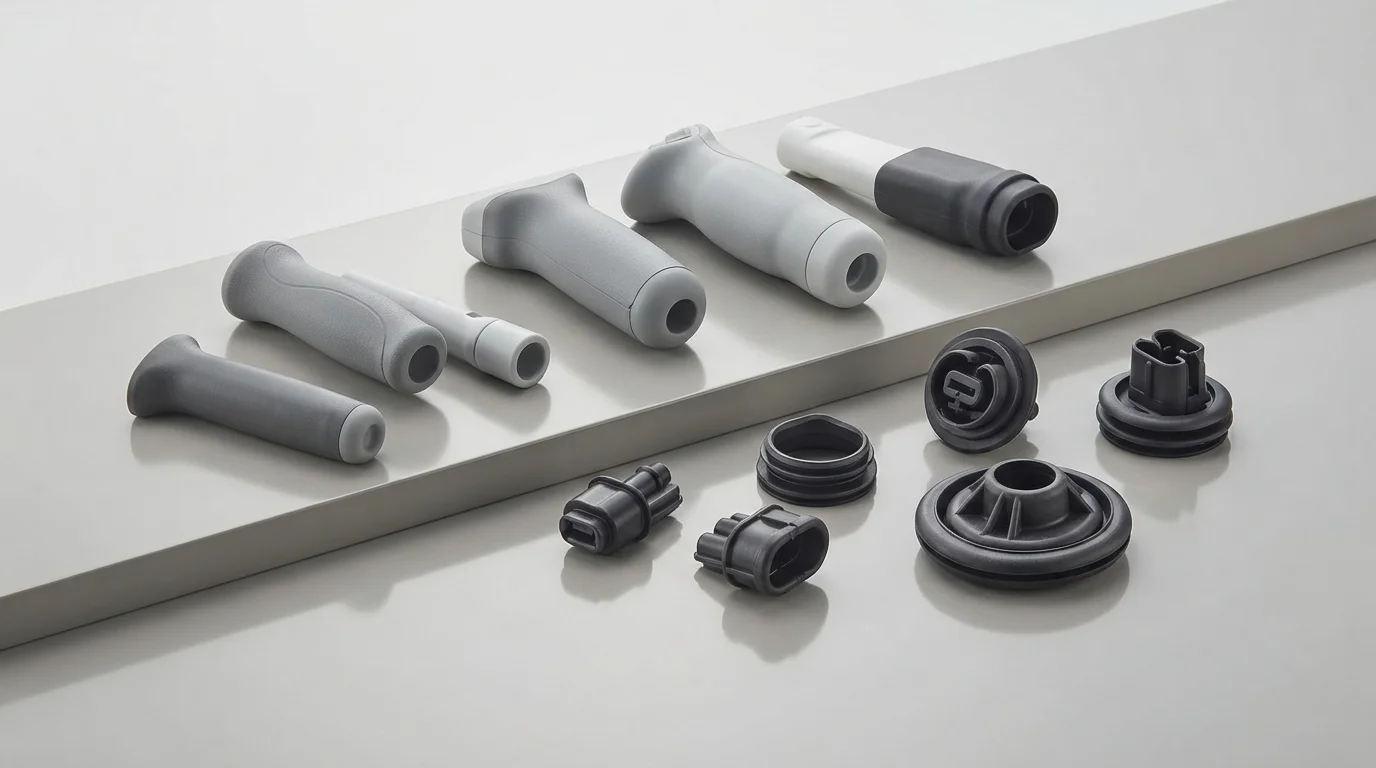
I programmi industriali, sanitari e automobilistici specificano combinazioni di polimeri multimateriale in un'ampia gamma di applicazioni funzionali. Le plance interne automobilistiche utilizzano TPU sovrastampato su maniglie porta in PC/ABS, manopole del climatizzatore e cornici del cruscotto per offrire un'estetica soft-touch premium e l'attenuazione delle vibrazioni. Gli ingegneri di dispositivi medici specificano TPE Classe VI USP sovrastampato su manici chirurgici rigidi in PC per fornire impugnature antiscivolo e sterilizzabili per il personale di sala operatoria.
Gli involucri di dispositivi elettronici incorporano Santoprene TPV guarnizioni in TPE sovrastampate su alloggiamenti strutturali, creando barriere impermeabili IP67 per monitor diagnostici da esterno. L'eliminazione dell'inserimento manuale delle guarnizioni riduce la manodopera di assemblaggio garantendo al contempo una tenuta ambientale costante sotto impatti dinamici da caduta.
Le soluzioni di sovrastampaggio per i settori target includono:
- Strumenti chirurgici medici—TPE Classe VI USP sovrastampato su policarbonato rigido per impugnature ergonomiche e sterilizzabili.
- Comandi interni automobilistici—TPU Desmopan sovrastampato su PC/ABS per maniglie e manopole soft-touch resistenti ai graffi.
- Alloggiamenti elettronici industriali—TPV Santoprene sovrastampato su nylon caricato con vetro per tenuta impermeabile IP67 e protezione dagli urti.
Perché scegliere JUCHENG per lo sovrastampaggio personalizzato
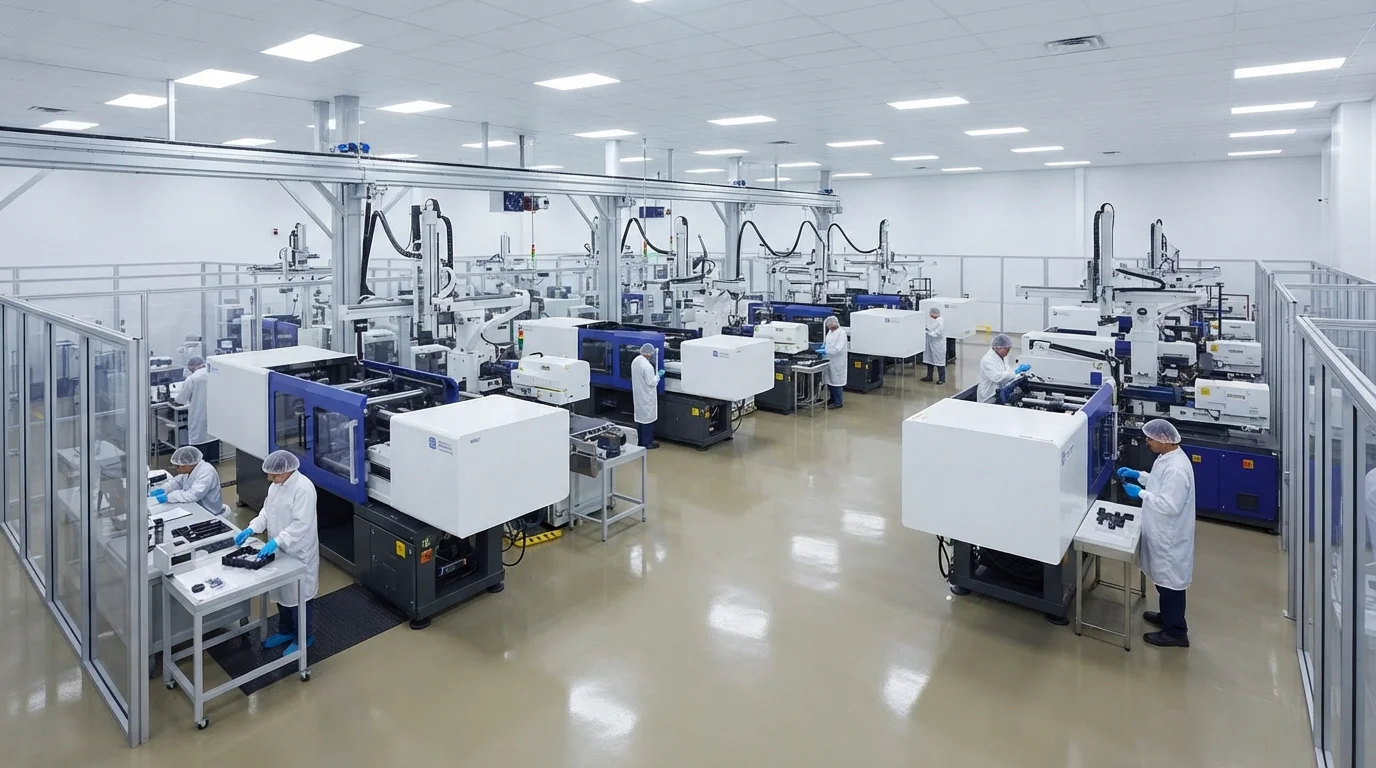
Collaborare con JUCHENG per progetti di incapsulamento multi-materiale offre accesso a un ampio reparto produttivo dotato di 35+ presse a iniezione automatizzate con forza di chiusura da 15T a 3000T. La gestione di un'officina utensili interna con 25 set di macchine CNC a 5 assi consente la lavorazione precisa delle superfici di tenuta in acciaio, garantendo confini elastomerici senza bave fino a tolleranze sub-millimetriche. Il nostro team di ingegneria fornisce una revisione gratuita DfM entro 24 ore per ogni invio CAD, analizzando lo spessore della parete del substrato, gli angoli di sformo e la fattibilità della tenuta prima della lavorazione dell'acciaio.
I sistemi di gestione della qualità certificati IATF 16949 e ISO 13485 supportano ogni ciclo produttivo multi-iniezione, offrendo documentazione completa PPAP Livello 3 per programmi automobilistici. Un reparto di stampaggio in camera bianca ISO Classe 8 protegge i componenti medici dalla contaminazione da particelle durante lo stampaggio e il confezionamento drop. La scansione automatizzata CMM Zeiss con precisione ±0,003 mm verifica le geometrie critiche di tenuta, garantendo qualità a zero difetti sia nella produzione di prototipi che in serie ad alto volume.
Domande Frequenti (FAQ)
Perché alcuni materiali TPE si staccano dai substrati plastici rigidi dopo lo stampaggio?
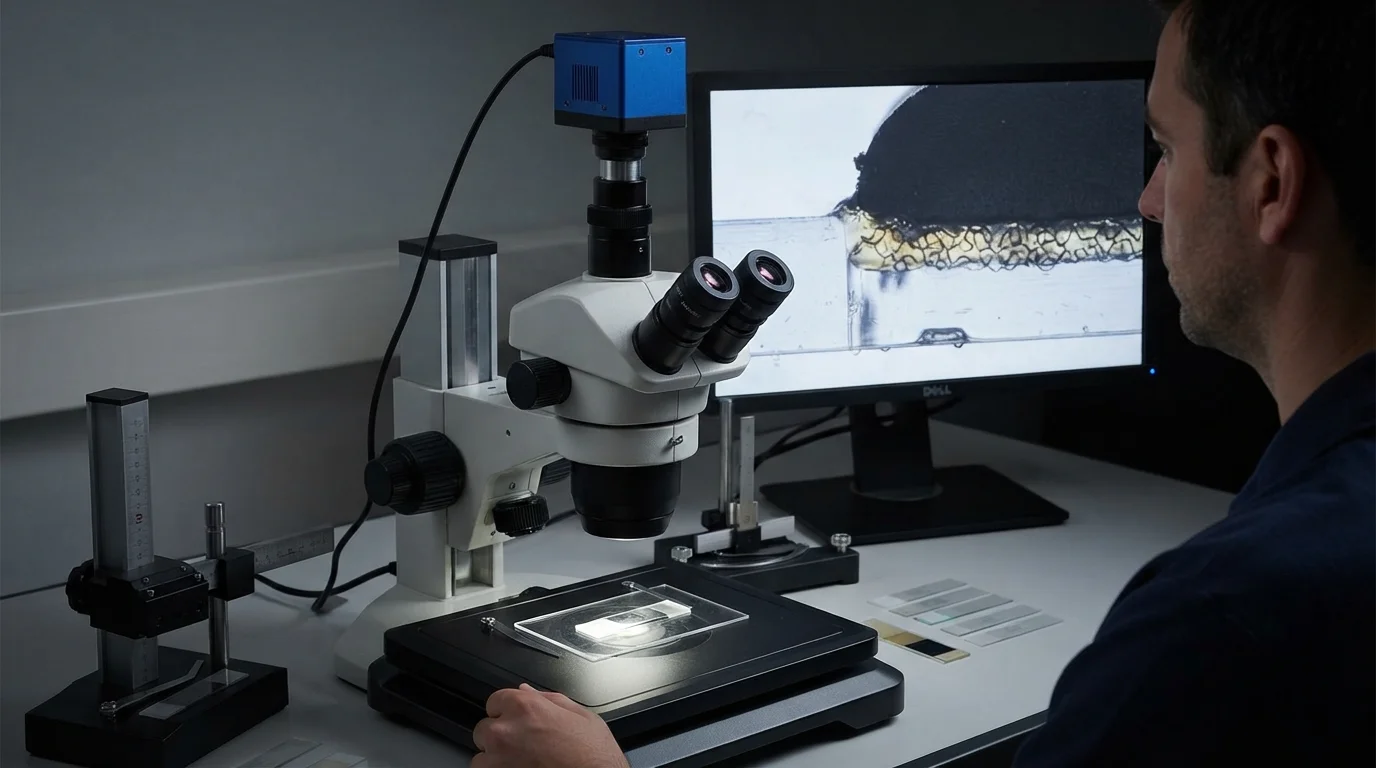
Il distacco o la delaminazione si verifica quando il grado di TPE selezionato è chimicamente incompatibile con il substrato rigido o quando le temperature dello stampo sono troppo basse durante l'iniezione secondaria. Le superfici fredde del substrato impediscono l'interdiffusione delle catene molecolari. L'aumento delle temperature dello stampo a 70°C-90°C e l'incorporazione di sottosquadri meccanici prevengono il distacco dei bordi.
Qual è la differenza tra TPE, TPU e TPV per applicazioni di overmolding?
Il TPE offre basso costo e un'ampia gamma di durezza Shore, rendendolo ideale per impugnature soft-touch di consumo. Il TPU offre superiore resistenza all'abrasione e elevata resistenza alla trazione, perfetto per maniglie automobilistiche robuste. Il TPV (come Santoprene) offre eccezionale resistenza alla deformazione termica e chimica, rendendolo la scelta preferita per guarnizioni resistenti alle intemperie con grado di protezione IP67.
In che modo il preriscaldamento del substrato rigido migliora la forza di adesione nell'overmolding?
Il preriscaldamento del substrato plastico rigido a 70°C-90°C rallenta la velocità di raffreddamento iniziale del secondo materiale fuso iniettato. Mantenere la pelle del confine calda consente alle catene polimeriche di entrambi i materiali di interdiffondersi profondamente, creando un forte legame chimico coesivo piuttosto che un debole confine meccanico.
Il Nylon caricato con vetro (PA66-GF) può essere sovrastampato con TPE morbido?
Il TPE standard non caricato non si lega chimicamente al Nylon polare caricato con vetro. Per sovrastampare PA66-GF è necessario specificare gradi di TPE modificati per l'adesione formulati con gruppi funzionali polari o incorporare sottosquadri meccanici a coda di rondine a 90 gradi nel design CAD del substrato.
In che modo le superfici di tenuta dello stampo prevengono le bave di TPE durante l'iniezione secondaria?
Le superfici di tenuta dello stampo sono superfici di tenuta in acciaio rettificate con precisione che si bloccano saldamente contro il perimetro del substrato rigido durante il secondo colpo. Mantenere tolleranze di accoppiamento dell'acciaio di tenuta inferiori a 0,01 mm impedisce al fuso elastomerico morbido a bassa viscosità di fuoriuscire sulle superfici estetiche del substrato.
Perché la verifica del materiale UL Yellow Card è importante per l'elettronica sovrastampata?
La verifica della Yellow Card UL conferma che sia il substrato rigido che l'overmold elastomerico soddisfano i parametri certificati di infiammabilità e isolamento elettrico certificati da Underwriters Laboratories. La verifica della documentazione della yellow card garantisce che gli involucri elettronici multimateriale soddisfino la conformità di sicurezza UL94 V-0.