
La sélection de polymères techniques adaptés pour l'encapsulation multi-matériaux détermine directement si un composant résiste aux charges mécaniques dynamiques, aux chocs thermiques et à l'exposition chimique. Les discussions communautaires sur les forums d'ingénierie mettent fréquemment en évidence les risques de délaminage lors de la combinaison de substrats rigides incompatibles avec des surmoulages élastomères souples. L'adhérence interfaciale repose sur la sélection de paires de polymères chimiquement compatibles permettant l'interdiffusion des chaînes moléculaires lors du traitement secondaire. Ce guide technique examine les matrices de compatibilité des résines, les fenêtres de température de fusion de traitement, la vérification de la carte jaune des matières premières et les critères de sélection des applications.
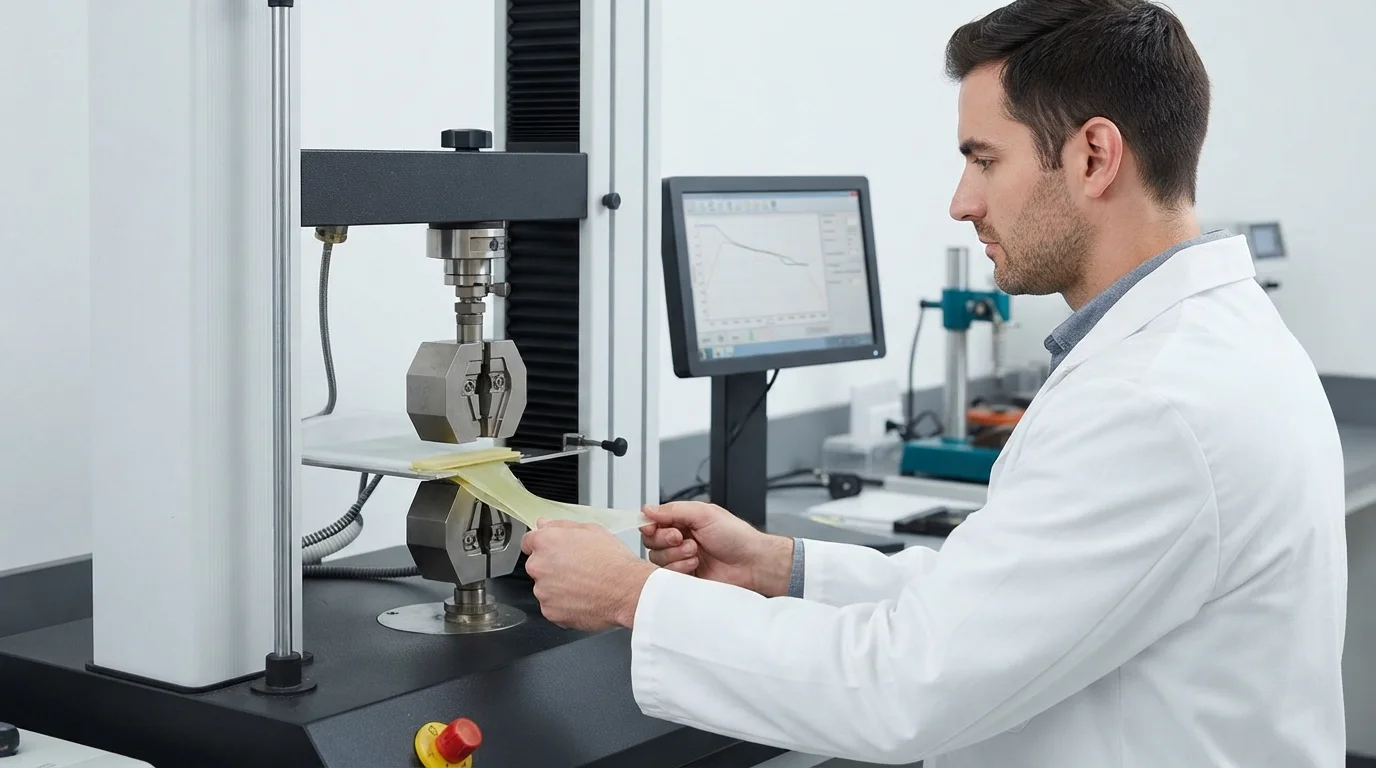
Matrice de compatibilité des polymères : substrats rigides vs élastomères flexibles
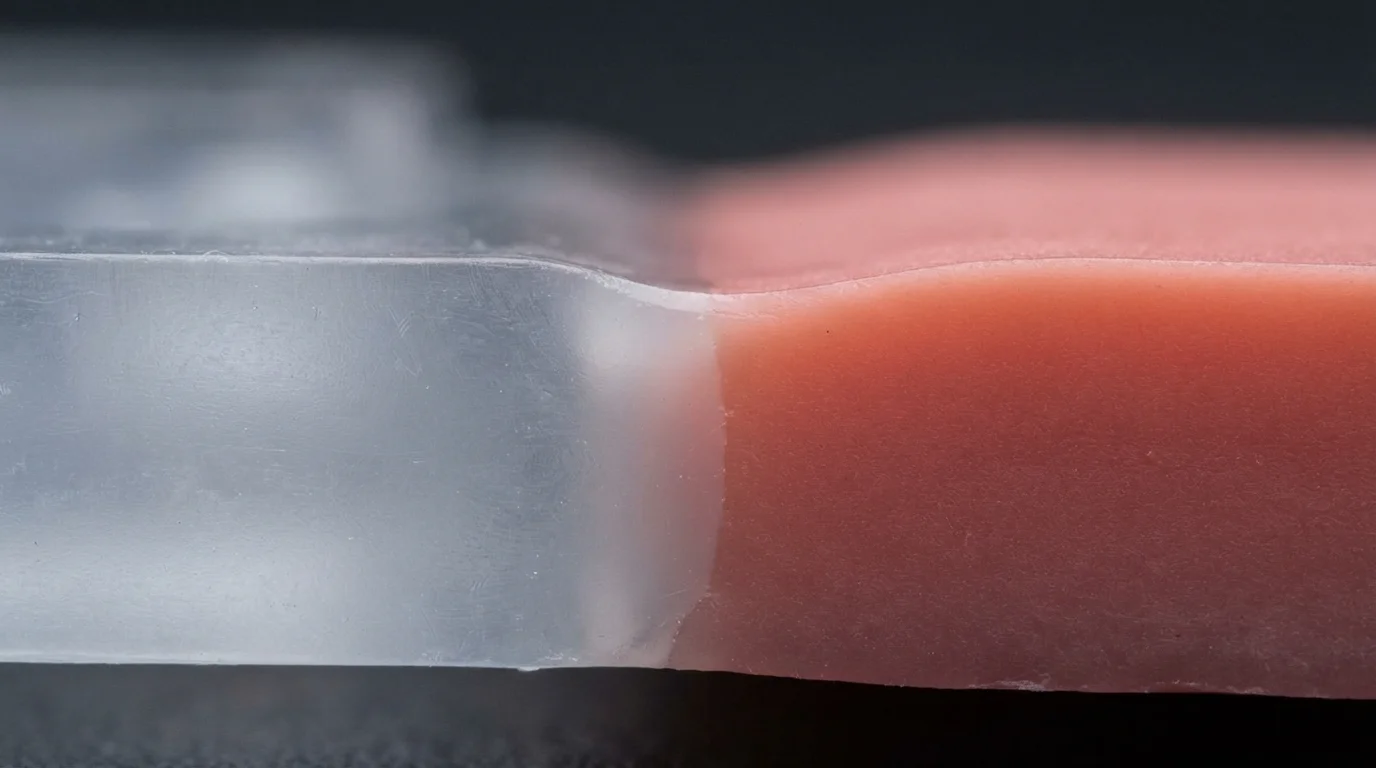
Comprendre la physique des polymères commence par l'évaluation de l'affinité chimique entre les cadres structurels rigides et les couches de surmoulage flexibles. La spécification de matériaux de surmoulage compatibles garantit que les élastomères fondus fondent une couche limite microscopique sur le substrat, créant une soudure moléculaire cohésive. Les fondations de substrats rigides consistent généralement en des thermoplastiques techniques comme ABS, polycarbonate (PC) optique, chargés de verre PA66, ou PBT. Les couches de surmoulage élastomères utilisent des composés modifiés, y compris TPE, TPU, et TPV pour fournir des profils de dureté Shore personnalisés et des poignées ergonomiques.
Les avis de la communauté parmi les évaluateurs de plastiques soulignent que l'alignement de polarité entre les deux polymères régit la force de liaison. Les élastomères non polaires comme les TPE à base de SEBS se lient naturellement avec des substrats non polaires comme le polypropylène, tandis que les résines polaires comme le nylon nécessitent des qualités de TPE modifiées pour l'adhérence. Le tableau 1 ci-dessous présente les indices de compatibilité des polymères pour les combinaisons de matériaux de surmoulage courantes :
| Résine de substrat rigide | Qualité d'élastomère de surmoulage | Force de liaison interfaciale | Mécanisme d'adhérence | Conseil de traitement recommandé |
|---|---|---|---|---|
| ABS (Polylac PA-757) | TPE à base de SEBS / TPU | Excellente fusion chimique | Diffusion de chaînes moléculaires | Maintenir la température de fusion de la 2e injection à 10-20 °C en dessous de la Tg de l'ABS |
| Polycarbonate (Lexan 141R) | TPU à base d'ester (Desmopan) | Liaison exceptionnelle à haute résistance | Interdiffusion chimique | Préchauffer la cavité du moule du substrat à 70 °C – 90 °C |
| Polyamide 66 (Zytel 70G33L) | TPE modifié pour adhérence / Santoprène | Liaison modérée à forte | Chimique + Mécanique | Incorporer des queues d'aronde mécaniques de verrouillage à 90 degrés |
| Polypropylène (PP-HP500N) | TPE oléfinique / TPV | Excellente fusion non polaire | Co-cristallisation | Éviter les additifs polaires ; assurer des plans de joint de moule propres |
Affinité chimique et correspondance de température de fusion
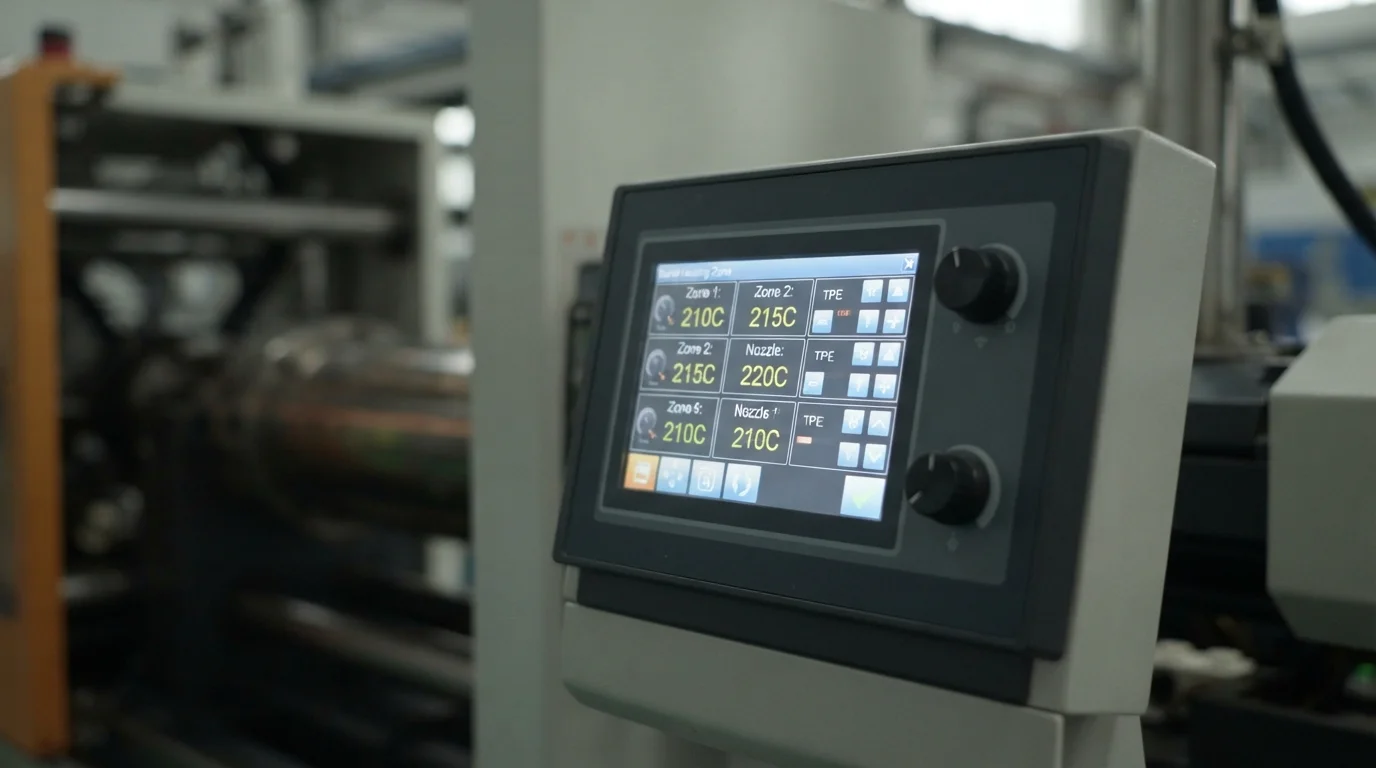
La dynamique thermique lors de l'injection secondaire contrôle la profondeur des enchevêtrements de chaînes interfaciales. Les températures de fusion de la deuxième injection doivent entrer dans la cavité suffisamment chaudes pour ramollir la peau rigide du substrat sans provoquer de déformation de la paroi. L'injection de TPU sur un substrat en PC ou PC/ABS donne une résistance au pelage élevée car les deux polymères contiennent des groupes fonctionnels polaires qui interdiffusent rapidement. Le maintien de températures de paroi de moule appropriées empêche une trempe prématurée, laissant aux molécules de polymère suffisamment de temps pour s'enchevêtrer avant le refroidissement.
Lorsque l'affinité chimique entre les résines sélectionnées reste faible, les concepteurs de moules intègrent des caractéristiques de rétention mécanique. Les contre-dépouilles mécaniques, les rainures en queue d'aronde et les trous traversants verrouillent physiquement la couche élastomère sur le cadre du substrat. La combinaison de l'adhérence chimique avec l'ancrage mécanique garantit que les joints et les poignées souples résistent au pelage des bords sous contrainte de cisaillement cyclique lors d'une utilisation quotidienne.
Processing rules for maximizing overmolding adhesion include:
- Substrate cavity preheating—Warming rigid substrate tool cavities to 70°C to 90°C promotes interfacial chain mobility.
- Melt temperature alignment—Setting second-shot melt temperatures near the upper limit of the elastomer processing window maximizes skin softening.
- Mechanical undercut incorporation—Machining perimeter dovetails and mechanical through-holes prevents edge peeling under dynamic shear.
- High-speed injection velocity—Injecting soft resin rapidly delivers thermal energy to the boundary layer before premature quenching occurs.
Bibliothèque de plus de 200 résines de production et vérification de la carte jaune des matériaux
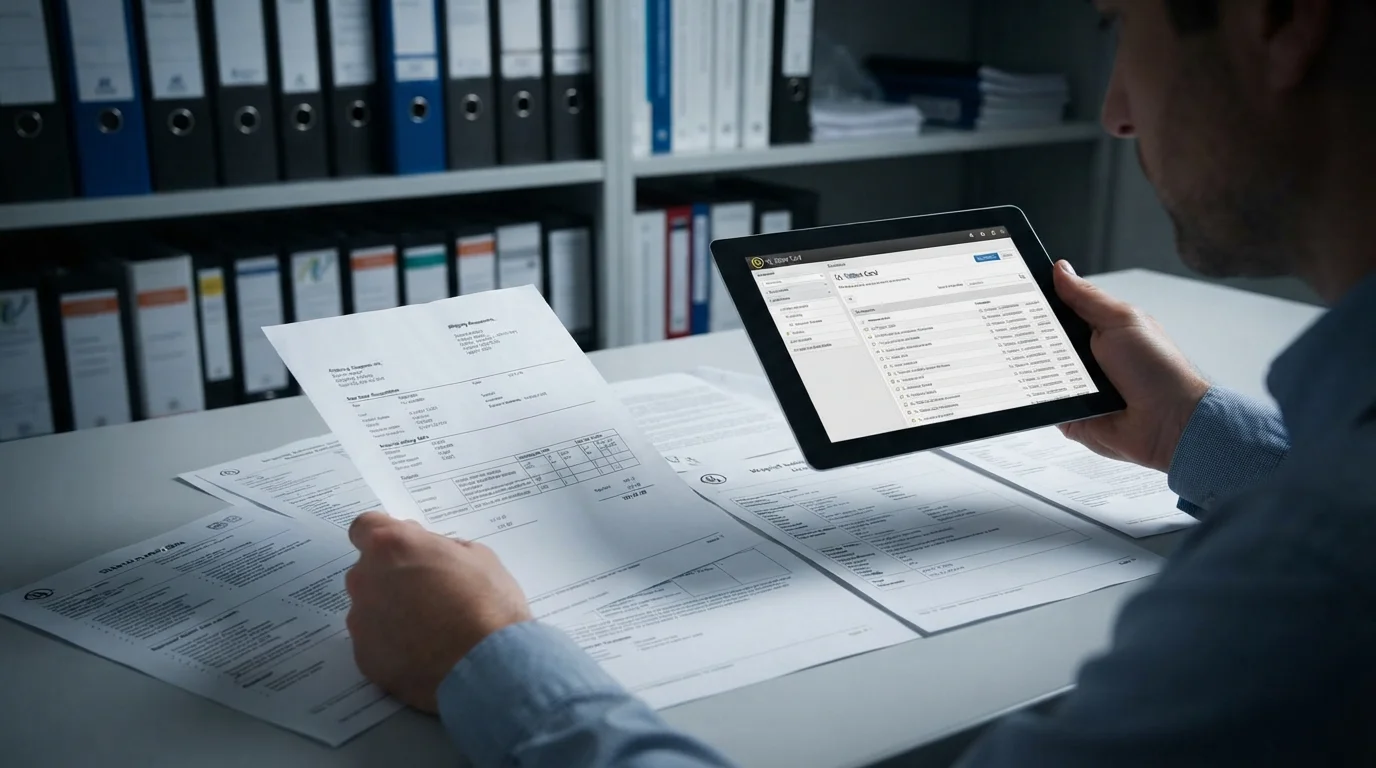
Executing reliable custom moulage par injection de surmoulage requires sourcing certified raw materials with full lot traceability. Verifying resin shipments against Underwriters Laboratories (UL) Yellow Card records confirms that flammability ratings like UL94 V-0 remain valid after multi-shot processing. Sourcing certified material lots backed by official Certificate of Analysis (COA) documents ensures zero batch-to-batch performance variations in high-reliability components.
Clinical healthcare applications process medical-grade thermoplastics meeting USP Classe VI et des ISO 10993 biocompatibility criteria. Biocompatible TPE and TPU formulations resist repeated autoclave steam sterilization, chemical disinfectant wipes, and skin oil exposure without degrading. Maintaining complete raw material documentation protects medical device OEMs from regulatory non-compliance during clinical audits.
Key Application Scenarios for Overmolded Polymers
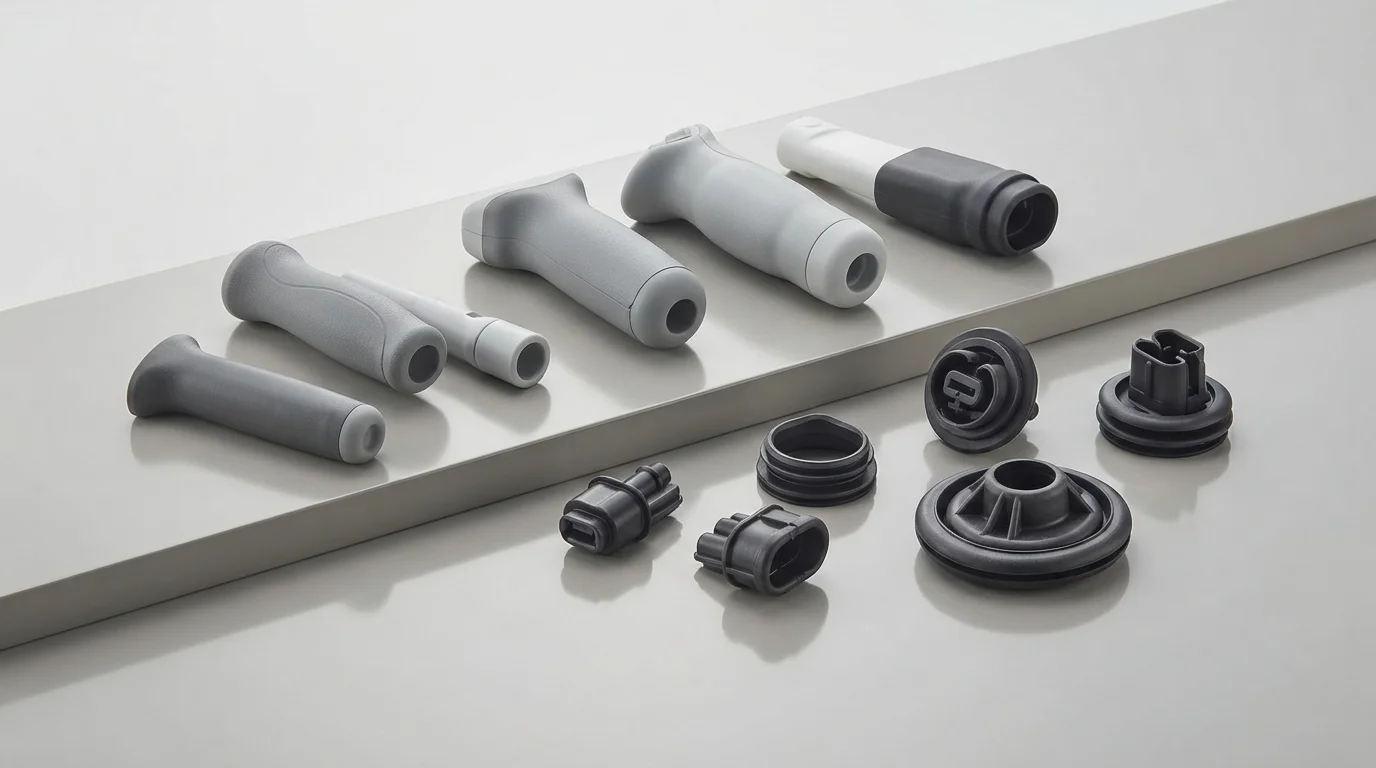
Industrial, healthcare, and automotive programs specify multi-material polymer combinations across a wide spectrum of functional applications. Automotive interior cockpits utilize TPU overmolded onto PC/ABS door handles, climate control knobs, and dashboard bezels to deliver premium soft-touch aesthetics and vibration dampening. Medical device engineers specify USP Class VI TPE overmolded onto rigid PC surgical tool handles to provide slip-resistant, sterilizable grips for operating room personnel.
Electronic device enclosures incorporate Santoprene TPV or TPE seals overmolded onto structural housings, creating IP67 waterproof barriers for outdoor diagnostic monitors. Eliminating manual gasket insertion cuts assembly labor while ensuring consistent environmental sealing under dynamic drop impacts.
Les solutions de surmoulage ciblant l'industrie comprennent :
- Medical surgical instruments—USP Class VI TPE overmolded over rigid polycarbonate for ergonomic, sterilizable grips.
- Automotive interior controls—Desmopan TPU overmolded over PC/ABS for scratch-resistant soft-touch handles and knobs.
- Industrial electronic housings—Santoprene TPV overmolded over glass-filled nylon for IP67 waterproof sealing and impact protection.
Why Choose JUCHENG for Custom Overmolding
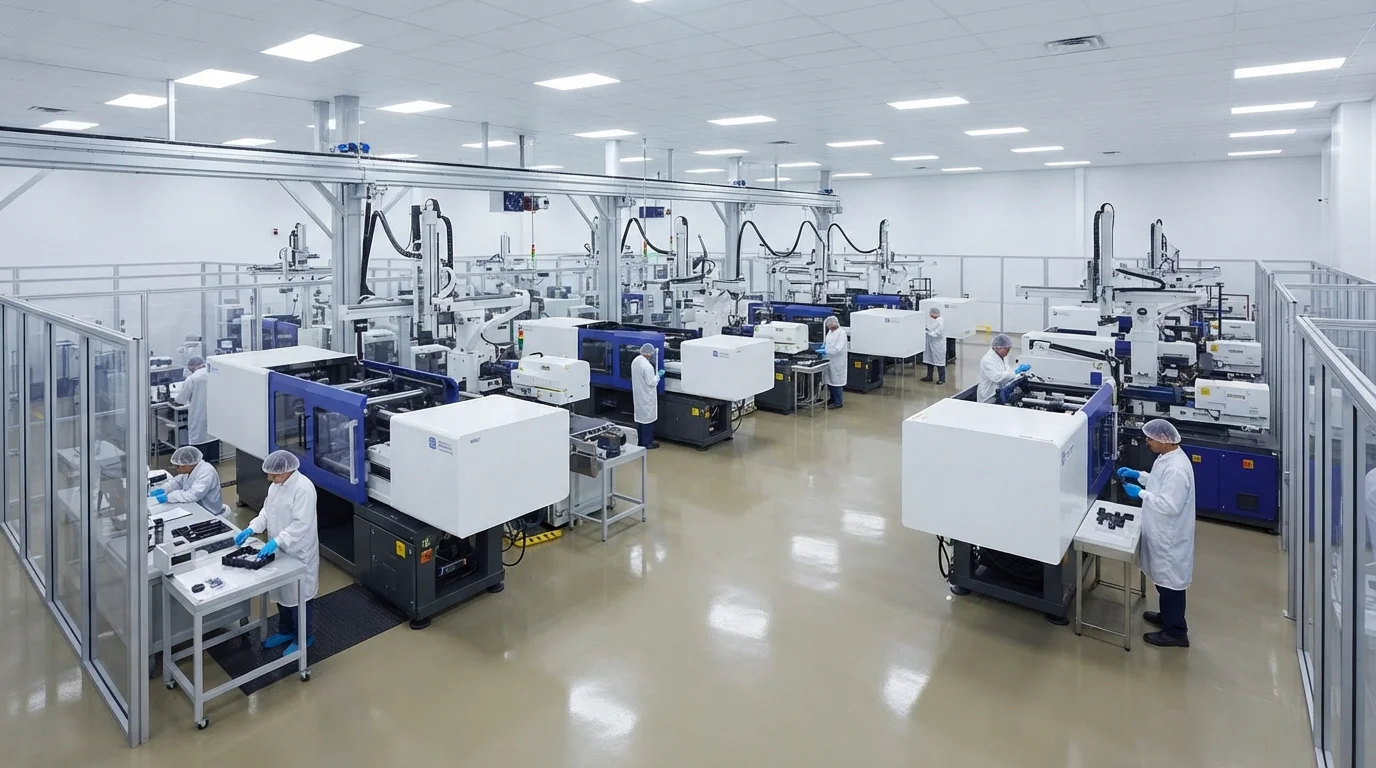
Partnering with JUCHENG for multi-material encapsulation projects provides access to an extensive production floor equipped with 35+ automated injection presses ranging from 15T to 3000T clamping force. Operating an in-house tool room with 25 sets of 5-axis CNC machines permits precise machining of shut-off steel lands, ensuring flash-free elastomeric boundaries down to sub-millimeter tolerances. Our engineering team delivers a free 24-hour DfM review for every CAD submission, analyzing substrate wall thickness, draft angles, and shut-off feasibility before cutting steel.
Quality management systems certified to IATF 16949 and ISO 13485 back every multi-shot production run, offering full PPAP Level 3 documentation for automotive programs. Operating an ISO Class 8 cleanroom molding department protects medical components from particulate contamination during molding and drop-packaging. Automated Zeiss CMM scanning with ±0.003 mm precision verifies critical sealing geometries, delivering zero-defect quality across prototype and high-volume series manufacturing.
Questions fréquemment posées (FAQ)
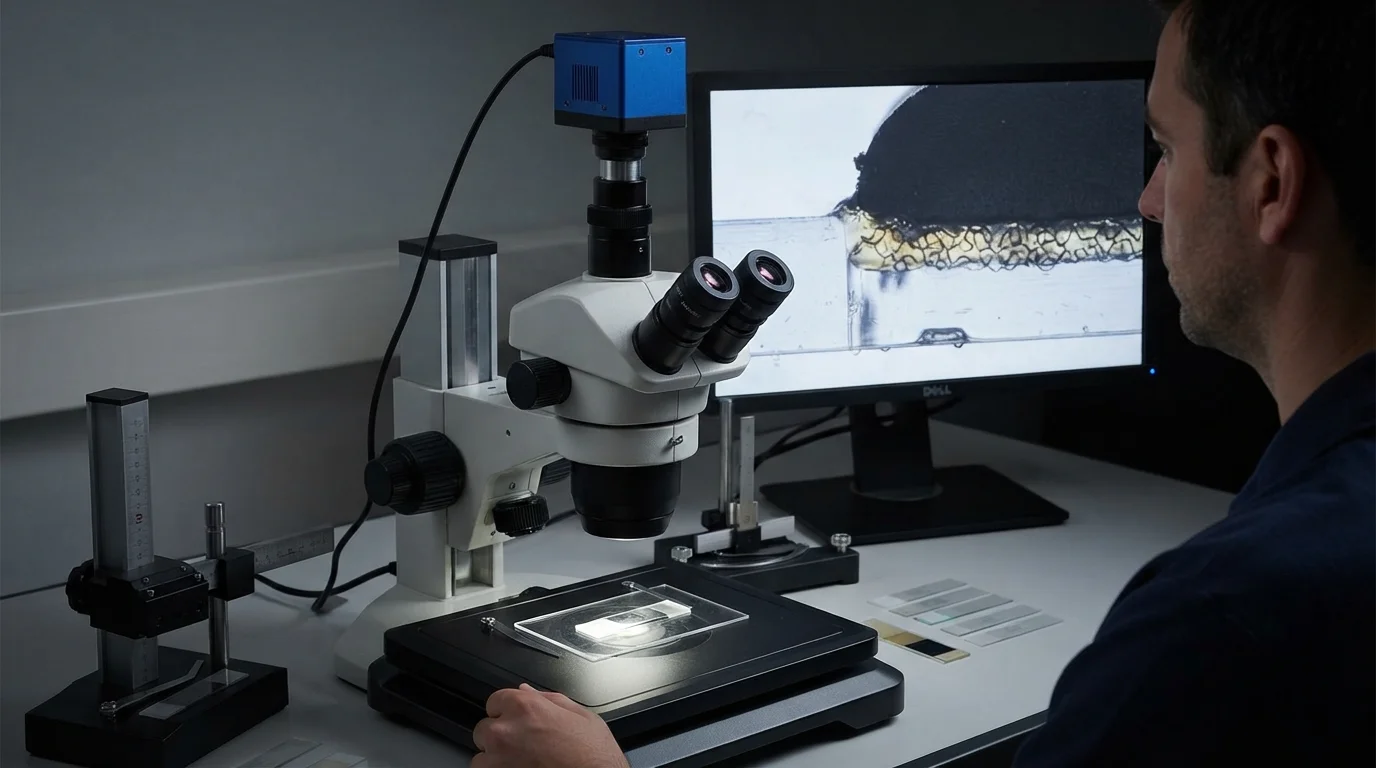
Why do some TPE materials peel off rigid plastic substrates after molding?
Peeling or delamination occurs when the selected TPE grade is chemically incompatible with the rigid substrate or when mold temperatures are too low during secondary injection. Cold substrate surfaces prevent molecular chain interdiffusion. Raising mold temperatures to 70°C-90°C and incorporating mechanical undercut grooves prevents edge peeling.
What is the difference between TPE, TPU, and TPV for overmolding applications?
TPE offers low cost and a wide Shore hardness range, making it ideal for consumer soft-touch grips. TPU provides superior abrasion resistance and high tensile strength, perfect for rugged automotive handles. TPV (like Santoprene) delivers exceptional heat deflection and chemical resistance, making it the preferred choice for IP67 weather-resistant seals.
How does preheating the rigid substrate improve overmolding bond strength?
Preheating the rigid plastic substrate to 70°C-90°C slows the initial cooling rate of the incoming second-shot melt. Keeping the boundary skin warm permits polymer chains from both materials to interdiffuse deeply, creating a strong cohesive chemical bond rather than a weak mechanical boundary.
Can glass-filled Nylon (PA66-GF) be overmolded with soft TPE?
Standard unfilled TPE does not bond chemically to polar glass-filled Nylon. Overmolding PA66-GF requires specifying adhesion-modified TPE grades formulated with polar functional groups or incorporating 90-degree mechanical locking dovetails in the substrate CAD design.
How do tooling shut-off lands prevent TPE flash during secondary injection?
Tooling shut-off lands are precision-ground steel sealing faces that clamp firmly against the rigid substrate perimeter during the second shot. Maintaining shut-off steel fitment tolerances tighter than 0.01 mm prevents low-viscosity soft elastomer melt from bleeding over cosmetic substrate surfaces.
Why is UL Yellow Card material verification important for overmolded electronics?
UL Yellow Card verification confirms that both the rigid substrate and elastomeric overmold meet certified flammability and electrical isolation parameters certified by Underwriters Laboratories. Verifying yellow card documentation ensures that multi-material electronic enclosures satisfy UL94 V-0 safety compliance.