
Die Auswahl geeigneter technischer Polymere für die Mehrkomponentenumspritzung entscheidet direkt darüber, ob ein Bauteil dynamischen mechanischen Belastungen, Thermoschock und chemischer Einwirkung standhält. Diskussionen in Ingenieursforen weisen häufig auf Delaminationsrisiken hin, wenn inkompatible starre Substrate mit weichen Elastomer-Umspritzungen kombiniert werden. Die Grenzflächenhaftung hängt von der Auswahl chemisch kompatibler Polymerpaare ab, die während der Sekundärverarbeitung eine Interdiffusion der Molekülketten ermöglichen. Dieser technische Leitfaden behandelt Harz-Kompatibilitätsmatrizen, Verarbeitungsschmelztemperaturfenster, Gelbkartenprüfung von Rohstoffen und Auswahlkriterien für Anwendungen.
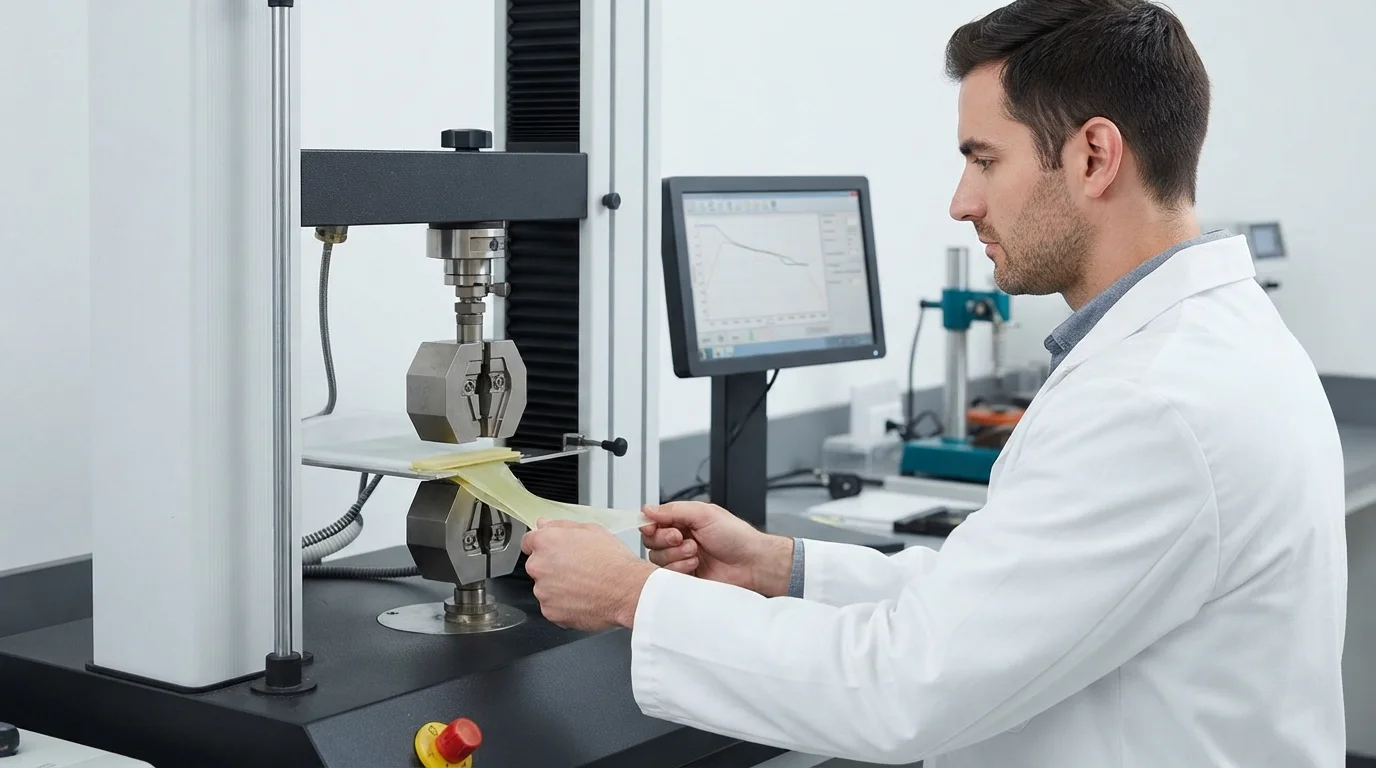
Polymer-Kompatibilitätsmatrix: Starre Substrate vs. flexible Elastomere
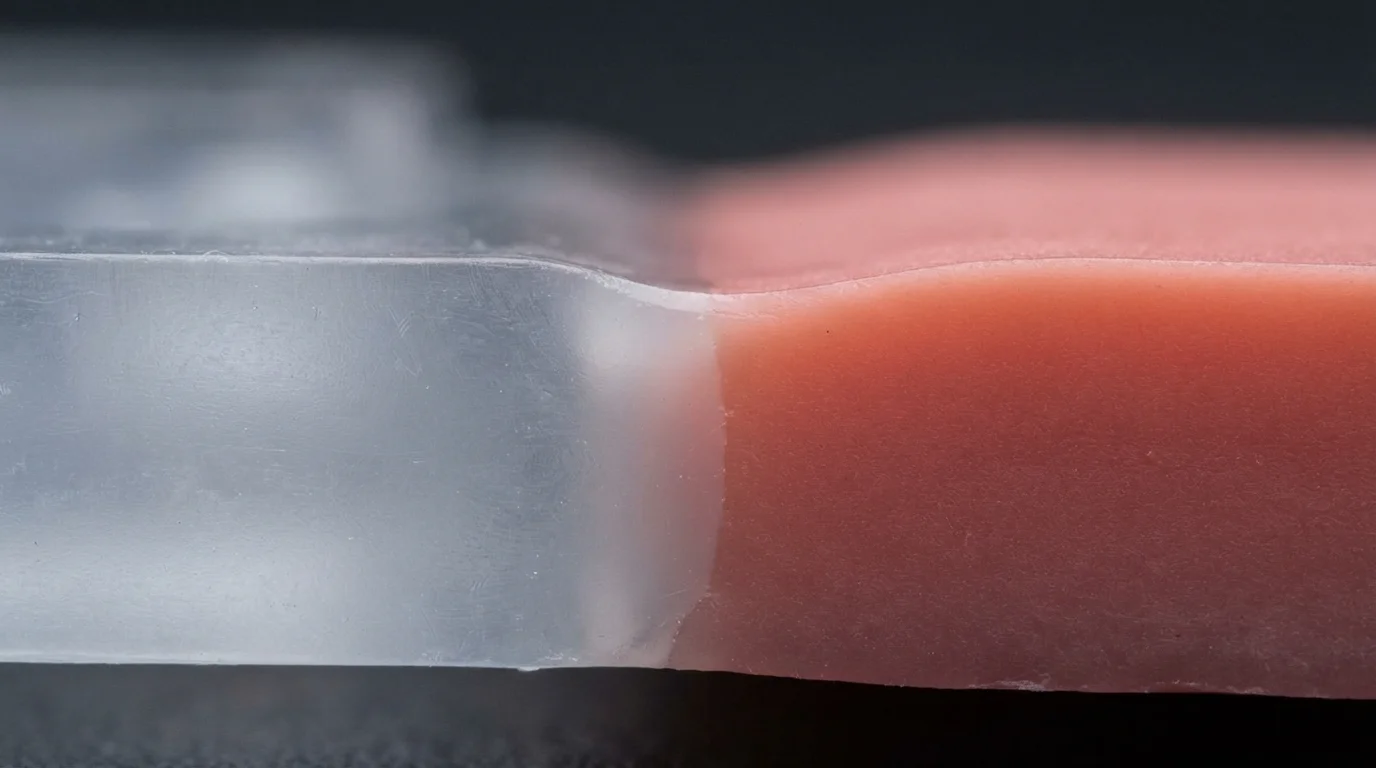
Das Verständnis der Polymerphysik beginnt mit der Bewertung der chemischen Affinität zwischen starren Strukturrahmen und flexiblen Umspritzschichten. Die Spezifikation kompatibler Umspritzmaterialien stellt sicher, dass geschmolzene Elastomere eine mikroskopische Grenzschicht auf dem Substrat anschmelzen und so eine kohäsive molekulare Schweißverbindung entsteht. Starre Substratfundamente bestehen typischerweise aus technischen Thermoplasten wie ABS, Polycarbonat (PC), glasfaserverstärktem PA66, oder PBT. Elastomer-Umspritzschichten verwenden modifizierte Verbindungen, einschließlich TPE, TPU, und TPV , um kundenspezifische Shore-Härteprofile und ergonomische Griffe zu erzielen.
Community-Bewertungen unter Kunststoffprüfern betonen, dass die Polaritätsausrichtung zwischen den beiden Polymeren die Haftfestigkeit bestimmt. Unpolare Elastomere wie SEBS-basierte TPEs verbinden sich natürlich mit unpolaren Substraten wie Polypropylen, während polare Harze wie Nylon haftvermittelnde TPE-Typen erfordern. Tabelle 1 unten zeigt die Polymer-Kompatibilitätsbewertungen für gängige Umspritzmaterialkombinationen:
| Starres Substrat-Harz | Overmold-Elastomer-Qualität | Grenzflächenhaftfestigkeit | Haftmechanismus | Empfohlene Verarbeitungsspitze |
|---|---|---|---|---|
| ABS (Polylac PA-757) | SEBS-basiertes TPE / TPU | Ausgezeichnete chemische Fusion | Diffusion der Molekülketten | Halten Sie die Schmelztemperatur des zweiten Schusses 10-20°C unterhalb der Glasübergangstemperatur von ABS |
| Polycarbonat (Lexan 141R) | Esterbasiertes TPU (Desmopan) | Hervorragende hochfeste Verbindung | Chemische Interdiffusion | Vorheizen der Substrat-Formhöhle auf 70°C – 90°C |
| Polyamid 66 (Zytel 70G33L) | Haftungsmodifiziertes TPE / Santoprene | Mäßige bis starke Bindung | Chemisch + mechanisch | 90-Grad-Mechanikverriegelung mit Schwalbenschwanznuten integrieren |
| Polypropylen (PP-HP500N) | Olefinisches TPE / TPV | Hervorragende unpolare Fusion | Co-Kristallisation | Polare Additive vermeiden; saubere Formtrennflächen sicherstellen |
Chemische Affinität und Schmelztemperatur-Anpassung
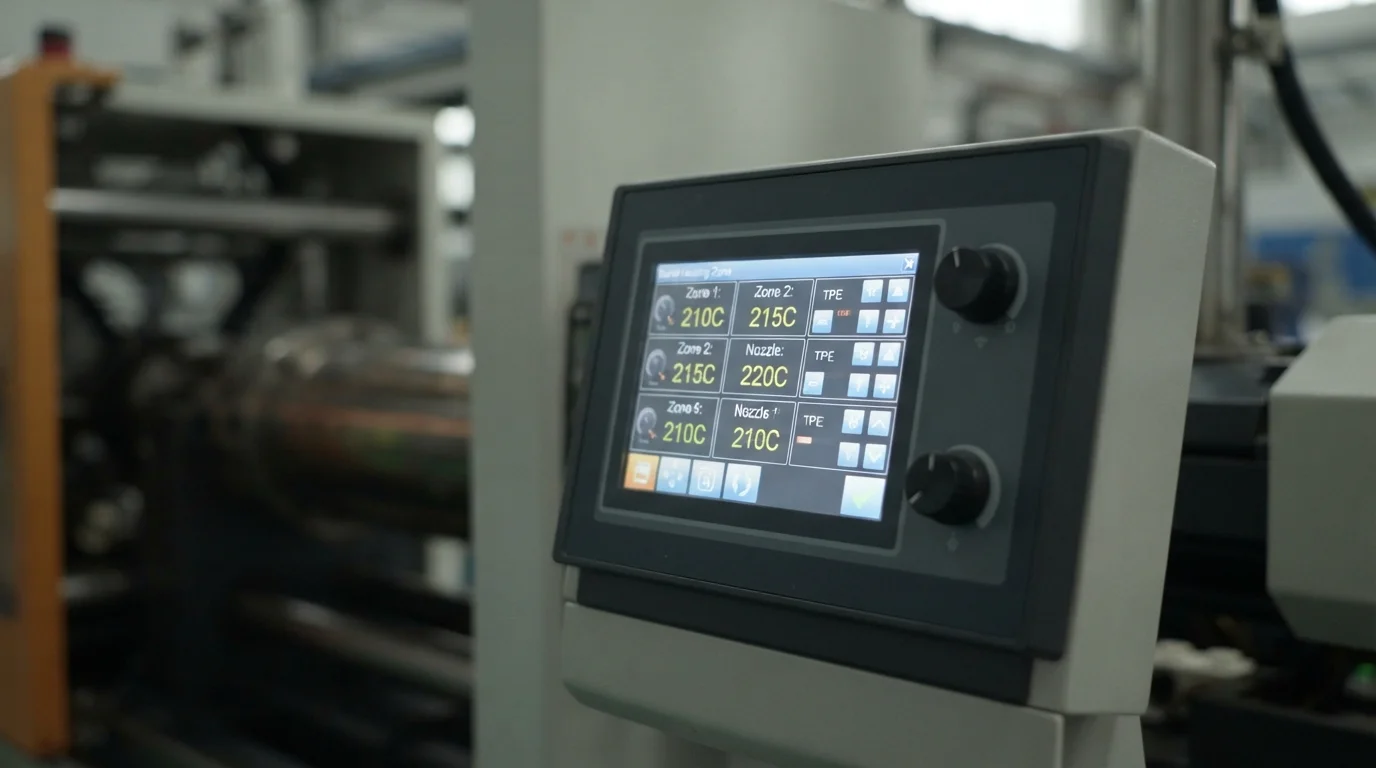
Die thermische Dynamik während der Sekundärspritzung steuert die Tiefe der Grenzflächen-Kettenverschlaufungen. Die Schmelztemperaturen des zweiten Schusses müssen heiß genug in die Kavität gelangen, um die starre Substratoberfläche zu erweichen, ohne Wandverformung zu verursachen. Das Spritzen von TPU über ein PC- oder PC/ABS-Substrat ergibt hohe Schälfestigkeit, da beide Polymere polare funktionelle Gruppen enthalten, die schnell interdiffundieren. Die Aufrechterhaltung geeigneter Formwandtemperaturen verhindert vorzeitiges Abschrecken und ermöglicht den Polymermolekülen ausreichend Zeit zur Verschlaufung vor dem Abkühlen.
Wenn die chemische Affinität zwischen ausgewählten Harzen gering bleibt, integrieren Formenkonstrukteure mechanische Rückhalteelemente. Mechanische Hinterschneidungen, Schwalbenschwanznuten und Durchgangslöcher verriegeln die Elastomerschicht physisch auf dem Substratrahmen. Die Kombination von chemischer Haftung und mechanischer Verankerung gewährleistet, dass weiche Dichtungen und Griffe Kantenablösung unter zyklischer Scherbeanspruchung im täglichen Gebrauch widerstehen.
Verarbeitungsregeln zur Maximierung der Haftung beim Umspritzen umfassen:
- Vorwärmen der Substratkavität—Erwärmung von starren Substratwerkzeugkavitäten auf 70 °C bis 90 °C fördert die Grenzflächenkettenmobilität.
- Schmelztemperatur-Angleichung—Das Einstellen der Schmelztemperaturen des zweiten Schusses nahe der Obergrenze des Elastomer-Verarbeitungsfensters maximiert die Hauterweichung.
- Mechanische Hinterschneidungs-Integration—Die Bearbeitung von Umfangs-Schwalbenschwänzen und mechanischen Durchgangslöchern verhindert Kantenablösung unter dynamischer Scherung.
- Hochgeschwindigkeits-Spritzgeschwindigkeit—Das schnelle Einspritzen von weichem Harz liefert thermische Energie an die Grenzschicht, bevor vorzeitiges Abschrecken auftritt.
Bibliothek mit über 200 Produktionsharzen und Material-Gelbkarten-Verifizierung
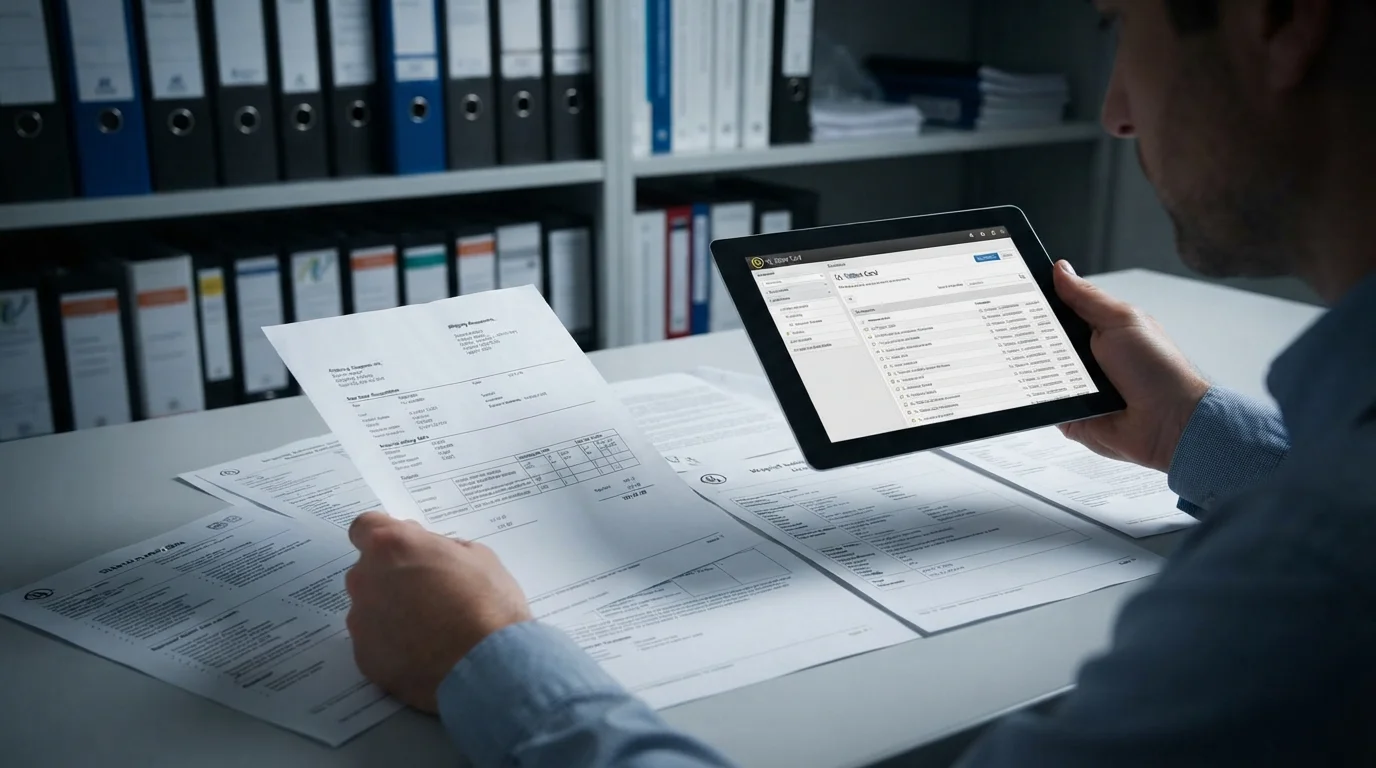
Die Ausführung zuverlässiger kundenspezifischer Overmolding-Spritzguss erfordert die Beschaffung zertifizierter Rohstoffe mit vollständiger Chargenrückverfolgbarkeit. Die Überprüfung von Harzlieferungen anhand der Underwriters Laboratories (UL) Yellow Card-Aufzeichnungen bestätigt, dass Flammwidrigkeitsklassen wie UL94 V-0 nach der Mehrkomponentenverarbeitung gültig bleiben. Die Beschaffung zertifizierter Materialchargen, die durch offizielle Analysezertifikate (COA) gestützt werden, gewährleistet null Chargen-zu-Chargen-Leistungsschwankungen bei hochzuverlässigen Komponenten.
Klinische Gesundheitsanwendungen verarbeiten medizinische Thermoplaste, die die USP Class VI und ISO 10993 Biokompatibilitätskriterien erfüllen. Biokompatible TPE- und TPU-Formulierungen widerstehen wiederholter Autoklav-Dampfsterilisation, chemischen Desinfektionstüchern und Hautöleinwirkung ohne Abbau. Die Aufrechterhaltung einer vollständigen Rohstoffdokumentation schützt Medizingeräte-OEMs vor regulatorischer Nichteinhaltung bei klinischen Audits.
Wichtige Anwendungsszenarien für umspritzte Polymere
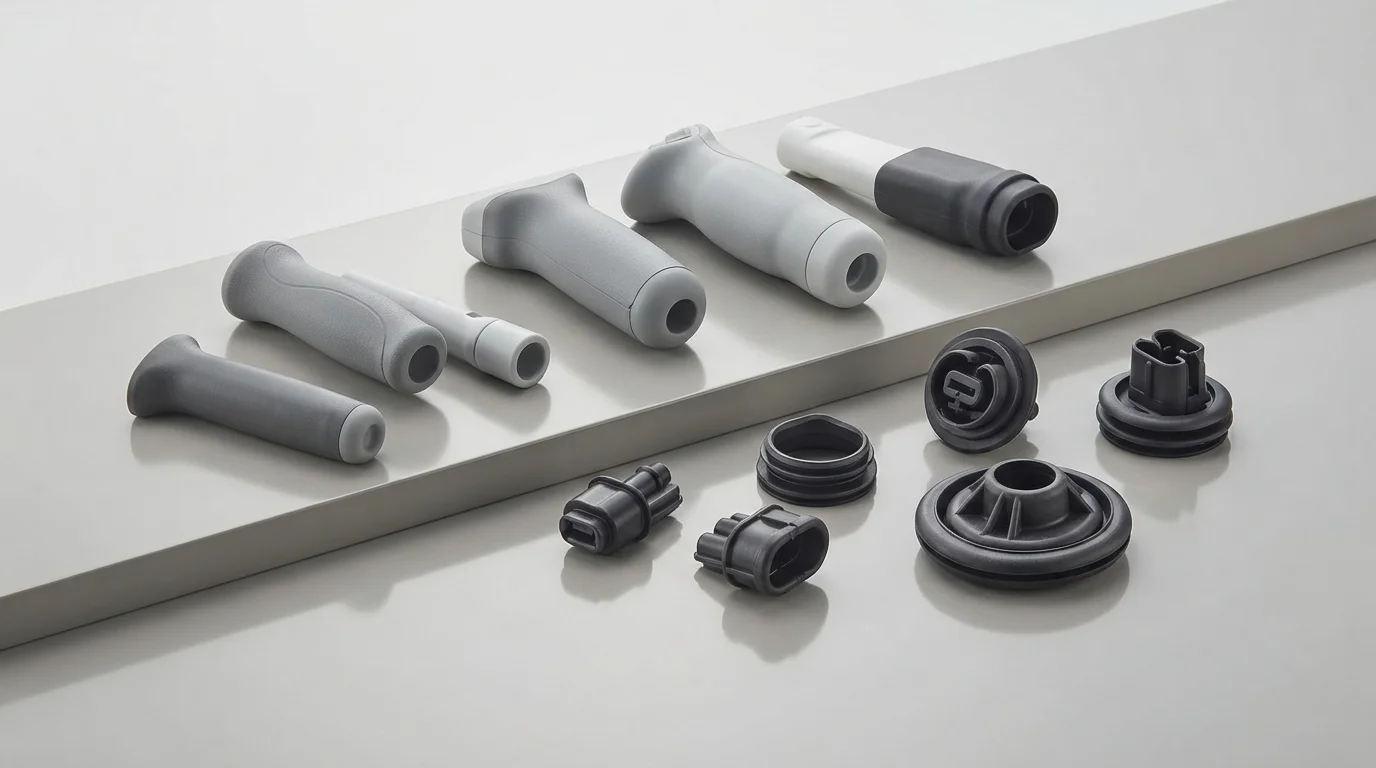
Industrielle, medizinische und Automobilprogramme spezifizieren Mehrkomponenten-Polymerkombinationen über ein breites Spektrum funktionaler Anwendungen. Automobil-Innenraum-Cockpits verwenden TPU, das auf PC/ABS-Türgriffe, Klimabedienknöpfe und Armaturenbrettblenden umspritzt wird, um erstklassige Soft-Touch-Ästhetik und Vibrationsdämpfung zu bieten. Medizingeräteingenieure spezifizieren USP-Klasse-VI-TPE, das auf starre PC-Chirurgieinstrumentengriffe umspritzt wird, um rutschfeste, sterilisierbare Griffe für Operationssaalpersonal bereitzustellen.
Gehäuse elektronischer Geräte integrieren Santoprene TPV or TPE seals overmolded onto structural housings, creating IP67 waterproof barriers for outdoor diagnostic monitors. Eliminating manual gasket insertion cuts assembly labor while ensuring consistent environmental sealing under dynamic drop impacts.
Zielindustrien-Umspritzlösungen umfassen:
- Medical surgical instruments—USP Class VI TPE overmolded over rigid polycarbonate for ergonomic, sterilizable grips.
- Automotive interior controls—Desmopan TPU overmolded over PC/ABS for scratch-resistant soft-touch handles and knobs.
- Industrial electronic housings—Santoprene TPV overmolded over glass-filled nylon for IP67 waterproof sealing and impact protection.
Why Choose JUCHENG for Custom Overmolding
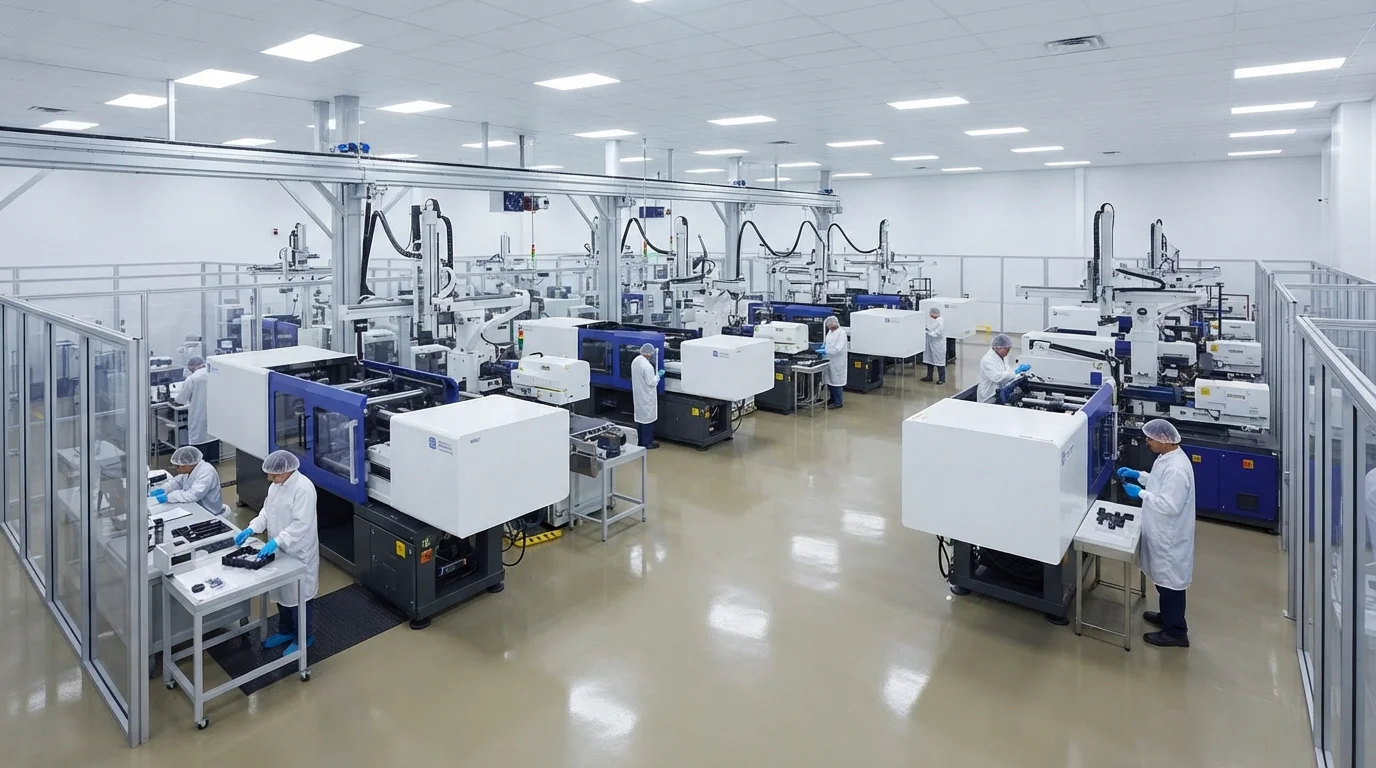
Partnering with JUCHENG for multi-material encapsulation projects provides access to an extensive production floor equipped with 35+ automated injection presses ranging from 15T to 3000T clamping force. Operating an in-house tool room with 25 sets of 5-axis CNC machines permits precise machining of shut-off steel lands, ensuring flash-free elastomeric boundaries down to sub-millimeter tolerances. Our engineering team delivers a free 24-hour DfM review for every CAD submission, analyzing substrate wall thickness, draft angles, and shut-off feasibility before cutting steel.
Quality management systems certified to IATF 16949 and ISO 13485 back every multi-shot production run, offering full PPAP Level 3 documentation for automotive programs. Operating an ISO Class 8 cleanroom molding department protects medical components from particulate contamination during molding and drop-packaging. Automated Zeiss CMM scanning with ±0.003 mm precision verifies critical sealing geometries, delivering zero-defect quality across prototype and high-volume series manufacturing.
Häufig gestellte Fragen (FAQs)
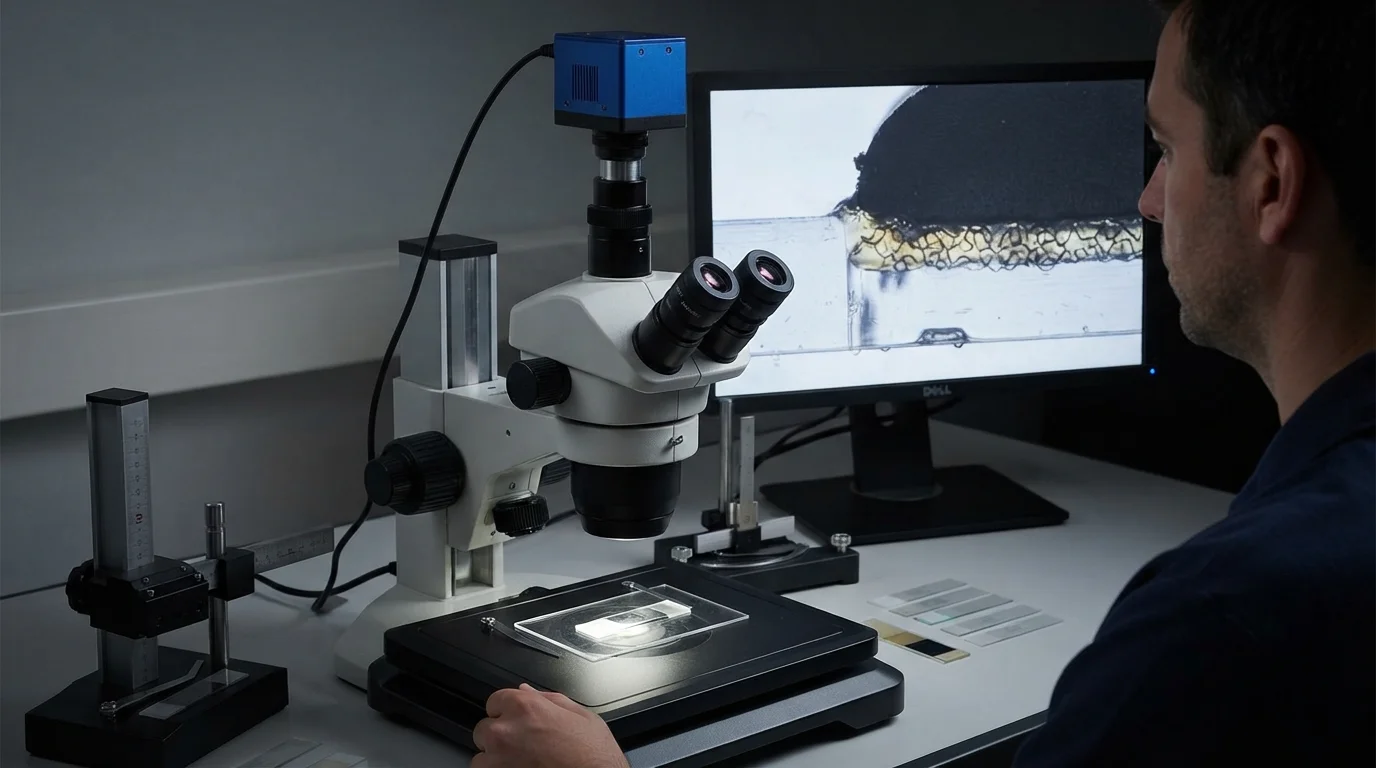
Why do some TPE materials peel off rigid plastic substrates after molding?
Peeling or delamination occurs when the selected TPE grade is chemically incompatible with the rigid substrate or when mold temperatures are too low during secondary injection. Cold substrate surfaces prevent molecular chain interdiffusion. Raising mold temperatures to 70°C-90°C and incorporating mechanical undercut grooves prevents edge peeling.
What is the difference between TPE, TPU, and TPV for overmolding applications?
TPE offers low cost and a wide Shore hardness range, making it ideal for consumer soft-touch grips. TPU provides superior abrasion resistance and high tensile strength, perfect for rugged automotive handles. TPV (like Santoprene) delivers exceptional heat deflection and chemical resistance, making it the preferred choice for IP67 weather-resistant seals.
How does preheating the rigid substrate improve overmolding bond strength?
Preheating the rigid plastic substrate to 70°C-90°C slows the initial cooling rate of the incoming second-shot melt. Keeping the boundary skin warm permits polymer chains from both materials to interdiffuse deeply, creating a strong cohesive chemical bond rather than a weak mechanical boundary.
Can glass-filled Nylon (PA66-GF) be overmolded with soft TPE?
Standard unfilled TPE does not bond chemically to polar glass-filled Nylon. Overmolding PA66-GF requires specifying adhesion-modified TPE grades formulated with polar functional groups or incorporating 90-degree mechanical locking dovetails in the substrate CAD design.
How do tooling shut-off lands prevent TPE flash during secondary injection?
Tooling shut-off lands are precision-ground steel sealing faces that clamp firmly against the rigid substrate perimeter during the second shot. Maintaining shut-off steel fitment tolerances tighter than 0.01 mm prevents low-viscosity soft elastomer melt from bleeding over cosmetic substrate surfaces.
Why is UL Yellow Card material verification important for overmolded electronics?
UL Yellow Card verification confirms that both the rigid substrate and elastomeric overmold meet certified flammability and electrical isolation parameters certified by Underwriters Laboratories. Verifying yellow card documentation ensures that multi-material electronic enclosures satisfy UL94 V-0 safety compliance.