
Выбор подходящих инженерных полимеров для многокомпонентной герметизации напрямую определяет, выдержит ли компонент динамические механические нагрузки, термический удар и химическое воздействие. Обсуждения в инженерных сообществах на форумах часто подчеркивают риски расслоения при сочетании несовместимых жестких подложек с мягкими эластомерными оболочками. Межфазная адгезия зависит от выбора химически совместимых пар полимеров, которые допускают взаимную диффузию молекулярных цепей во время вторичной обработки. Это техническое руководство рассматривает матрицы совместимости смол, температурные окна переработки, проверку желтых карточек сырья и критерии выбора применения.
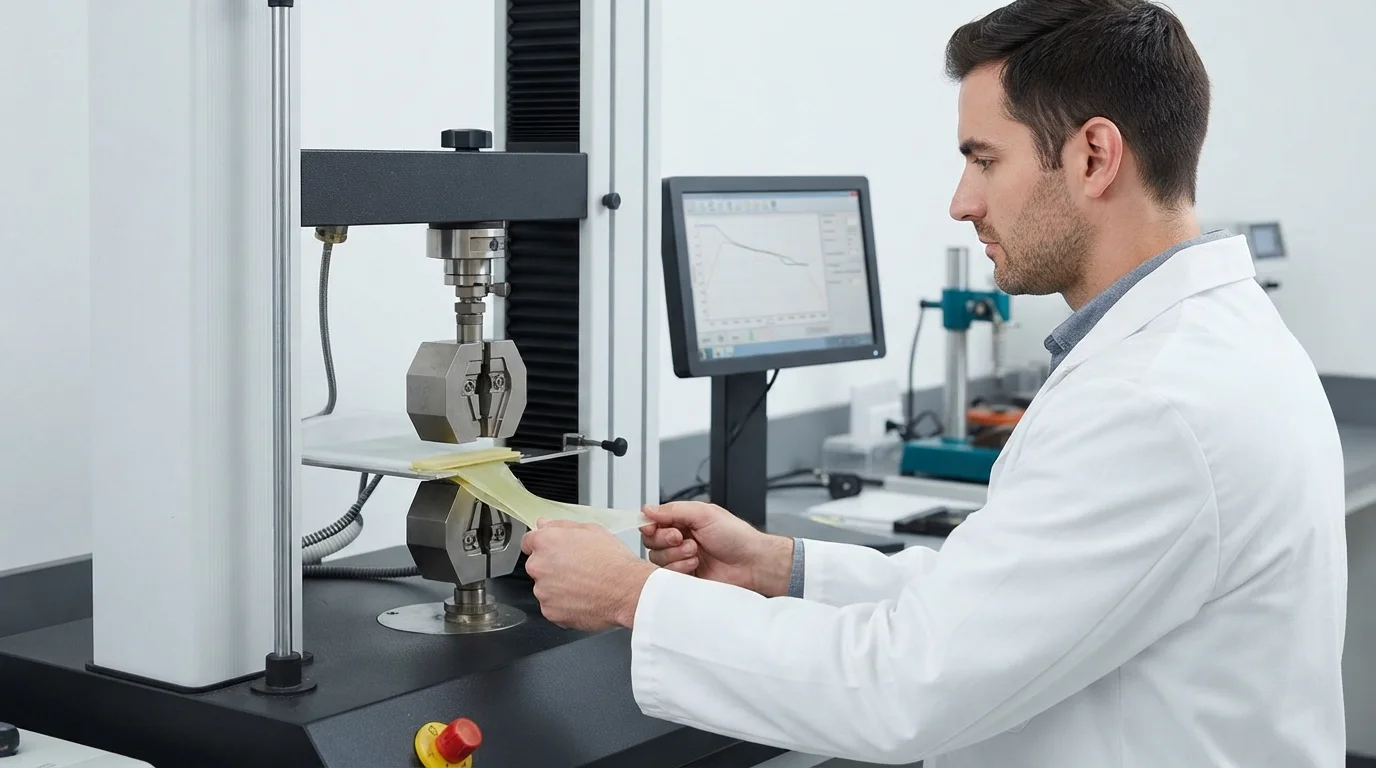
Матрица совместимости полимеров: жесткие подложки против гибких эластомеров
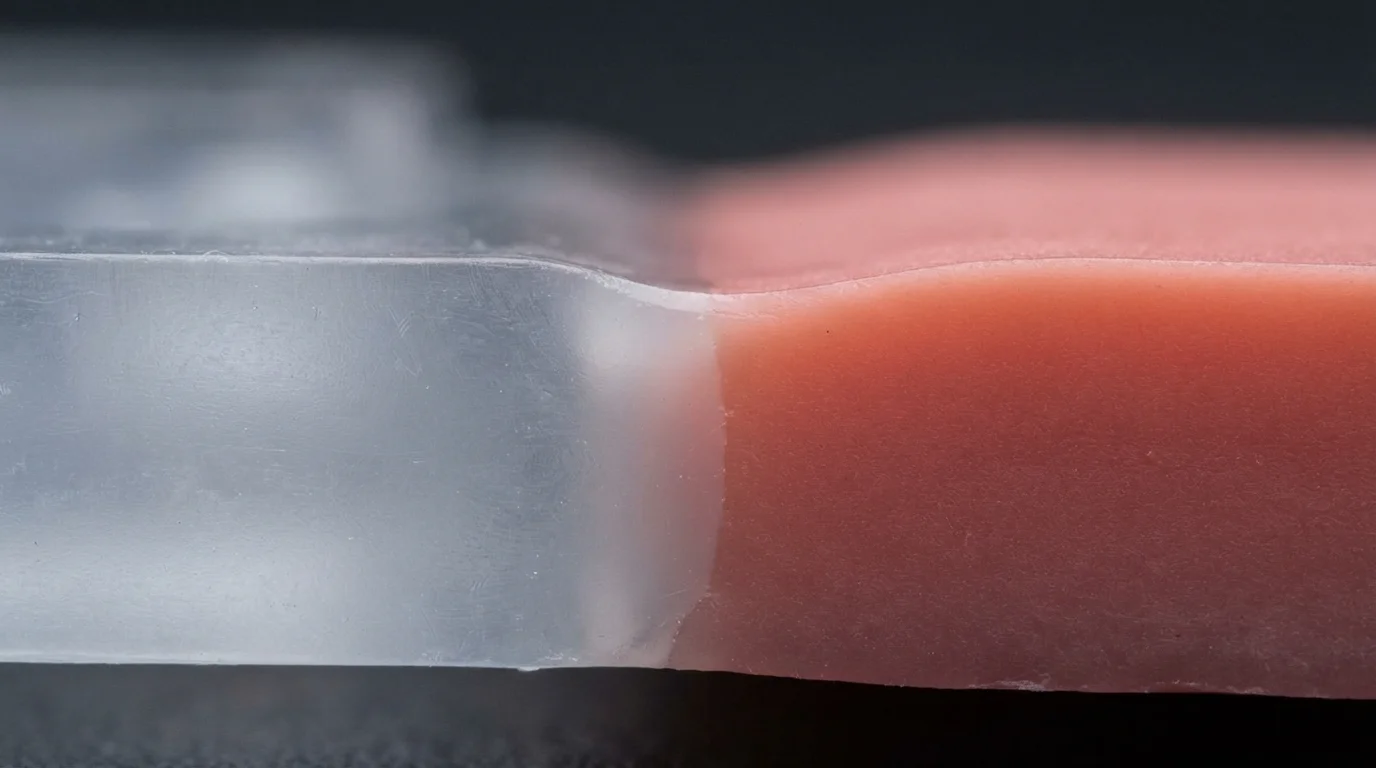
Понимание физики полимеров начинается с оценки химического сродства между жесткими конструкционными каркасами и гибкими слоями оболочки. Указание совместимых материалов для двухкомпонентного литья гарантирует, что расплавленные эластомеры расплавят микроскопический граничный слой на подложке, создавая когезионную молекулярную сварку. Жесткие подложки обычно состоят из инженерных термопластов, таких как АБС, поликарбонат (ПК), стеклонаполненных PA66, или PBT. Эластомерные слои оболочки используют модифицированные компаунды, включая TPE, TPU, и ТПВ для обеспечения индивидуальных профилей твердости по Шору и эргономичных рукояток.
Отзывы сообщества среди оценщиков пластмасс подчеркивают, что выравнивание полярности между двумя полимерами определяет прочность связи. Неполярные эластомеры, такие как TPE на основе SEBS, естественным образом связываются с неполярными подложками, такими как полипропилен, тогда как полярные смолы, такие как нейлон, требуют модифицированных по адгезии марок TPE. Таблица 1 ниже описывает рейтинги совместимости полимеров для распространенных комбинаций материалов при двухкомпонентном литье:
| Жесткая смола подложки | Марка эластомера для облицовки | Прочность межфазной связи | Механизм адгезии | Рекомендуемый совет по обработке |
|---|---|---|---|---|
| ABS (Polylac PA-757) | TPE на основе SEBS / TPU | Отличная химическая сварка | Диффузия молекулярных цепей | Поддерживайте температуру расплава второй стадии на 10-20°C ниже Tg ABS |
| Поликарбонат (Lexan 141R) | TPU на основе сложного эфира (Desmopan) | Выдающаяся высокопрочная связь | Химическая взаимодиффузия | Предварительно нагрейте полость формы подложки до 70°C – 90°C |
| Полиамид 66 (Zytel 70G33L) | ТПЭ с модифицированной адгезией / Santoprene | Умеренная или прочная связь | Химическая + механическая | Включите 90-градусные механические блокирующие ласточкины хвосты |
| Полипропилен (PP-HP500N) | Олефиновый ТПЭ / ТПВ | Отличное неполярное слияние | Сокристаллизация | Избегайте полярных добавок; обеспечьте чистые поверхности смыкания формы |
Химическое сродство и согласование температуры плавления
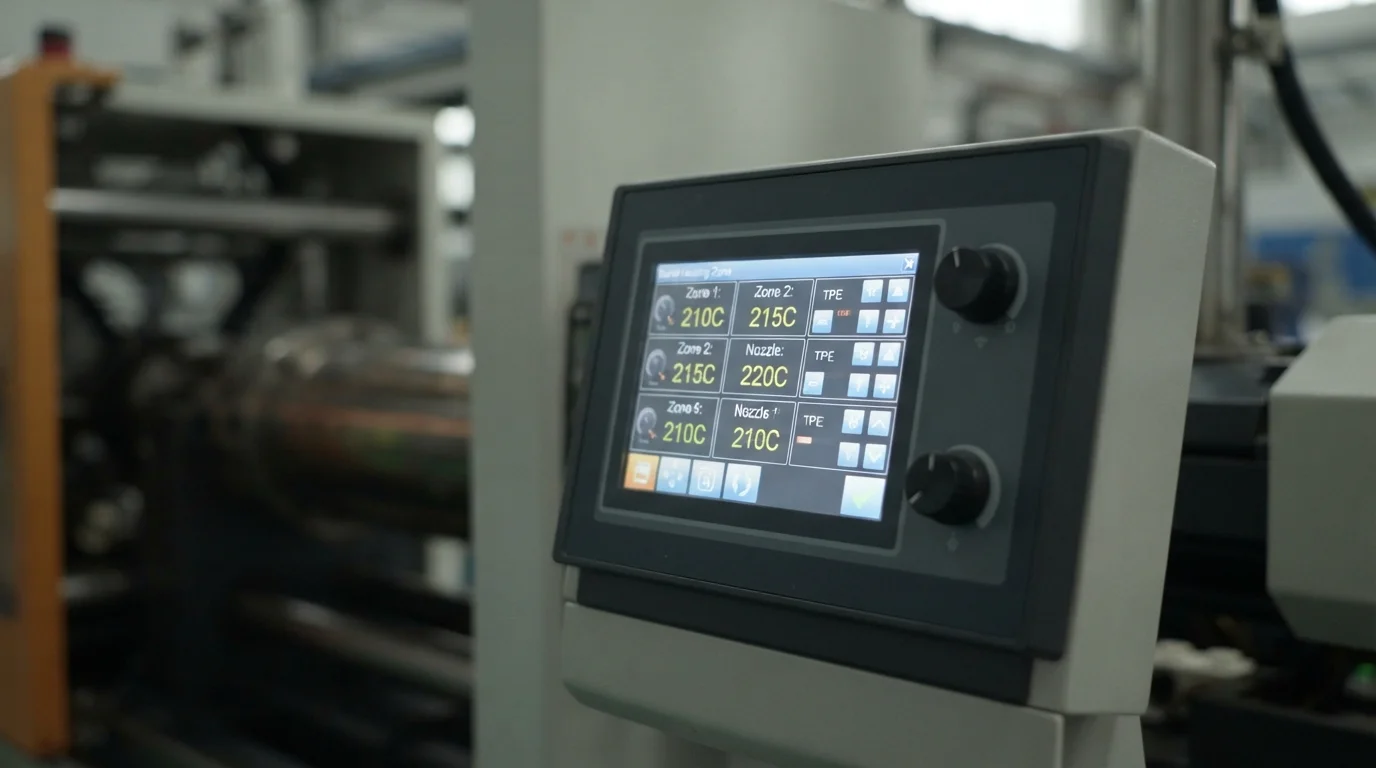
Термодинамика при вторичном впрыске контролирует глубину межфазных переплетений цепей. Температура расплава при втором впрыске должна попадать в полость достаточно горячей, чтобы размягчить жесткую подложку без деформации стенок. Впрыск ТПУ на подложку из ПК или ПК/АБС обеспечивает высокую прочность на отслаивание, поскольку оба полимера содержат полярные функциональные группы, которые быстро взаимодиффундируют. Поддержание правильной температуры стенок формы предотвращает преждевременное закаливание, позволяя молекулам полимера достаточно времени для переплетения перед охлаждением.
Когда химическое сродство между выбранными смолами остается низким, конструкторы форм включают механические элементы удержания. Механические поднутрения, пазы типа «ласточкин хвост» и сквозные отверстия физически фиксируют эластомерный слой на каркасе подложки. Сочетание химической адгезии с механическим анкерованием гарантирует, что мягкие прокладки и ручки будут сопротивляться отслаиванию кромок при циклических сдвиговых нагрузках во время повседневного использования.
Правила обработки для максимальной адгезии при двухкомпонентном литье включают:
- Предварительный нагрев полости подложки—Прогрев полостей инструмента жесткой подложки до 70°C–90°C способствует подвижности цепей на границе раздела.
- Выравнивание температуры расплава—Установка температуры расплава для второй заливки вблизи верхнего предела технологического окна эластомера максимизирует размягчение поверхностного слоя.
- Внедрение механических поднутрений—Механическая обработка периметральных «ласточкиных хвостов» и сквозных отверстий предотвращает отслаивание кромок при динамическом сдвиге.
- Высокоскоростная скорость впрыска—Быстрое впрыскивание мягкой смолы доставляет тепловую энергию в пограничный слой до преждевременного закаливания.
Библиотека из более чем 200 производственных смол и проверка по Желтой карточке материалов
Выполнение надежного индивидуального литья под давлением с двухкомпонентным формованием требует закупки сертифицированного сырья с полной прослеживаемостью партий. Проверка поставок смол по записям Желтой карточки Underwriters Laboratories (UL) подтверждает, что рейтинги горючести, такие как UL94 V-0 остаются действительными после многокомпонентной обработки. Закупка сертифицированных партий материалов, подкрепленных официальными документами Сертификата анализа (COA), гарантирует нулевую вариативность характеристик от партии к партии в высоконадежных компонентах.
Клинические медицинские применения используют термопласты медицинского класса, соответствующие директивам USP Class VI и ISO 10993 критериям биосовместимости. Биосовместимые составы TPE и TPU выдерживают многократную паровую стерилизацию в автоклаве, обработку химическими дезинфицирующими салфетками и воздействие кожного жира без деградации. Ведение полной документации на сырье защищает OEM-производителей медицинских устройств от несоблюдения нормативных требований во время клинических аудитов.
Ключевые сценарии применения многокомпонентных полимеров
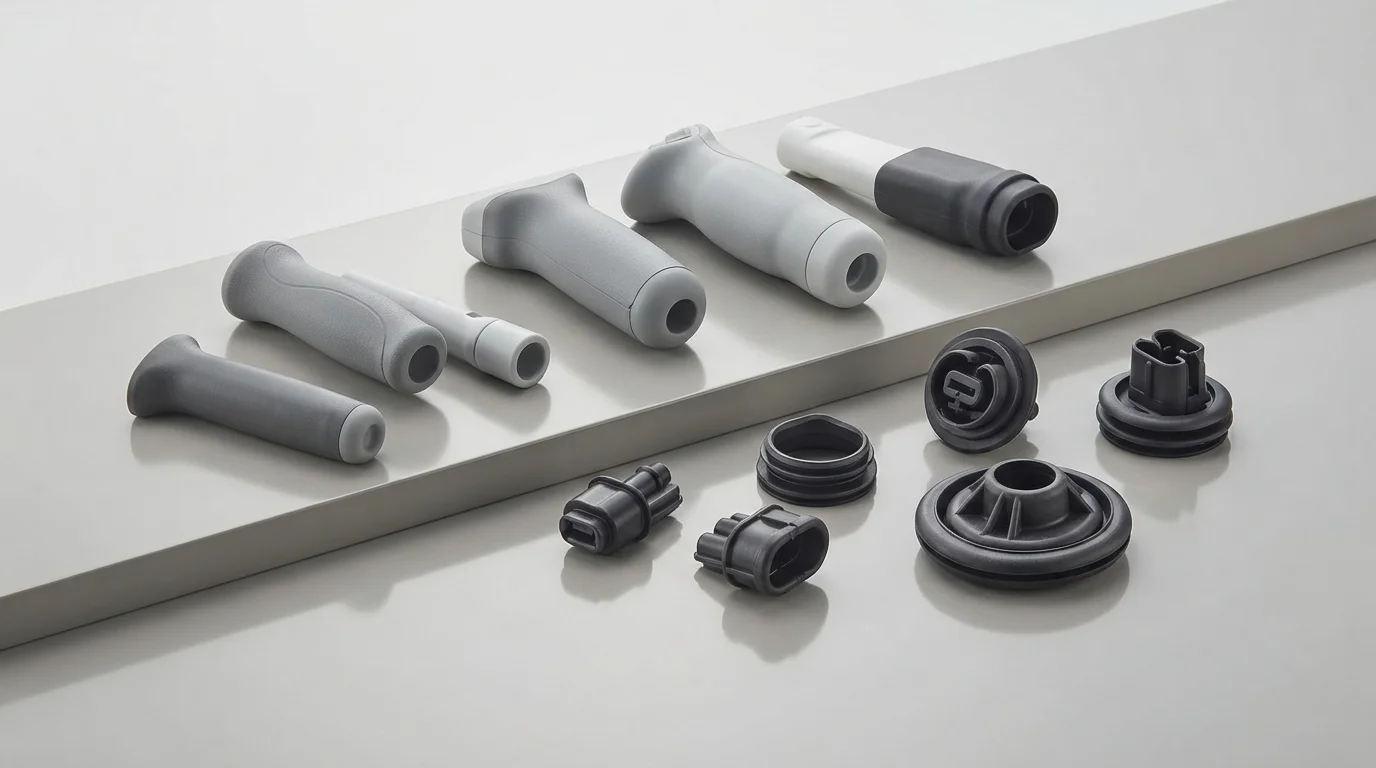
Industrial, healthcare, and automotive programs specify multi-material polymer combinations across a wide spectrum of functional applications. Automotive interior cockpits utilize TPU overmolded onto PC/ABS door handles, climate control knobs, and dashboard bezels to deliver premium soft-touch aesthetics and vibration dampening. Medical device engineers specify USP Class VI TPE overmolded onto rigid PC surgical tool handles to provide slip-resistant, sterilizable grips for operating room personnel.
Electronic device enclosures incorporate Santoprene TPV or TPE seals overmolded onto structural housings, creating IP67 waterproof barriers for outdoor diagnostic monitors. Eliminating manual gasket insertion cuts assembly labor while ensuring consistent environmental sealing under dynamic drop impacts.
Целевые отраслевые решения для заливки включают:
- Medical surgical instruments—USP Class VI TPE overmolded over rigid polycarbonate for ergonomic, sterilizable grips.
- Automotive interior controls—Desmopan TPU overmolded over PC/ABS for scratch-resistant soft-touch handles and knobs.
- Industrial electronic housings—Santoprene TPV overmolded over glass-filled nylon for IP67 waterproof sealing and impact protection.
Why Choose JUCHENG for Custom Overmolding
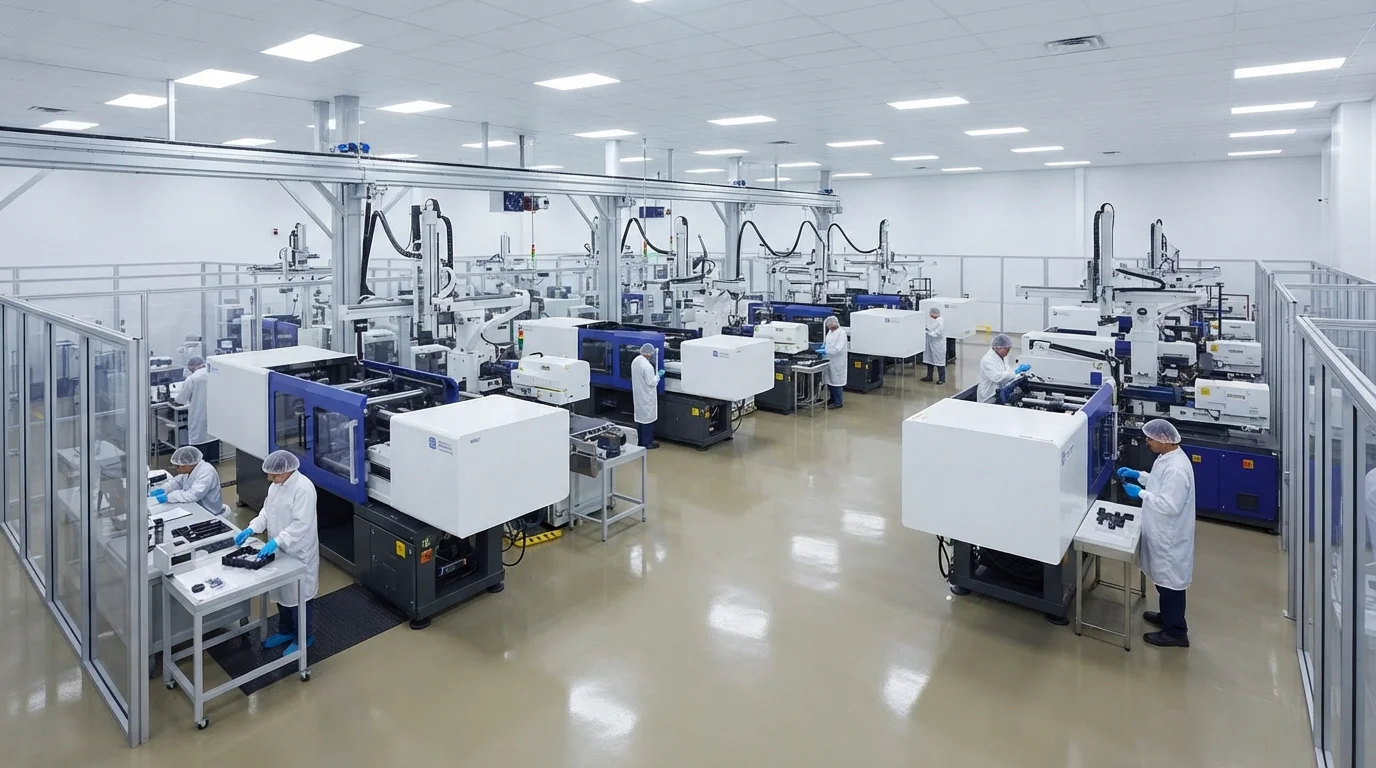
Partnering with JUCHENG for multi-material encapsulation projects provides access to an extensive production floor equipped with 35+ automated injection presses ranging from 15T to 3000T clamping force. Operating an in-house tool room with 25 sets of 5-axis CNC machines permits precise machining of shut-off steel lands, ensuring flash-free elastomeric boundaries down to sub-millimeter tolerances. Our engineering team delivers a free 24-hour DfM review for every CAD submission, analyzing substrate wall thickness, draft angles, and shut-off feasibility before cutting steel.
Quality management systems certified to IATF 16949 and ISO 13485 back every multi-shot production run, offering full PPAP Level 3 documentation for automotive programs. Operating an ISO Class 8 cleanroom molding department protects medical components from particulate contamination during molding and drop-packaging. Automated Zeiss CMM scanning with ±0.003 mm precision verifies critical sealing geometries, delivering zero-defect quality across prototype and high-volume series manufacturing.
Часто задаваемые вопросы (FAQ)
Why do some TPE materials peel off rigid plastic substrates after molding?
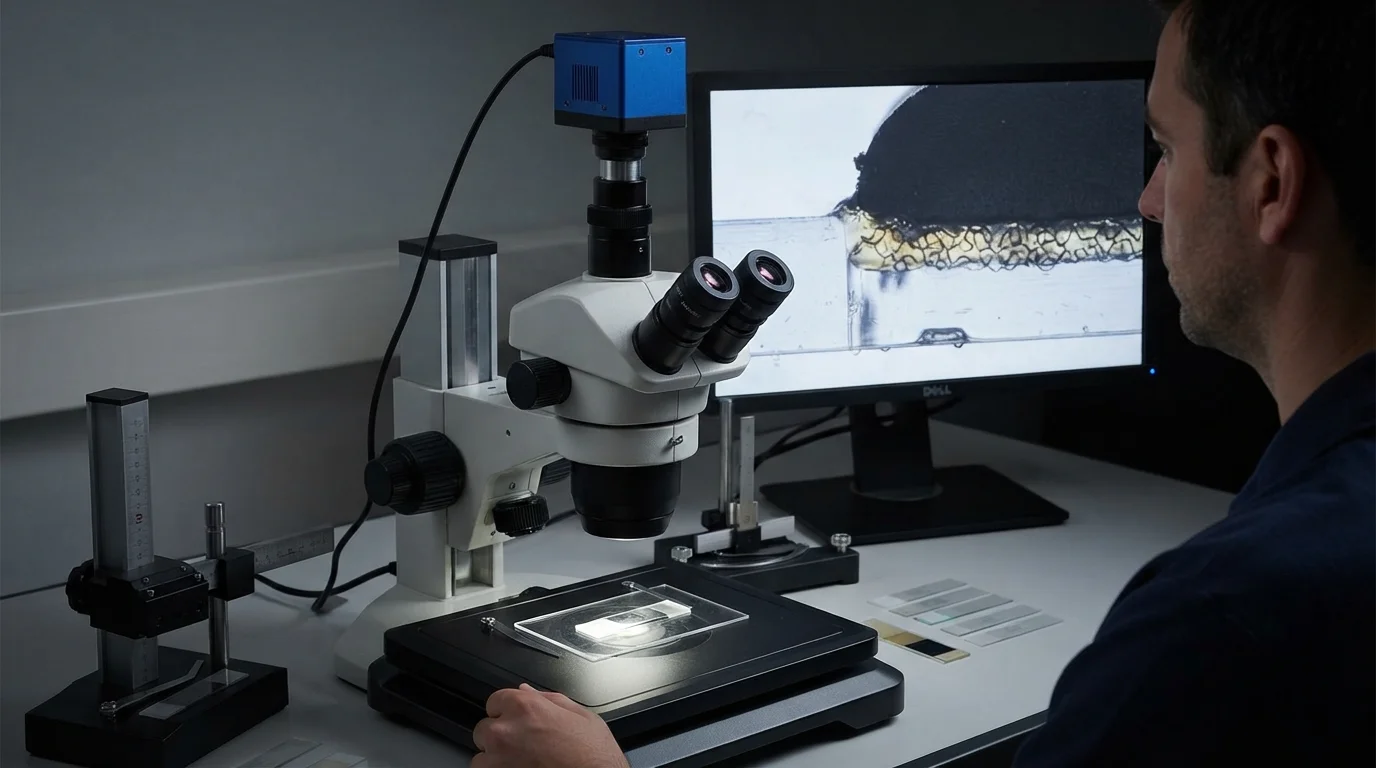
Peeling or delamination occurs when the selected TPE grade is chemically incompatible with the rigid substrate or when mold temperatures are too low during secondary injection. Cold substrate surfaces prevent molecular chain interdiffusion. Raising mold temperatures to 70°C-90°C and incorporating mechanical undercut grooves prevents edge peeling.
What is the difference between TPE, TPU, and TPV for overmolding applications?
TPE offers low cost and a wide Shore hardness range, making it ideal for consumer soft-touch grips. TPU provides superior abrasion resistance and high tensile strength, perfect for rugged automotive handles. TPV (like Santoprene) delivers exceptional heat deflection and chemical resistance, making it the preferred choice for IP67 weather-resistant seals.
How does preheating the rigid substrate improve overmolding bond strength?
Preheating the rigid plastic substrate to 70°C-90°C slows the initial cooling rate of the incoming second-shot melt. Keeping the boundary skin warm permits polymer chains from both materials to interdiffuse deeply, creating a strong cohesive chemical bond rather than a weak mechanical boundary.
Can glass-filled Nylon (PA66-GF) be overmolded with soft TPE?
Standard unfilled TPE does not bond chemically to polar glass-filled Nylon. Overmolding PA66-GF requires specifying adhesion-modified TPE grades formulated with polar functional groups or incorporating 90-degree mechanical locking dovetails in the substrate CAD design.
How do tooling shut-off lands prevent TPE flash during secondary injection?
Запирающие уплотнительные поверхности оснастки — это прецизионно отшлифованные стальные уплотнительные поверхности, которые плотно прижимаются к периметру жёсткой подложки во время второго впрыска. Поддержание допусков посадки запирающей стали точнее 0,01 мм предотвращает проникновение расплава низковязкого мягкого эластомера на декоративные поверхности подложки.
Why is UL Yellow Card material verification important for overmolded electronics?
UL Yellow Card verification confirms that both the rigid substrate and elastomeric overmold meet certified flammability and electrical isolation parameters certified by Underwriters Laboratories. Verifying yellow card documentation ensures that multi-material electronic enclosures satisfy UL94 V-0 safety compliance.