
A seleção de polímeros de engenharia adequados para encapsulamento multimaterial determina diretamente se um componente sobrevive a cargas mecânicas dinâmicas, choque térmico e exposição química. Discussões em comunidades de fóruns de engenharia frequentemente destacam riscos de delaminação ao combinar substratos rígidos incompatíveis com sobremoldagens elastoméricas macias. A adesão interfacial depende da seleção de pares de polímeros quimicamente compatíveis que permitam a interdifusão de cadeias moleculares durante o processamento secundário. Este guia técnico revisa matrizes de compatibilidade de resinas, janelas de temperatura de fusão de processamento, verificação do cartão amarelo de matérias-primas e critérios de seleção de aplicação.
Matriz de Compatibilidade de Polímeros: Substratos Rígidos vs. Elastômeros Flexíveis
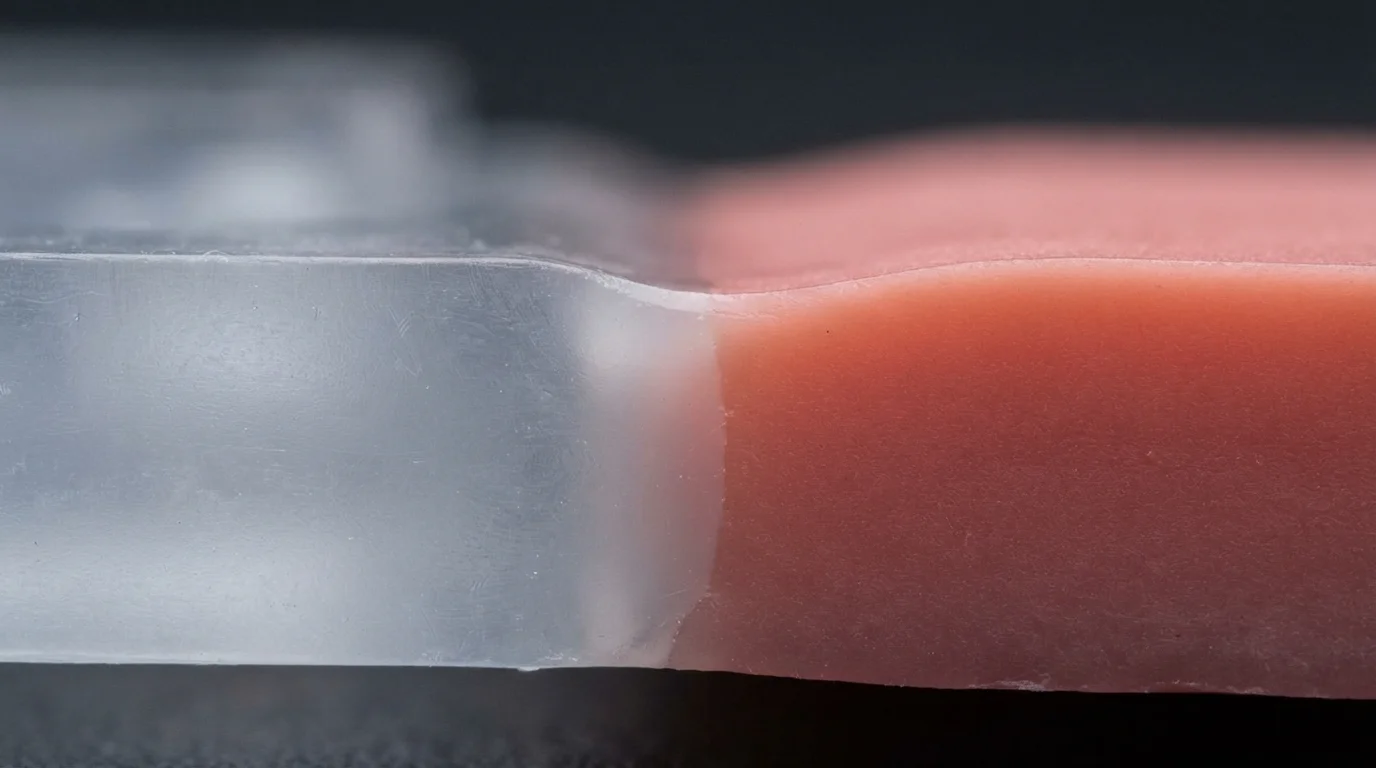
Entender a física dos polímeros começa com a avaliação da afinidade química entre estruturas rígidas e camadas de sobremoldagem flexíveis. Especificar materiais de sobremoldagem compatíveis garante que elastômeros fundidos derretam uma pele microscópica na fronteira do substrato, criando uma solda molecular coesa. Fundações de substrato rígido geralmente consistem em termoplásticos de engenharia como ABS, policarbonato (PC), preenchidos com vidro PA66, ou PBT. Camadas de sobremoldagem elastoméricas utilizam compostos modificados, incluindo TPE, TPU, e TPV para fornecer perfis de dureza Shore personalizados e empunhaduras ergonômicas.
As avaliações da comunidade entre avaliadores de plásticos enfatizam que o alinhamento de polaridade entre os dois polímeros governa a resistência da ligação. Elastômeros não polares, como TPE à base de SEBS, ligam-se naturalmente a substratos não polares, como polipropileno, enquanto resinas polares, como nylon, exigem graus de TPE modificados por adesão. A Tabela 1 abaixo descreve as classificações de compatibilidade de polímeros para combinações comuns de materiais de supermoldagem:
| Resina de Substrato Rígido | Grau de Elastômero de Supermoldagem | Resistência da Ligação Interfacial | Mecanismo de Adesão | Dica de Processamento Recomendada |
|---|---|---|---|---|
| ABS (Polylac PA-757) | TPE à base de SEBS / TPU | Fusão Química Excelente | Difusão de Cadeia Molecular | Manter a temperatura de fusão do 2º disparo 10-20°C abaixo da Tg do ABS |
| Policarbonato (Lexan 141R) | TPU à base de éster (Desmopan) | Ligação de Alta Resistência Excepcional | Interdifusão Química | Pré-aquecer a cavidade do molde do substrato a 70°C – 90°C |
| Poliamida 66 (Zytel 70G33L) | TPE modificado por adesão / Santoprene | Ligação moderada a forte | Química + Mecânica | Incorporar caudas de andorinha de travamento mecânico de 90 graus |
| Polipropileno (PP-HP500N) | TPE olefínico / TPV | Excelente fusão não polar | Co-cristalização | Evitar aditivos polares; garantir superfícies de fechamento do molde limpas |
Correspondência de afinidade química e temperatura de fusão
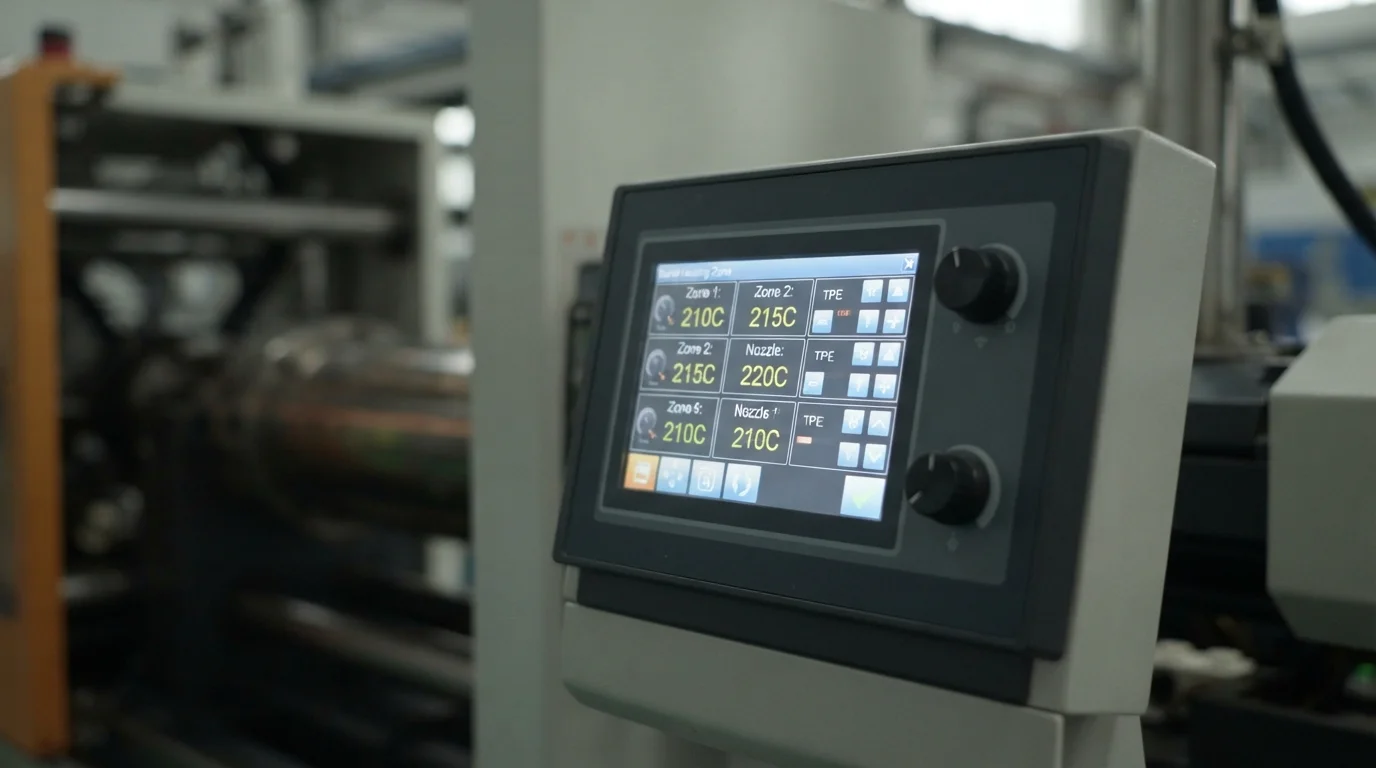
A dinâmica térmica durante a injeção secundária controla a profundidade dos emaranhamentos de cadeias interfaciais. As temperaturas de fusão do segundo disparo devem entrar na cavidade quentes o suficiente para amolecer a pele do substrato rígido sem causar deformação da parede. Injetar TPU sobre um substrato de PC ou PC/ABS produz alta resistência ao descascamento porque ambos os polímeros contêm grupos funcionais polares que se interdiffundem rapidamente. Manter temperaturas adequadas da parede do molde evita o resfriamento prematuro, permitindo que as moléculas do polímero tenham tempo suficiente para se emaranhar antes do resfriamento.
Quando a afinidade química entre as resinas selecionadas permanece baixa, os projetistas de moldes incorporam recursos de retenção mecânica. Rebaixos mecânicos, ranhuras em cauda de andorinha e furos passantes travam fisicamente a camada elastomérica na estrutura do substrato. Combinar adesão química com ancoragem mecânica garante que juntas e pegas macias resistam ao descascamento das bordas sob tensão de cisalhamento cíclica durante o uso diário.
Regras de processamento para maximizar a adesão na sobremoldagem incluem:
- Pré-aquecimento da cavidade do substrato—Aquecer as cavidades da ferramenta de substrato rígido a 70°C a 90°C promove a mobilidade da cadeia interfacial.
- Alinhamento da temperatura do fundido—Definir as temperaturas do fundido do segundo disparo perto do limite superior da janela de processamento do elastômero maximiza o amolecimento da pele.
- Incorporação de rebaixos mecânicos—Usinar caudas de andorinha perimetrais e furos passantes mecânicos evita o descolamento das bordas sob cisalhamento dinâmico.
- Velocidade de injeção em alta velocidade—Injetar resina macia rapidamente entrega energia térmica à camada limite antes que ocorra o resfriamento prematuro.
Biblioteca de resinas de produção com mais de 200 opções e verificação do Cartão Amarelo de materiais
Executar personalização confiável moldagem por injeção de sobremoldagem requer a aquisição de matérias-primas certificadas com rastreabilidade total do lote. A verificação dos embarques de resina em relação aos registros do Cartão Amarelo da Underwriters Laboratories (UL) confirma que classificações de inflamabilidade como UL94 V-0 permanecem válidas após o processamento de múltiplos disparos. A aquisição de lotes de materiais certificados apoiados por documentos oficiais de Certificado de Análise (COA) garante zero variações de desempenho entre lotes em componentes de alta confiabilidade.
Aplicações clínicas de saúde processam termoplásticos de grau médico que atendem aos USP Classe VI e ISO 10993 critérios de biocompatibilidade. Formulações de TPE e TPU biocompatíveis resistem à esterilização repetida por vapor em autoclave, a lenços desinfetantes químicos e à exposição a óleos da pele sem degradar. Manter a documentação completa da matéria-prima protege os OEMs de dispositivos médicos contra não conformidade regulatória durante auditorias clínicas.
Principais Cenários de Aplicação para Polímeros Sobremoldados
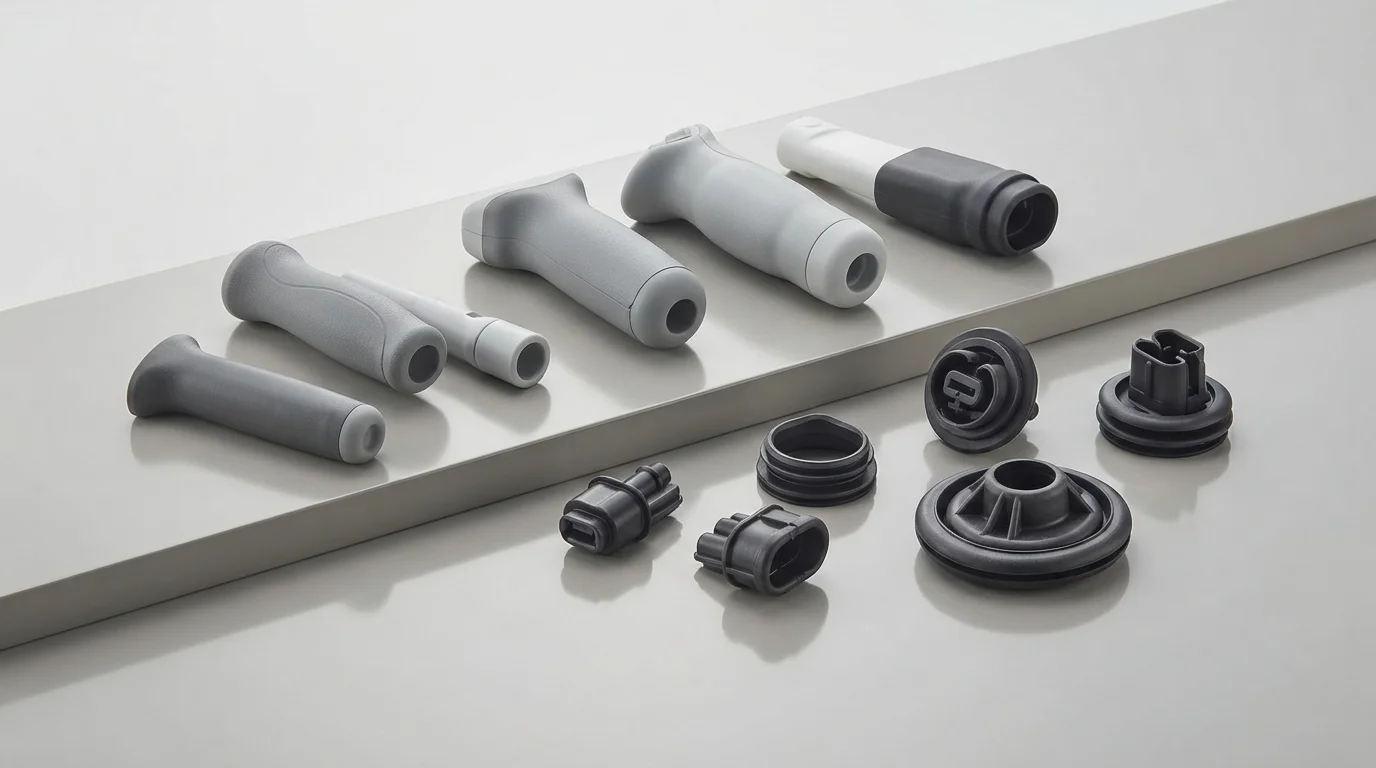
Programas industriais, de saúde e automotivos especificam combinações de polímeros multimateriais em um amplo espectro de aplicações funcionais. Cockpits internos automotivos utilizam TPU sobremoldado em maçanetas de PC/ABS, botões de controle de clima e molduras de painel para proporcionar estética premium de toque suave e amortecimento de vibrações. Engenheiros de dispositivos médicos especificam TPE Classe VI da USP sobremoldado em cabos de instrumentos cirúrgicos de PC rígido para fornecer empunhaduras antiderrapantes e esterilizáveis para o pessoal da sala de cirurgia.
Invólucros de dispositivos eletrônicos incorporam Santoprene TPV ou selos de TPE sobremoldados em carcaças estruturais, criando barreiras à prova d'água IP67 para monitores de diagnóstico ao ar livre. Eliminar a inserção manual de juntas reduz o trabalho de montagem, garantindo vedação ambiental consistente sob impactos dinâmicos de queda.
Soluções de sobremoldagem para indústrias-alvo incluem:
- Instrumentos cirúrgicos médicos—TPE Classe VI da USP sobremoldado sobre policarbonato rígido para empunhaduras ergonômicas e esterilizáveis.
- Controles internos automotivos—TPU Desmopan sobremoldado sobre PC/ABS para maçanetas e botões de toque suave resistentes a arranhões.
- Invólucros eletrônicos industriais—TPV Santoprene sobremoldado sobre nylon reforçado com vidro para vedação à prova d'água IP67 e proteção contra impactos.
Por que escolher a JUCHENG para sobremoldagem personalizada
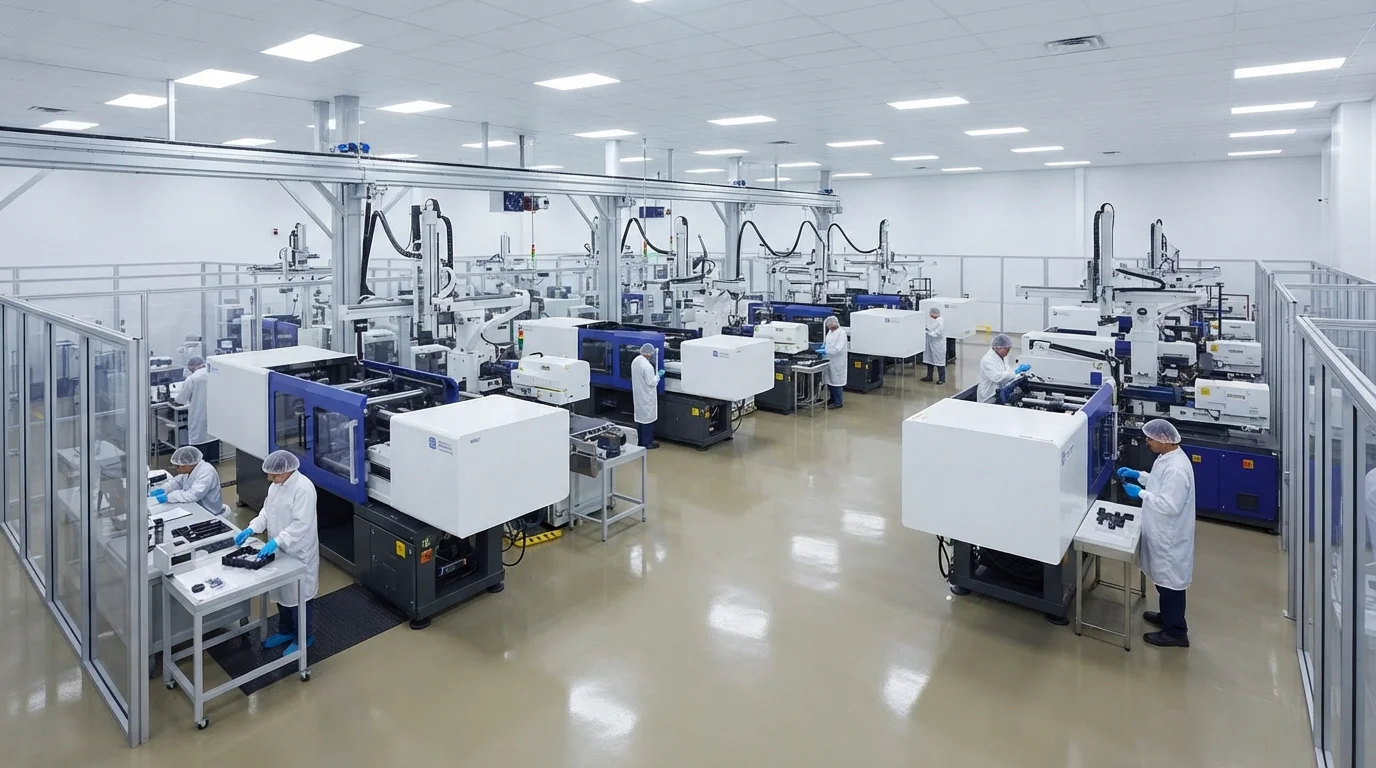
A parceria com a JUCHENG para projetos de encapsulamento multimaterial fornece acesso a um extenso chão de fábrica equipado com mais de 35 prensas de injeção automatizadas variando de 15T a 3000T de força de fechamento. Operando uma ferramentaria interna com 25 conjuntos de máquinas CNC de 5 eixos permite a usinagem precisa de aços de fechamento, garantindo limites elastoméricos sem rebarbas até tolerâncias sub-milimétricas. Nossa equipe de engenharia oferece uma revisão gratuita de DfM em 24 horas para cada envio de CAD, analisando espessura de parede do substrato, ângulos de saída e viabilidade de fechamento antes de cortar o aço.
Sistemas de gestão de qualidade certificados pela IATF 16949 e ISO 13485 respaldam cada execução de produção multi-injeção, oferecendo documentação completa de PPAP Nível 3 para programas automotivos. Operando um departamento de moldagem em sala limpa Classe 8 da ISO protege componentes médicos de contaminação por partículas durante a moldagem e embalagem drop. A varredura automatizada por CMM Zeiss com precisão de ±0,003 mm verifica geometrias críticas de vedação, entregando qualidade zero defeito em toda a fabricação em série de protótipos e alto volume.
Perguntas Frequentes (FAQs)
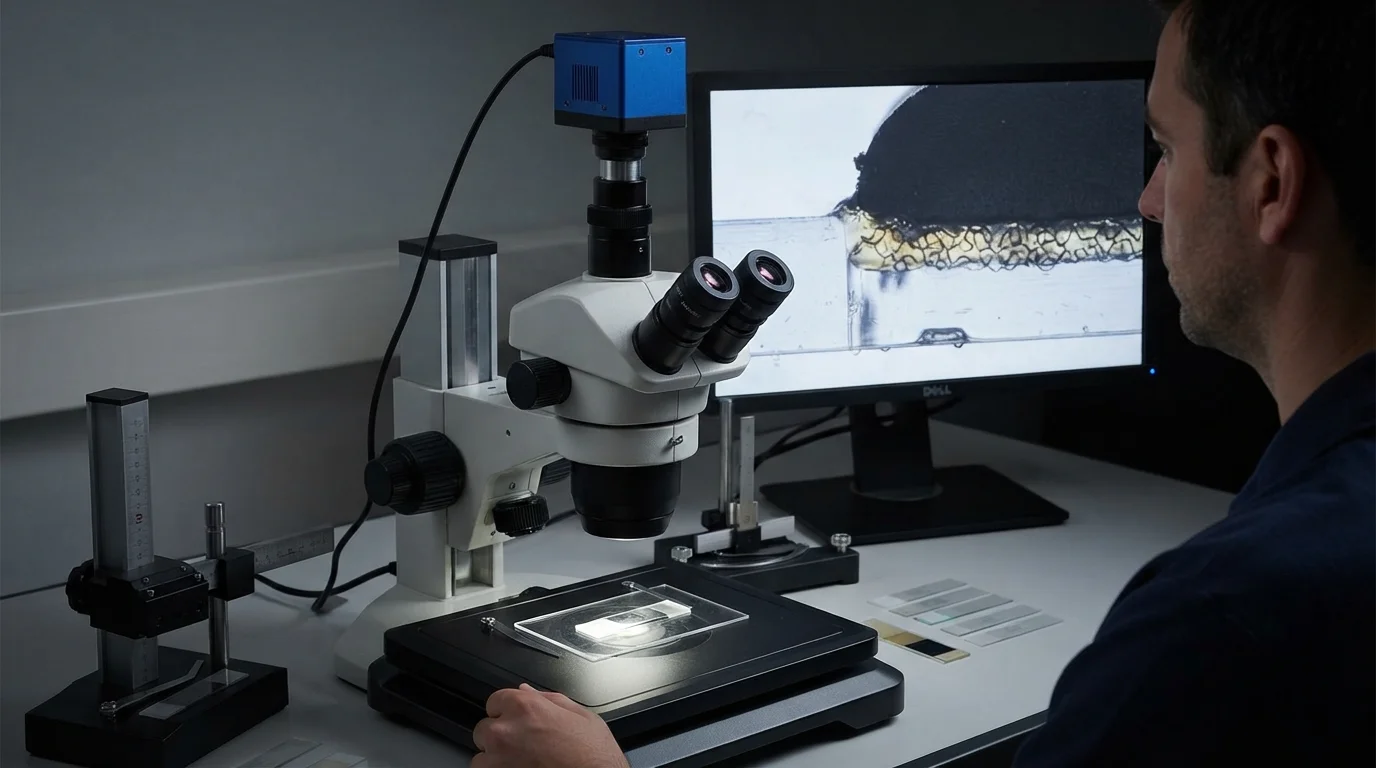
Por que alguns materiais TPE se descolam de substratos plásticos rígidos após a moldagem?
A descamação ou delaminação ocorre quando o grau de TPE selecionado é quimicamente incompatível com o substrato rígido ou quando as temperaturas do molde estão muito baixas durante a injeção secundária. Superfícies de substrato frias impedem a interdifusão das cadeias moleculares. Aumentar as temperaturas do molde para 70°C-90°C e incorporar ranhuras mecânicas de retenção evita a descamação das bordas.
Qual é a diferença entre TPE, TPU e TPV para aplicações de sobremoldagem?
O TPE oferece baixo custo e uma ampla faixa de dureza Shore, tornando-o ideal para pegas de toque suave em produtos de consumo. O TPU proporciona resistência superior à abrasão e alta resistência à tração, perfeito para puxadores automotivos robustos. O TPV (como Santoprene) oferece excepcional resistência à deflexão térmica e química, sendo a escolha preferida para vedações resistentes às intempéries IP67.
Como o pré-aquecimento do substrato rígido melhora a resistência da ligação na sobremoldagem?
Pré-aquecer o substrato plástico rígido a 70°C-90°C retarda a taxa de resfriamento inicial do segundo material fundido injetado. Manter a camada limite quente permite que as cadeias poliméricas de ambos os materiais se interdigam profundamente, criando uma forte ligação química coesa em vez de uma fronteira mecânica fraca.
O Nylon com carga de vidro (PA66-GF) pode ser sobremoldado com TPE macio?
O TPE padrão sem carga não se liga quimicamente ao Nylon polar com carga de vidro. A sobremoldagem de PA66-GF requer a especificação de graus de TPE modificados por adesão, formulados com grupos funcionais polares, ou a incorporação de encaixes mecânicos de cauda de andorinha de 90 graus no design CAD do substrato.
Como as superfícies de fechamento da ferramenta evitam rebarbas de TPE durante a injeção secundária?
As superfícies de fechamento da ferramenta são faces de vedação de aço retificadas com precisão que se fixam firmemente contra o perímetro do substrato rígido durante o segundo disparo. Manter tolerâncias de ajuste do aço de fechamento mais apertadas que 0,01 mm evita que o fundido elastomérico macio de baixa viscosidade vaze sobre as superfícies cosméticas do substrato.
Por que a verificação do material com Cartão Amarelo UL é importante para eletrônicos sobremoldados?
A verificação do Cartão Amarelo UL confirma que tanto o substrato rígido quanto a sobremoldagem elastomérica atendem aos parâmetros certificados de inflamabilidade e isolamento elétrico certificados pela Underwriters Laboratories. Verificar a documentação do cartão amarelo garante que os invólucros eletrônicos multimateriais atendam à conformidade de segurança UL94 V-0.