
Buono Design dello stampo LSR inizia con una domanda facile da trascurare: dove sarà consentito fluire al silicone liquido e dove deve essere fermato? LSR ha una viscosità molto bassa prima della vulcanizzazione, quindi piccoli giochi, chiusure incomplete, sfiato inadeguato o un inserto instabile possono trasformarsi in bava, intrappolamento d'aria o variazione dimensionale. L'attrezzatura dovrebbe essere progettata in funzione del componente finito, non solo del modo più rapido per lavorare una cavità.
Per i progetti che necessitano di Stampaggio di gomma siliconica liquida (LSR), la revisione di progetto più preziosa avviene prima del taglio dell'acciaio. Questa guida utilizza una sequenza decisionale: congelare le superfici funzionali, selezionare la strategia di divisione, posizionare punti di iniezione e sfiati, gestire chiusure e inserti, e definire il piano di apprendimento T1.
Congelare le superfici funzionali prima della linea di divisione
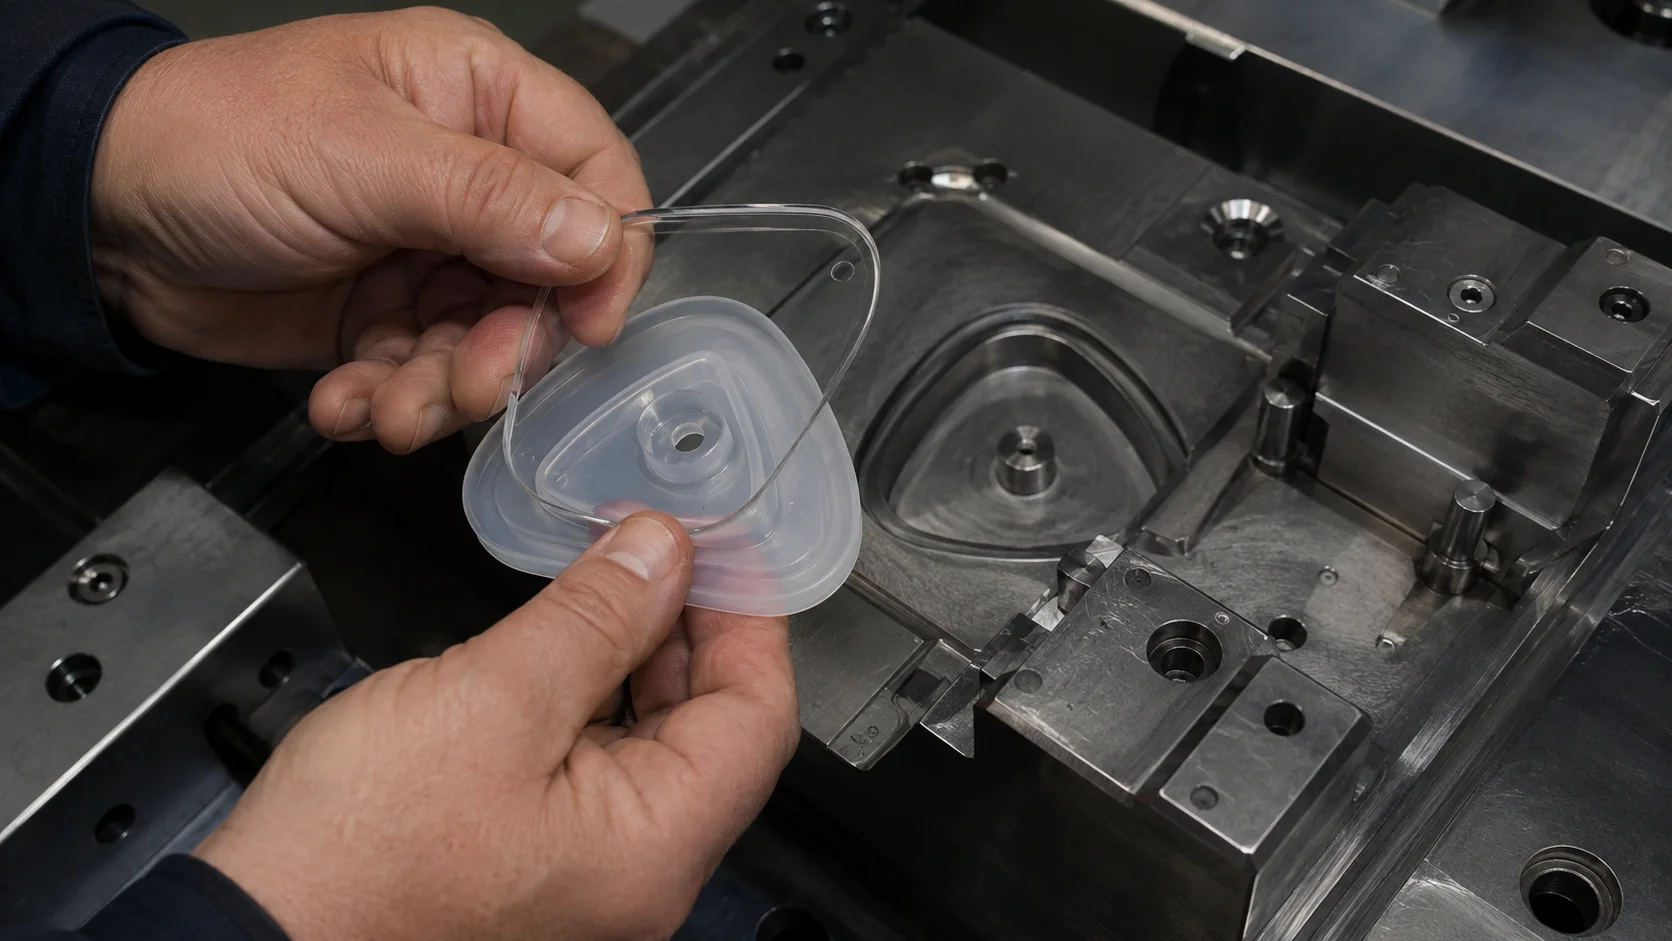
Contrassegnare ogni superficie che sigilla, flette, entra in contatto con un paziente o un fluido, posiziona un altro componente o rimane visibile. Poi identificare quali superfici possono accettare un segno del punto di iniezione o della linea di divisione. Un labbro di tenuta potrebbe dover rimanere su una sola metà dello stampo affinché il suo bordo di tenuta non presenti un disallineamento. Una impugnatura estetica può tollerare un segno sul retro, mentre una caratteristica ottica trasparente richiede una superficie della cavità accuratamente controllata.
| Caratteristica del componente | Problematica dell'attrezzatura | Domanda di revisione |
|---|---|---|
| Labbro di tenuta | Controllo di disallineamento e compressione | L'area di tenuta può rimanere priva di bava? |
| Membrana sottile | Lunghezza del flusso e sfogo | Dove uscirà l'ultima aria? |
| Sottosquadro | Direzione di estrazione e movimento dell'attrezzo | Il pezzo può essere estratto senza deformazioni? |
Scegliere una strategia di divisione che l'attrezzo possa mantenere
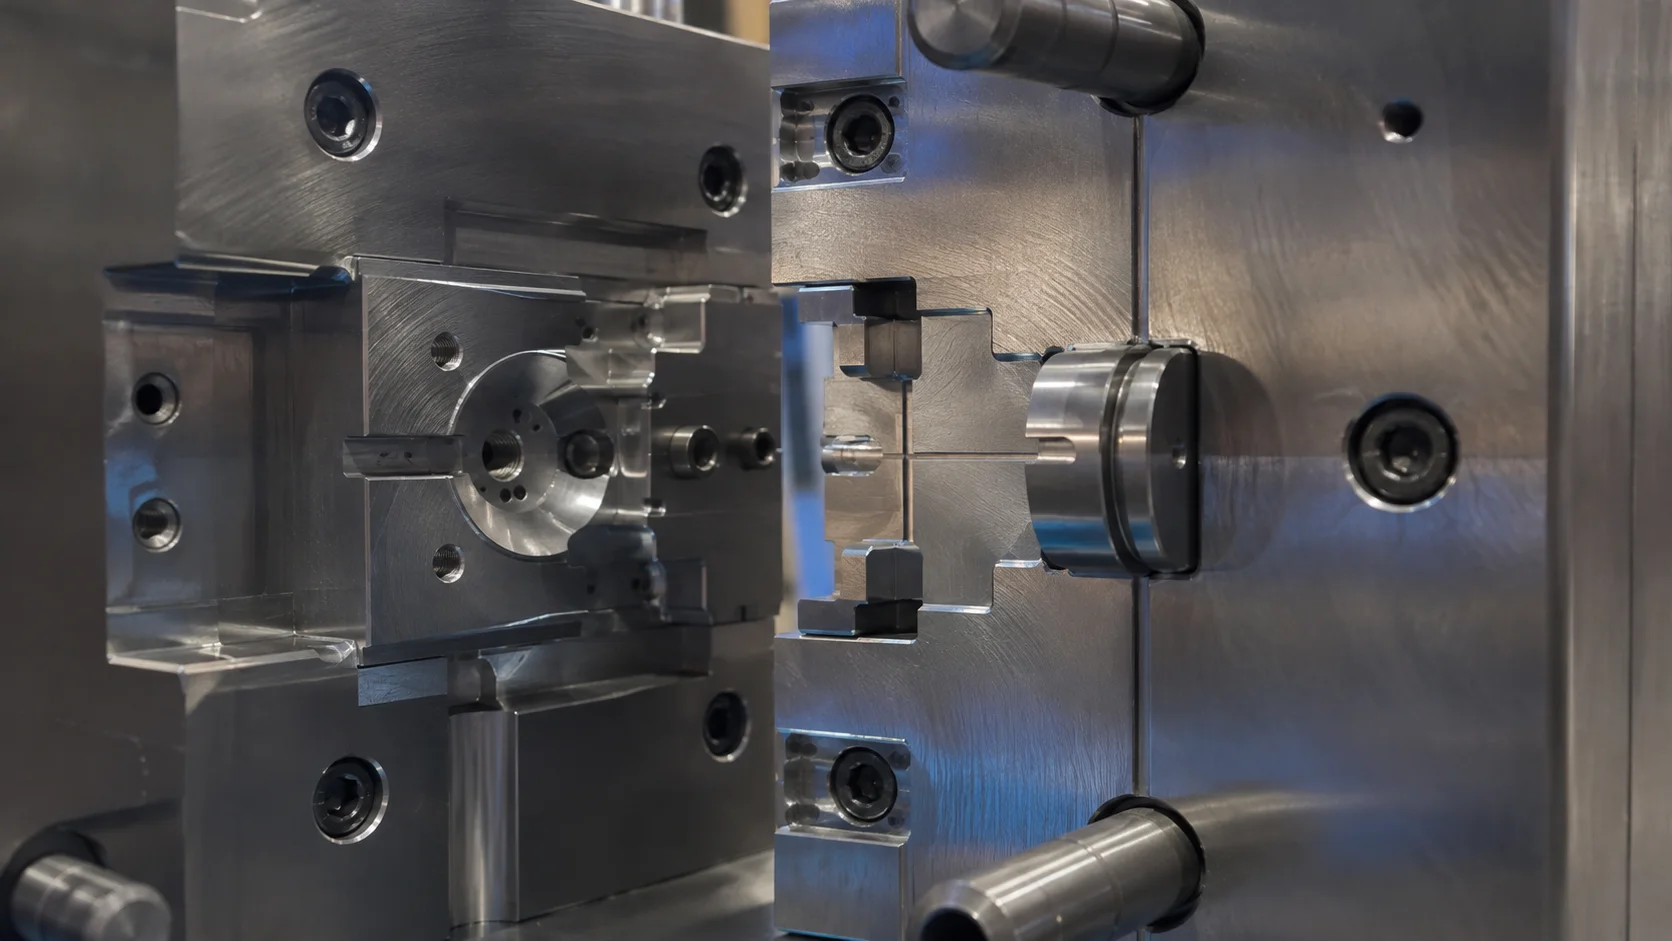
La linea di divisione definisce dove si incontrano le due metà dello stampo e dove l'attrezzo deve sigillare contro il materiale in ingresso. Una linea di divisione lunga, interrotta o a gradini aumenta il numero di superfici che devono rimanere pulite e allineate. Se la linea attraversa una zona critica di tenuta o di aspetto, cambiare l'orientamento o riprogettare l'interfaccia prima di impegnarsi nella realizzazione dell'acciaio.
Esaminare i shutoff come una serie di condizioni fisiche: contatto acciaio-acciaio, posizione dell'inserto, dilatazione termica, forza di chiusura e accessibilità per la manutenzione. Uno shutoff che funziona in un attrezzo nuovo può perdere prestazioni quando si accumulano residui sul piano di appoggio o un inserto non è posizionato in modo coerente. Il ambiente dello stabilimento e dell'attrezzatura deve supportare la routine di pulizia, misurazione e manutenzione richiesta dal progetto.
Posizionare gli iniettori per flusso, rifilatura e funzionalità
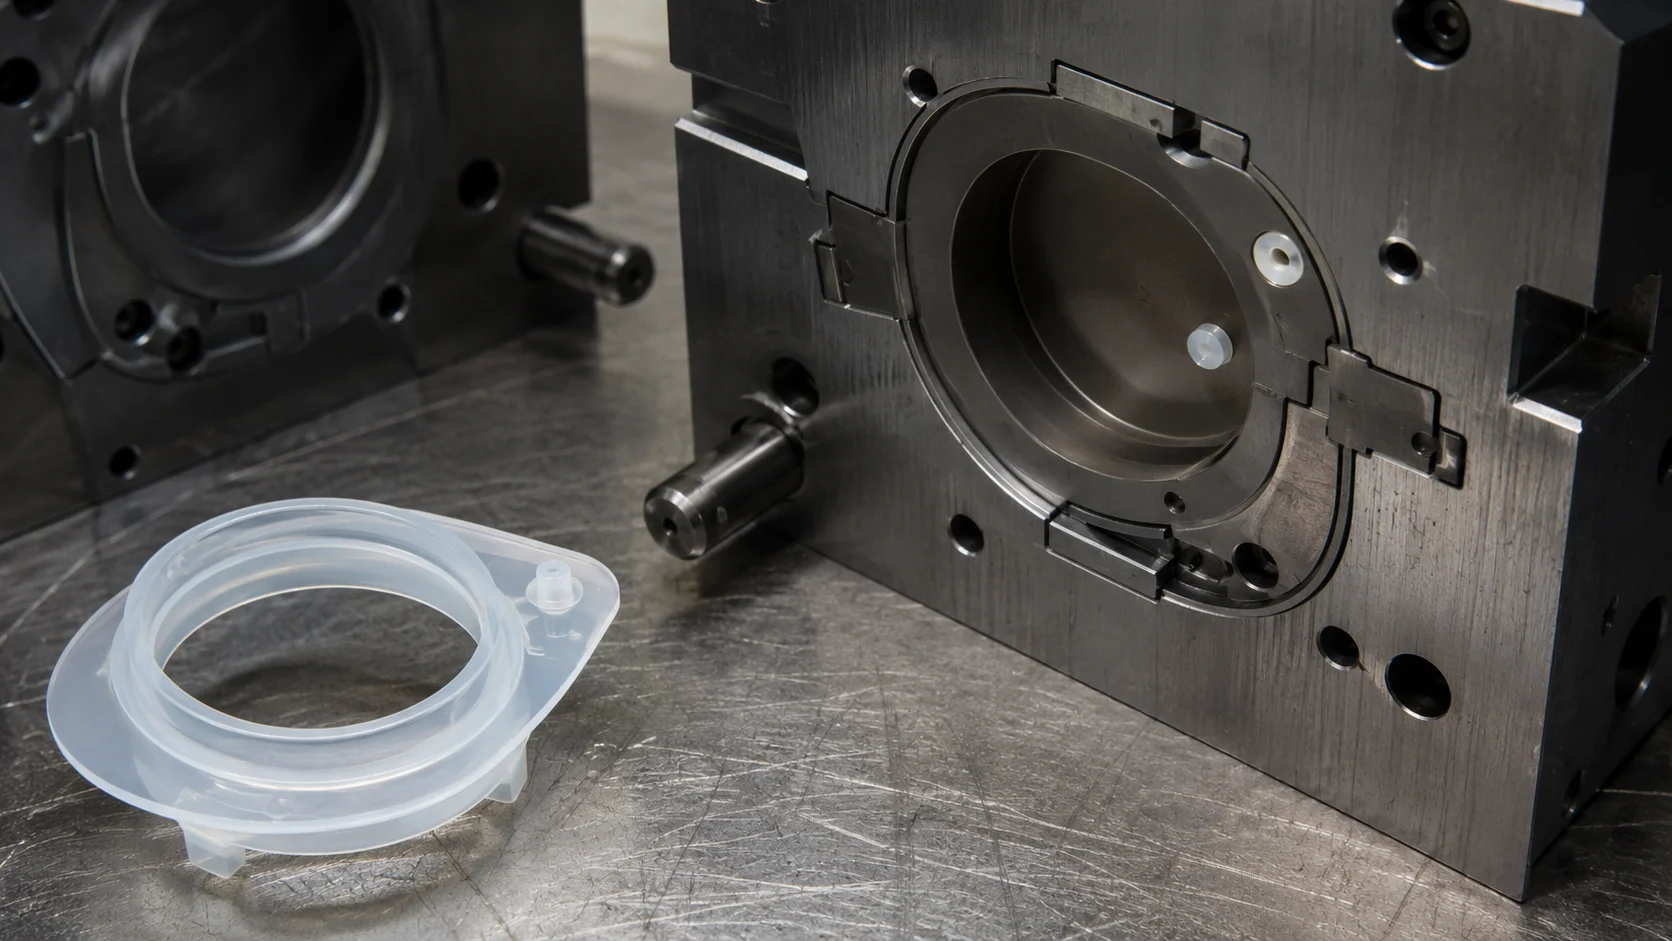
La posizione dell'iniettore influenza la direzione di riempimento, la posizione delle linee di saldatura, la necessità di sfogo, lo scarto di materiale e la rifilatura secondaria. Per un pezzo flessibile, non creare un punto rigido in corrispondenza di una curva o di un punto di innesco della lacerazione. Per un pezzo di tenuta, mantenere l'iniettore lontano da una superficie che deve rimanere liscia. In uno stampo a più impronte, bilanciare la lunghezza del flusso e la resistenza in modo che un'impronta non diventi il riferimento di processo per tutte le altre.
- Mappare il fronte di flusso: identificare le regioni di ultimo riempimento e le possibili linee di saldatura.
- Posizionare gli sfoghi: collegare le zone di fine riempimento e le sacche intrappolate a un percorso di fuga controllato.
- Pianificare il taglio: confermare che il gate possa essere rimosso senza danneggiare il pezzo.
- Proteggere la manutenzione: rendere accessibili gate, canali di colata e superfici di tenuta per la pulizia.
Trattare lo sfiato come una funzione controllata
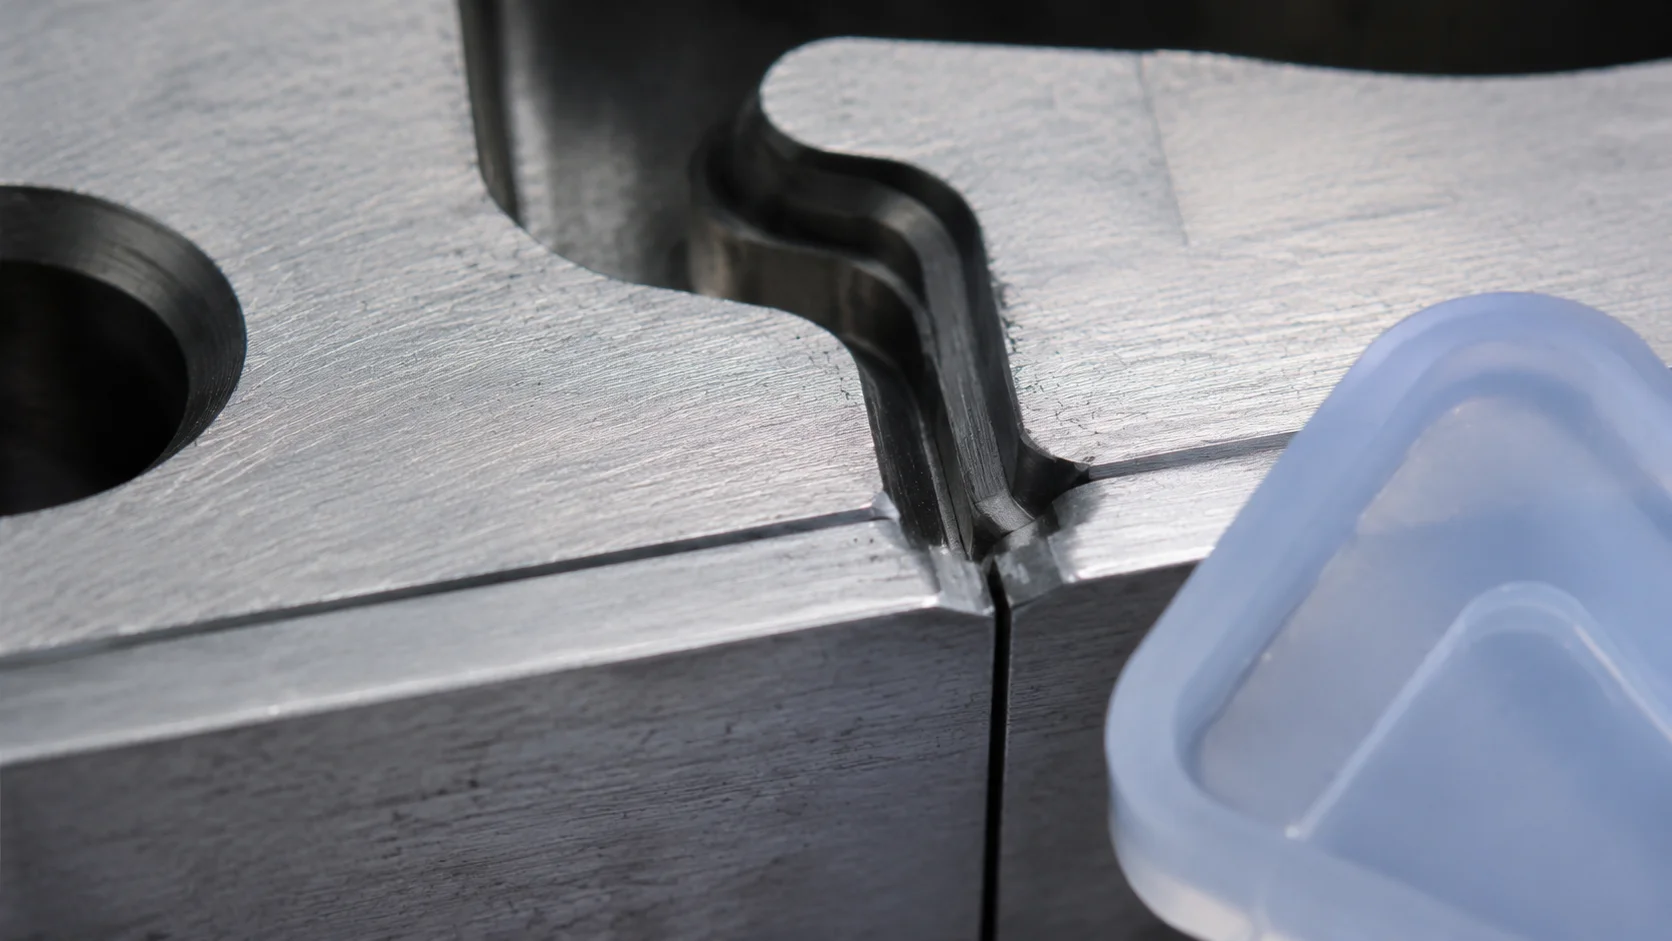
Gli sfiati devono rilasciare l'aria spostata senza diventare una via di fuga preferenziale per il silicone liquido. Posizione, superficie di tenuta, profondità e collegamento all'esterno dello stampo devono essere valutati insieme. Uno sfiato restrittivo può lasciare bolle o bruciature; uno sfiato aperto può creare bave. Il giusto equilibrio dipende dalla mescola, dal percorso di flusso, dalla pressione in cavità e dalla pratica di pulizia.
L'aria può accumularsi dietro le nervature, attorno ai perni, su una linea di saldatura o all'interno di una tasca per inserto. Non dare per scontato che un solo sfiato all'estremità geometrica sia sufficiente. Usa le evidenze di riempimento per decidere se sono giustificati micro-sfiatti aggiuntivi, assistenza sottovuoto o una diversa posizione del gate.
Progettare inserti e funzioni di distacco per la ripetibilità
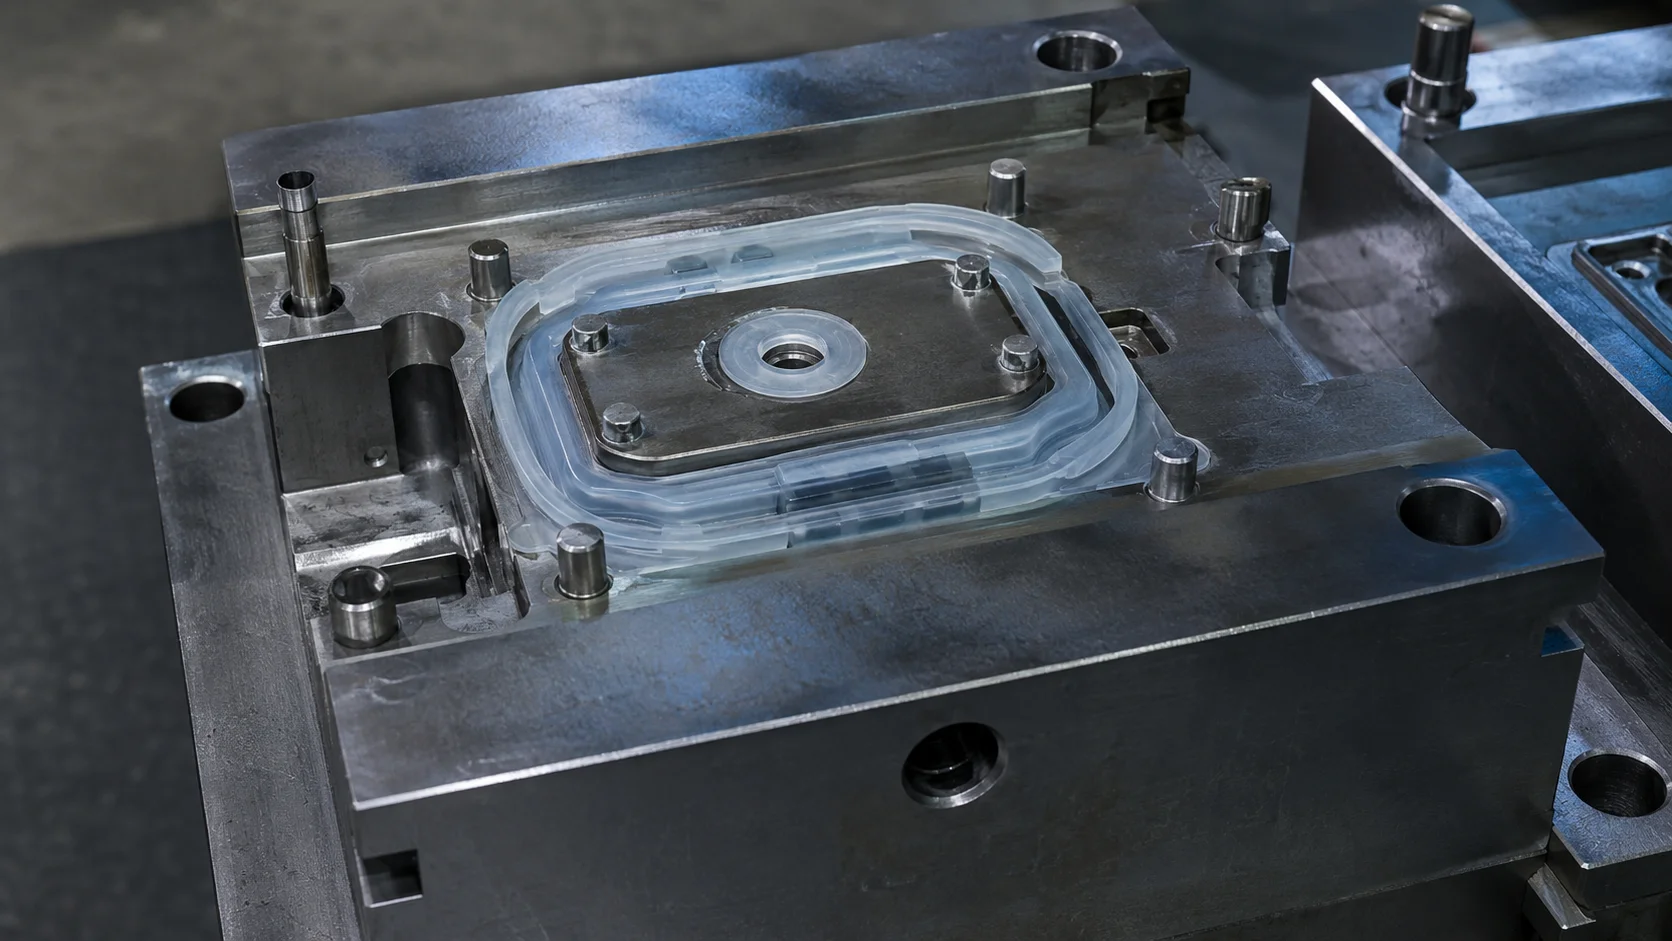
Quando l'LSR viene stampato attorno a un substrato rigido, l'inserto deve essere posizionato, supportato e protetto dalle bave. Un localizzatore allentato provoca spostamenti; uno troppo stretto può danneggiare il substrato o impedirne l'alloggiamento. Includere un modo per verificare la posizione dell'inserto prima della chiusura dello stampo e mantenere la funzione accessibile per la pulizia.
I pezzi flessibili necessitano di un percorso di distacco studiato. Sformi, raccordi, funzioni di estrazione, assistenza ad aria o accesso controllato per l'operatore possono essere importanti. I perni espulsori non sono automaticamente la soluzione migliore, perché un contaminante o un disallineamento attorno a un perno può diventare una via di fuga. Valuta come il pezzo sarà gestito dopo la vulcanizzazione, non solo come esce dalla cavità.
Usare il T1 per migliorare il progetto, non per nascondere l'incertezza
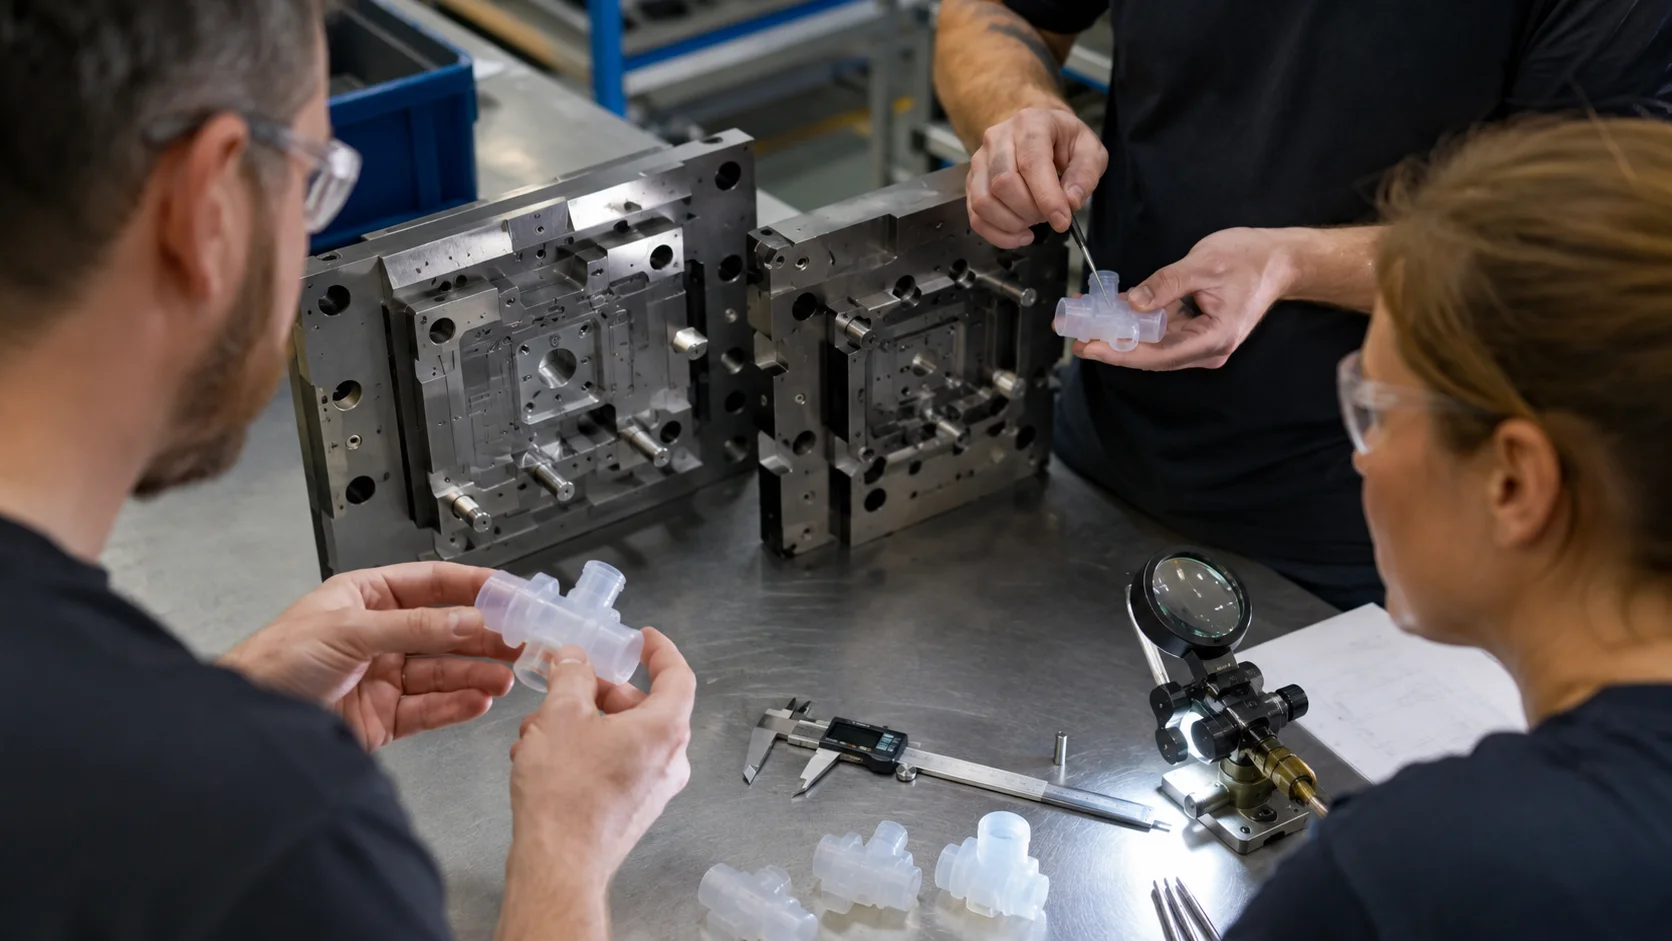
La prima prova di stampaggio dovrebbe rispondere a domande pianificate: la cavità si riempie nell'ordine previsto? L'aria fuoriesce dove previsto? Le bave si concentrano in un unico punto di chiusura? Un inserto rimane centrato? Il pezzo può essere estratto senza deformazioni? Registra i risultati per cavità e per funzione. “Lo stampo necessita di messa a punto” è meno utile di una mappa di bave, riempimenti incompleti, bolle e segni di distacco.
Un pacchetto di revisione solido include la sezione CAD, la mappa della linea di divisione, la motivazione di gate e sfiati, le indicazioni delle tolleranze critiche, lo schema di localizzazione degli inserti, il piano di pulizia e il metodo di ispezione. Il di controllo qualità aiuta a collegare le modifiche allo stampo a criteri di accettazione misurabili. Quando flusso, tenuta, sfiato e distacco sono visibili, lo stampo diventa più facile da qualificare e mantenere.