
Boa Projeto de Molde LSR começa com uma pergunta fácil de ignorar: onde o silicone líquido poderá fluir e onde deve ser contido? O LSR tem viscosidade muito baixa antes da cura, portanto folgas pequenas, shutoffs incompletos, ventilação inadequada ou um inserto instável podem se tornar flash, aprisionamento de ar ou variação dimensional. O molde deve ser projetado em função da função da peça acabada, e não apenas da maneira mais rápida de usinar uma cavidade.
Para projetos que precisam de Moldagem de Borracha de Silicone Líquido (LSR), a revisão de projeto mais valiosa acontece antes do corte do aço. Este guia utiliza uma sequência de decisões: congelar as superfícies funcionais, selecionar a estratégia de partição, posicionar gates e vents, gerenciar shutoffs e insertos e definir o plano de aprendizado T1.
Congele as superfícies funcionais antes da linha de partição
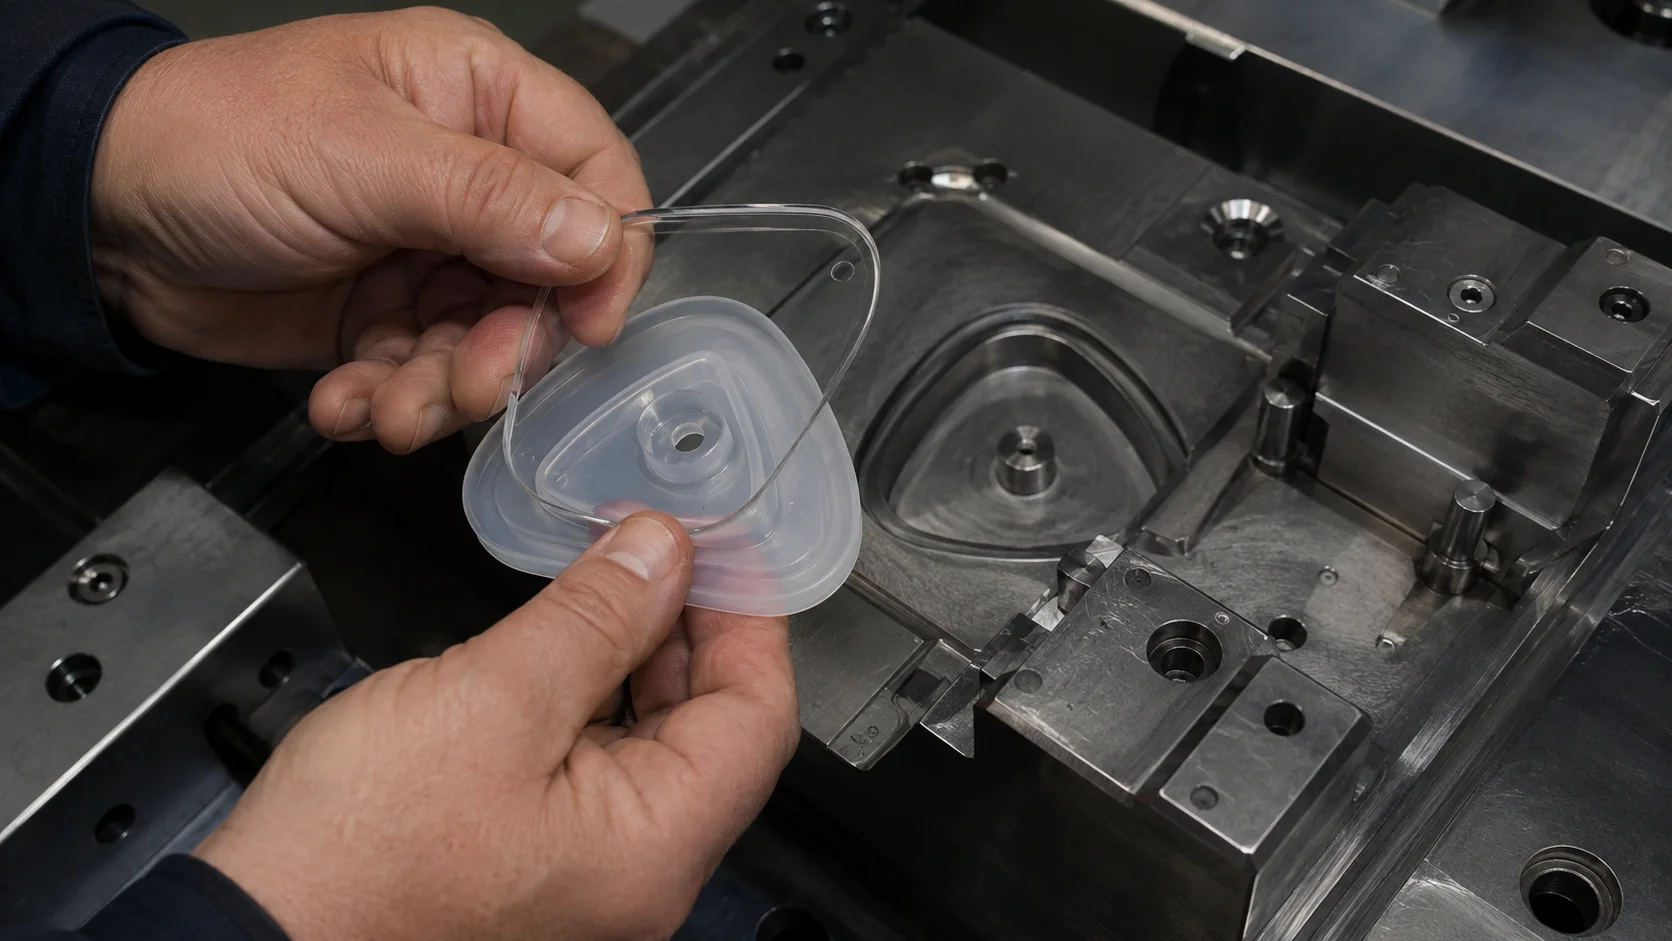
Marque cada superfície que veda, flexiona, entra em contato com um paciente ou fluido, posiciona outro componente ou permanece visível. Em seguida, identifique quais superfícies podem aceitar um gate ou uma marca da linha de partição. Um lábio de vedação pode precisar permanecer em uma metade do molde para que sua borda de vedação não carregue um desalinhamento. Uma empunhadura cosmética pode tolerar uma marca no verso, enquanto um recurso óptico transparente exige uma superfície de cavidade cuidadosamente controlada.
| Recurso da peça | Preocupação com o ferramental | Pergunta de revisão |
|---|---|---|
| Lábio de vedação | Controle de desalinhamento e compressão | A área de vedação pode permanecer livre de flash? |
| Membrana fina | Comprimento de fluxo e ventilação | Onde o último ar sairá? |
| Contra-saída | Direção de liberação e movimento da ferramenta | A peça pode ser liberada sem estiramento? |
Escolha uma estratégia de separação que a ferramenta consiga manter
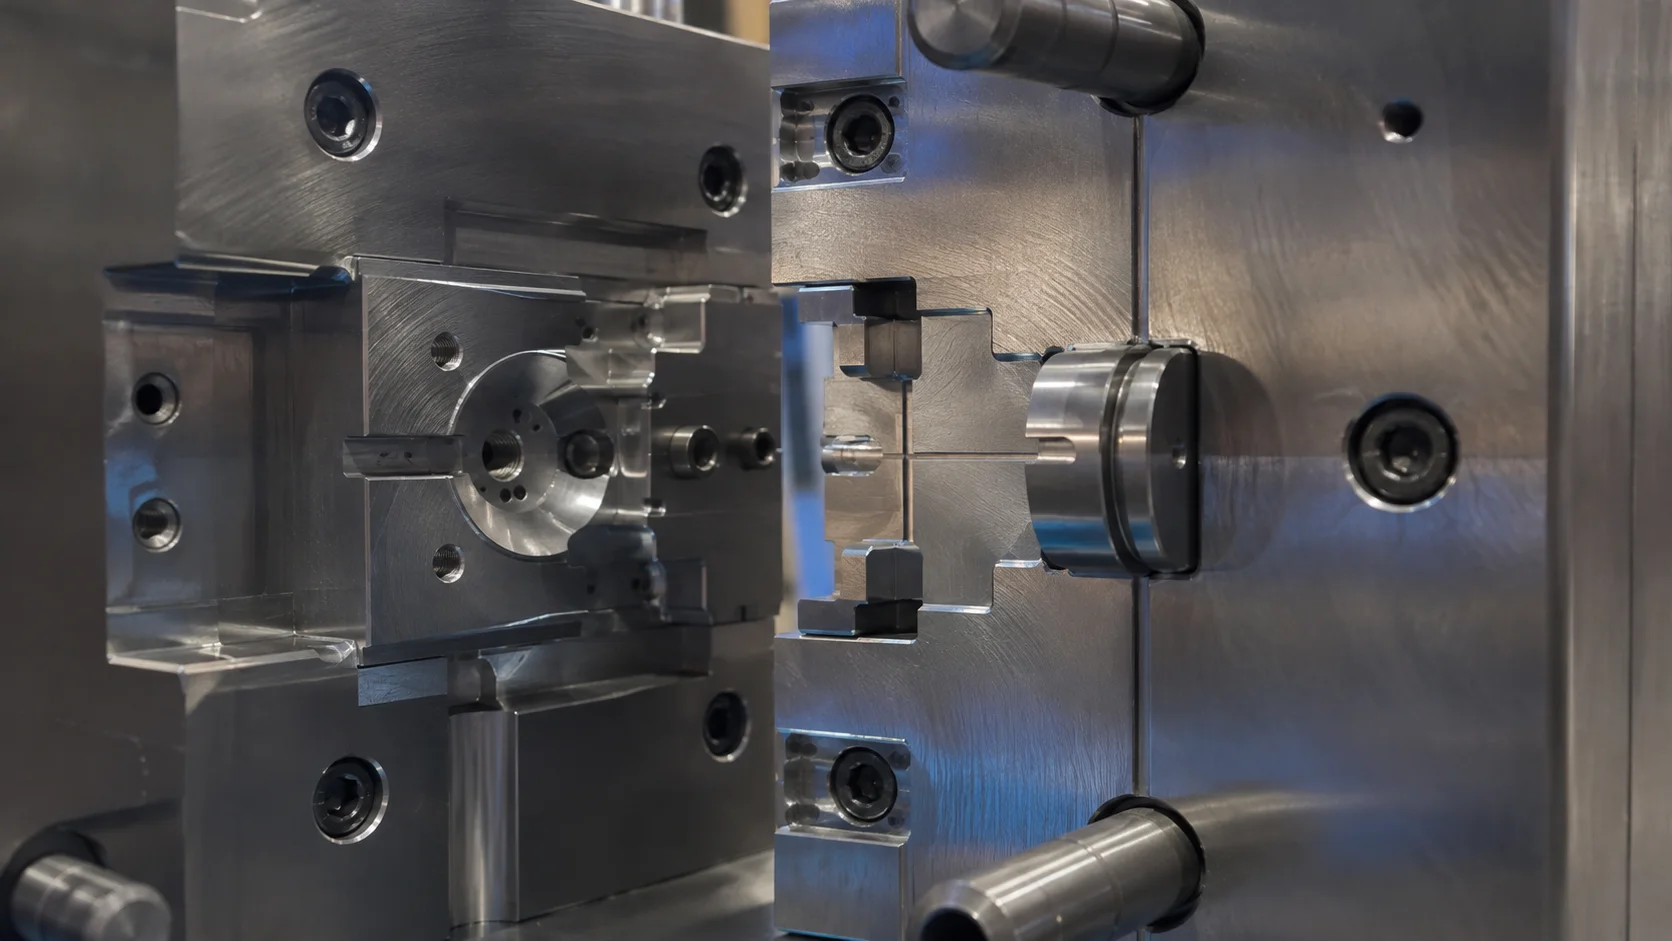
A linha de separação define onde as metades do molde se encontram e onde a ferramenta deve vedar contra o material que entra. Uma linha de separação longa, interrompida ou escalonada aumenta o número de superfícies que devem permanecer limpas e alinhadas. Se a linha cruzar uma área crítica de vedação ou de aparência, altere a orientação ou redesenhe a interface antes de comprometer o aço.
Analise os shutoffs como uma pilha de condições físicas: contato de aço, posição do inserto, expansão térmica, força de fechamento e acesso para manutenção. Um shutoff que funciona em uma ferramenta nova pode perder desempenho quando resíduos se acumulam na superfície de apoio ou um inserto não está assentado de forma consistente. A instalação e o ambiente de ferramental devem suportar a rotina de limpeza, medição e manutenção exigida pelo projeto.
Posicione os gates para fluxo, corte e função
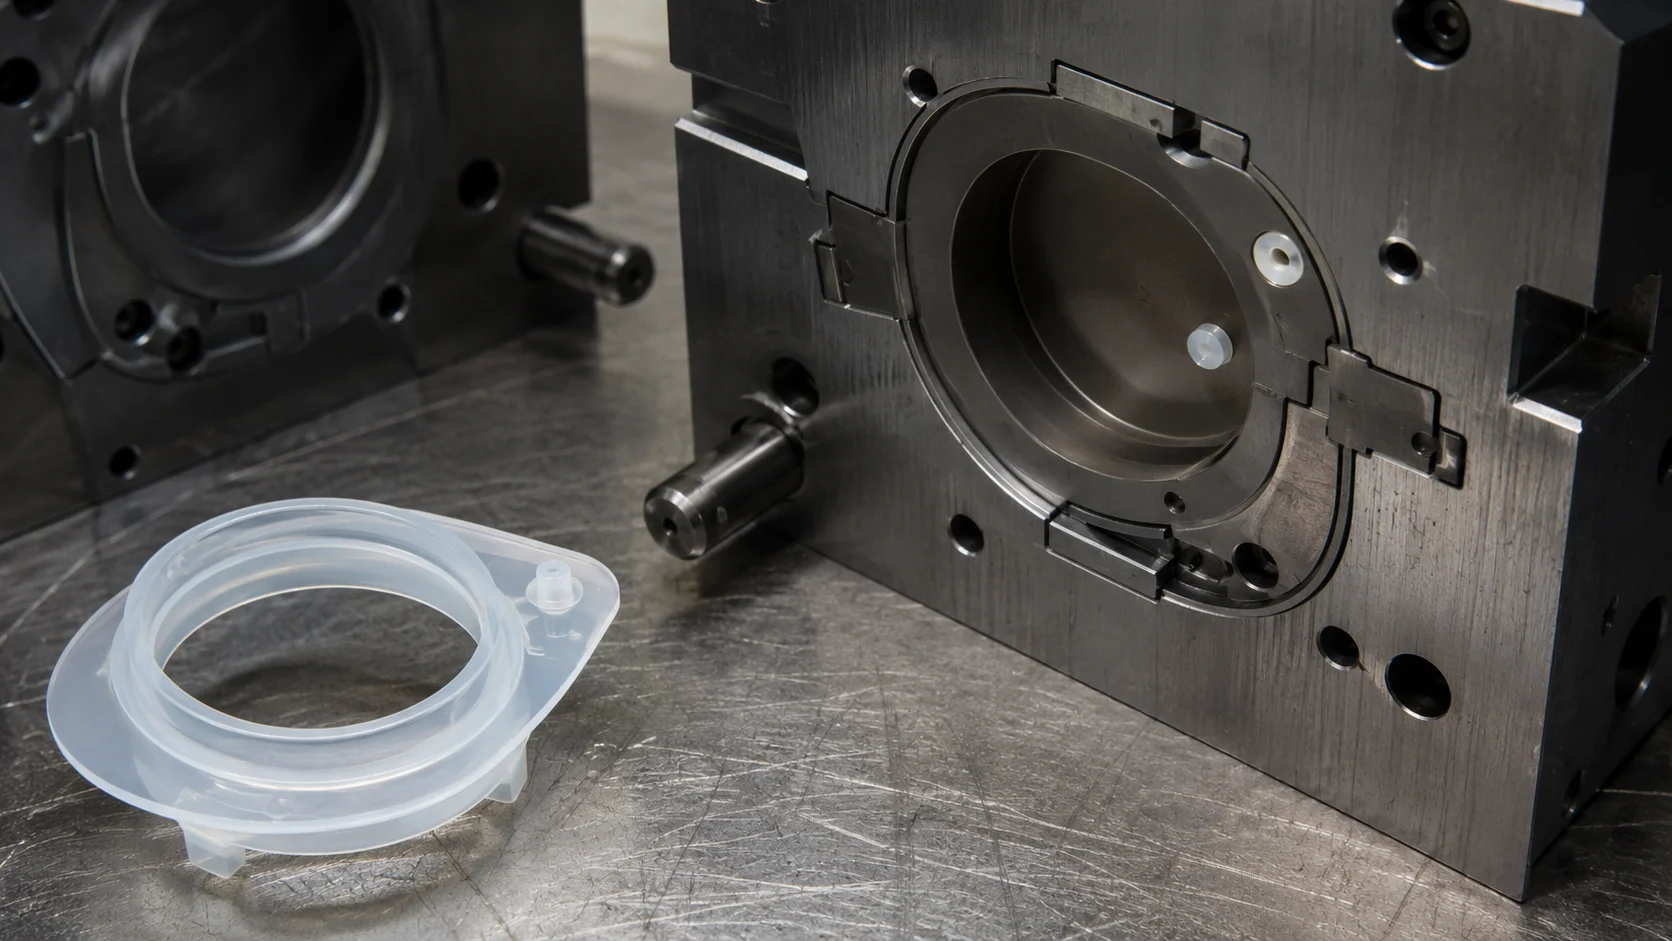
A localização do gate influencia a direção do preenchimento, a posição da linha de solda, a demanda de ventilação, o desperdício de material e o corte secundário. Para uma peça flexível, não crie um ponto rígido em uma dobra ou ponto de iniciação de rasgo. Para uma peça de vedação, mantenha o gate afastado de uma superfície que deve permanecer lisa. Em uma ferramenta multicavidades, equilibre o comprimento e a resistência do fluxo para que uma cavidade não se torne a referência de processo para todas as outras.
- Mapeie a frente de fluxo: identifique as regiões de último preenchimento e as possíveis linhas de solda.
- Posicione os respiros: conecte as áreas de fim de preenchimento e as bolsas aprisionadas a um caminho de escape controlado.
- Aparar o plano: confirme que o gate pode ser removido sem danificar a peça.
- Proteger a manutenção: torne gates, canais e superfícies de vedação acessíveis para limpeza.
Trate o respiro como um recurso controlado
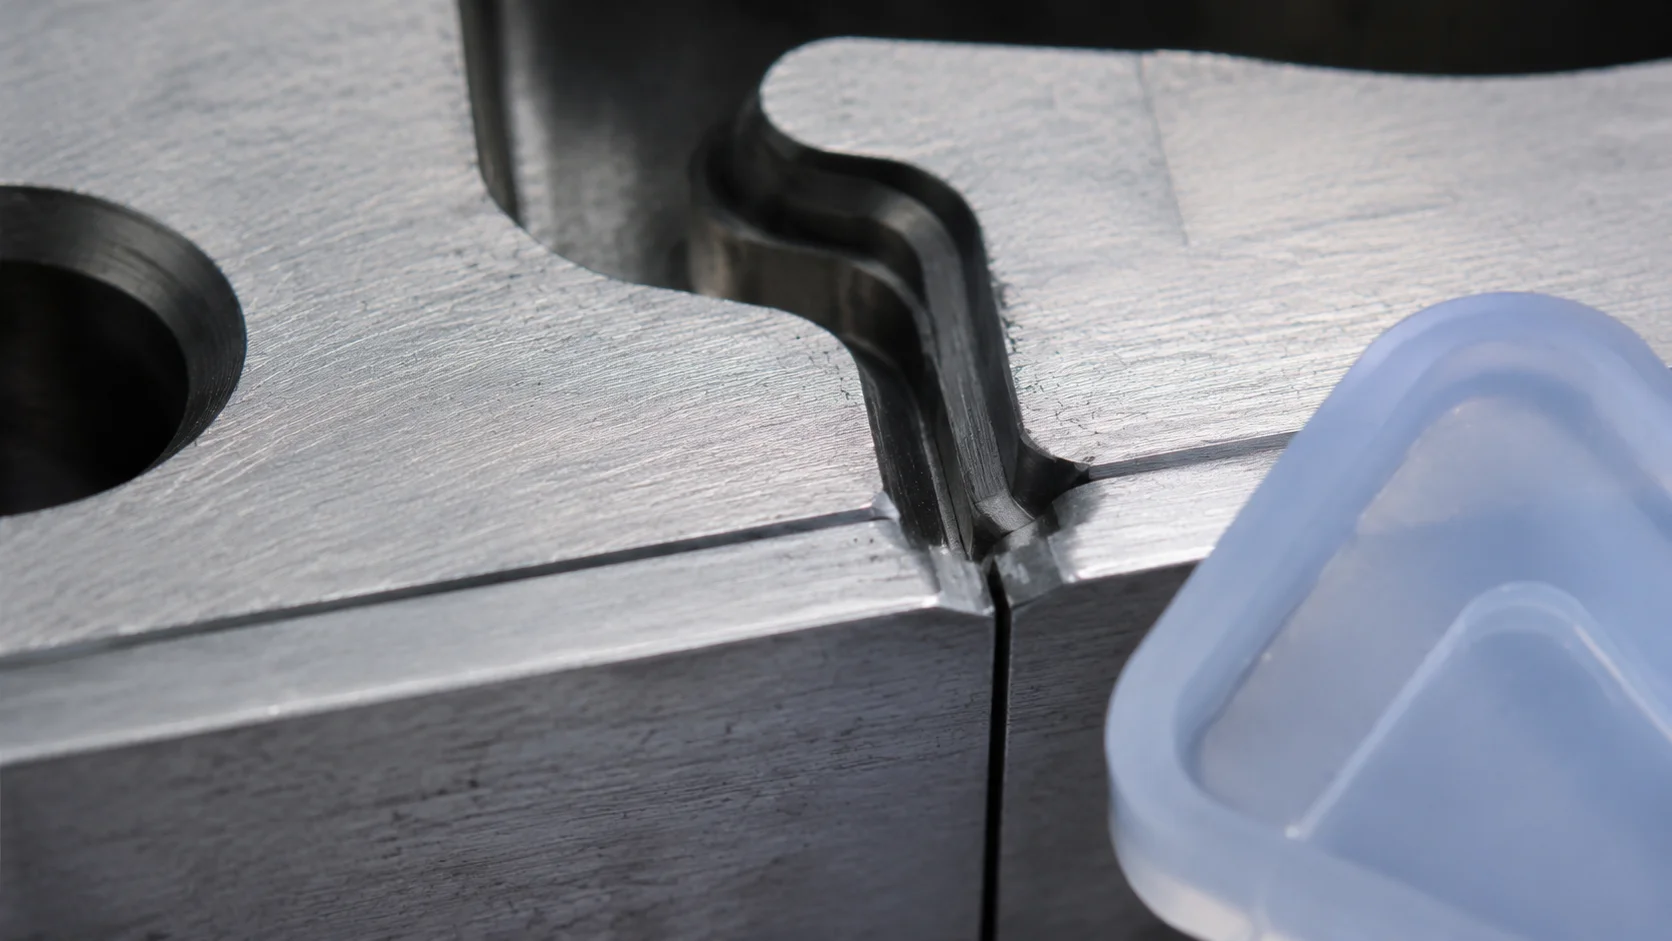
Os respiros devem liberar o ar deslocado sem se tornarem uma rota preferencial de escape para o silicone líquido. Localização, superfície de vedação, profundidade e conexão com o exterior do molde devem ser revisadas em conjunto. Um respiro restritivo pode deixar bolhas ou marcas de queima; um respiro aberto pode criar rebarba. O equilíbrio correto depende da classe, do caminho de fluxo, da pressão da cavidade e da prática de limpeza.
O ar pode se acumular atrás de nervuras, ao redor de pinos, em uma linha de solda ou dentro de um bolsão de inserto. Não presuma que um respiro na extremidade geométrica seja suficiente. Use evidências de preenchimento para decidir se micro-respiros adicionais, assistência a vácuo ou uma mudança na posição do gate são justificados.
Projete insertos e recursos de desmoldagem para repetibilidade
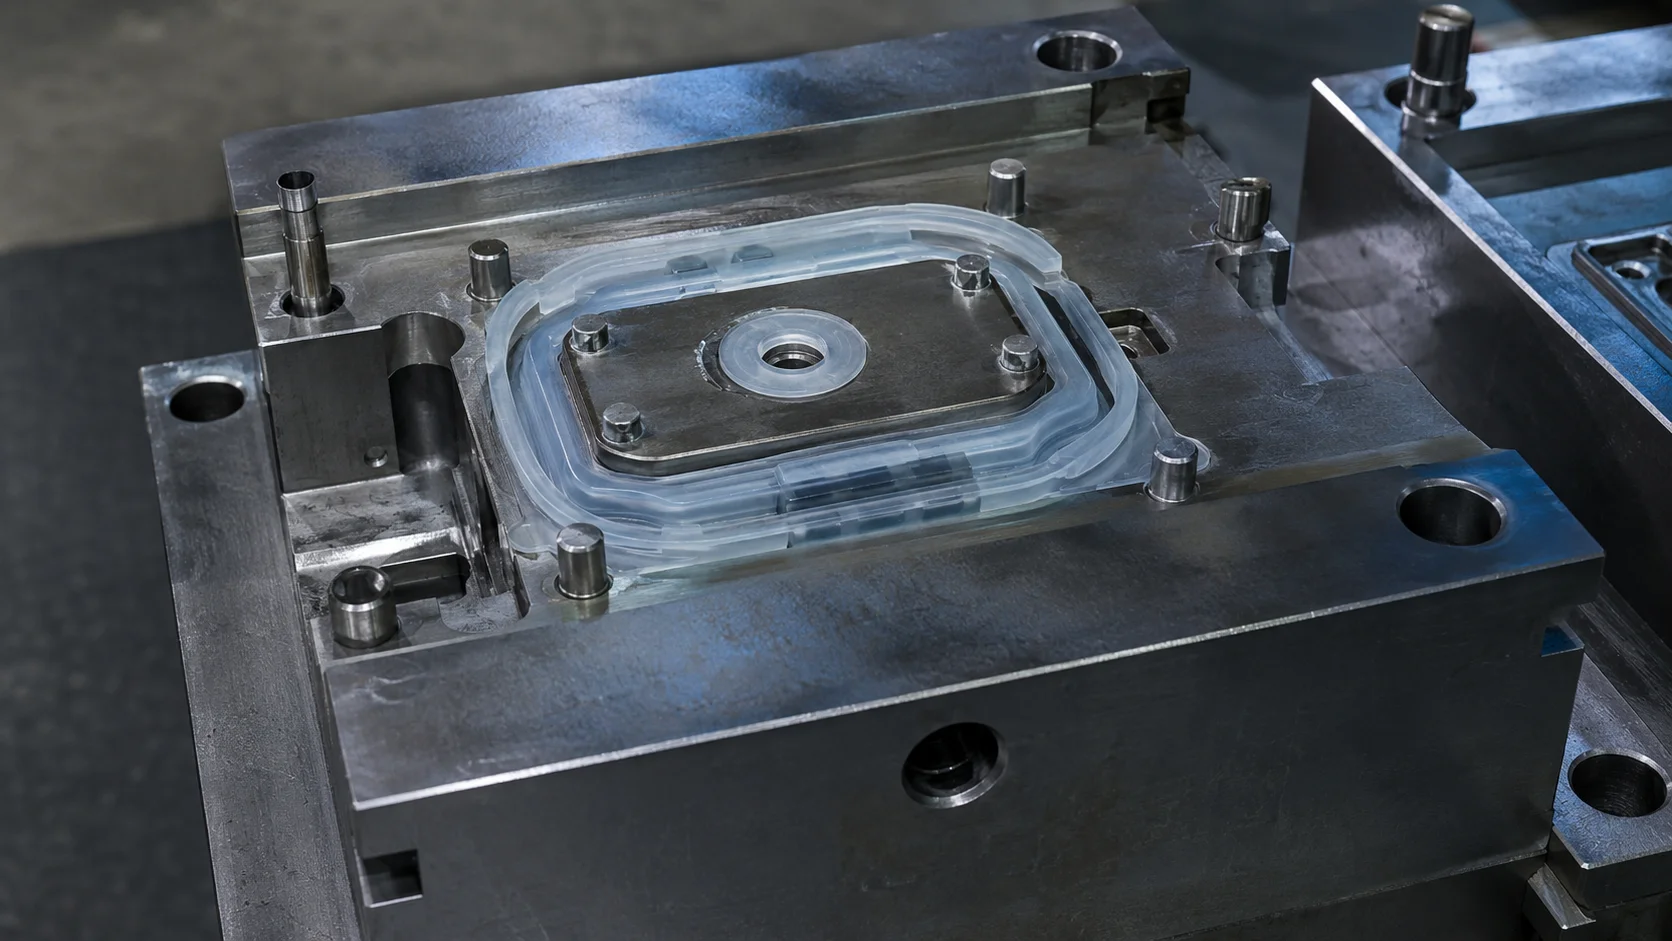
Quando o LSR é moldado ao redor de um substrato rígido, o inserto deve ser localizado, apoiado e protegido contra rebarba. Um localizador folgado causa deslocamento; um excessivamente apertado pode danificar o substrato ou impedir o assentamento. Inclua uma forma de verificar a posição do inserto antes do fechamento do molde e mantenha o recurso acessível para limpeza.
Peças flexíveis precisam de um caminho de desmoldagem deliberado. Ângulo de saída, raios, recursos de extrator, assistência de ar ou acesso controlado do operador podem ser importantes. Pinos ejetores não são automaticamente a melhor resposta, pois um contaminante ou desalinhamento ao redor de um pino pode se tornar um caminho de vazamento. Revise como a peça será manuseada após a cura, não apenas como ela sai da cavidade.
Use o T1 para melhorar o projeto, não para esconder incertezas
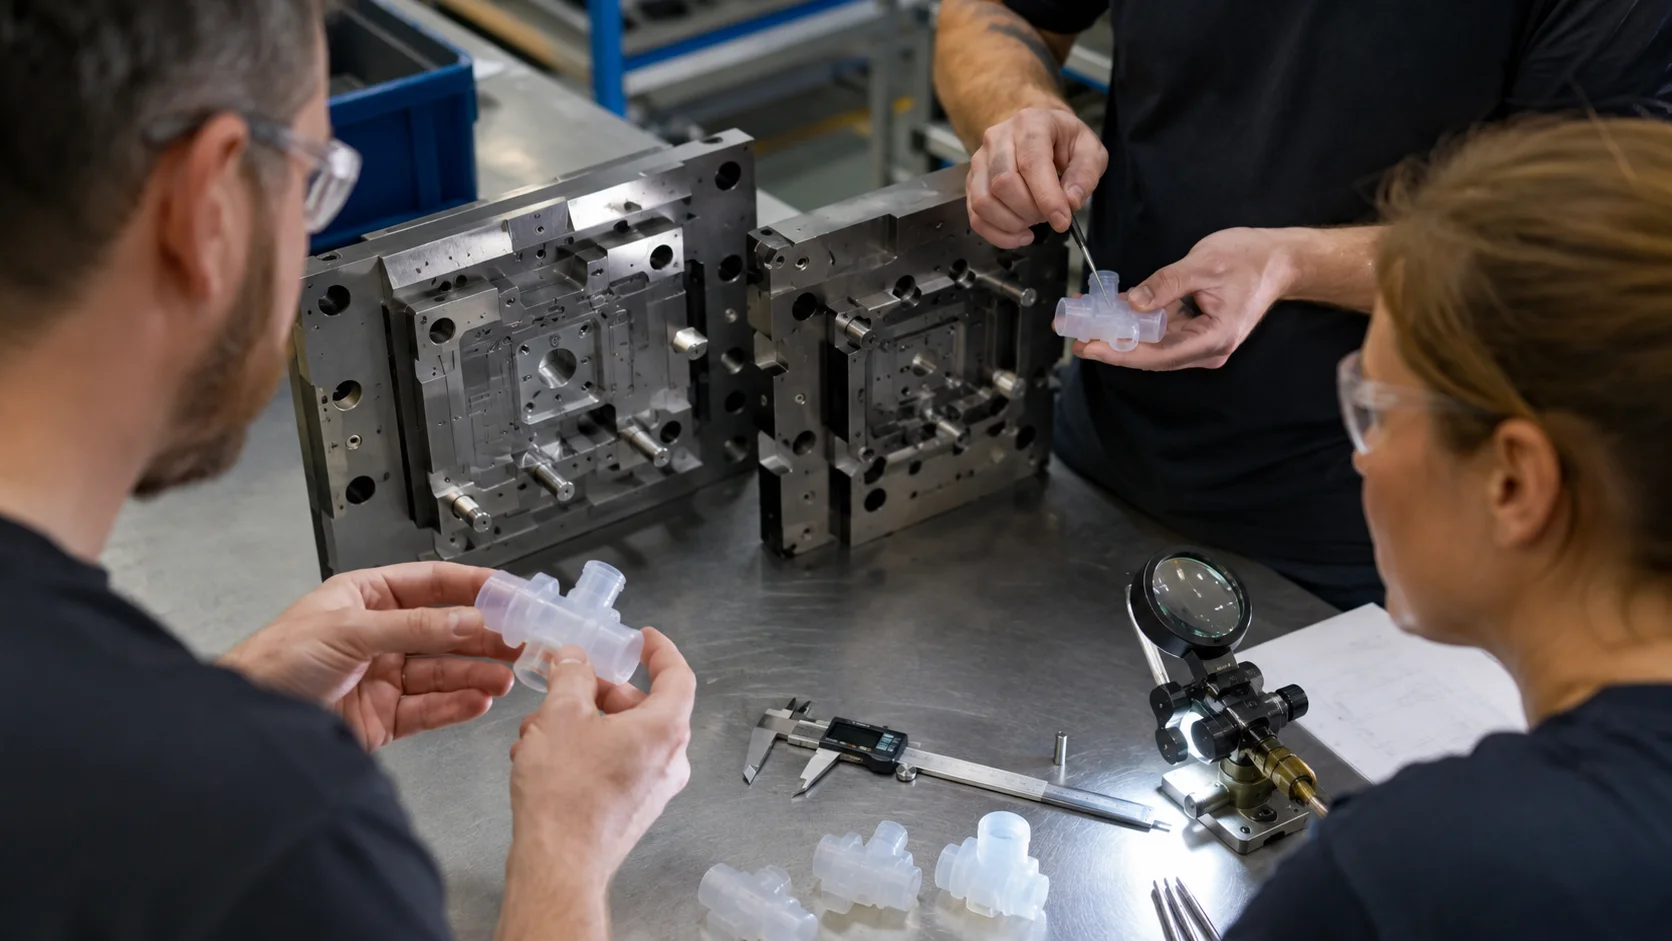
O primeiro teste de ferramental deve responder a perguntas planejadas: A cavidade preenche na ordem esperada? O ar está escapando onde pretendido? A rebarba está concentrada em um único shutoff? Um inserto permanece centralizado? A peça pode ser desmoldada sem distorção? Registre os resultados por cavidade e por recurso. “O molde precisa de ajustes” é menos útil do que um mapa de rebarba, preenchimento incompleto, bolhas e marcas de desmoldagem.
Um pacote de revisão robusto inclui a seção CAD, o mapa da linha de partição, a justificativa de gates e respiros, as tolerâncias críticas indicadas, o esquema de localização de insertos, o plano de limpeza e o método de inspeção. O fluxo de trabalho de controle de qualidade ajuda a conectar mudanças no ferramental a critérios de aceitação mensuráveis. Quando fluxo, vedação, respiro e desmoldagem são visíveis, o molde se torna mais fácil de qualificar e manter.