
Buena Diseño de moldes LSR comienza con una pregunta fácil de pasar por alto: ¿dónde se permitirá que fluya el silicona líquido y dónde debe detenerse? El LSR tiene una viscosidad muy baja antes del curado, por lo que las holguras pequeñas, los cierres incompletos, una ventilación deficiente o un inserto inestable pueden convertirse en rebaba, atrapamiento de aire o variación dimensional. El molde debe diseñarse en función de la pieza terminada, no solo de la forma más rápida de mecanizar una cavidad.
Para proyectos que necesitan Moldeo de Caucho de Silicona Líquida (LSR), la revisión de diseño más valiosa ocurre antes de cortar el acero. Esta guía utiliza una secuencia de decisiones: congelar las superficies funcionales, seleccionar la estrategia de partición, colocar las entradas y los respiraderos, gestionar los cierres e insertos, y definir el plan de aprendizaje T1.
Congelar las superficies funcionales antes de la línea de partición
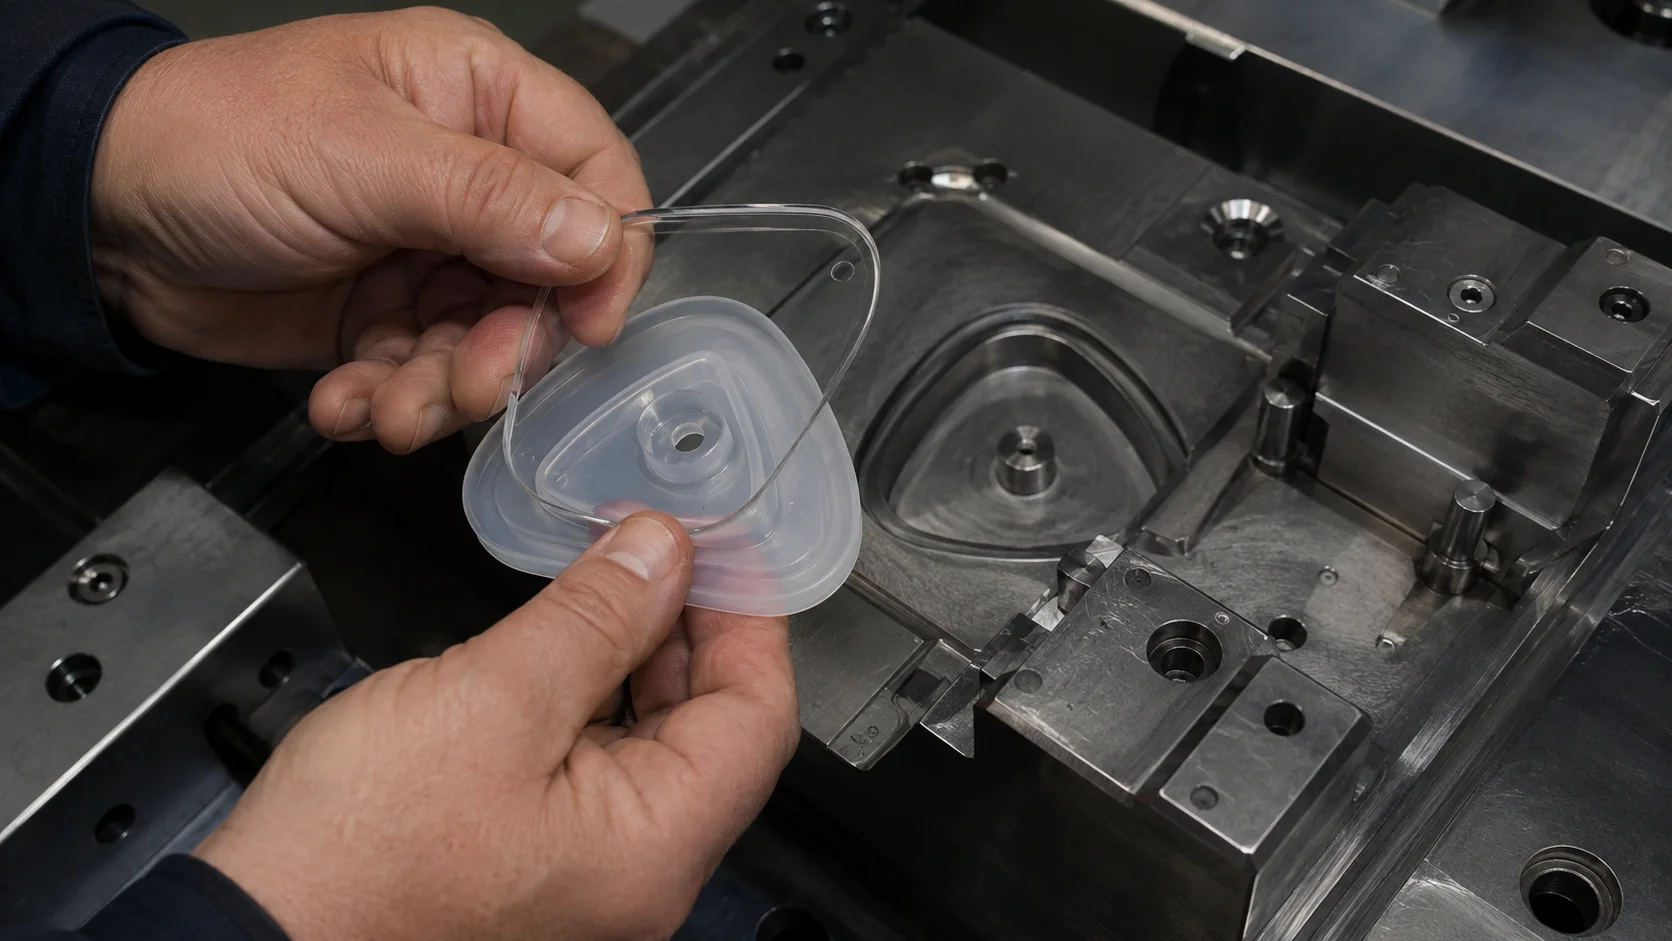
Marque cada superficie que selle, flexione, esté en contacto con un paciente o fluido, localice otro componente o permanezca visible. Luego identifique qué superficies pueden aceptar una entrada o una marca de línea de partición. Un labio de sellado puede necesitar permanecer en una mitad del molde para que su borde de sellado no presente un desajuste. Un agarre cosmético puede tolerar una marca en la parte posterior, mientras que una característica óptica transparente requiere una superficie de cavidad cuidadosamente controlada.
| Característica de la pieza | Preocupación del utillaje | Pregunta de revisión |
|---|---|---|
| Labio de sellado | Control de desajuste y compresión | ¿Puede el asiento de sellado quedar libre de rebaba? |
| Membrana delgada | Longitud de flujo y ventilación | ¿Por dónde saldrá el último aire? |
| Socavado | Dirección de expulsión y movimiento de la herramienta | ¿Puede la pieza liberarse sin estiramiento? |
Elija una estrategia de partición que la herramienta pueda soportar
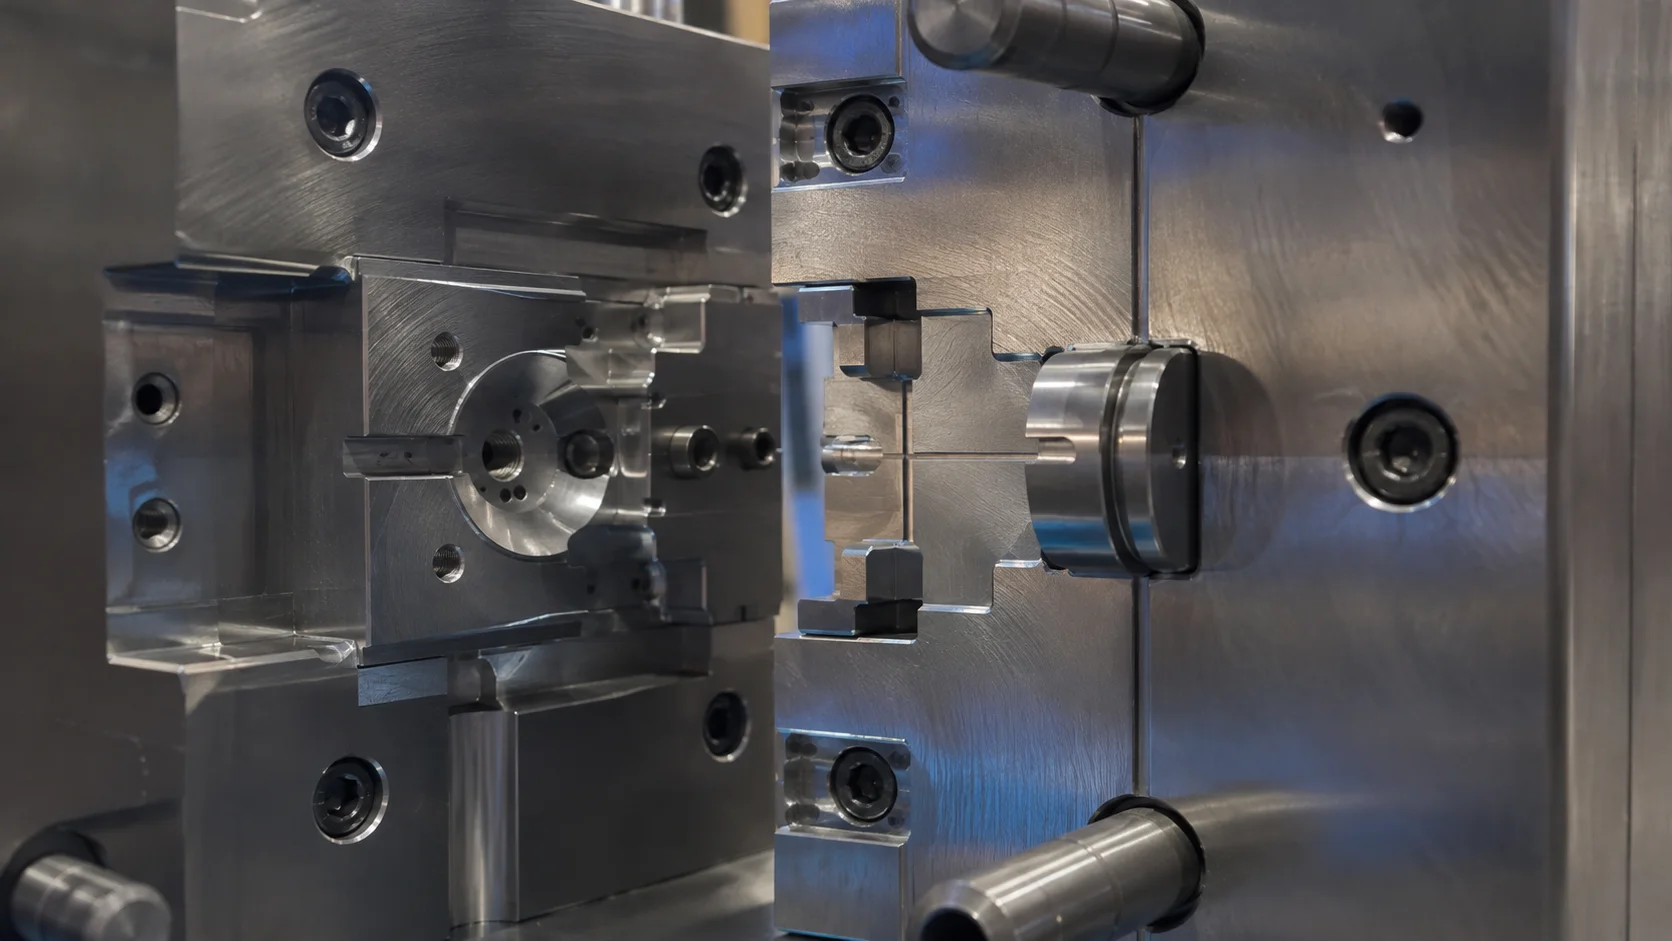
La línea de partición define dónde se unen las mitades del molde y dónde la herramienta debe sellar contra el material entrante. Una línea de partición larga, interrumpida o escalonada aumenta el número de superficies que deben permanecer limpias y alineadas. Si la línea cruza una zona crítica de sellado o de apariencia, cambie la orientación o rediseñe la interfaz antes de comprometerse con el acero.
Revise los shutoffs como una pila de condiciones físicas: contacto de acero, posición del inserto, expansión térmica, fuerza de cierre y acceso para mantenimiento. Un shutoff que funciona en una herramienta nueva puede perder rendimiento cuando se acumulan residuos en el apoyo o un inserto no está asentado de forma consistente. La instalación y el entorno de utillaje deben respaldar la rutina de limpieza, medición y mantenimiento que exige el diseño.
Coloque las compuertas para el flujo, el recorte y la función
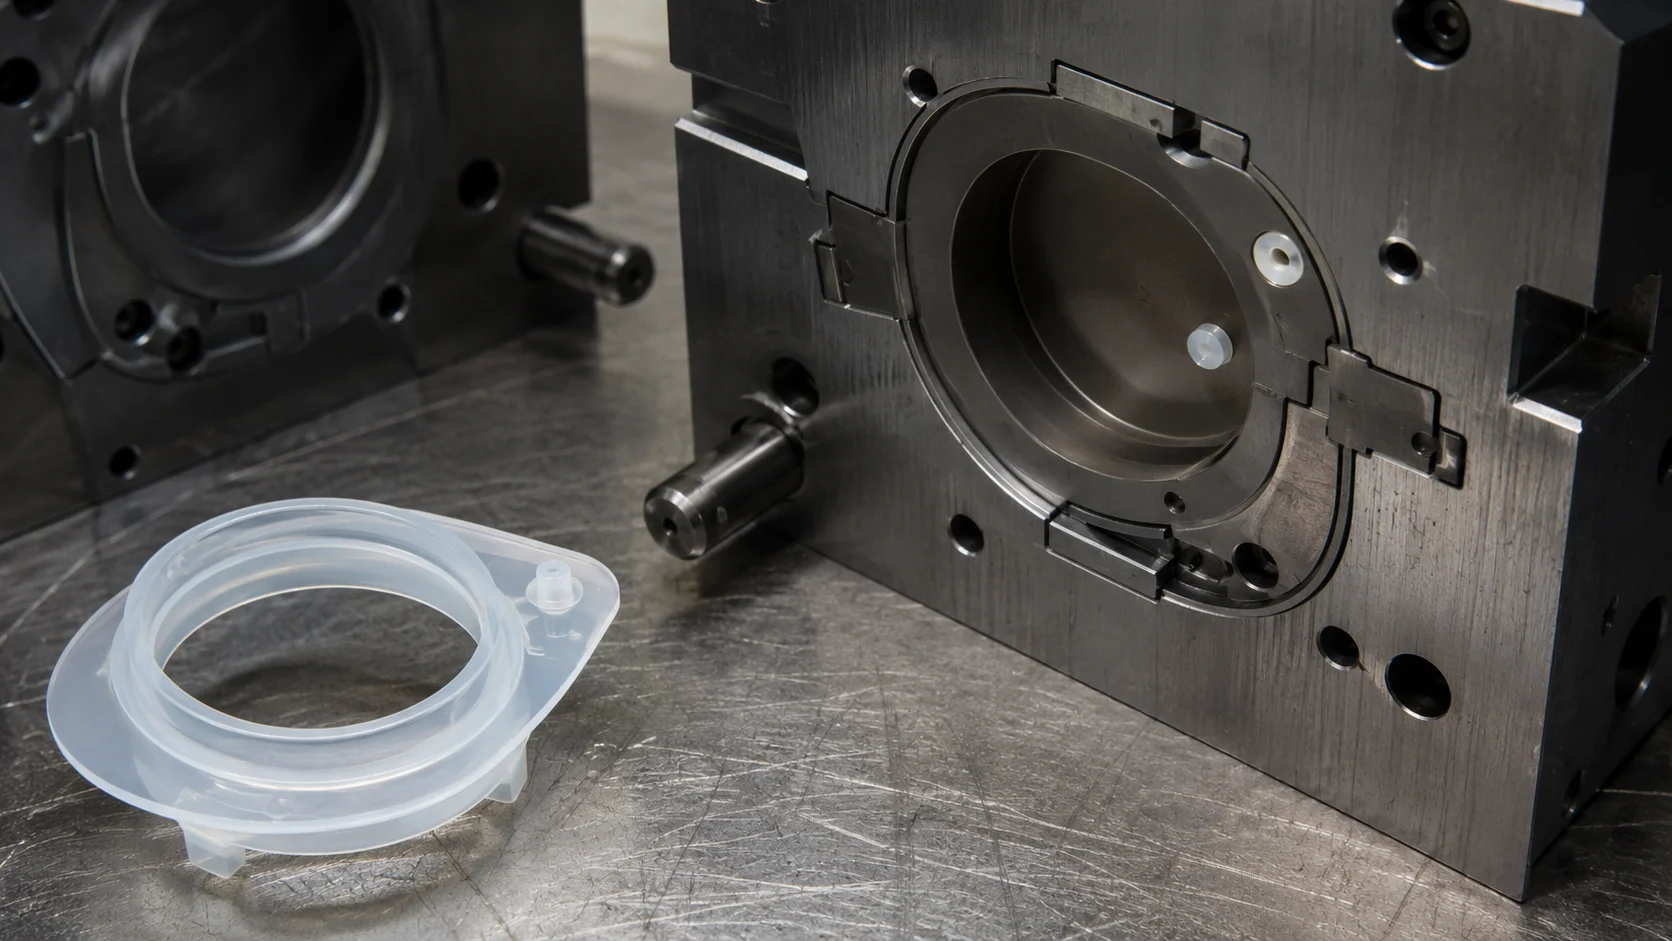
La ubicación de la compuerta influye en la dirección de llenado, la posición de la línea de soldadura, la demanda de venteo, el desperdicio de material y el recorte secundario. Para una pieza flexible, no cree un punto duro en un doblez ni en un punto de iniciación de desgarro. Para una pieza de sellado, mantenga la compuerta alejada de una superficie que deba permanecer lisa. En una herramienta multicavidad, equilibre la longitud y la resistencia del flujo para que una cavidad no se convierta en la referencia de proceso para todas las demás.
- Mapee el frente de flujo: identifique las regiones de último llenado y las posibles líneas de soldadura.
- Coloque venteos: conecte las áreas de fin de llenado y las bolsas atrapadas a una trayectoria de escape controlada.
- Planificar el recorte: confirmar que la compuerta se puede retirar sin dañar la pieza.
- Protección de mantenimiento: hacer accesibles las compuertas, los canales de alimentación y las superficies de sellado para la limpieza.
Tratar el venteo como una característica controlada
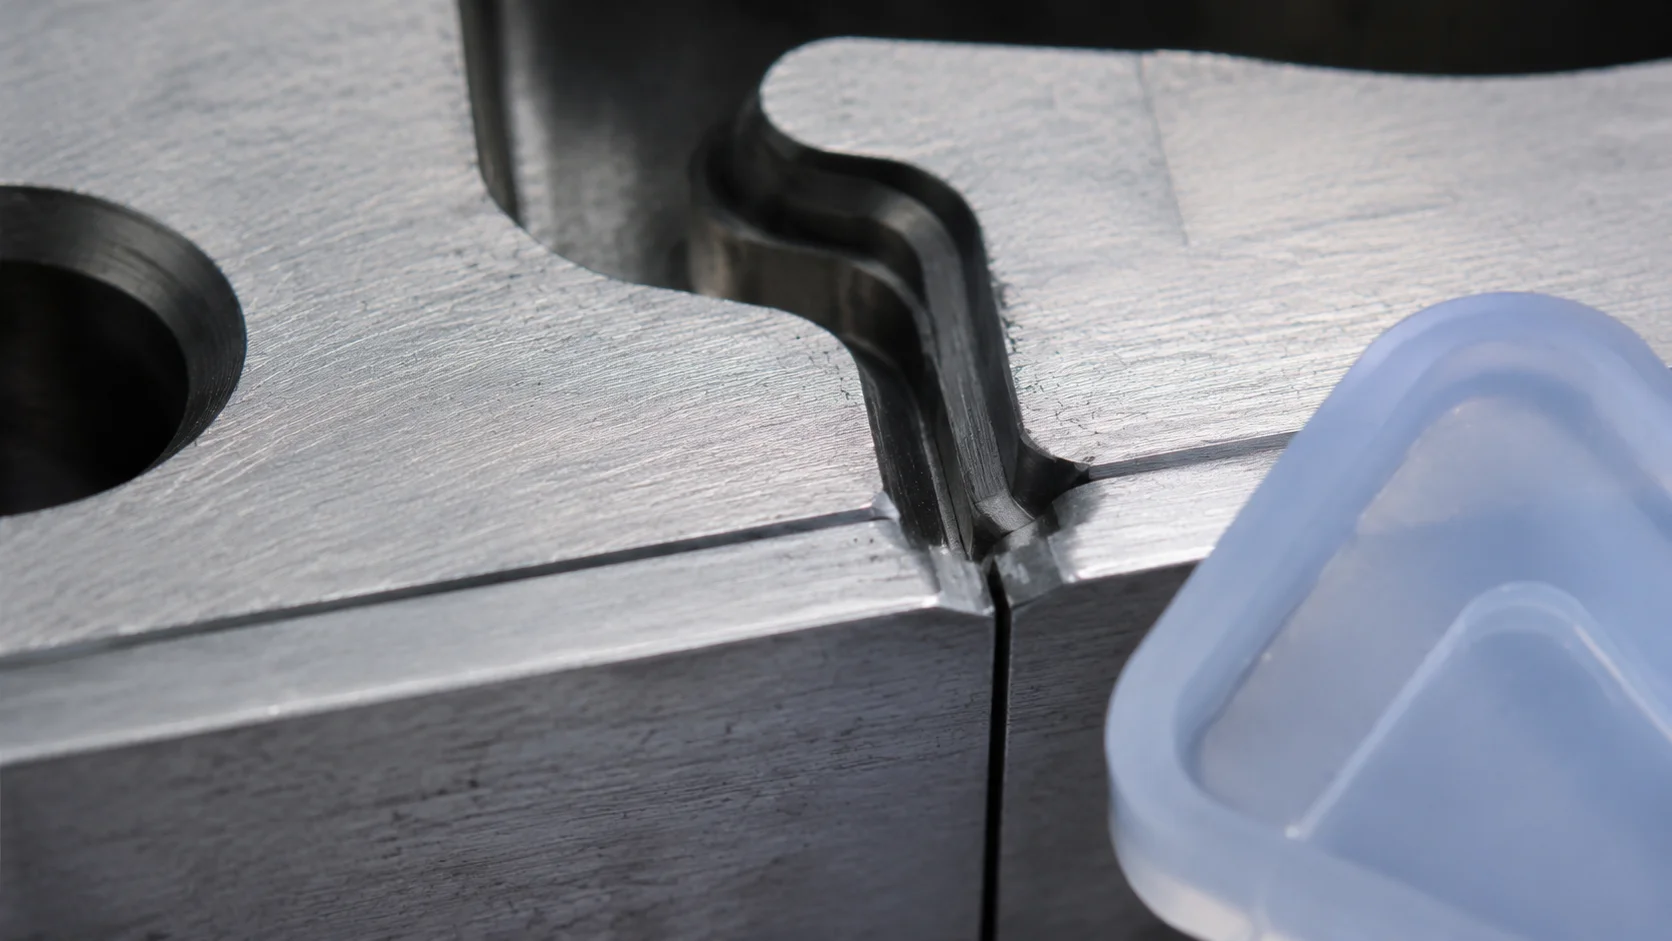
Los venteos deben liberar el aire desplazado sin convertirse en una vía de escape preferente para el silicón líquido. La ubicación, la superficie de apoyo, la profundidad y la conexión con el exterior del molde deben revisarse en conjunto. Un venteo restrictivo puede dejar burbujas o marcas de quemado; un venteo abierto puede crear rebaba. El equilibrio correcto depende del grado, la trayectoria de flujo, la presión de cavidad y la práctica de limpieza.
El aire puede acumularse detrás de nervaduras, alrededor de postes, en una línea de unión o dentro de un alojamiento de inserto. No asuma que un solo venteo en el extremo geométrico es suficiente. Use la evidencia de llenado para decidir si se justifican microventeos adicionales, asistencia por vacío o un cambio en la posición de la compuerta.
Diseñar insertos y características de desmoldeo para la repetibilidad
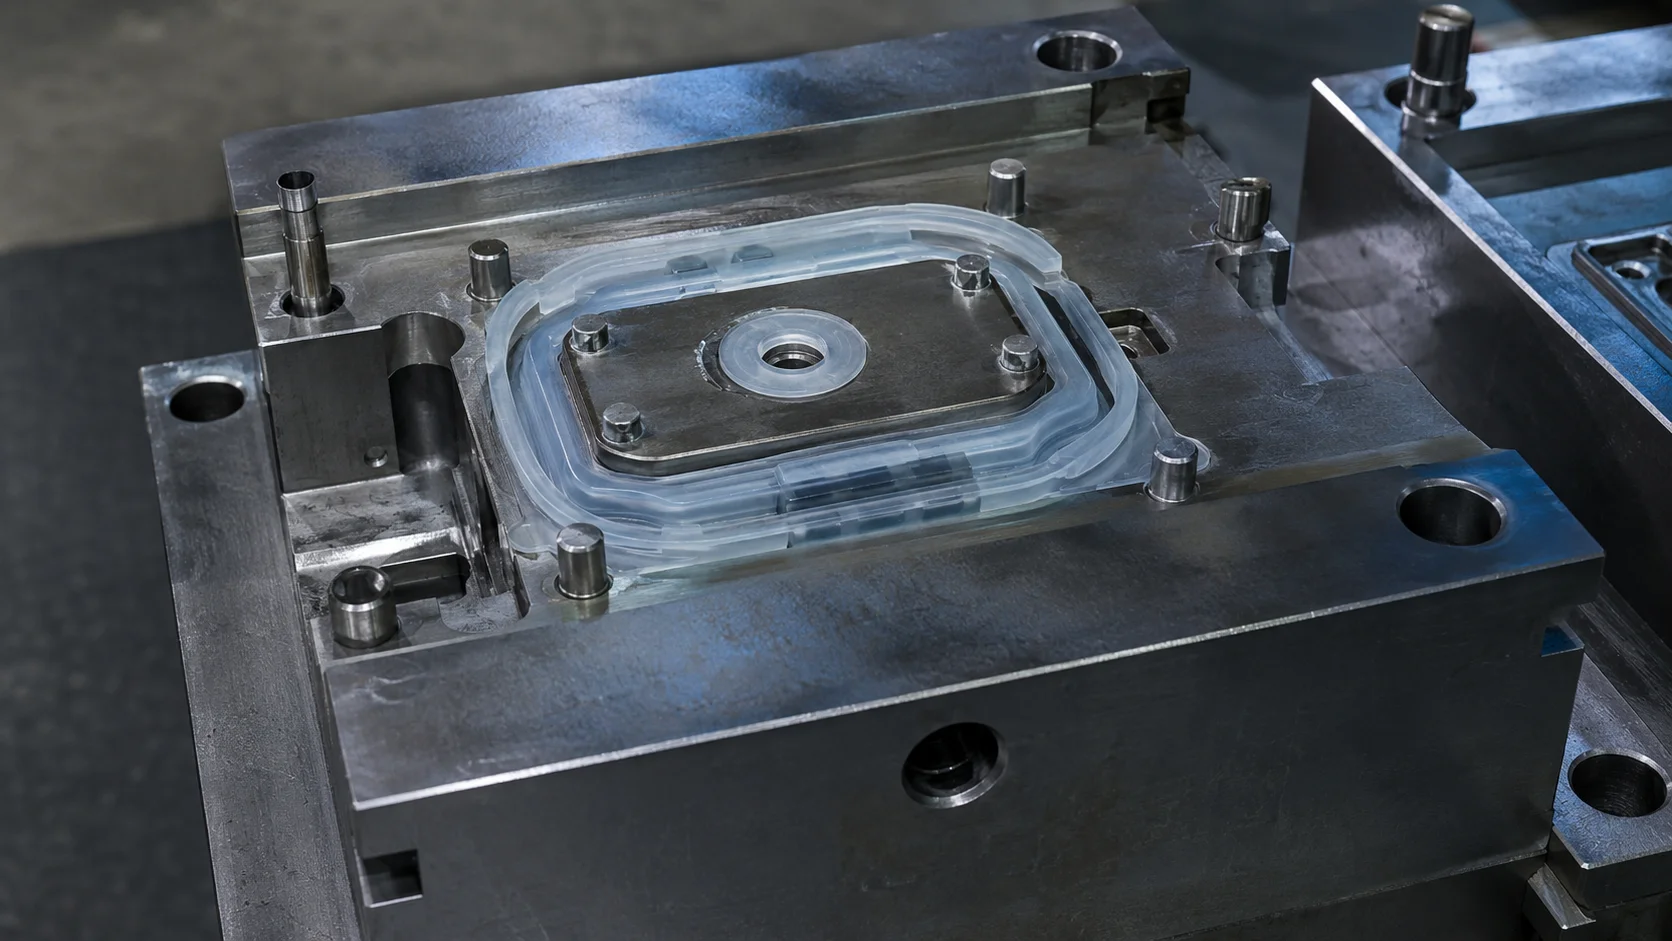
Cuando el LSR se moldea alrededor de un sustrato rígido, el inserto debe ubicarse, soportarse y protegerse contra rebaba. Un localizador flojo genera desplazamiento; uno demasiado ajustado puede dañar el sustrato o impedir el asentamiento. Incluya una forma de verificar la posición del inserto antes del cierre del molde y mantenga la característica accesible para la limpieza.
Las piezas flexibles necesitan una trayectoria de desmoldeo deliberada. El ángulo de salida, los radios, las características de expulsión, la asistencia por aire o el acceso controlado del operador pueden ser importantes. Los postes expulsores no son automáticamente la mejor solución porque un contaminante o un desajuste alrededor de un poste puede convertirse en una vía de fuga. Revise cómo se manipulará la pieza después del curado, no solo cómo sale de la cavidad.
Usar T1 para mejorar el diseño, no para ocultar la incertidumbre
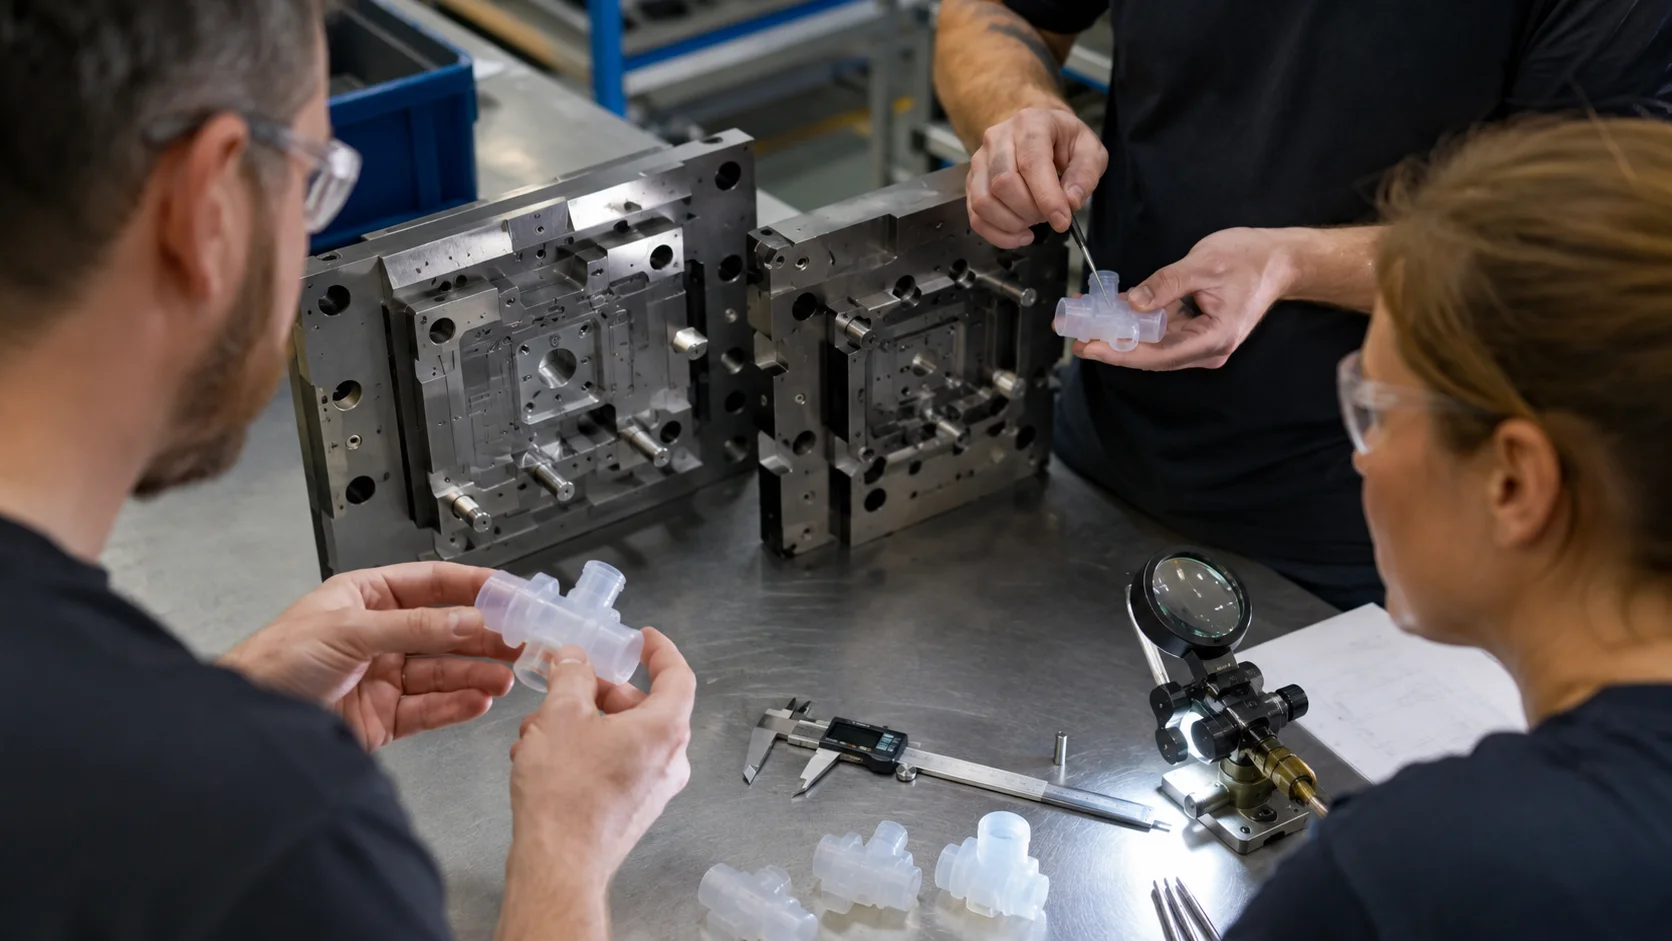
La primera prueba de herramental debe responder preguntas planificadas: ¿La cavidad se llena en el orden esperado? ¿El aire escapa donde se pretende? ¿La rebaba se concentra en un solo cierre? ¿El inserto permanece centrado? ¿La pieza puede desmoldarse sin distorsión? Registre los resultados por cavidad y por característica. “El molde necesita ajustes” es menos útil que un mapa de rebaba, llenado incompleto, burbujas y marcas de desmoldeo.
Un paquete de revisión sólido incluye la sección CAD, el mapa de línea de partición, la justificación de compuertas y venteos, las tolerancias críticas señaladas, el esquema de localización de insertos, el plan de limpieza y el método de inspección. El flujo de trabajo de control de calidad ayuda a conectar los cambios de herramental con criterios de aceptación medibles. Cuando el flujo, el sellado, el venteo y el desmoldeo son visibles, el molde se vuelve más fácil de calificar y mantener.