
Quando un pezzo stampato costa troppo o non raggiunge un obiettivo di produzione, il valore del tempo ciclo è un punto ovvio da esaminare. Ma accorciare un ciclo è utile solo se i pezzi soddisfano ancora i requisiti dimensionali, estetici e funzionali. La risposta pratica è separare il ciclo nelle sue fasi reali, individuare quella che limita il lavoro e testare le modifiche rispetto a una qualità stabile—non abbassare le temperature o estrarre i pezzi in anticipo per impostazione predefinita.
Questa guida spiega cosa rientra nel ciclo, come attrezzatura e progettazione del pezzo lo influenzano e cosa i committenti dovrebbero chiedere a un fornitore di misurare prima di accettare una riduzione proposta.
Risposta rapida: Il tempo ciclo totale comprende riempimento, compattazione e mantenimento, raffreddamento, apertura stampo, espulsione e chiusura. Il raffreddamento occupa spesso la quota maggiore, ma la fase limitante varia in base al pezzo, alla resina, all'attrezzatura e all'allestimento produttivo. Ridurre il collo di bottiglia in incrementi misurati e monitorare scarti, dimensioni e aspetto insieme ai secondi per ciclo.
In questo articolo:
- Definire il ciclo prima di confrontare i numeri
- Individuare la fase che limita effettivamente la produzione
- Perché il raffreddamento è un problema di pezzo e attrezzatura
- Accorciare il ciclo senza creare difetti
- Cosa dovrebbero richiedere i committenti in una revisione del tempo ciclo
- Domande frequenti
Definire il ciclo prima di confrontare i numeri
Un valore di tempo ciclo è significativo solo quando i suoi punti di inizio e fine sono coerenti. Una misura produttiva comune è l'intervallo dall'inizio di un'iniezione al successivo. Tale intervallo può includere riempimento, compattazione e mantenimento, raffreddamento, recupero della vite, apertura stampo, espulsione, rimozione del pezzo e chiusura stampo. Alcune funzioni della macchina si sovrappongono, quindi sommare ogni timer visualizzato può sovrastimare il ciclo effettivo.
Per uno stampo a più impronte, distinguere il ciclo macchina dai secondi per pezzo. Se la pressa completa un ciclo in 30 secondi e lo stampo produce quattro impronte accettabili a ogni iniettata, l'intervallo nominale di produzione non è di 30 secondi per pezzo. Scarti, squilibrio tra impronte, movimentazione a valle e disponibilità effettiva influenzano comunque il tasso di pezzi conformi. Un preventivo o un confronto dovrebbe indicare se il suo numero è un obiettivo, un risultato di prova o una media di produzione sostenuta.
Individuare la fase che limita effettivamente la produzione
Iniziare con uno studio dei tempi su una produzione stabile. Registrare separatamente riempimento, compattazione/mantenimento, raffreddamento, recupero della vite, movimento dello stampo, espulsione e qualsiasi movimentazione manuale. Poi confrontare la porzione non sovrapposta più lunga con il ciclo effettivo della macchina. Il timer visibile più lungo non è automaticamente il miglior obiettivo: una fase può già sovrapporsi a un'altra operazione, oppure accorciarla può semplicemente spostare il collo di bottiglia altrove.
Ad esempio, se il pezzo è dimensionalmente stabile ben prima che termini il timer di raffreddamento programmato, il raffreddamento può offrire un'opportunità di test. Se il pezzo si inarca durante l'espulsione o aderisce al maschio, il vero limite può essere la rigidità, lo sformo, la condizione superficiale o l'equilibrio dell'espulsione. Se la vite non si è recuperata prima che lo stampo sia pronto ad aprirsi, potrebbe essere la plastificazione, anziché il raffreddamento, a controllare il ciclo.
Confrontare cicli ripetuti, non l'iniettata più veloce in un campione breve. Registrare la qualità impronta per impronta e il peso del pezzo, in modo che una variazione di velocità non possa mascherare un riempimento incompleto, una compattazione scarsa o un'impronta instabile.
Perché il raffreddamento è un problema di pezzo e attrezzatura

Il calore deve passare dal polimero attraverso l'acciaio dello stampo e nel refrigerante. Sezioni spesse, transizioni di parete irregolari, percorsi di flusso lunghi, bassa diffusività termica e circuiti mal bilanciati possono prolungare il tempo necessario prima dell'estrazione. La posizione, il diametro, la portata e la distanza dei canali di raffreddamento dalla cavità sono importanti, ma il circuito deve anche lasciare acciaio sufficiente per la resistenza dello stampo e la manutenzione.
La geometria del pezzo è spesso la prima leva. Un boss pesante collegato a una parete sottile può trattenere calore e creare rientranze o deformazioni. Una parete più uniforme e transizioni graduali possono migliorare sia il raffreddamento che il riempimento. Modifiche allo stampo come deflettori, bubblers o canali conformali possono essere utili in geometrie specifiche, ma il loro beneficio va valutato rispetto a costo, manutenibilità e uniformità di temperatura effettivamente raggiunta.
Anche la resina cambia la risposta. I materiali amorfi e semicristallini non si raffreddano e ritirano allo stesso modo, e le indicazioni di processo specifiche per grado sono importanti. La temperatura dello stampo non è semplicemente “più freddo è meglio”: un'impostazione aggressiva può influire sulla replica della superficie, sulle tensioni residue, sulla resistenza delle linee di saldatura o sulla stabilità dimensionale. Un approccio strutturato dell'analisi del flusso nello stampo può aiutare a valutare riempimento, compattazione e comportamento termico prima di una modifica allo stampo, mentre le prove confermano ciò che fa lo stampo fisico.
Accorciare il ciclo senza creare difetti
Usare una sequenza controllata invece di modificare più impostazioni contemporaneamente:
- Stabilire una baseline di qualità. Salvare la finestra di processo attuale, il peso del pezzo, i risultati della cavità, le dimensioni chiave, i criteri estetici e il ciclo medio.
- Identificare il vincolo effettivo. Determinare se raffreddamento, compattazione, recupero, movimento dello stampo, estrazione o movimentazione controllano il ciclo ripetibile.
- Modificare un fattore alla volta. Regolare un timer o una variabile di processo definita a piccoli passi mantenendo stabili materiale e altre condizioni.
- Verificare le modalità di guasto. Ispezionare per deformazioni, rientranze, bave, incollaggi, pezzi incompleti, bruciature, problemi di gate e derive dimensionali—non solo se il pezzo può essere estratto.
- Confermare la ripetibilità. Esaminare diversi cicli e cavità consecutivi, poi verificare il risultato su una corsa stabile più lunga prima di considerarlo lo standard di produzione.
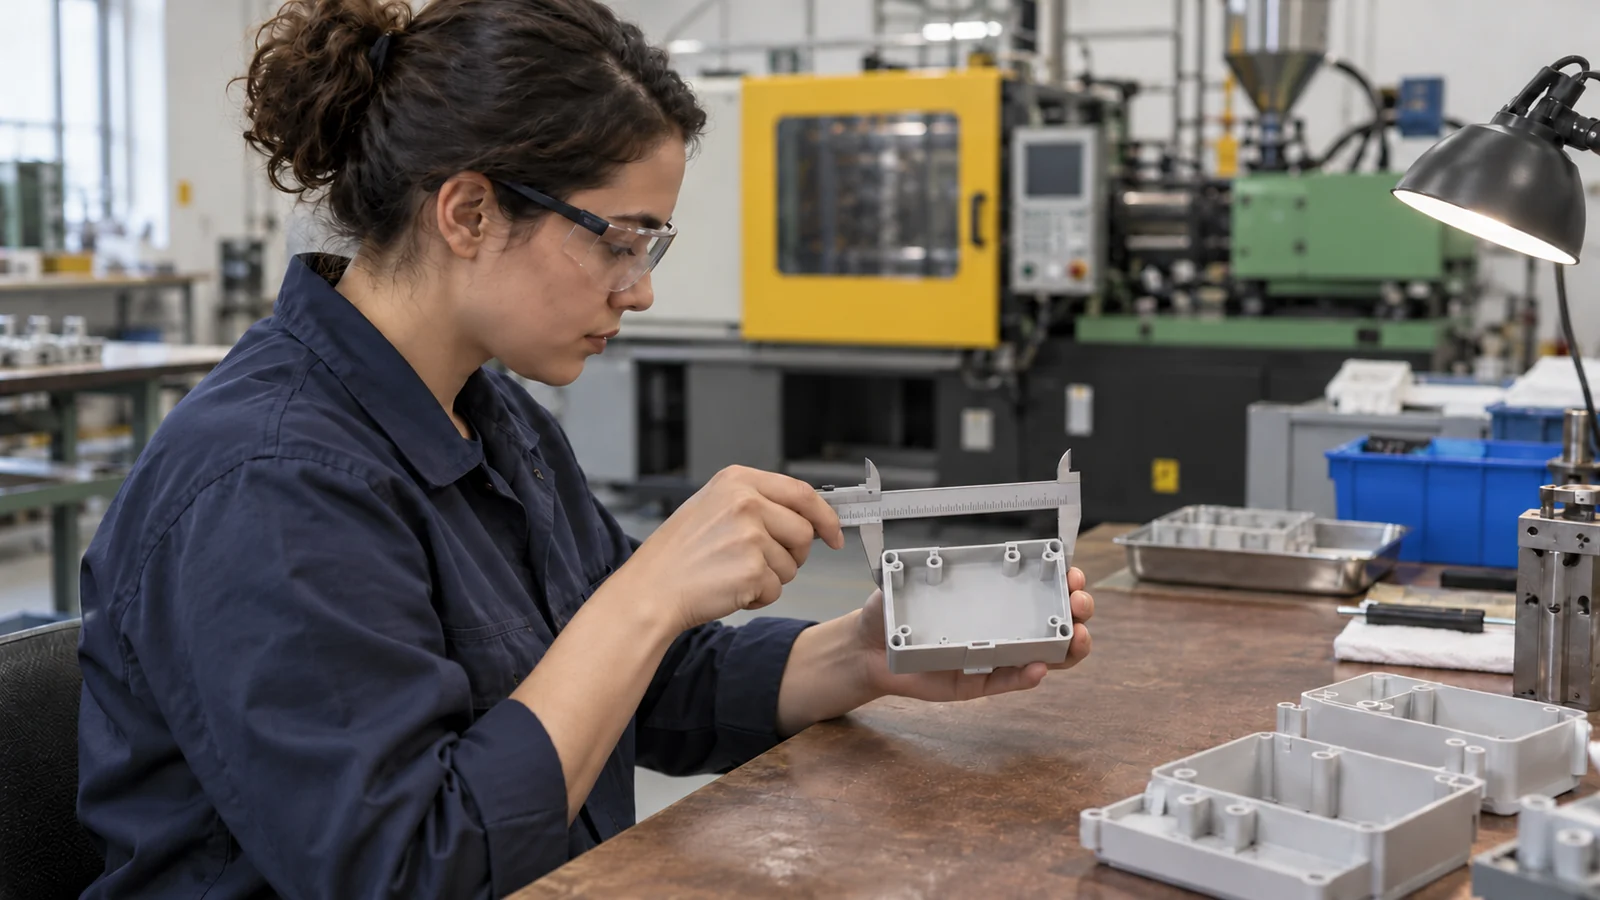
Quando il problema limitante è l'architettura del pezzo o dello stampo, il lavoro sul tempo ciclo rientra nella più ampia revisione della progettazione e dell'attrezzaggio dello stampo personalizzato, non solo nelle impostazioni della macchina. Una regolazione del processo non può compensare in modo affidabile un circuito di raffreddamento che non intercetta un punto caldo o un layout di estrazione che deforma il pezzo.
Cosa dovrebbero richiedere i committenti in una revisione del tempo ciclo
Quando si confrontano preventivi o si discute di un miglioramento, chiedere la definizione dei tempi, la resina e la classe, le ipotesi su pezzo e spessore di parete, il numero di impronte, i criteri di accettazione della qualità e se il dato provenga da simulazione, da una prova stampo o da produzione consolidata. Chiedere quale fase si prevede di modificare e quale ispezione dimostrerà che il ciclo più rapido rimane accettabile.
Per un programma di produzione, confrontare il costo per pezzo accettato anziché i soli secondi di ciclo. Un ciclo più rapido che aumenta scarti, rilavorazioni o selezione a valle può ridurre la resa utile. Lo stesso principio vale quando si aggiorna la progettazione di uno stampo: stabilire quali dimensioni e caratteristiche estetiche sono critiche e confermare che il processo rivisto continui a rispettarle.
Domande frequenti
Cosa è incluso nel tempo ciclo dello stampaggio a iniezione?
Di solito la sequenza ripetitiva completa dall'avvio di un'iniezione al successivo, comprendente riempimento, mantenimento, raffreddamento e ripristino dello stampo. Poiché alcune azioni della macchina si sovrappongono, definire i punti di misurazione prima di confrontare i valori.
Il raffreddamento determina sempre il ciclo?
No. Il raffreddamento è spesso una parte importante, ma il recupero della vite, l'estrazione, il movimento dello stampo, la movimentazione manuale o una fase di mantenimento necessaria possono essere il vincolo su un determinato lavoro.
Ridurre la temperatura dello stampo può ridurre il tempo ciclo?
Può modificare l'asportazione di calore, ma non è una scorciatoia universale. Un'impostazione più bassa può influire sulla qualità superficiale, sulle tensioni residue, sulle linee di saldatura o sulle dimensioni. Validare il pezzo e il processo dopo qualsiasi modifica.
Come dovrebbe un fornitore riportare un obiettivo di tempo ciclo?
Indicare la definizione di inizio/fine, la classe del materiale, il numero di impronte, i criteri di qualità e se il valore è simulato, basato su prova o una media consolidata. Includere la resa di pezzi conformi affinché il confronto rifletta la produzione accettata.
Passo successivo: Condividere il modello del pezzo, la specifica della resina, il volume target, le dimensioni critiche e i criteri di accettazione affinché il ciclo possa essere esaminato come sistema di progettazione e processo anziché come un singolo timer.