
Kalıplanmış bir parça çok fazla maliyetli olduğunda veya bir üretim hedefini kaçırdığında, çevrim süresi sayısı bakılacak bariz bir yerdir. Ancak bir çevrimi kısaltmak, yalnızca parçalar hâlâ boyutsal, kozmetik ve işlevsel gereksinimleri karşılıyorsa faydalıdır. Pratik çözüm, çevrimi gerçek aşamalarına ayırmak, işi hangisinin sınırladığını bulmak ve değişiklikleri istikrarlı kaliteye karşı test etmektir—varsayılan olarak sıcaklıkları düşürmek veya parçaları erken çekmek değil.
Bu kılavuz, çevrime nelerin dahil olduğunu, takım ve parça tasarımının bunu nasıl etkilediğini ve alıcıların önerilen bir azaltmayı kabul etmeden önce bir tedarikçiden neleri ölçmesini istemesi gerektiğini açıklar.
Kısa yanıt: Toplam çevrim süresi dolum, paketleme ve tutma, soğutma, kalıp açma, ejeksiyon ve kapamayı içerir. Soğutma genellikle en büyük payı kaplar, ancak sınırlayıcı adım parçaya, reçineye, takıma ve üretim düzenine göre değişir. Darboğazı ölçülen artışlarla azaltın ve hurdayı, boyutları ve görünümü çevrim başına saniyelerle birlikte izleyin.
Bu makalede:
- Sayıları karşılaştırmadan önce çevrimi tanımlayın
- Çıktıyı gerçekte sınırlayan adımı bulun
- Soğutmanın neden bir parça ve takım sorunu olduğu
- Kusur oluşturmadan çevrimi kısaltın
- Alıcıların bir çevrim süresi incelemesinde talep etmesi gerekenler
- Sıkça sorulan sorular
Sayıları karşılaştırmadan önce çevrimi tanımlayın
Bir çevrim süresi rakamı, yalnızca başlangıç ve bitiş noktaları tutarlı olduğunda anlamlıdır. Yaygın bir üretim ölçüsü, bir enjeksiyon başlangıcından bir sonrakine kadar olan aralıktır. Bu aralık dolum, paketleme ve tutma, soğutma, vida geri kazanımı, kalıp açma, ejeksiyon, parça çıkarma ve kalıp kapamayı içerebilir. Bazı makine işlevleri örtüşür, bu nedenle görüntülenen her zamanlayıcıyı toplamak gerçek çevrimi olduğundan fazla gösterebilir.
Çok gözlü bir takım için makine çevrimini parça başına saniyelerden ayırt edin. Pres bir çevrimi 30 saniyede tamamlıyor ve kalıp her atışta dört kabul edilebilir göz üretiyorsa, nominal çıktı aralığı parça başına 30 saniye değildir. Reddedilenler, göz dengesizliği, sonraki işlemler ve gerçek kullanılabilirlik yine de iyi parça oranını etkiler. Bir teklif veya karşılaştırma, sayısının bir hedef, bir deneme sonucu veya sürdürülebilir bir üretim ortalaması olup olmadığını belirtmelidir.
Çıktıyı gerçekte sınırlayan adımı bulun
İstikrarlı bir çalışmada zaman etüdü ile başlayın. Dolum, paketleme/tutma, soğutma, vida geri kazanımı, kalıp hareketi, ejeksiyon ve her türlü manuel işlemeyi ayrı ayrı kaydedin. Ardından en uzun örtüşmeyen kısmı makinenin gerçek çevrimiyle karşılaştırın. Görünen en uzun zamanlayıcı otomatik olarak en iyi hedef değildir: bir aşama zaten başka bir işlemle örtüşüyor olabilir veya onu kısaltmak darboğazı başka bir yere taşıyabilir.
Örneğin, parça programlanan soğutma zamanlayıcısı bitmeden çok önce boyutsal olarak kararlıysa, soğutma bir test fırsatı sunabilir. Parça ejeksiyon sırasında eğilirse veya çekirdeğe yapışırsa, gerçek sınır sertlik, çekme açısı, yüzey durumu veya ejeksiyon dengesi olabilir. Kalıp açılmaya hazır olmadan vida geri kazanılmamışsa, çevrimi soğutma yerine plastikleştirme kontrol ediyor olabilir.
Kısa bir örnekteki en hızlı atışı değil, tekrarlanan çevrimleri karşılaştırın. Göz göz kaliteyi ve parça ağırlığını kaydedin, böylece bir hız değişikliği eksik dolumu, zayıf paketlemeyi veya kararsız bir gözü gizleyemez.
Soğutmanın neden bir parça ve takım sorunu olduğu

Isı, polimerden kalıp çeliği boyunca ve soğutucuya doğru ilerlemelidir. Kalın kesitler, düzensiz cidar geçişleri, uzun akış yolları, düşük termal yayılma ve zayıf dengelenmiş devreler, ejeksiyondan önce gereken süreyi uzatabilir. Soğutma kanalı konumu, çapı, akışı ve gözden uzaklığı önemlidir, ancak devre aynı zamanda takım mukavemeti ve bakım için yeterli çelik bırakmalıdır.
Parça geometrisi genellikle ilk kaldıraçtır. İnce bir duvara bağlanan ağır bir çıkıntı, ısıyı tutabilir ve çekinti veya çarpılmaya yol açabilir. Daha düzgün bir duvar ve kademeli geçişler hem soğutmayı hem de dolumu iyileştirebilir. Baffle, bubbler veya konformal kanallar gibi takım değişiklikleri belirli geometrilerde yardımcı olabilir, ancak faydaları maliyet, bakım kolaylığı ve gerçekte elde edilen sıcaklık düzgünlüğüne göre değerlendirilmelidir.
Reçine de cevabı değiştirir. Amorf ve yarı kristalin malzemeler aynı şekilde soğumaz ve büzülmez ve kaliteye özgü işleme kılavuzu önemlidir. Kalıp sıcaklığı basitçe “ne kadar soğuk o kadar iyi” değildir: agresif bir ayar yüzey kopyalamayı, kalıntı gerilmeyi, kaynak hattı mukavemetini veya boyutsal kararlılığı etkileyebilir. Yapılandırılmış bir kalıp akış analizi takım değişikliğinden önce dolum, paketleme ve termal davranışın değerlendirilmesine yardımcı olabilir, denemeler ise fiziksel kalıbın ne yaptığını doğrular.
Kusur oluşturmadan çevrimi kısaltın
Bir seferde birkaç ayarı değiştirmek yerine kontrollü bir sıra kullanın:
- Bir kalite temel çizgisi oluşturun. Mevcut proses penceresini, parça ağırlığını, kavite sonuçlarını, temel ölçüleri, görünüm kriterlerini ve ortalama çevrimi kaydedin.
- Gerçek kısıtı belirleyin. Tekrarlanabilir çevrimi soğutmanın, paketlemenin, geri kazanımın, kalıp hareketinin, ejeksiyonun veya elleçlemenin mi kontrol ettiğini belirleyin.
- Her seferinde yalnızca bir faktörü değiştirin. Malzemeyi ve diğer koşulları sabit tutarak bir zamanlayıcıyı veya tanımlı bir proses değişkenini küçük adımlarla ayarlayın.
- Arıza modlarını kontrol edin. Sadece parçanın çıkarılıp çıkarılamadığını değil, çarpılma, çekinti, çapak, yapışma, eksik dolum, yanma izleri, giriş problemleri ve boyutsal kayma açısından da inceleyin.
- Tekrarlanabilirliği doğrulayın. Birkaç ardışık çevrimi ve kaviteyi gözden geçirin, ardından üretim standardı olarak kabul etmeden önce sonucu daha uzun bir kararlı çalışma boyunca doğrulayın.
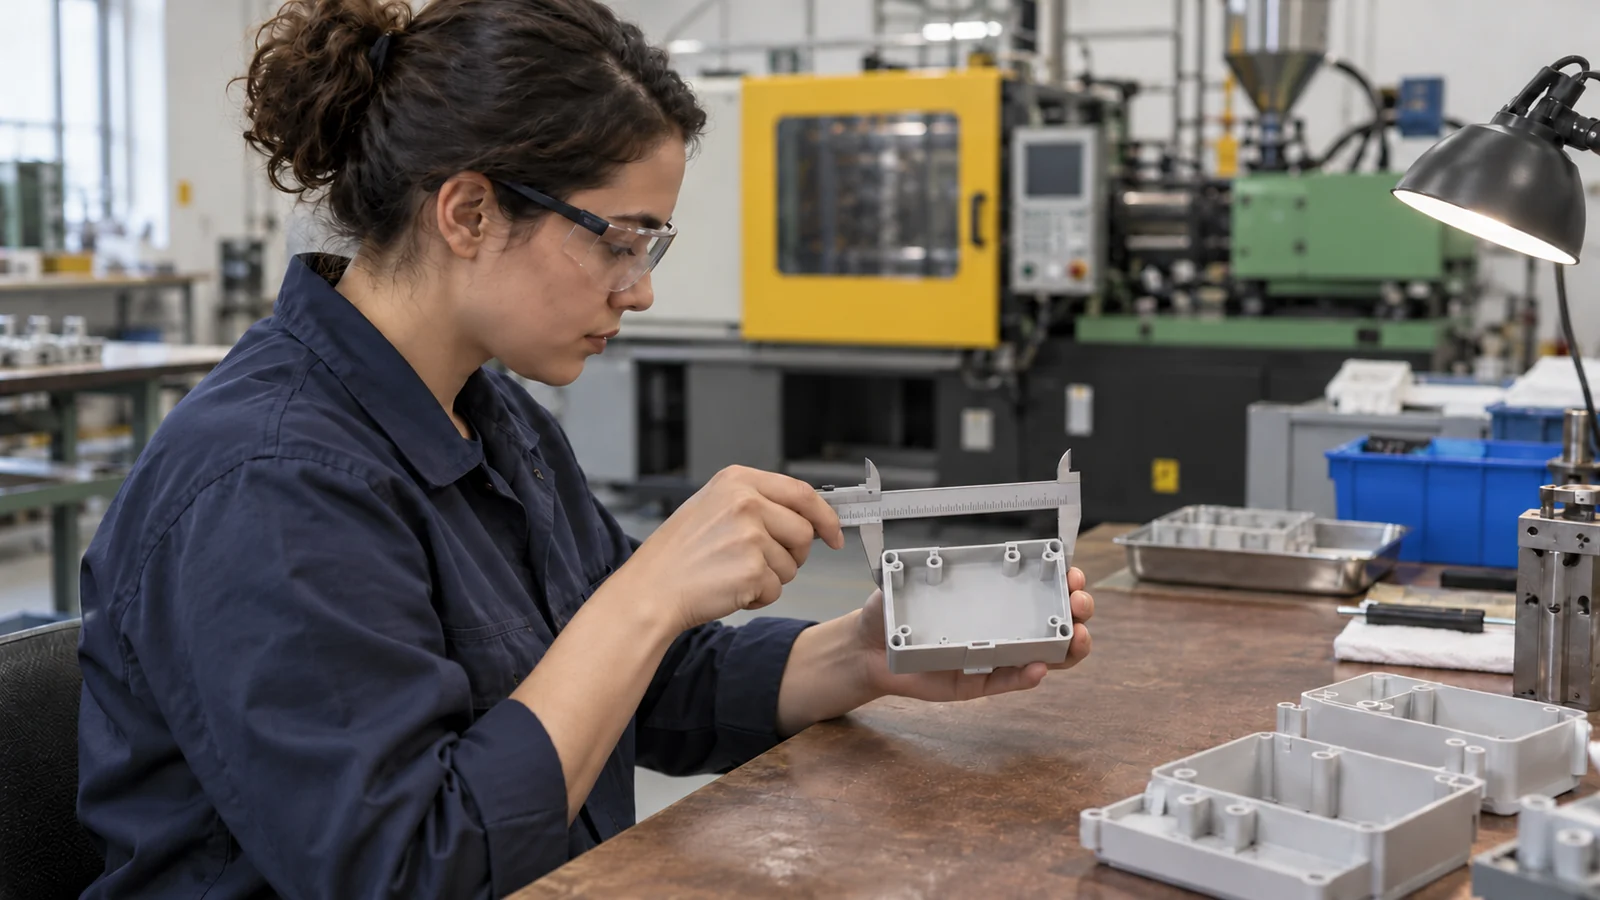
Sınırlayıcı sorun parça veya takım mimarisi olduğunda, çevrim süresi çalışması daha geniş özel kalıp tasarımı ve takım incelemesi, yalnızca makine ayarlarında değil. Bir proses ayarlaması, sıcak noktayı kaçıran bir soğutma devresini veya parçayı deforme eden bir ejeksiyon düzenini güvenilir şekilde telafi edemez.
Alıcıların bir çevrim süresi incelemesinde talep etmesi gerekenler
Teklifleri karşılaştırırken veya bir iyileştirmeyi tartışırken zamanlama tanımını, reçine ve sınıfını, parça ve et kalınlığı varsayımlarını, göz sayısını, kalite kabul kriterlerini ve bu değerin simülasyondan mı, kalıp denemesinden mi yoksa sürekli üretimden mi geldiğini sorun. Hangi aşamanın değişmesinin beklendiğini ve daha hızlı çevrim süresinin kabul edilebilir kaldığını hangi muayenenin kanıtlayacağını sorun.
Bir üretim programı için yalnızca çevrim saniyelerini değil, kabul edilen parça başına maliyeti karşılaştırın. Retleri, yeniden işlemeyi veya alt akış ayıklamasını artıran daha hızlı bir çevrim, kullanılabilir çıktıyı azaltabilir. Aynı ilke bir kalıp tasarımı güncellendiğinde de geçerlidir: hangi boyutların ve görünüm özelliklerinin kritik olduğunu belirleyin ve revize edilen prosesin bunları karşılamaya devam ettiğini doğrulayın.
Sıkça sorulan sorular
Enjeksiyon kalıplama çevrim süresine neler dahildir?
Genellikle bir enjeksiyon başlangıcından bir sonrakine kadar tam tekrarlayan dizi; dolum, paketleme/tutma, soğutma ve kalıp sıfırlamayı içerir. Bazı makine hareketleri örtüştüğü için değerleri karşılaştırmadan önce ölçüm noktalarını tanımlayın.
Soğutma her zaman çevrimi belirler mi?
Hayır. Soğutma genellikle önemli bir bölümdür, ancak belirli bir işte vida geri kazanımı, ejeksiyon, kalıp hareketi, manuel taşıma veya gerekli bir tutma aşaması kısıtlayıcı olabilir.
Kalıp sıcaklığını düşürmek çevrim süresini azaltabilir mi?
Isı uzaklaştırmayı değiştirebilir, ancak evrensel bir kısayol değildir. Daha düşük bir ayar yüzey kalitesini, kalıntı gerilmeyi, kaynak çizgilerini veya boyutları etkileyebilir. Herhangi bir değişiklikten sonra parçayı ve prosesi doğrulayın.
Bir tedarikçi çevrim süresi hedefini nasıl raporlamalıdır?
Başlangıç/bitiş tanımını, malzeme sınıfını, göz sayısını, kalite kriterlerini ve bu sayının simüle edilmiş mi, denemeye dayalı mı yoksa sürekli bir ortalama mı olduğunu belirtin. Karşılaştırmanın kabul edilen üretimi yansıtması için iyi parça çıktısını dahil edin.
Sonraki adım: Çevrim süresinin tek bir zamanlayıcı yerine bir tasarım ve proses sistemi olarak incelenebilmesi için parça modelini, reçine spesifikasyonunu, hedef hacmi, kritik boyutları ve kabul kriterlerini paylaşın.