
Quando uma peça moldada custa caro demais ou não atinge uma meta de produção, o número do tempo de ciclo é um lugar óbvio para se investigar. Mas encurtar um ciclo só é útil se as peças ainda atenderem aos requisitos dimensionais, estéticos e funcionais. A resposta prática é separar o ciclo em suas fases reais, identificar qual delas limita o trabalho e testar mudanças com base em qualidade estável — e não reduzir temperaturas ou retirar peças antecipadamente por padrão.
Este guia explica o que faz parte do ciclo, como o ferramental e o projeto da peça influenciam isso e o que os compradores devem pedir a um fornecedor para medir antes de aceitar uma redução proposta.
Resposta rápida: O tempo de ciclo total inclui enchimento, recalque e manutenção, resfriamento, abertura do molde, extração e fechamento. O resfriamento costuma ocupar a maior parcela, mas a etapa limitante varia conforme a peça, a resina, o ferramental e a configuração de produção. Reduza o gargalo em incrementos medidos e acompanhe refugo, dimensões e aparência junto com os segundos por ciclo.
Neste artigo:
- Defina o ciclo antes de comparar números
- Encontre a etapa que realmente limita a produção
- Por que o resfriamento é um problema de peça e ferramental
- Encurte o ciclo sem criar defeitos
- O que os compradores devem solicitar em uma revisão de tempo de ciclo
- Perguntas frequentes
Defina o ciclo antes de comparar números
Um valor de tempo de ciclo só tem significado quando seus pontos de início e fim são consistentes. Uma medida comum em produção é o intervalo entre um início de injeção e o próximo. Esse intervalo pode incluir enchimento, recalque e manutenção, resfriamento, recuperação da rosca, abertura do molde, extração, remoção da peça e fechamento do molde. Algumas funções da máquina se sobrepõem, então somar todos os temporizadores exibidos pode superestimar o ciclo real.
Para um molde multicavidades, distinga o ciclo da máquina dos segundos por peça. Se a injetora completa um ciclo em 30 segundos e o molde produz quatro cavidades aceitáveis por injeção, o intervalo nominal de produção não é de 30 segundos por peça. Refugos, desequilíbrio entre cavidades, manuseio a jusante e disponibilidade real ainda afetam a taxa de peças boas. Uma cotação ou comparação deve indicar se seu número é uma meta, um resultado de teste ou uma média sustentada de produção.
Encontre a etapa que realmente limita a produção
Comece com um estudo de tempos em uma produção estável. Registre separadamente enchimento, recalque/manutenção, resfriamento, recuperação da rosca, movimento do molde, extração e qualquer manuseio manual. Em seguida, compare a porção mais longa sem sobreposição com o ciclo real da máquina. O temporizador visível mais longo não é automaticamente o melhor alvo: uma fase pode já se sobrepor a outra operação, ou encurtá-la pode simplesmente deslocar o gargalo para outro lugar.
Por exemplo, se a peça está dimensionalmente estável bem antes de terminar o temporizador programado de resfriamento, o resfriamento pode oferecer uma oportunidade de teste. Se a peça empena durante a extração ou gruda no macho, o limite real pode ser rigidez, ângulo de saída, condição da superfície ou equilíbrio de extração. Se a rosca não se recuperou antes de o molde estar pronto para abrir, a plastificação, e não o resfriamento, pode estar controlando o ciclo.
Compare ciclos repetidos, não a injeção mais rápida de uma amostra curta. Registre a qualidade cavidade por cavidade e o peso da peça para que uma mudança de velocidade não possa ocultar um enchimento incompleto, um recalque deficiente ou uma cavidade instável.
Por que o resfriamento é um problema de peça e ferramental

O calor deve passar do polímero através do aço do molde e chegar ao refrigerante. Seções espessas, transições de parede irregulares, caminhos de fluxo longos, baixa difusividade térmica e circuitos mal balanceados podem prolongar o tempo necessário antes da extração. A localização, o diâmetro, a vazão e a distância dos canais de resfriamento em relação à cavidade são importantes, mas o circuito também deve deixar aço suficiente para a resistência da ferramenta e a manutenção.
A geometria da peça costuma ser a primeira alavanca. Um chefe espesso conectado a uma parede fina pode reter calor e criar afundamento ou empenamento. Uma parede mais uniforme e transições graduais podem melhorar tanto o resfriamento quanto o preenchimento. Alterações na ferramenta, como defletores, borbulhadores ou canais conformais, podem ajudar em geometrias específicas, mas seu benefício deve ser avaliado em relação ao custo, à manutenibilidade e à uniformidade de temperatura efetivamente alcançada.
A resina também muda a resposta. Materiais amorfos e semicristalinos não resfriam e encolhem de forma idêntica, e as orientações de processamento específicas do grau são importantes. A temperatura do molde não é simplesmente “quanto mais frio, melhor”: um ajuste agressivo pode afetar a replicação da superfície, a tensão residual, a resistência da linha de solda ou a estabilidade dimensional. Uma abordagem estruturada fluxo de molde pode ajudar a avaliar o preenchimento, a compactação e o comportamento térmico antes de uma alteração na ferramenta, enquanto os testes confirmam o que o molde físico faz.
Encurte o ciclo sem criar defeitos
Use uma sequência controlada em vez de alterar vários ajustes ao mesmo tempo:
- Estabeleça uma linha de base de qualidade. Salve a janela de processo atual, o peso da peça, os resultados da cavidade, as dimensões principais, os critérios de aparência e o ciclo médio.
- Identifique a restrição real. Determine se o resfriamento, a compactação, a recuperação, o movimento do molde, a extração ou o manuseio controlam o ciclo repetível.
- Altere um fator por vez. Ajuste um temporizador ou uma variável de processo definida em pequenos passos, mantendo o material e as demais condições estáveis.
- Verifique os modos de falha. Inspecione empenamento, afundamento, rebarba, aderência, peças incompletas, marcas de queima, problemas de gate e deriva dimensional — não apenas se a peça pode ser extraída.
- Confirme a repetibilidade. Revise vários ciclos e cavidades consecutivos e, em seguida, verifique o resultado em uma execução estável mais longa antes de tratá-lo como padrão de produção.
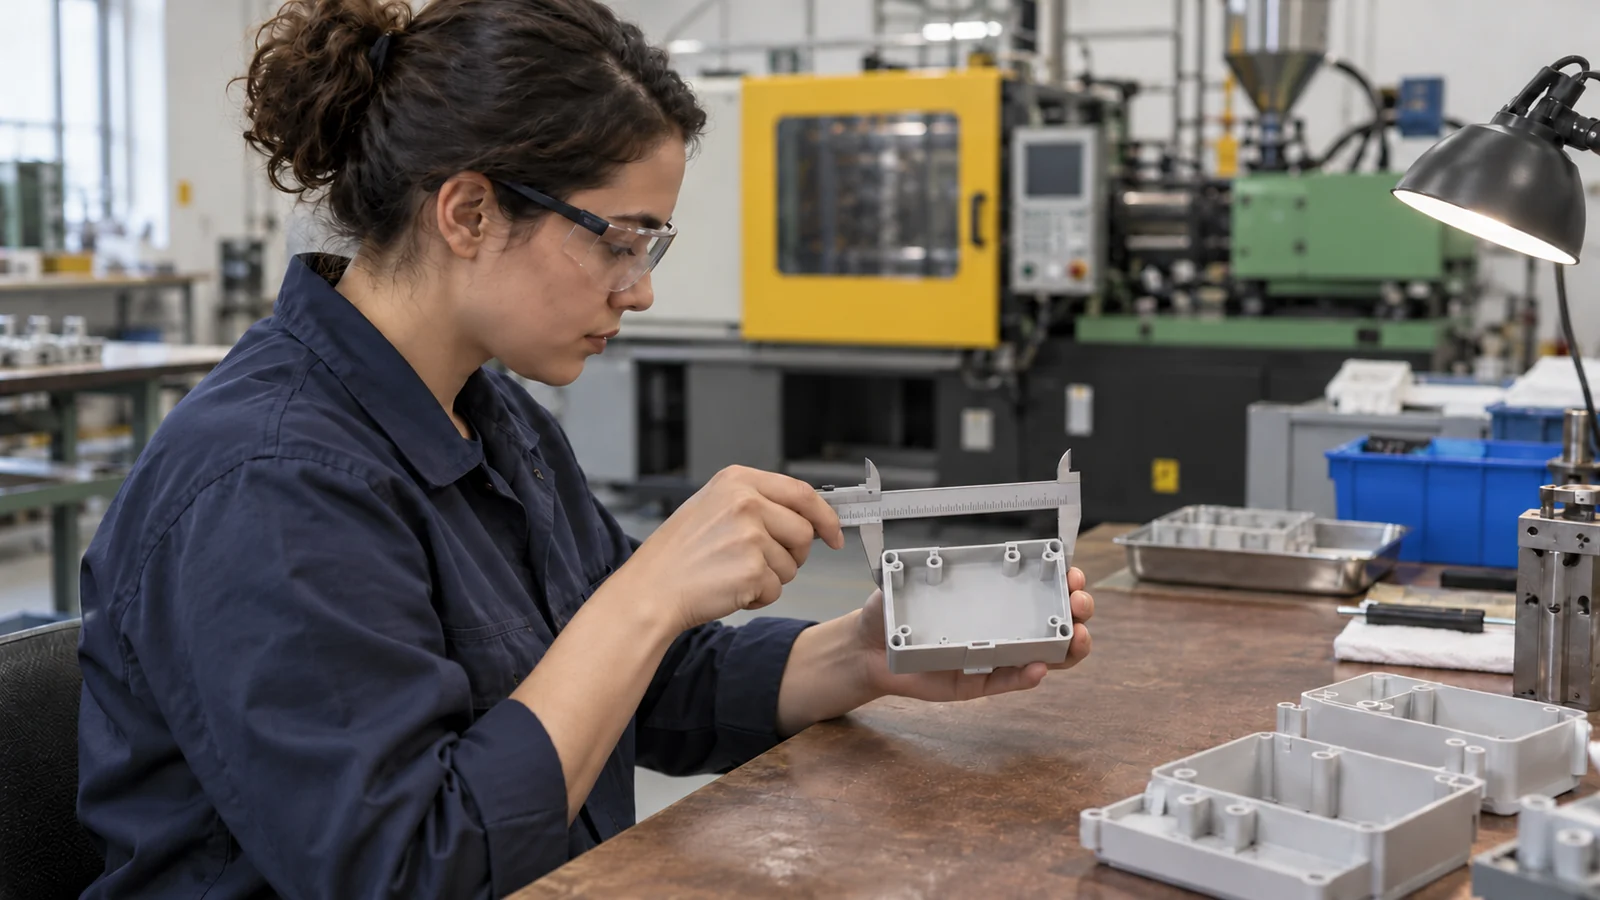
Quando a questão limitante é a arquitetura da peça ou do molde, o trabalho de tempo de ciclo pertence à revisão mais ampla de design personalizado de moldes e revisão de ferramental, e não apenas aos ajustes da máquina. Um ajuste de processo não consegue compensar de forma confiável um circuito de resfriamento que não alcança um ponto quente ou um layout de ejeção que deforma a peça.
O que os compradores devem solicitar em uma revisão de tempo de ciclo
Ao comparar orçamentos ou discutir uma melhoria, pergunte pela definição de tempo, resina e grau, premissas de peça e espessura de parede, número de cavidades, critérios de aceitação de qualidade e se o valor vem de simulação, de um teste de molde ou de produção contínua. Pergunte qual fase se espera que mude e qual inspeção provará que o ciclo mais rápido continua aceitável.
Para um programa de produção, compare o custo por peça aceita em vez de apenas os segundos de ciclo. Um ciclo mais rápido que aumenta rejeitos, retrabalho ou triagem a jusante pode reduzir a produção utilizável. O mesmo princípio se aplica quando um projeto de molde é atualizado: estabeleça quais dimensões e características de aparência são críticas e confirme que o processo revisado continua a atendê-las.
Perguntas frequentes
O que está incluído no tempo de ciclo da moldagem por injeção?
Normalmente, a sequência repetitiva completa de um início de injeção até o próximo, incluindo enchimento, recalque/compactação, resfriamento e rearme do molde. Como algumas ações da máquina se sobrepõem, defina os pontos de medição antes de comparar valores.
O resfriamento sempre determina o ciclo?
Não. O resfriamento costuma ser uma parte importante, mas a recuperação da rosca, a ejeção, o movimento do molde, o manuseio manual ou uma fase de recalque obrigatória podem ser o fator limitante em um trabalho específico.
Reduzir a temperatura do molde pode reduzir o tempo de ciclo?
Pode alterar a remoção de calor, mas não é um atalho universal. Uma configuração mais baixa pode afetar a qualidade superficial, a tensão residual, as linhas de solda ou as dimensões. Valide a peça e o processo após qualquer alteração.
Como um fornecedor deve reportar uma meta de tempo de ciclo?
Declare a definição de início/fim, o grau do material, o número de cavidades, os critérios de qualidade e se o número é simulado, baseado em teste ou uma média contínua. Inclua a produção de peças boas para que a comparação reflita a produção aceita.
Próximo passo: Compartilhe o modelo da peça, a especificação da resina, o volume alvo, as dimensões críticas e os critérios de aceitação para que o ciclo possa ser analisado como um sistema de projeto e processo, e não como um único cronômetro.