
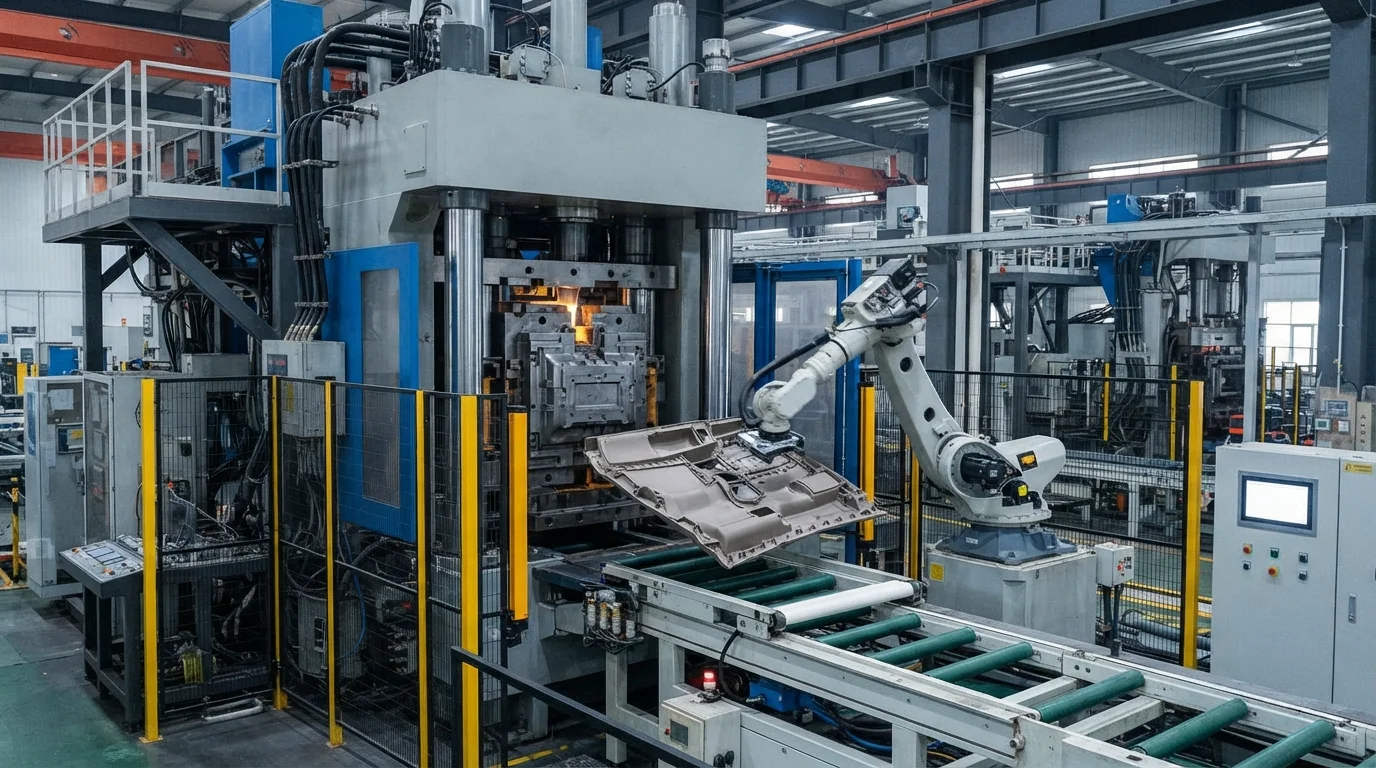
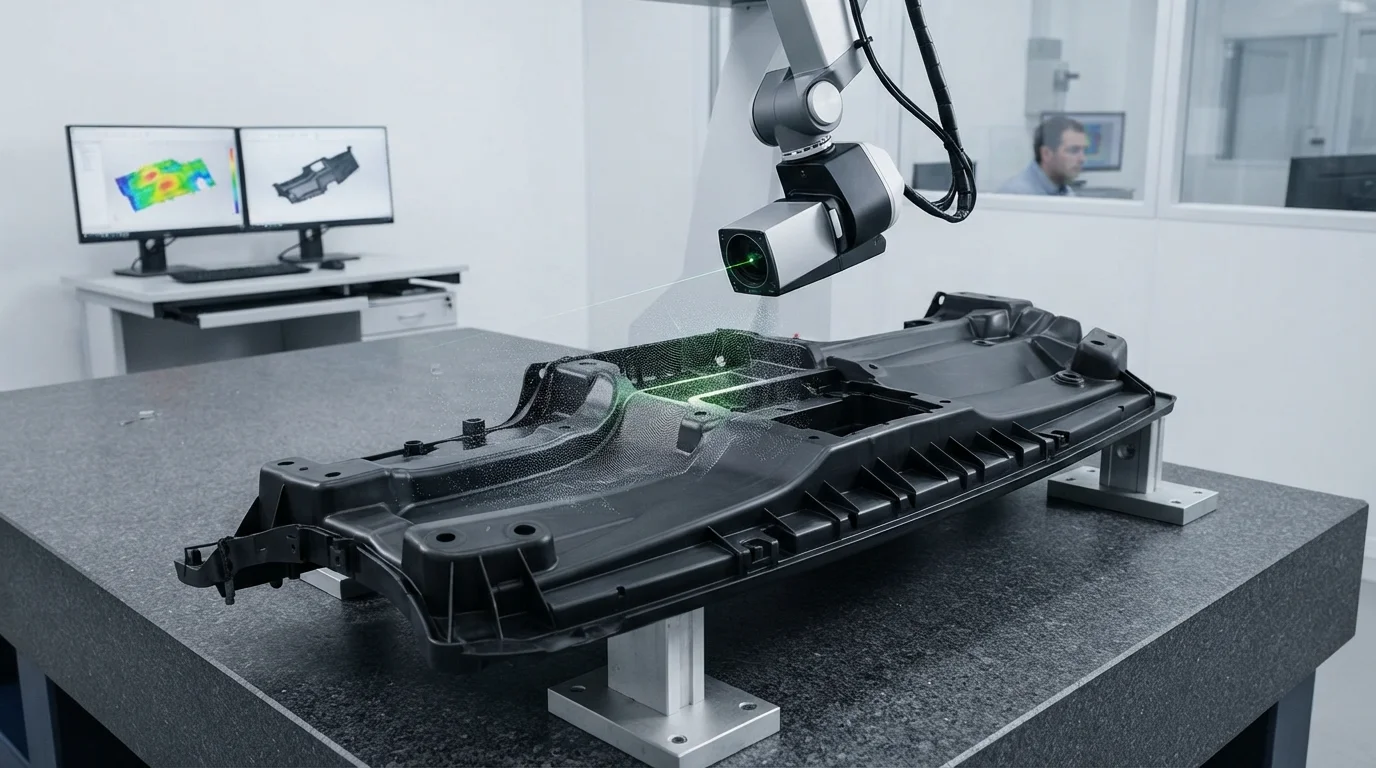
Manufacturing large-format polymer enclosures, automotive body panels, and heavy structural pallets presents severe processing and tooling challenges. Injecting heavy plastic melt volumes across long cavity flow paths often causes visible weld lines, localized sink marks, and severe structural warpage. Specifying heavy-tonnage large part injection molding overcomes these manufacturing limits by utilizing high clamping forces and specialized melt flow control systems. JUCHENG operates heavy-duty automated production cells capable of molding large-scale components up to 15 kg in weight or 2.5 meters in length.
Sommario
3000T Clamping Force & Sequential Valve Gating (SVG)
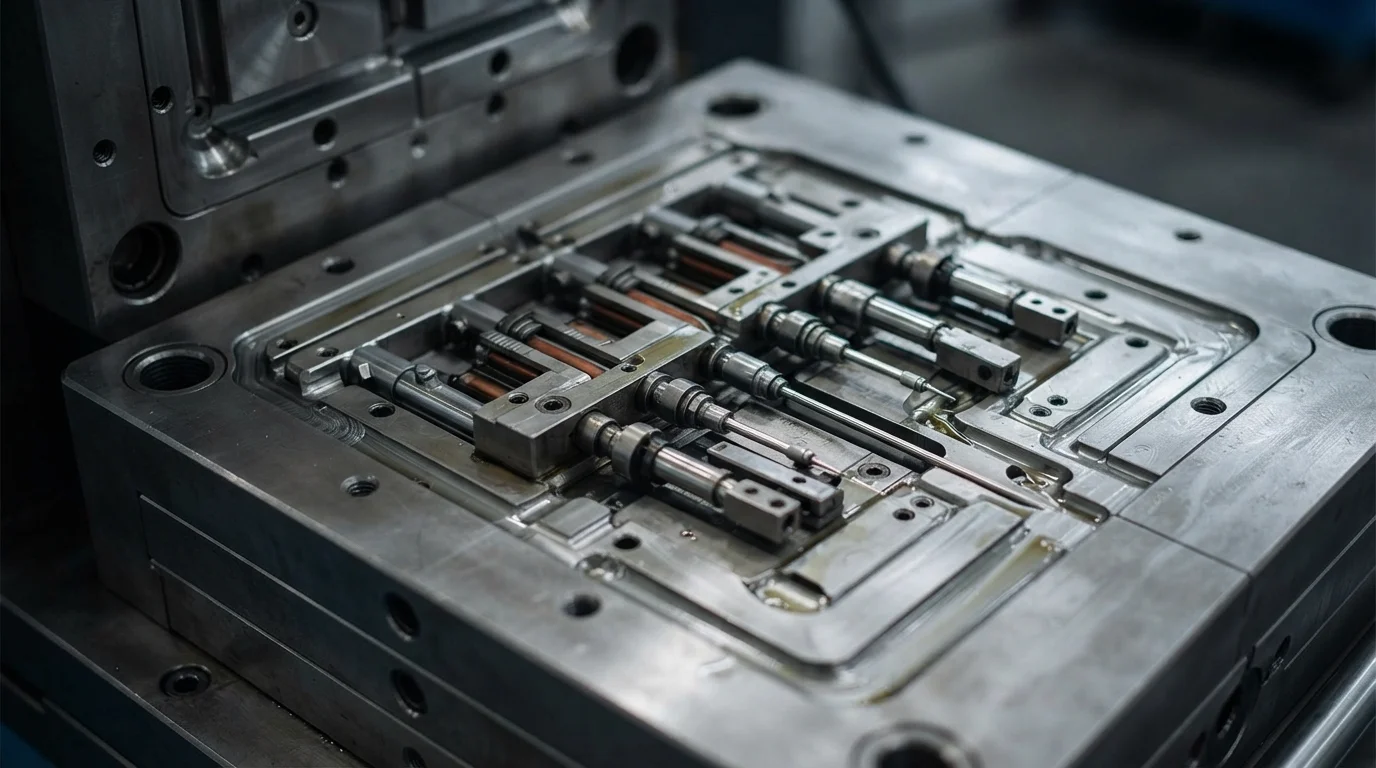
Operating a 3000-ton hydraulic press delivers the massive clamping force required to hold large mold cavities shut under high injection pressures. Controlling melt front convergence across expansive cavity surfaces relies on Sequential Valve Gating (SVG) technology. Equipping hot runner manifolds with pneumatic or hydraulic hot runner needle valves allows processing engineers to open gates sequentially. Opening valve gates in a controlled cascade sequence guides the molten plastic front smoothly without allowing weld lines to form on visible appearance surfaces. Sequential filling eliminates cosmetic weld marks and reduces required injection pressure, preventing part distortion.
Sequential valve gating operating sequence standards include:
- Cascaded valve timing—L'apertura progressiva delle valvole a cancello sequenziali guida i fronti di fusione senza creare linee di saldatura estetiche.
- Elevata forza di chiusura idraulica—Mantenere chiuse le pesanti piastre dello stampo sotto alta pressione in cavità previene la formazione di bave sulla linea di divisione.
- Riduzione della caduta di pressione—Distribuire il fuso attraverso sistemi a canale caldo a più punti di iniezione riduce la pressione di iniezione richiesta.
- Monitoraggio trasduttore in cavità—Il tracciamento dei profili di pressione attraverso grandi pareti di cavità garantisce una densità di compattazione uniforme.
Grandi Esterni Automobilistici, Paraurti e Pannelli Strutturali (fino a 15kg / 2,5m)
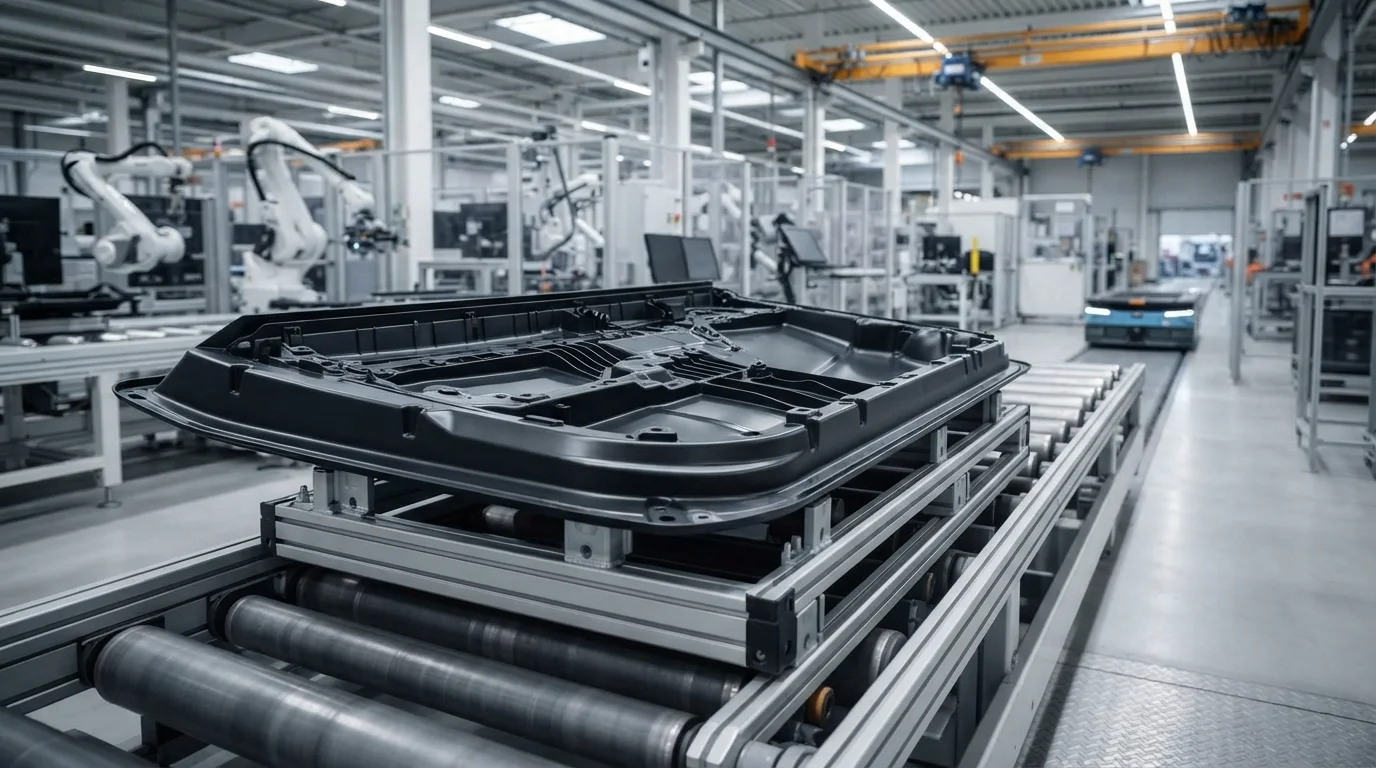
Gli esterni automobilistici e le piattaforme logistiche industriali richiedono parti polimeriche su larga scala che combinano basso peso con resilienza all'impatto. Lo stampaggio di componenti pesanti come paraurti automobilistici, pannelli porta, telai del cruscotto e pallet per impieghi gravosi richiede la lavorazione di termoplastici resistenti. I polimeri comuni utilizzati nello stampaggio di grande formato includono polipropilene (PP), ABS, PC/ABS, e olefine termoplastiche (TPO). Il compound di resine di base con fibre di vetro migliora la rigidità strutturale, consentendo ai pannelli in plastica stampata di sostituire pesanti stampati in metallo. Lo stampaggio di grandi pezzi in un unico pezzo elimina le fasi di giunzione secondarie, migliorando l'integrità strutturale riducendo al contempo il peso critico del veicolo.
| Grado di Polimero per Parti Grandi | Peso Massimo del Pezzo (kg) | Lunghezza Massima del Pezzo (m) | Forza di serraggio richiesta | Applicazione primaria di pezzi di grandi dimensioni |
|---|---|---|---|---|
| TPO / PP (SABIC PP 570P) | Fino a 15,0 kg | Fino a 2,5 m | Pressa da 2000T – 3000T | Paraurti e frontali automobilistici |
| PC/ABS (Bayblend FR3010) | Fino a 12,0 kg | Fino a 2,0 m | Pressa da 1800T – 3000T | Coperture batterie EV e finiture portiere |
| HDPE (Dow DMDA-8007) | Fino a 15,0 kg | Fino a 2,2 m | Pressa da 1500T – 2500T | Heavy-duty industrial pallets & crates |
Structural Rib Engineering & Minimizing Warpage in Heavy Components
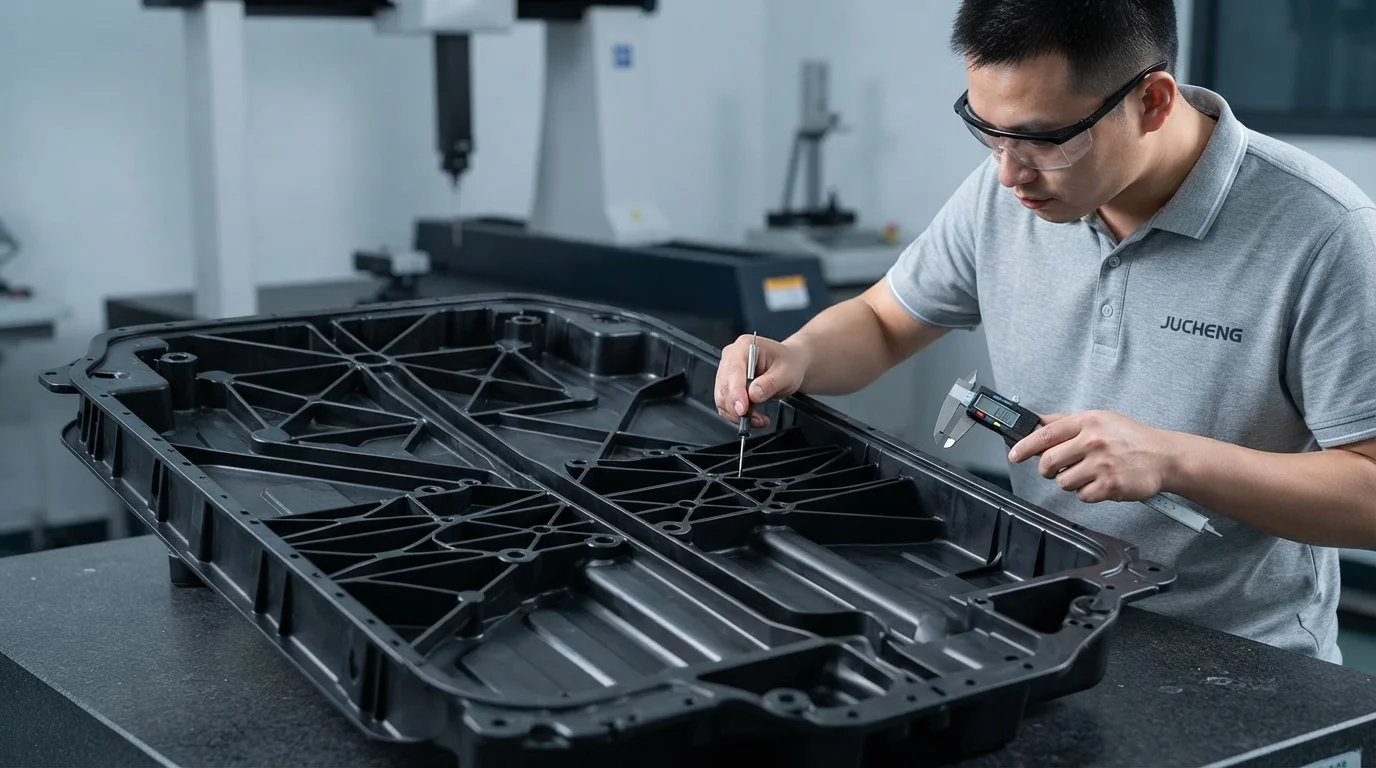
Preventing post-mold warpage and cosmetic sink marks in heavy plastic components requires careful wall thickness engineering. Thick solid walls cool slowly and contract unevenly, causing deep sink shadows on appearance surfaces. Designing structural reinforcing ribs with a base thickness of 50% to 60% of the nominal wall increases bending stiffness without adding mass. Configuring balanced cooling water networks close to core and cavity surfaces extracts heat evenly across large surface areas. Gas-assisted molding technology can also be integrated to inject nitrogen gas into thick rib sections, creating hollow cores that eliminate sink marks.
Domande Frequenti (FAQ)
What is Sequential Valve Gating (SVG) and why is it used for large parts?
Sequential Valve Gating uses electronically controlled needle valves inside hot runner nozzles to open and close gate ports in a specific sequence. This cascading filling process guides molten plastic smoothly across large cavities, completely eliminating cosmetic weld lines and reducing required clamping force.
How do you prevent warpage in large plastic automotive panels?
Preventing warpage requires designing uniform nominal wall thicknesses and maintaining balanced mold cooling across large tool surfaces. Incorporating reinforcing ribs designed to 50%-60% of wall thickness adds stiffness without causing sink marks or differential shrinkage.
What materials are best for molding large-format structural parts?
Polypropylene (PP), TPO blends, ABS, and PC/ABS alloys are the most common polymers for large structural parts. Adding glass fiber reinforcement improves tensile modulus and heat resistance, making plastic panels suitable for replacing heavy metal stampings.