
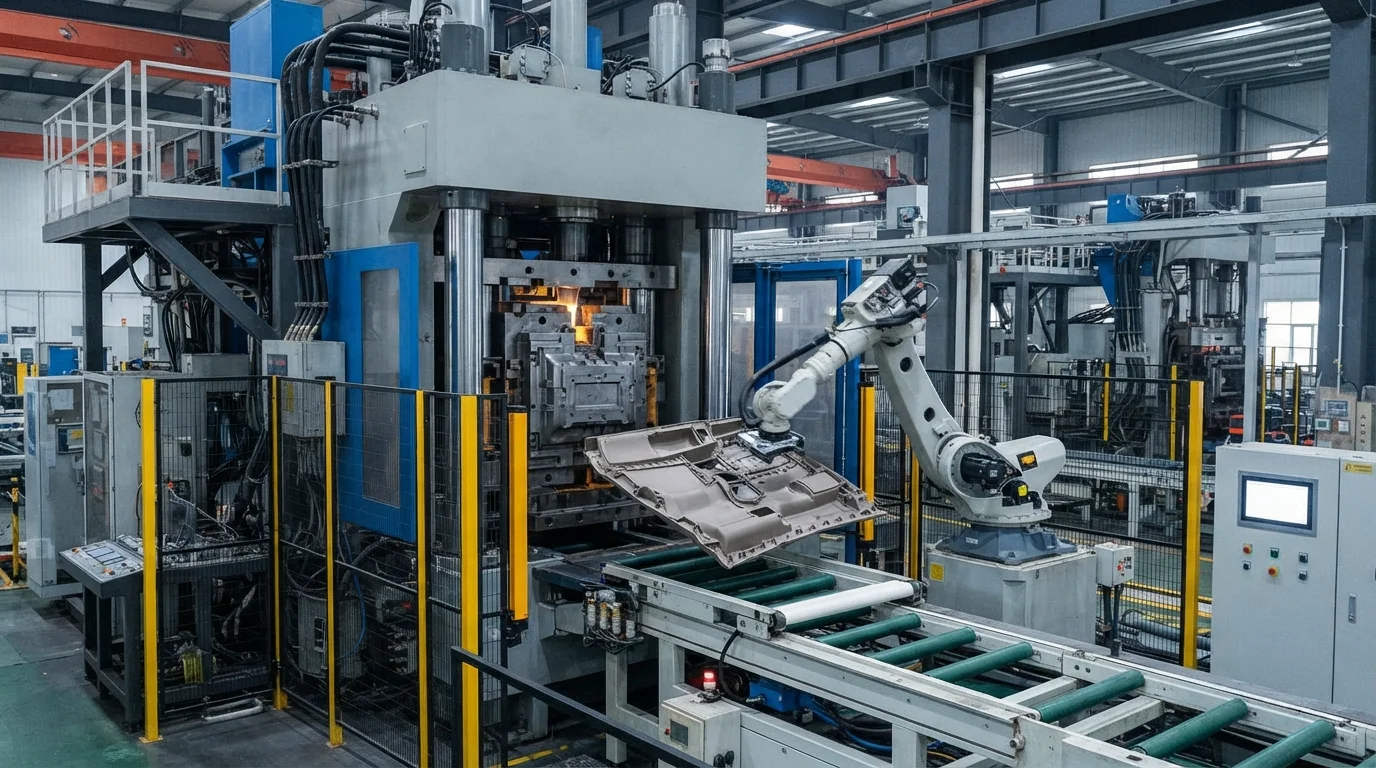
A fabricação de invólucros de polímero de grande formato, painéis de carroceria automotiva e paletes estruturais pesados apresenta sérios desafios de processamento e ferramentaria. Injetar grandes volumes de plástico fundido através de longos caminhos de fluxo de cavidade frequentemente causa linhas de solda visíveis, marcas de afundamento localizadas e grave empenamento estrutural. Especificar moldagem por injeção de peças grandes de alta tonelagem supera esses limites de fabricação utilizando altas forças de fechamento e sistemas especializados de controle de fluxo de massa fundida. A JUCHENG opera células de produção automatizadas de serviço pesado capazes de moldar componentes de grande escala com até 15 kg de peso ou 2,5 metros de comprimento.
Índice
Força de Fechamento de 3000T & Válvula de Porta Sequencial (SVG)
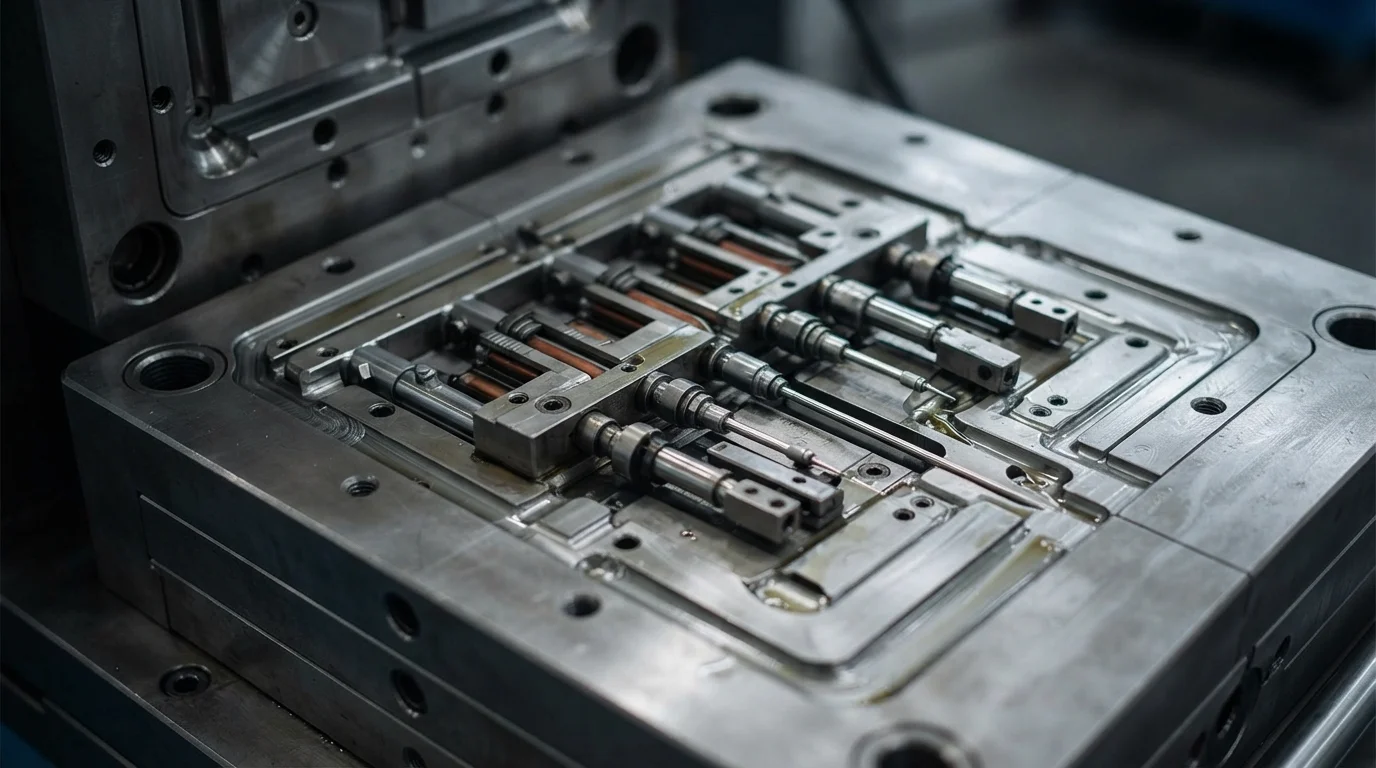
Operar uma prensa hidráulica de 3000 toneladas fornece a força de fechamento massiva necessária para manter cavidades de molde grandes fechadas sob altas pressões de injeção. O controle da convergência da frente de fluxo através de superfícies de cavidade expansivas depende da tecnologia de Válvula de Porta Sequencial (SVG) . Equipar manifolds de canal quente com agulhas de válvula de canal quente pneumáticas ou hidráulicas permite que engenheiros de processamento abram as portas sequencialmente. Abrir as válvulas de porta em uma sequência de cascata controlada guia a frente de plástico fundido suavemente sem permitir que linhas de solda se formem em superfícies de aparência visíveis. O preenchimento sequencial elimina marcas de solda cosméticas e reduz a pressão de injeção necessária, prevenindo a distorção da peça.
Os padrões de sequência de operação da válvula de porta sequencial incluem:
- Tempo de válvula em cascata—A abertura sequencial de comportas de válvula guia progressivamente as frentes de fusão sem criar linhas de solda cosméticas.
- Alta força de fixação hidráulica—Manter placas de molde pesadas fechadas sob alta pressão de cavidade evita rebarbas na linha de partição.
- Redução de queda de pressão—Distribuir o fundido através de sistemas de canais quentes de múltiplas saídas reduz a pressão de injeção necessária.
- Monitoramento por transdutor de cavidade—Rastrear perfis de pressão através de paredes de cavidade grandes garante densidade de empacotamento uniforme.
Exteriores Automotivos Grandes, Para-choques e Painéis Estruturais (até 15kg / 2,5m)
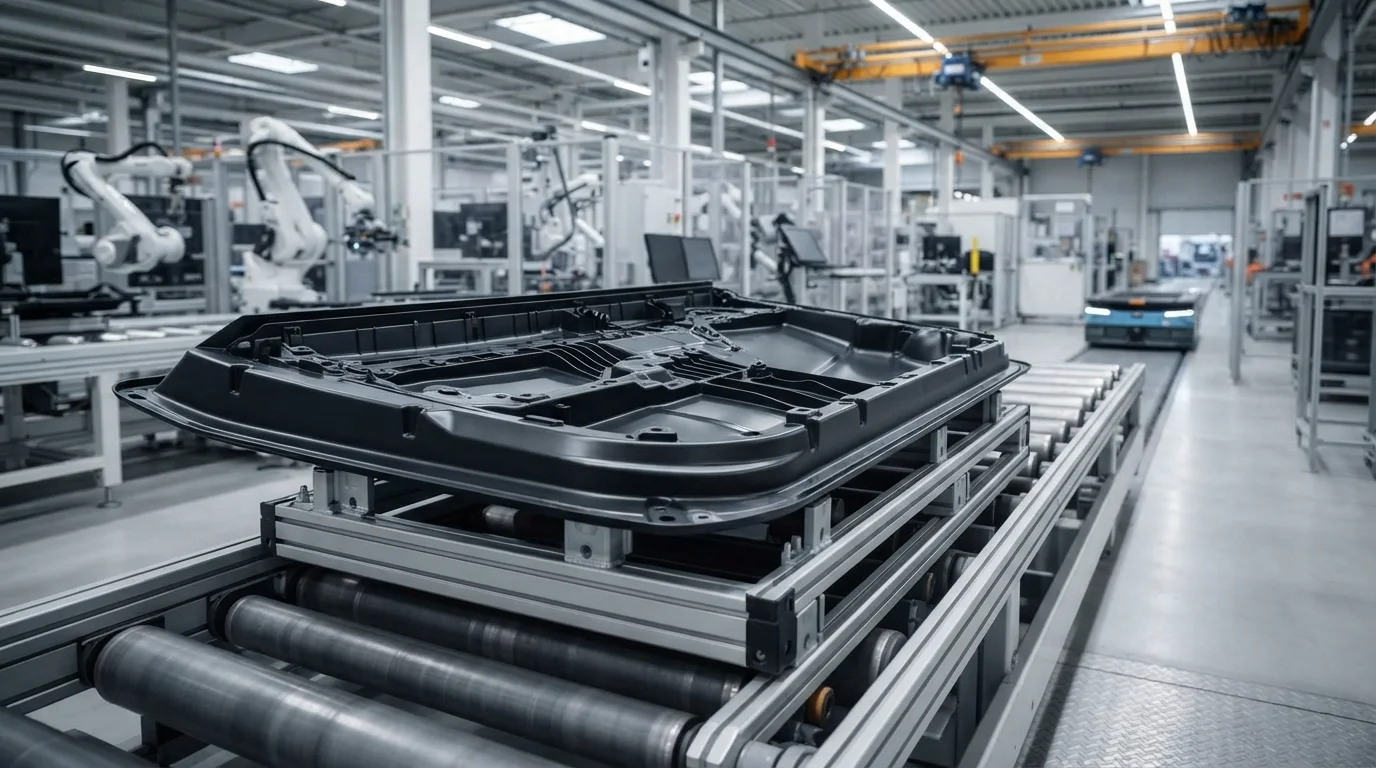
Exteriores automotivos e plataformas de logística industrial exigem peças poliméricas de grande escala que combinam baixo peso com resiliência a impactos. A moldagem de componentes pesados, como para-choques automotivos, painéis de porta, estruturas de painel e paletes de serviço pesado, requer o processamento de termoplásticos resistentes. Polímeros comuns usados na moldagem de grande formato incluem polipropileno (PP), ABS, PC/ABS, e olefinas termoplásticas (TPO). A compostagem de resinas de base com fibras de vidro aumenta a rigidez estrutural, permitindo que painéis plásticos moldados substituam estamparias metálicas pesadas. A moldagem de peça única de grande porte elimina etapas secundárias de união, melhorando a integridade estrutural enquanto reduz o peso crítico do veículo.
| Grau de Polímero para Peças Grandes | Peso Máximo da Peça (kg) | Comprimento Máximo da Peça (m) | Força de fechamento necessária | Aplicação primária de peças grandes |
|---|---|---|---|---|
| TPO / PP (SABIC PP 570P) | Até 15,0 kg | Até 2,5 m | Prensa de 2000T – 3000T | Para-choques e fáscias dianteiros automotivos |
| PC/ABS (Bayblend FR3010) | Até 12,0 kg | Até 2,0 m | Prensa de 1800T – 3000T | Coberturas de caixa de bateria EV e acabamentos de porta |
| HDPE (Dow DMDA-8007) | Até 15,0 kg | Até 2,2 m | Prensa de 1500T – 2500T | Paletes e caixas industriais de serviço pesado |
Engenharia de Nervuras Estruturais e Minimização de Empenamento em Componentes Pesados
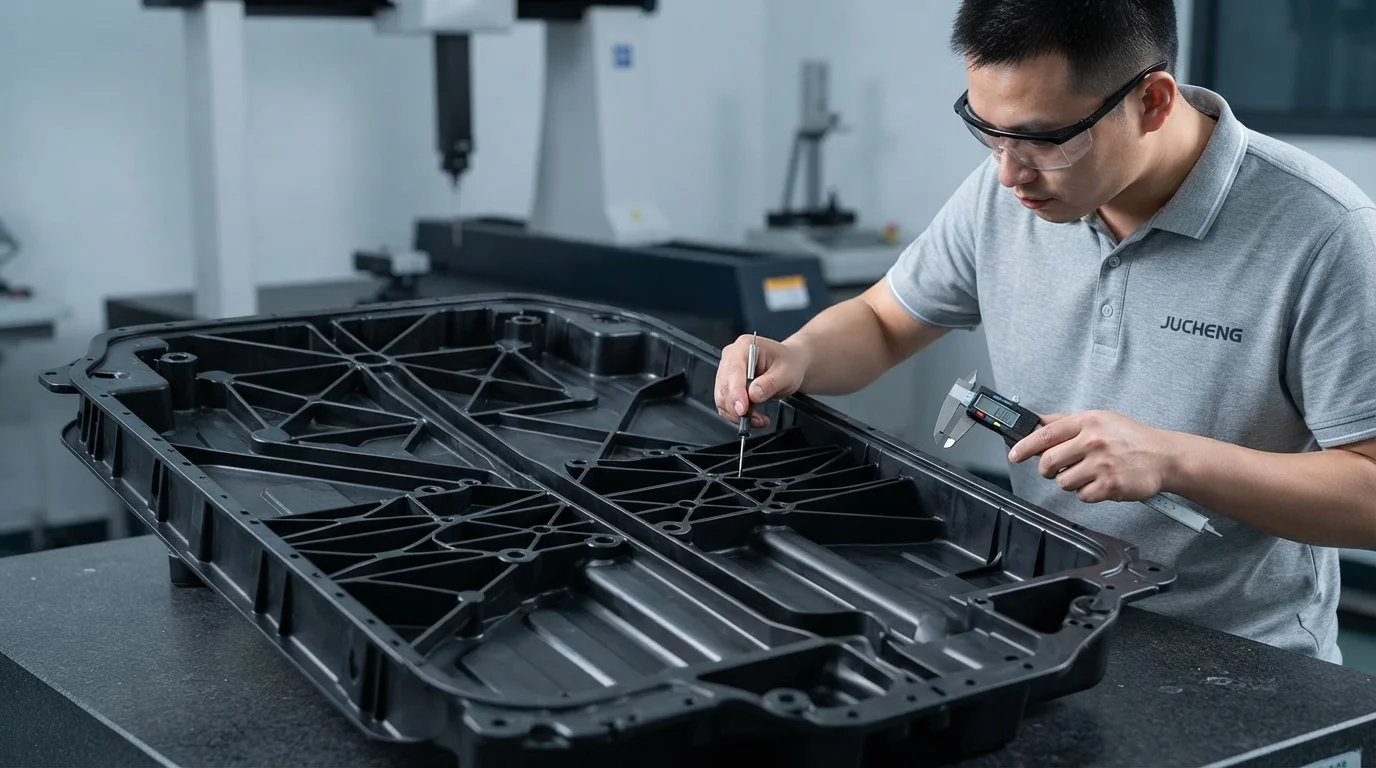
A prevenção de empenamento pós-moldagem e marcas de afundamento cosméticas em componentes plásticos pesados requer engenharia cuidadosa da espessura da parede. Paredes sólidas espessas resfriam lentamente e contraem de forma desigual, causando sombras profundas de afundamento nas superfícies de aparência. O projeto de nervuras de reforço estruturais com espessura de base de 50% a 60% da parede nominal aumenta a rigidez à flexão sem adicionar massa. A configuração de redes balanceadas de água de resfriamento próximas às superfícies do núcleo e da cavidade extrai calor uniformemente em grandes áreas de superfície. A tecnologia de moldagem assistida por gás também pode ser integrada para injetar gás nitrogênio em seções espessas de nervuras, criando núcleos ocos que eliminam marcas de afundamento.
Perguntas Frequentes (FAQs)
O que é Válvula de Porta Sequencial (SVG) e por que é usada para peças grandes?
A Válvula de Porta Sequencial usa válvulas de agulha controladas eletronicamente dentro dos bicos do manifold quente para abrir e fechar os portas de injeção em uma sequência específica. Esse processo de preenchimento em cascata guia o plástico fundido suavemente através de cavidades grandes, eliminando completamente linhas de solda cosméticas e reduzindo a força de fechamento necessária.
Como você evita o empenamento em grandes painéis automotivos de plástico?
A prevenção do empenamento requer o projeto de espessuras de parede nominais uniformes e a manutenção de resfriamento balanceado do molde em grandes superfícies da ferramenta. A incorporação de nervuras de reforço projetadas com 50%-60% da espessura da parede adiciona rigidez sem causar marcas de afundamento ou contração diferencial.
Quais materiais são melhores para moldar peças estruturais de grande formato?
Polipropileno (PP), blendas de TPO, ABS e ligas de PC/ABS são os polímeros mais comuns para grandes peças estruturais. A adição de reforço de fibra de vidro melhora o módulo de tração e a resistência ao calor, tornando os painéis plásticos adequados para substituir estamparias metálicas pesadas.