
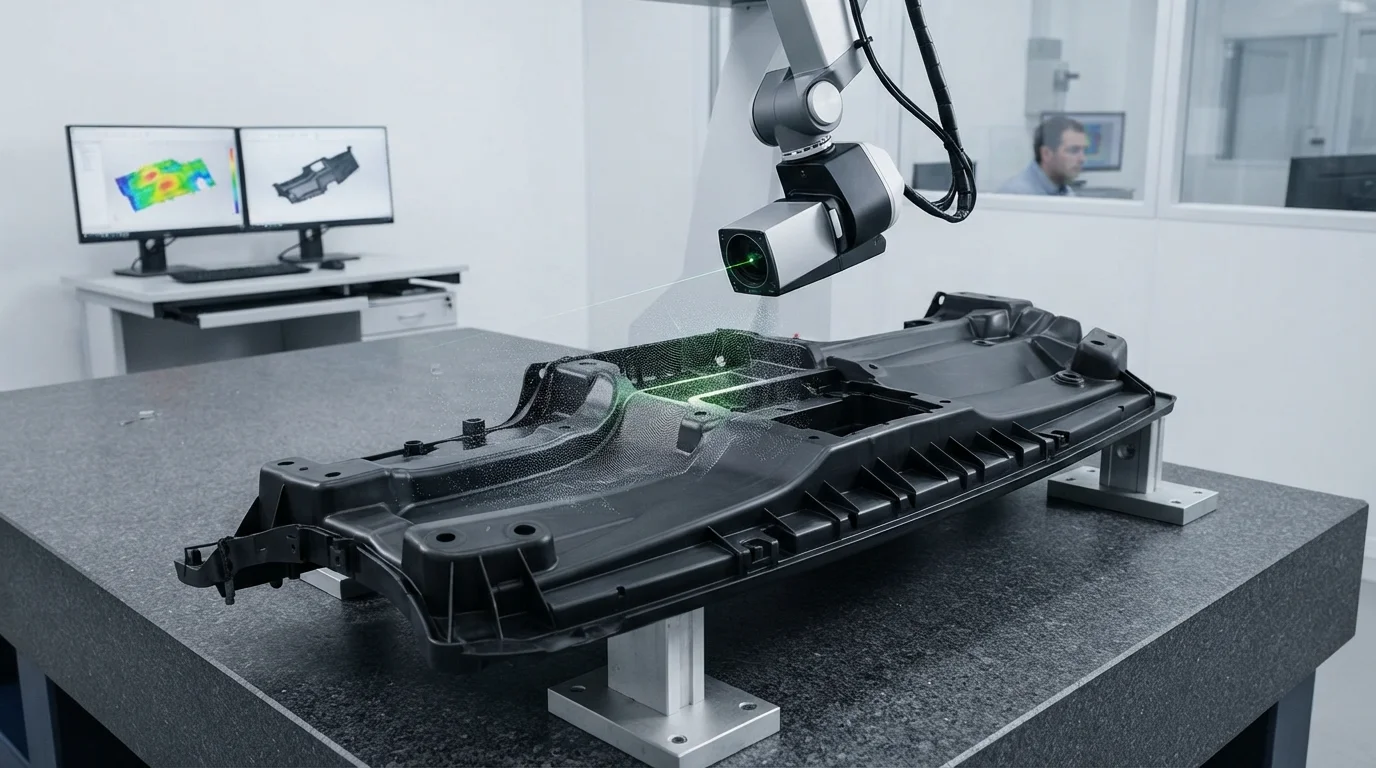
La fabricación de carcasas de polímero de gran formato, paneles de carrocería automotriz y pallets estructurales pesados presenta graves desafíos de procesamiento y utillaje. La inyección de grandes volúmenes de plástico fundido a través de largos recorridos de flujo en la cavidad suele causar líneas de soldadura visibles, marcas de hundimiento localizadas y una severa deformación estructural. Especificar el moldeo por inyección de piezas grandes de alto tonelaje moldeo por inyección de piezas grandes supera estas limitaciones de fabricación mediante la utilización de altas fuerzas de cierre y sistemas especializados de control del flujo de fundido. JUCHENG opera celdas de producción automatizadas de servicio pesado capaces de moldear componentes a gran escala de hasta 15 kg de peso o 2,5 metros de longitud.
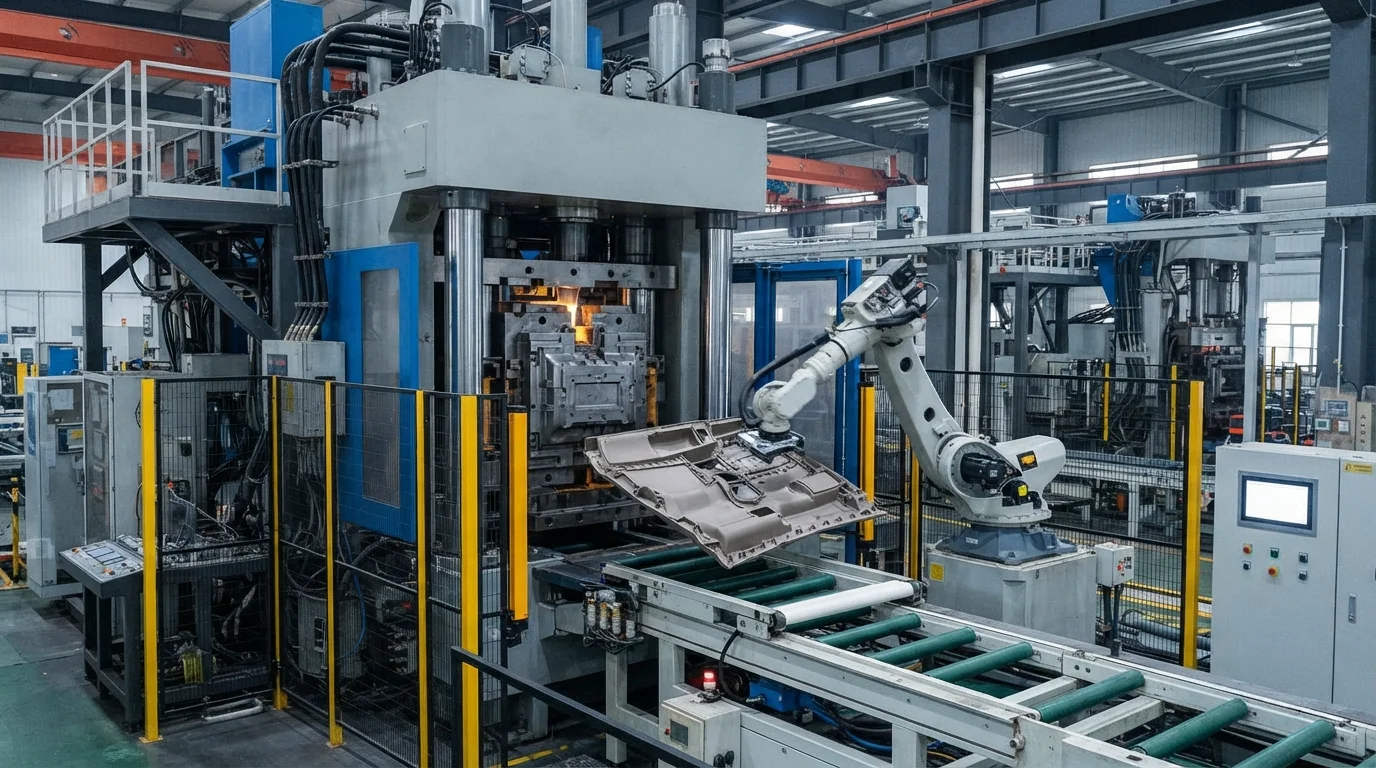
Tabla de contenido
Fuerza de cierre de 3000T y compuerta de válvula secuencial (SVG)
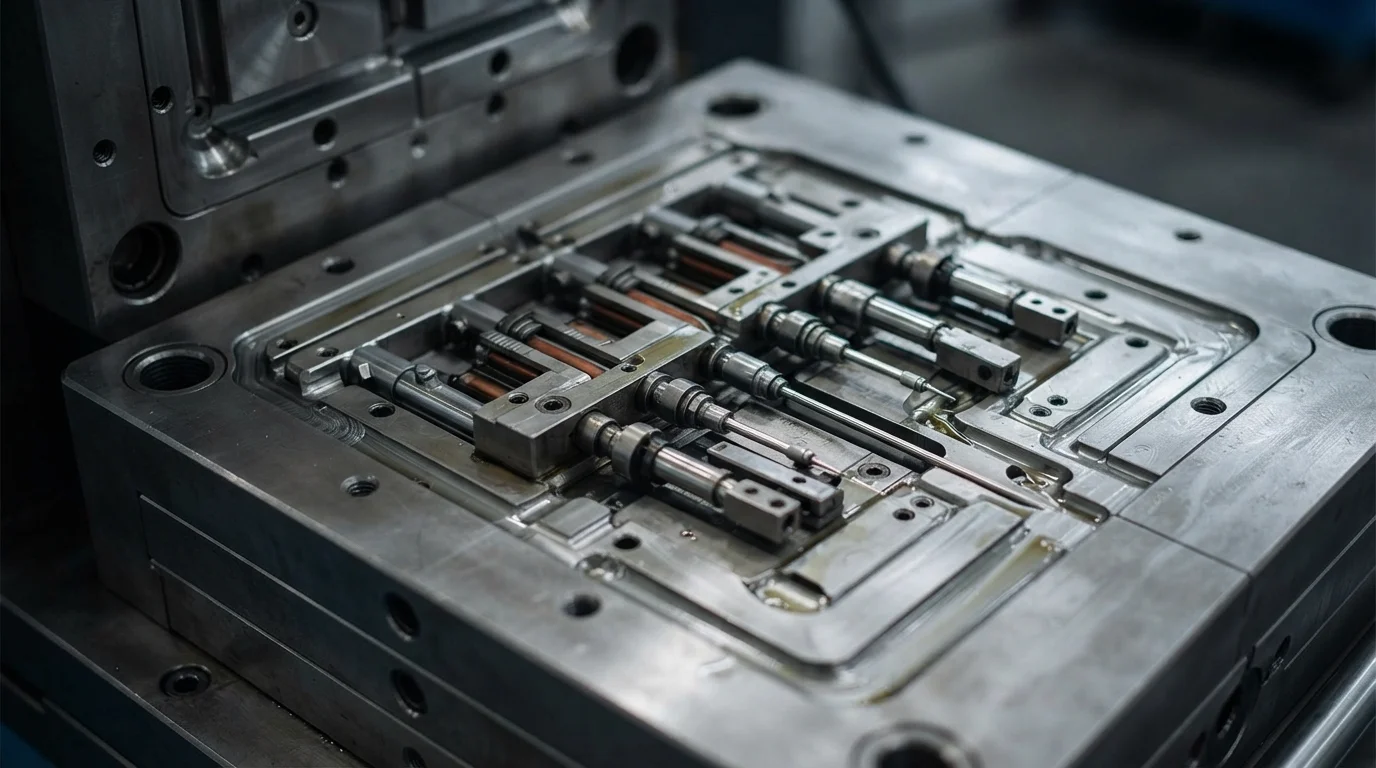
La operación de una prensa hidráulica de 3000 toneladas proporciona la enorme fuerza de cierre necesaria para mantener cerradas las grandes cavidades del molde bajo altas presiones de inyección. El control de la convergencia del frente de fundido a través de superficies de cavidad extensas depende de la tecnología de compuerta de válvula secuencial (SVG) Equipar los colectores de canal caliente con válvulas de aguja de canal caliente neumáticas o hidráulicas permite a los ingenieros de procesamiento abrir las compuertas de forma secuencial. La apertura de las compuertas de válvula en una secuencia en cascada controlada guía el frente de plástico fundido suavemente sin permitir que se formen líneas de soldadura en las superficies de apariencia visible. El llenado secuencial elimina las marcas de soldadura cosméticas y reduce la presión de inyección requerida, evitando la distorsión de la pieza.
Los estándares de secuencia de operación de la compuerta de válvula secuencial incluyen:
- Temporización de válvulas en cascada—La apertura secuencial de las compuertas del sistema de canales calientes guía progresivamente los frentes de fundido sin crear líneas de soldadura cosméticas.
- Alta fuerza de cierre hidráulica—Mantener cerradas las placas de molde pesadas bajo alta presión de cavidad evita el rebabeo en la línea de partición.
- Reducción de la caída de presión—Distribuir el fundido a través de sistemas de canales calientes de múltiples boquillas reduce la presión de inyección requerida.
- Monitoreo con transductores de cavidad—Rastrear los perfiles de presión a través de paredes de cavidad grandes asegura una densidad de empaque uniforme.
Exteriores automotrices grandes, parachoques y paneles estructurales (hasta 15 kg / 2.5 m)
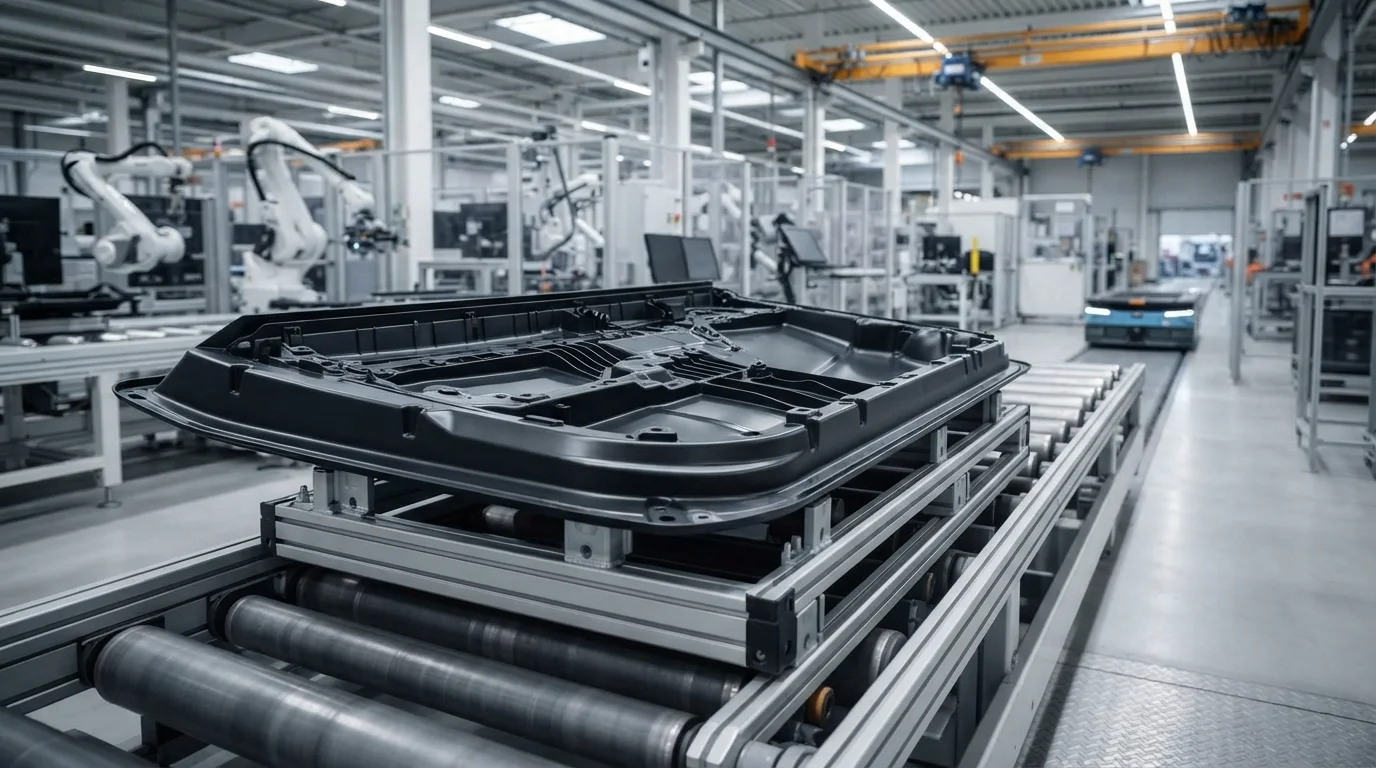
Los exteriores automotrices y las plataformas de logística industrial exigen piezas poliméricas de gran escala que combinen bajo peso con resistencia al impacto. Moldear componentes pesados como parachoques automotrices, paneles de puertas, marcos de tableros y tarimas de servicio pesado requiere procesar termoplásticos resistentes. Los polímeros comunes utilizados en el moldeo de gran formato incluyen polipropileno (PP), ABS, PC/ABS, y olefinas termoplásticas (TPO). La combinación de resinas base con fibras de vidrio mejora la rigidez estructural, lo que permite que los paneles plásticos moldeados reemplacen las estampaciones de metal pesado. El moldeo de gran tamaño en una sola pieza elimina los pasos de unión secundarios, mejorando la integridad estructural mientras se reduce el peso crítico del vehículo.
| Grado de polímero para piezas grandes | Peso máx. de pieza (kg) | Longitud máx. de pieza (m) | Fuerza de sujeción requerida | Aplicación principal de piezas grandes |
|---|---|---|---|---|
| TPO / PP (SABIC PP 570P) | Hasta 15,0 kg | Hasta 2,5 m | Prensa de 2000T – 3000T | Parachoques y frentes de automóviles |
| PC/ABS (Bayblend FR3010) | Hasta 12,0 kg | Hasta 2,0 m | Prensa de 1800T – 3000T | Cubiertas de baterías de vehículos eléctricos y molduras de puertas |
| HDPE (Dow DMDA-8007) | Hasta 15,0 kg | Hasta 2,2 m | Prensa de 1500T – 2500T | Palés y cajas industriales de servicio pesado |
Ingeniería de nervaduras estructurales y minimización del alabeo en componentes pesados
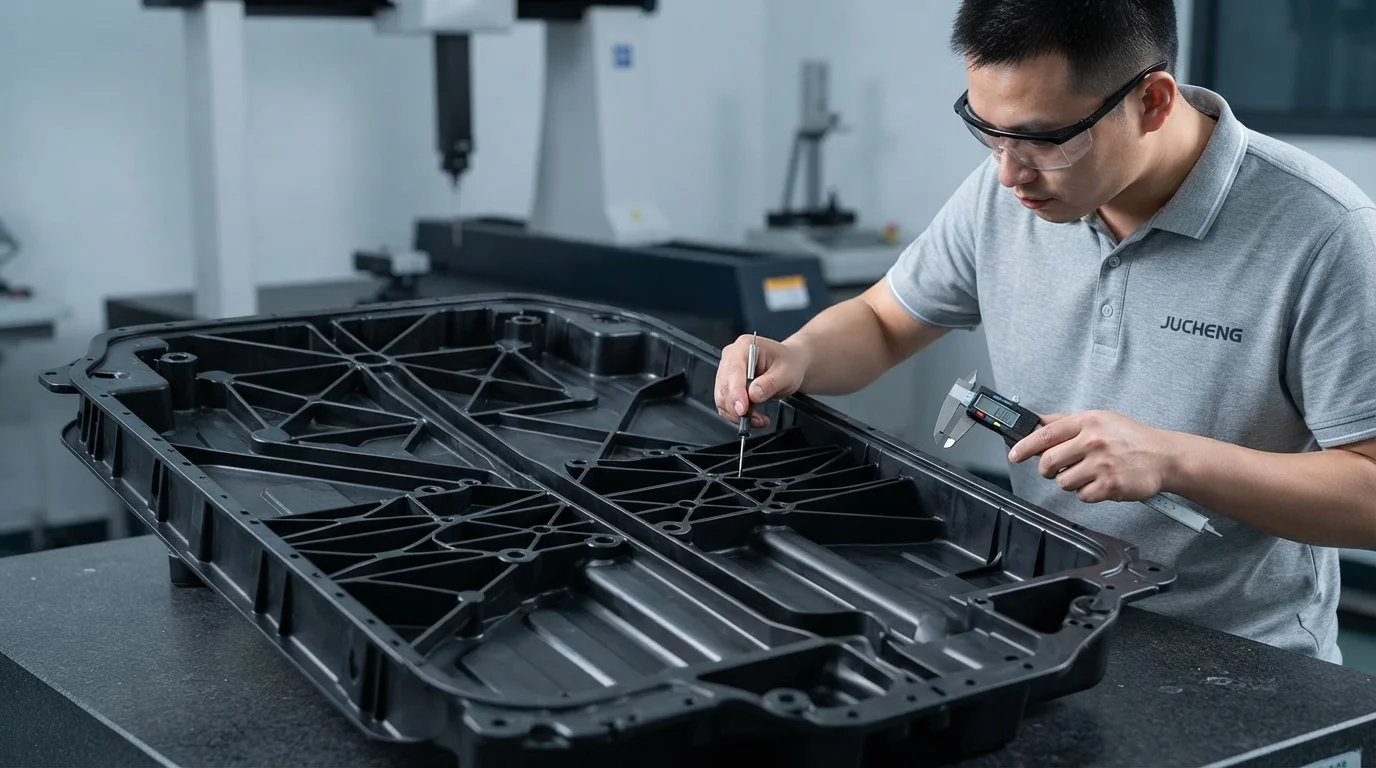
Prevenir el alabeo posterior al moldeo y las marcas de hundimiento cosméticas en componentes plásticos pesados requiere una ingeniería cuidadosa del espesor de pared. Las paredes sólidas gruesas se enfrían lentamente y se contraen de manera desigual, causando sombras profundas de hundimiento en las superficies de apariencia. Diseñar nervaduras de refuerzo estructurales con un espesor de base de 50% a 60% del espesor nominal de pared aumenta la rigidez a la flexión sin añadir masa. Configurar redes de enfriamiento equilibradas cerca de las superficies del núcleo y de la cavidad extrae el calor de manera uniforme a través de grandes áreas superficiales. La tecnología de moldeo asistido por gas también se puede integrar para inyectar gas nitrógeno en secciones de nervaduras gruesas, creando núcleos huecos que eliminan las marcas de hundimiento.
Preguntas frecuentes (FAQ)
¿Qué es la compuerta de válvula secuencial (SVG) y por qué se utiliza para piezas grandes?
La compuerta de válvula secuencial utiliza válvulas de aguja controladas electrónicamente dentro de las boquillas del canal caliente para abrir y cerrar los puertos de compuerta en una secuencia específica. Este proceso de llenado en cascada guía el plástico fundido suavemente a través de grandes cavidades, eliminando por completo las líneas de soldadura cosméticas y reduciendo la fuerza de cierre requerida.
¿Cómo se previene el alabeo en paneles automotrices plásticos grandes?
Prevenir el alabeo requiere diseñar espesores de pared nominales uniformes y mantener un enfriamiento equilibrado del molde a través de grandes superficies de herramienta. Incorporar nervaduras de refuerzo diseñadas a 50%-60% del espesor de pared añade rigidez sin causar marcas de hundimiento ni contracción diferencial.
¿Qué materiales son mejores para moldear piezas estructurales de gran formato?
El polipropileno (PP), las mezclas de TPO, el ABS y las aleaciones de PC/ABS son los polímeros más comunes para piezas estructurales grandes. Añadir refuerzo de fibra de vidrio mejora el módulo de tracción y la resistencia al calor, haciendo que los paneles plásticos sean adecuados para reemplazar estampados de metal pesado.