
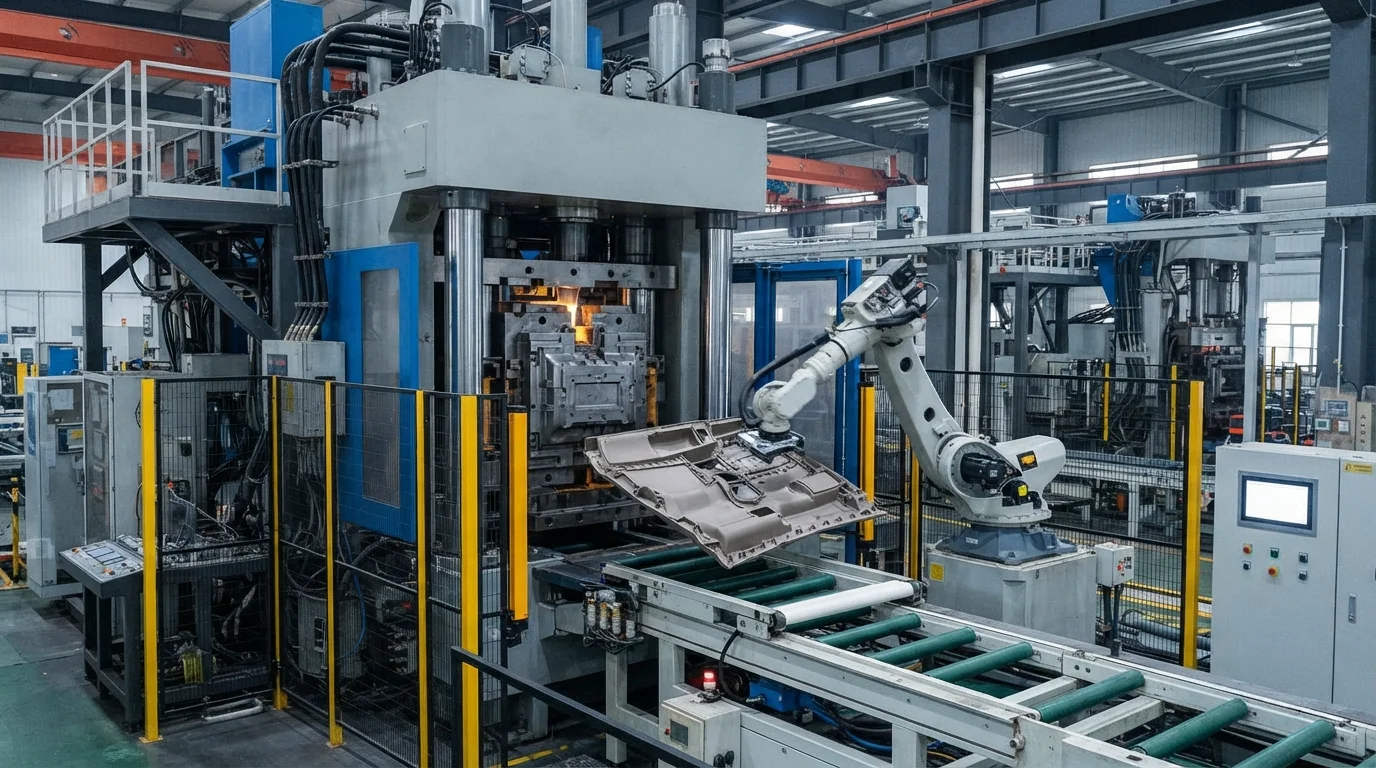
Büyük formatlı polimer muhafazalar, otomotiv gövde panelleri ve ağır yapısal paletler üretmek ciddi proses ve kalıp zorlukları ortaya çıkarır. Uzun kavite akış yolları boyunca ağır plastik eriyik hacimlerinin enjekte edilmesi sıklıkla görünür kaynak çizgilerine, bölgesel çöküntü izlerine ve ciddi yapısal çarpılmaya neden olur. Yüksek tonajlı büyük parça enjeksiyon kalıplama belirtilmesi, yüksek kenetleme kuvvetleri ve özel eriyik akış kontrol sistemleri kullanarak bu üretim sınırlarını aşar. JUCHENG, 15 kg ağırlığa veya 2,5 metre uzunluğa kadar büyük ölçekli bileşenleri kalıplayabilen ağır hizmet tipi otomatik üretim hücrelerini işletmektedir.
İçindekiler
3000T Kenetleme Kuvveti ve Sıralı Valf Kapılama (SVG)
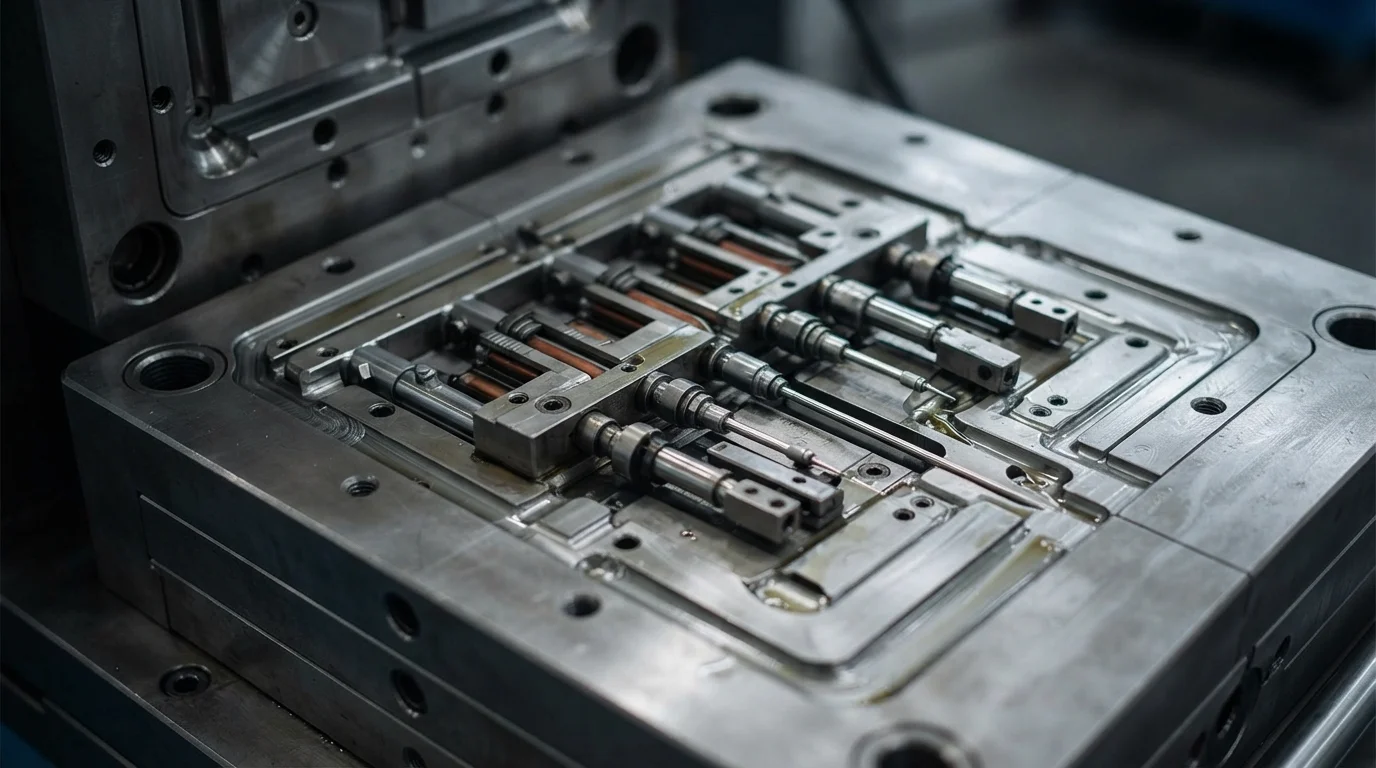
3000 tonluk bir hidrolik presin işletilmesi, yüksek enjeksiyon basınçları altında büyük kalıp kavitelerini kapalı tutmak için gereken muazzam kenetleme kuvvetini sağlar. Geniş kavite yüzeyleri boyunca eriyik cephesi birleşmesinin kontrol edilmesi, Sıralı Valf Kapılama (SVG) teknolojisine dayanır. Sıcak yolluk manifoldlarının pnömatik veya hidrolik sıcak yolluk iğne valfleri ile donatılması, proses mühendislerinin kapıları sıralı olarak açmasına olanak tanır. Valf kapılarının kontrollü bir kaskad sırasıyla açılması, eriyik plastik cephesini görünür yüzeylerde kaynak çizgilerinin oluşmasına izin vermeden düzgün bir şekilde yönlendirir. Sıralı dolum, kozmetik kaynak izlerini ortadan kaldırır ve gereken enjeksiyon basıncını azaltarak parça distorsiyonunu önler.
Sıralı valf kapılama çalışma sırası standartları şunları içerir:
- Kaskad valf zamanlaması—Sıralı valf kapılarının kademeli olarak açılması, eriyik cephelerini kozmetik kaynak çizgileri oluşturmadan yönlendirir.
- Yüksek hidrolik kenetleme kuvveti—Yüksek kavite basıncı altında ağır kalıp plakalarını kapalı tutmak, ayırma hattı çapak oluşumunu önler.
- Basınç düşüşü azaltımı—Eriyiğin çok noktalı sıcak yolluk sistemleri aracılığıyla dağıtılması, gereken enjeksiyon basıncını düşürür.
- Kavite transdüser izleme—Büyük kavite duvarları boyunca basınç profillerinin izlenmesi, tekdüze paketleme yoğunluğu sağlar.
Büyük Otomotiv Dış Aksamları, Tamponlar ve Yapısal Paneller (15 kg / 2,5 m'ye kadar)
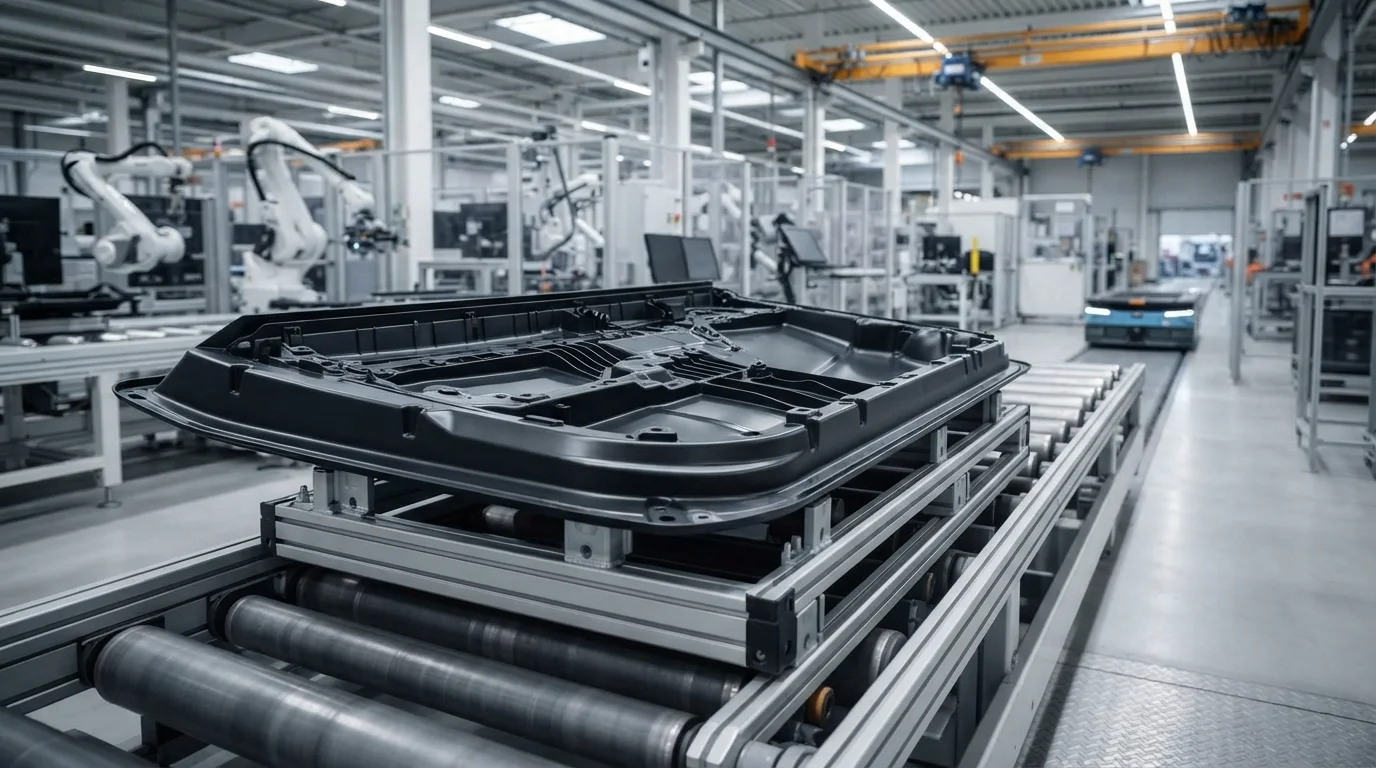
Otomotiv dış aksamları ve endüstriyel lojistik platformları, düşük ağırlığı darbe dayanımıyla birleştiren büyük ölçekli polimer parçalar gerektirir. Otomotiv tamponları, kapı panelleri, gösterge paneli çerçeveleri ve ağır hizmet paletleri gibi ağır bileşenlerin kalıplanması, dayanıklı termoplastiklerin işlenmesini gerektirir. Büyük formatlı kalıplamada kullanılan yaygın polimerler arasında polipropilen (PP), ABS, PC/ABS, ve termoplastik olefinler (TPObulunur. Baz reçinelerin cam elyafı ile bileşimlendirilmesi yapısal sertliği artırarak kalıplanmış plastik panellerin ağır metal pres parçalarının yerini almasını sağlar. Tek parça büyük kalıplama, ikincil birleştirme adımlarını ortadan kaldırarak yapısal bütünlüğü iyileştirirken kritik araç ağırlığından tasarruf sağlar.
| Büyük Parça Polimer Sınıfı | Maks. Parça Ağırlığı (kg) | Maks. Parça Uzunluğu (m) | Gerekli Sıkma Kuvveti | Birincil Büyük Parça Uygulaması |
|---|---|---|---|---|
| TPO / PP (SABIC PP 570P) | 15,0 kg'a kadar | 2,5 m'ye kadar | 2000T – 3000T Pres | Otomotiv ön tamponlar ve kaplamalar |
| PC/ABS (Bayblend FR3010) | 12,0 kg'a kadar | 2,0 m'ye kadar | 1800T – 3000T Pres | EV batarya muhafaza kapakları ve kapı kaplamaları |
| HDPE (Dow DMDA-8007) | 15,0 kg'a kadar | 2,2 m'ye kadar | 1500T – 2500T Pres | Ağır hizmet tipi endüstriyel paletler ve kasalar |
Yapısal Kaburga Mühendisliği ve Ağır Bileşenlerde Çarpılmanın En Aza İndirilmesi
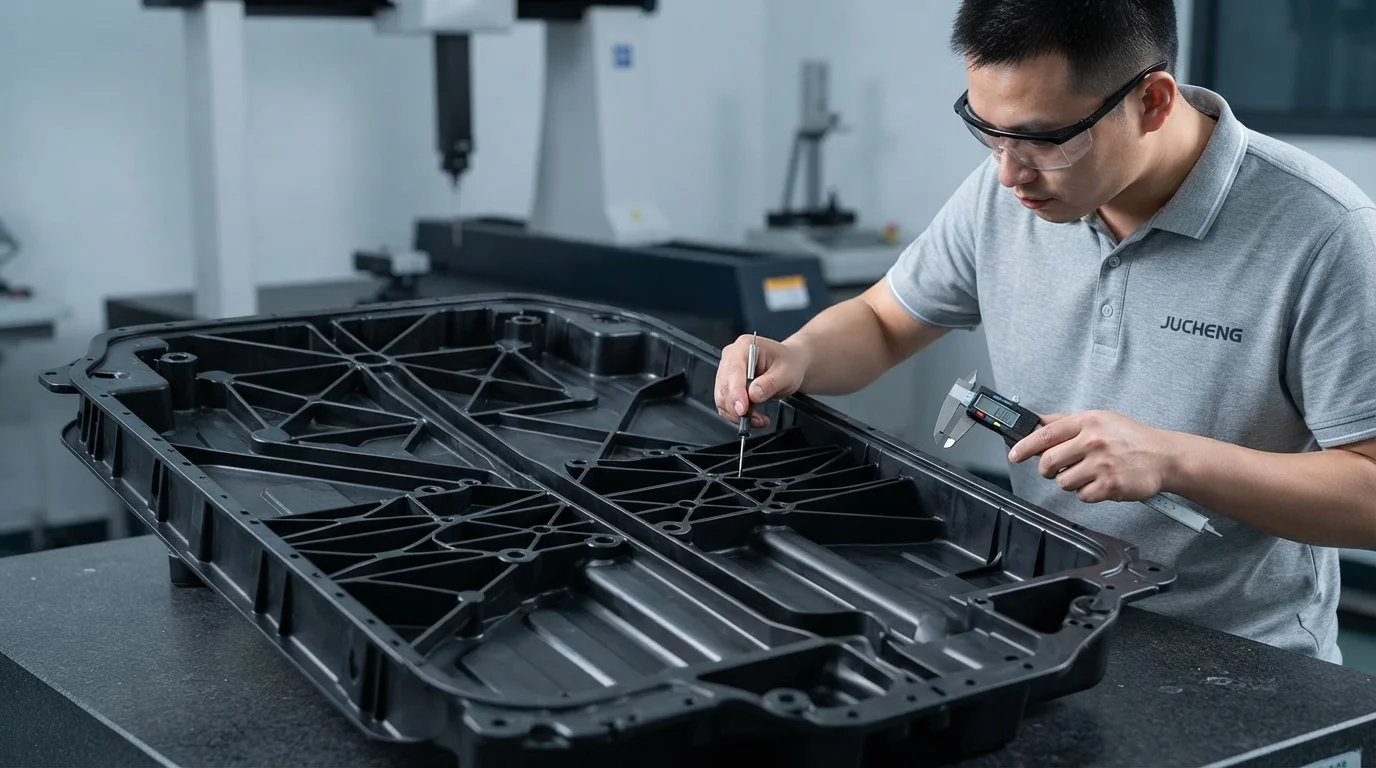
Ağır plastik bileşenlerde kalıp sonrası çarpılmayı ve kozmetik çekinti izlerini önlemek, dikkatli et kalınlığı mühendisliği gerektirir. Kalın masif duvarlar yavaş soğur ve dengesiz şekilde büzülerek görünür yüzeylerde derin çekinti gölgelerine neden olur. Nominal et kalınlığının 50% ila 60%'si taban kalınlığında yapısal takviye kaburgaları tasarlamak, kütle eklemeden eğilme rijitliğini artırır. Çekirdek ve boşluk yüzeylerine yakın dengeli soğutma suyu ağları yapılandırmak, büyük yüzey alanları boyunca ısıyı eşit şekilde çeker. Kalın kaburga bölümlerine nitrojen gazı enjekte ederek çekinti izlerini ortadan kaldıran içi boş çekirdekler oluşturmak için gaz destekli kalıplama teknolojisi de entegre edilebilir.
Sıkça Sorulan Sorular (SSS)
Sıralı Valf Kapılaması (SVG) nedir ve neden büyük parçalar için kullanılır?
Sıralı Valf Kapılaması, sıcak yolluk nozulları içindeki elektronik olarak kontrol edilen iğne valfleri kullanarak kapı portlarını belirli bir sırayla açar ve kapatır. Bu kademeli dolum süreci, erimiş plastiği büyük boşluklar boyunca düzgün şekilde yönlendirerek kozmetik kaynak çizgilerini tamamen ortadan kaldırır ve gereken sıkma kuvvetini azaltır.
Büyük plastik otomotiv panellerinde çarpılma nasıl önlenir?
Çarpılmayı önlemek, tekdüze nominal et kalınlıkları tasarlamayı ve büyük takım yüzeyleri boyunca dengeli kalıp soğutmasını sürdürmeyi gerektirir. Et kalınlığının 50%-60%'sine göre tasarlanmış takviye kaburgalarının dahil edilmesi, çekinti izlerine veya farklı büzülmeye neden olmadan rijitlik katar.
Büyük formatlı yapısal parçaların kalıplanması için en iyi malzemeler hangileridir?
Polipropilen (PP), TPO karışımları, ABS ve PC/ABS alaşımları, büyük yapısal parçalar için en yaygın polimerlerdir. Cam elyaf takviyesi eklemek çekme modülünü ve ısı direncini iyileştirerek plastik panelleri ağır metal pres parçalarının yerini almaya uygun hale getirir.