
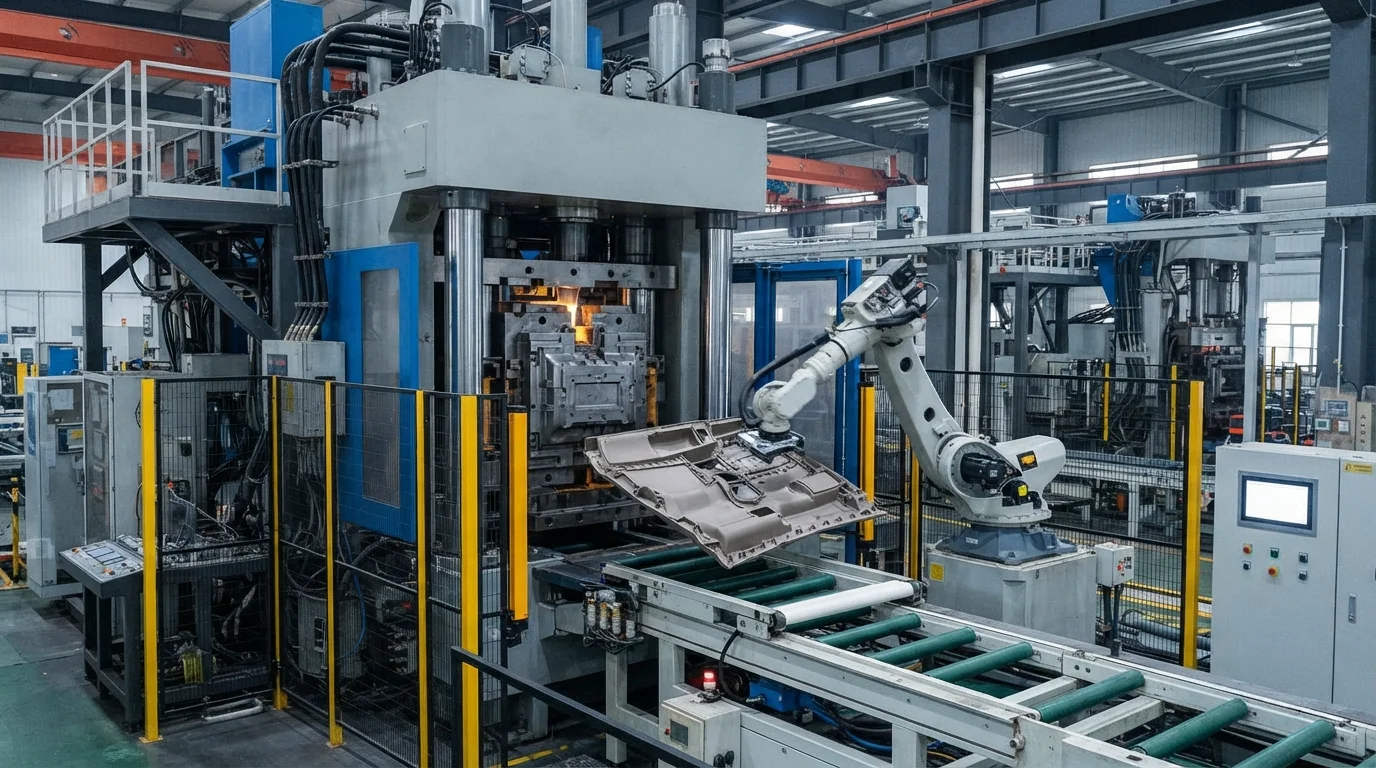
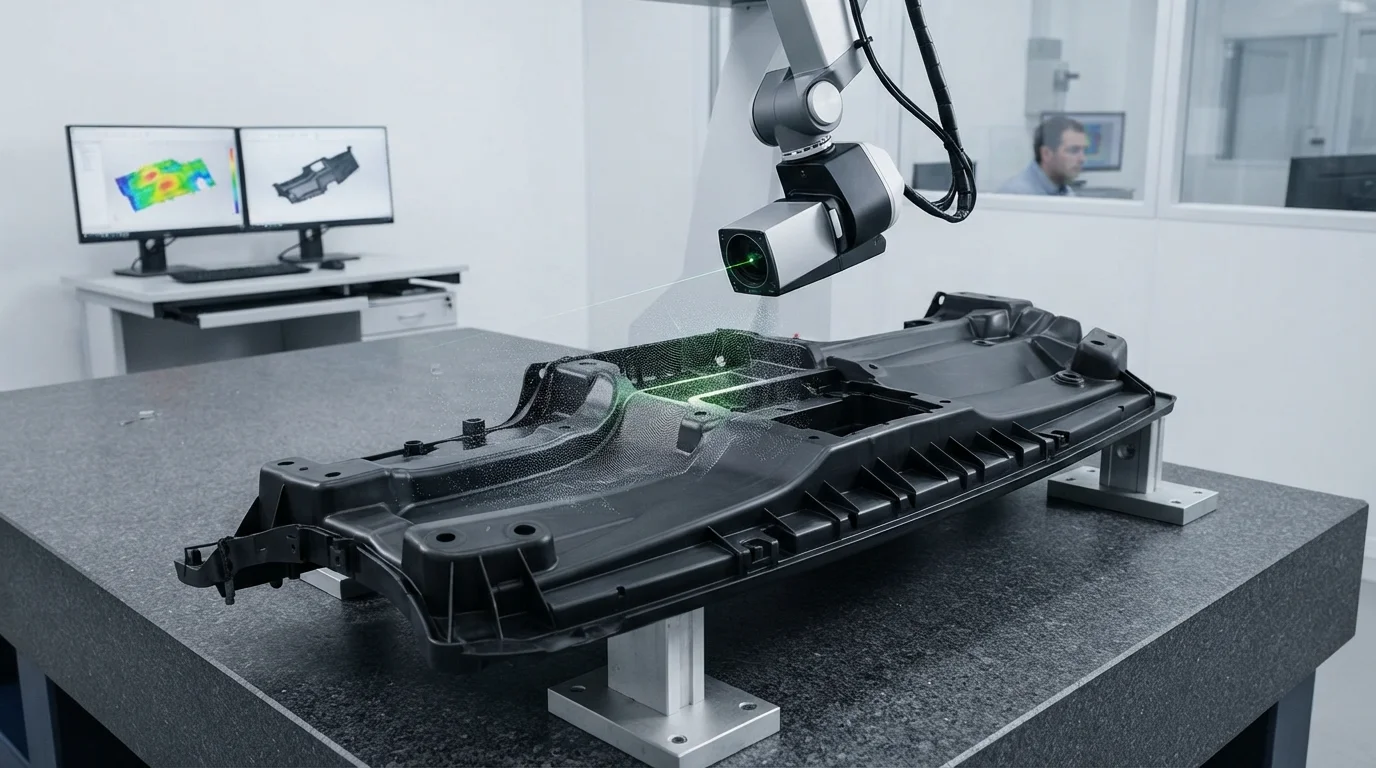
Die Herstellung von großformatigen Polymergehäusen, Karosserieteilen für Automobile und schweren Strukturpaletten stellt ernsthafte Herausforderungen an Verarbeitung und Werkzeugbau. Das Einspritzen großer Kunststoffschmelzemengen über lange Kavitätsfließwege führt oft zu sichtbaren Bindenähten, lokalen Einfallstellen und schwerer struktureller Verformung. Die Spezifikation von Hochtonnage- Großteil-Spritzguss überwindet diese Fertigungsgrenzen durch den Einsatz hoher Schließkräfte und spezieller Schmelzeflusskontrollsysteme. JUCHENG betreibt Hochleistungs-Automatisierungszellen, die großformatige Komponenten mit einem Gewicht von bis zu 15 kg oder einer Länge von 2,5 Metern formen können.
Inhaltsverzeichnis
3000T Schließkraft & sequentielle Ventilsteuerung (SVG)
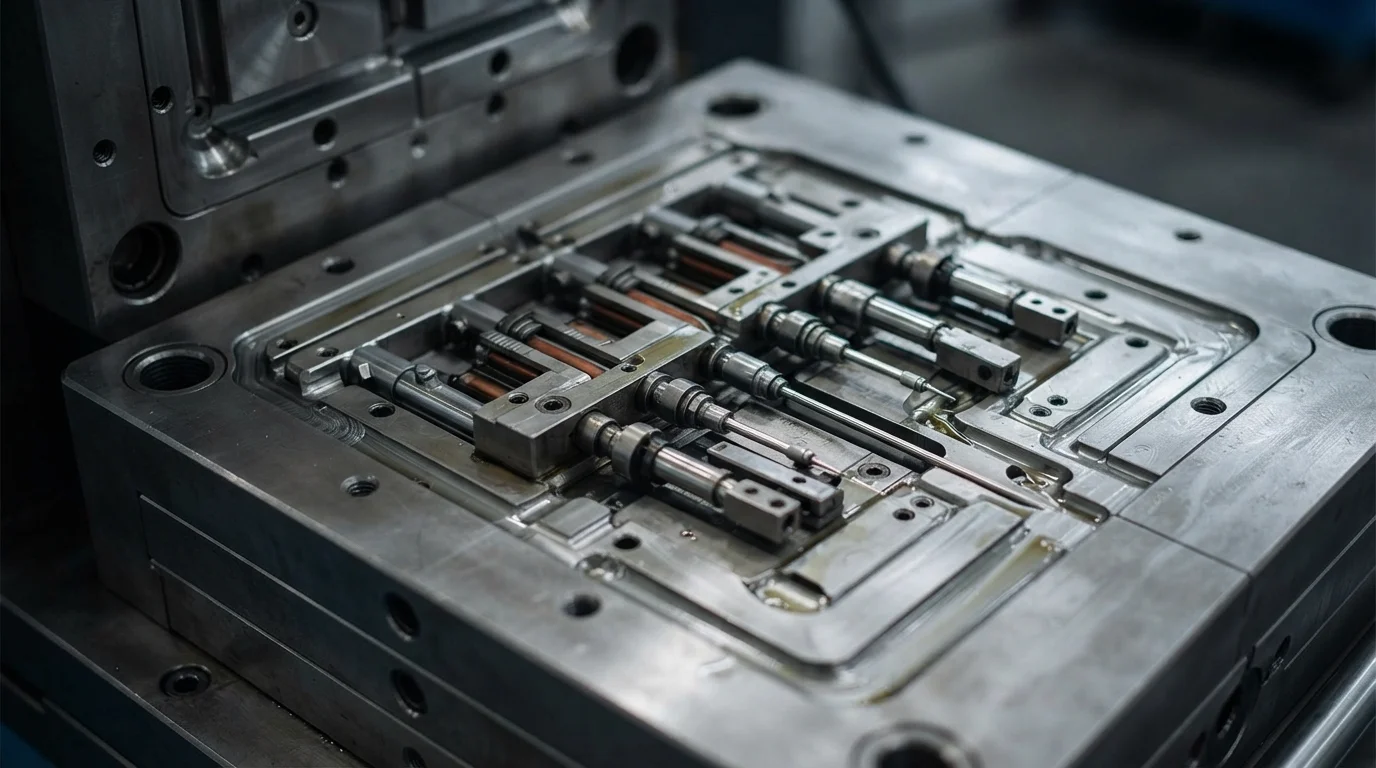
Der Betrieb einer hydraulischen Presse mit 3000 Tonnen liefert die enorme Schließkraft, die erforderlich ist, um große Formkavitäten unter hohen Einspritzdrücken geschlossen zu halten. Die Steuerung der Schmelzefrontkonvergenz über große Kavitätsoberflächen beruht auf der Sequentiellen Ventilsteuerung (SVG) Technologie. Die Ausstattung von Heißkanalverteilern mit pneumatischen oder hydraulischen Heißkanal-Nadelverschlussventilen ermöglicht es Verfahrenstechnikern, die Ventile sequentiell zu öffnen. Das Öffnen der Ventile in einer kontrollierten Kaskadenfolge führt die Kunststoffschmelzefront gleichmäßig, ohne dass sich Bindenähte auf sichtbaren Oberflächen bilden. Die sequentielle Füllung eliminiert kosmetische Bindemarken und reduziert den erforderlichen Einspritzdruck, wodurch eine Verformung des Teils verhindert wird.
Betriebsstandards für die sequentielle Ventilsteuerung umfassen:
- Kaskadierte Ventilsteuerung—Das sequenzielle Öffnen der Angussventile führt die Schmelzefronten schrittweise, ohne kosmetische Bindenähte zu erzeugen.
- Hohe hydraulische Schließkraft—Das Halten schwerer Formplatten unter hohem Kavitätsdruck verhindert Gratbildung an der Trennebene.
- Druckabfallreduzierung—Die Verteilung der Schmelze über Mehrfach-Heißkanalsysteme senkt den erforderlichen Einspritzdruck.
- Kavitäts-Druckmessumformer-Überwachung—Die Verfolgung von Druckprofilen über große Kavitätswände gewährleistet eine gleichmäßige Verdichtungsdichte.
Große Automobil-Außenteile, Stoßfänger & Strukturpaneele (bis 15 kg / 2,5 m)
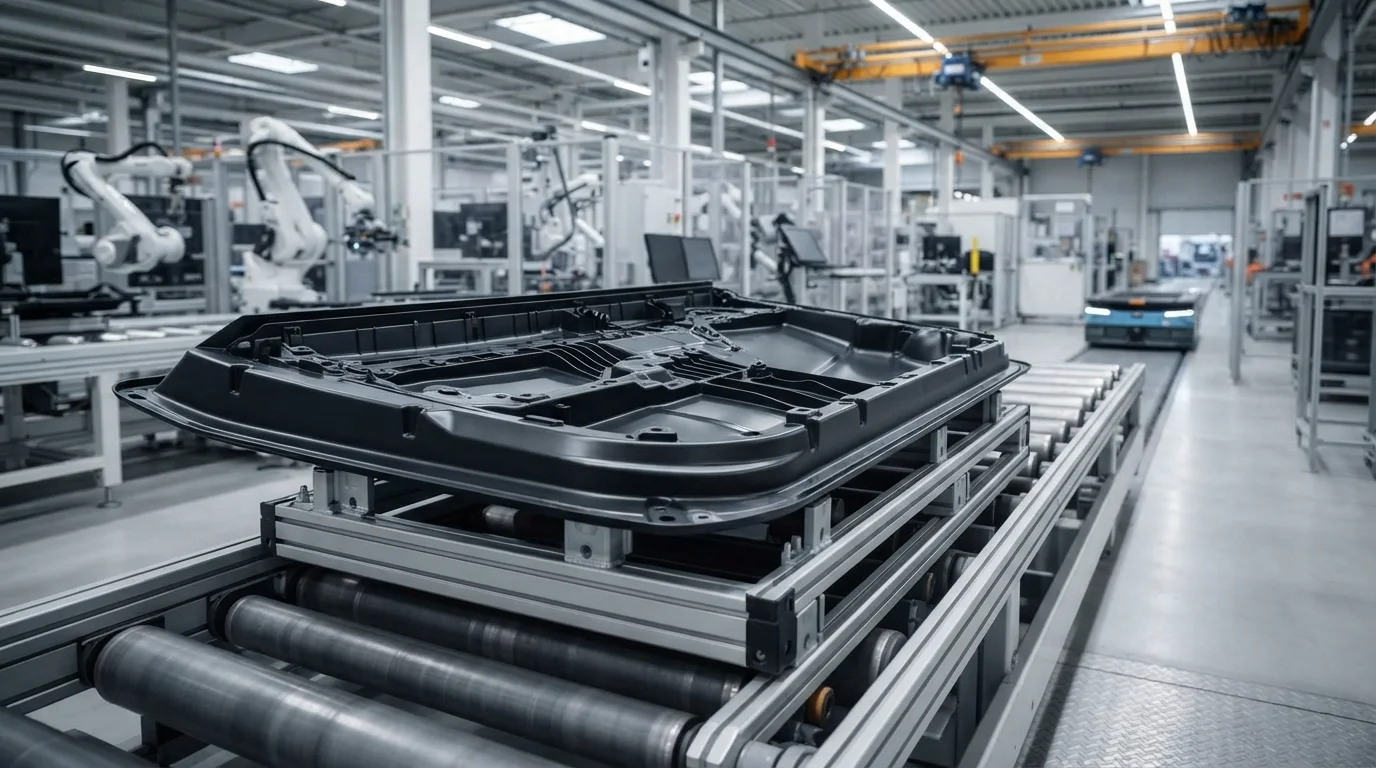
Automobil-Außenteile und industrielle Logistikplattformen erfordern großformatige Polymerteile, die geringes Gewicht mit Schlagzähigkeit verbinden. Das Formen schwerer Komponenten wie Automobil-Stoßfänger, Türverkleidungen, Armaturenbrettrahmen und schwerer Paletten erfordert die Verarbeitung zäher Thermoplaste. Zu den gängigen Polymeren, die beim Großformat-Spritzgießen verwendet werden, gehören Polypropylen (PP), ABS, PC/ABS, und thermoplastische Olefine (TPO). Das Compoundieren von Basisharzen mit Glasfasern erhöht die strukturelle Steifigkeit und ermöglicht es, dass geformte Kunststoffpaneele schwere Metallstanzteile ersetzen. Einteiliges Großformat-Spritzgießen eliminiert sekundäre Fügeschritte, verbessert die strukturelle Integrität und reduziert gleichzeitig das kritische Fahrzeuggewicht.
| Polymerqualität für Großteile | Max. Teilgewicht (kg) | Max Part Length (m) | Clamping Force Required | Primary Large Part Application |
|---|---|---|---|---|
| TPO / PP (SABIC PP 570P) | Up to 15.0 kg | Up to 2.5 m | 2000T – 3000T Press | Automotive front bumpers & fascias |
| PC/ABS (Bayblend FR3010) | Up to 12.0 kg | Up to 2.0 m | 1800T – 3000T Press | EV battery housing covers & door trims |
| HDPE (Dow DMDA-8007) | Up to 15.0 kg | Up to 2.2 m | 1500T – 2500T Press | Heavy-duty industrial pallets & crates |
Structural Rib Engineering & Minimizing Warpage in Heavy Components
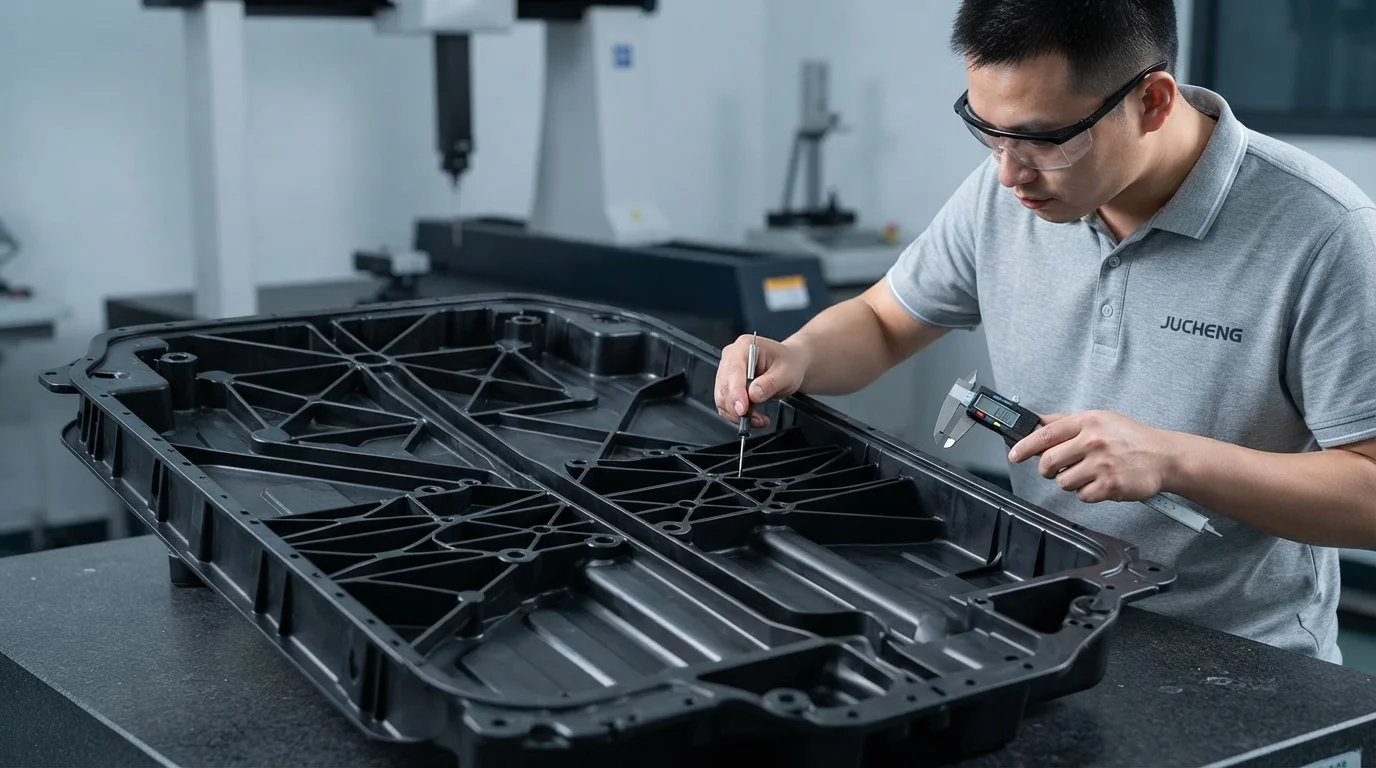
Preventing post-mold warpage and cosmetic sink marks in heavy plastic components requires careful wall thickness engineering. Thick solid walls cool slowly and contract unevenly, causing deep sink shadows on appearance surfaces. Designing structural reinforcing ribs with a base thickness of 50% to 60% of the nominal wall increases bending stiffness without adding mass. Configuring balanced cooling water networks close to core and cavity surfaces extracts heat evenly across large surface areas. Gas-assisted molding technology can also be integrated to inject nitrogen gas into thick rib sections, creating hollow cores that eliminate sink marks.
Häufig gestellte Fragen (FAQs)
What is Sequential Valve Gating (SVG) and why is it used for large parts?
Sequential Valve Gating uses electronically controlled needle valves inside hot runner nozzles to open and close gate ports in a specific sequence. This cascading filling process guides molten plastic smoothly across large cavities, completely eliminating cosmetic weld lines and reducing required clamping force.
How do you prevent warpage in large plastic automotive panels?
Preventing warpage requires designing uniform nominal wall thicknesses and maintaining balanced mold cooling across large tool surfaces. Incorporating reinforcing ribs designed to 50%-60% of wall thickness adds stiffness without causing sink marks or differential shrinkage.
What materials are best for molding large-format structural parts?
Polypropylene (PP), TPO blends, ABS, and PC/ABS alloys are the most common polymers for large structural parts. Adding glass fiber reinforcement improves tensile modulus and heat resistance, making plastic panels suitable for replacing heavy metal stampings.