
Un perno di estrazione inclinato per stampi a iniezione è utile quando un sottosquadro interno blocca l'espulsione ma può essere liberato tramite un movimento angolato controllato. Non è semplicemente una slitta laterale più piccola: il perno di estrazione si muove insieme al sistema di espulsione, quindi il suo movimento, il contatto con il pezzo e la temporizzazione devono funzionare in modo coordinato. Esaminare la caratteristica all'interno dell'intero progettazione personalizzata dello stampo prima di scegliere il meccanismo.
Partire dalla superficie intrappolata e tracciarne il percorso di rilascio. Se una riprogettazione, una cava aperta o una modifica della linea di divisione preservano la funzionalità, tali opzioni possono ridurre l'acciaio in movimento e la manutenzione. Utilizzare un perno di estrazione quando la caratteristica giustifica il suo movimento aggiuntivo.
In questa guida:
- Quando un perno di estrazione è adatto
- Come funziona il movimento
- Indizi di guasto
- Revisione del progetto
- FAQ
Quando un perno di estrazione è più adatto di una slitta?
Un perno di estrazione è preso in considerazione per un sottosquadro interno che può allontanarsi diagonalmente dalla caratteristica stampata durante l'espulsione. Un'anima laterale diritta è spesso più diretta quando la caratteristica richiede un'estrazione laterale dedicata. La geometria, la corsa e il layout dello stampo decidono; nessuno dei due meccanismi è una scelta predefinita universale.
La profondità del sottosquadro, lo sformo, lo spessore della parete, la direzione di espulsione e le nervature vicine determinano se il perno di estrazione può liberarsi senza strisciare. Le caratteristiche profonde possono richiedere una corsa eccessiva o lasciare il perno di estrazione troppo snello per rimanere rigido. Esaminare il pezzo in sezione e nell'assieme completo dello stampo.
Come deve essere coordinato il movimento del perno di estrazione?
La piastra di espulsione spinge il perno di estrazione in avanti mentre il suo percorso di guida crea uno spostamento laterale. Il pezzo deve rimanere supportato mentre il sottosquadro si libera. Altrimenti, la caratteristica può flettersi, sbiancarsi, incrinarsi o rimanere incastrata. Mostrare il movimento completo e confermare che il perno di estrazione si liberi prima della movimentazione o del prelievo robotizzato.
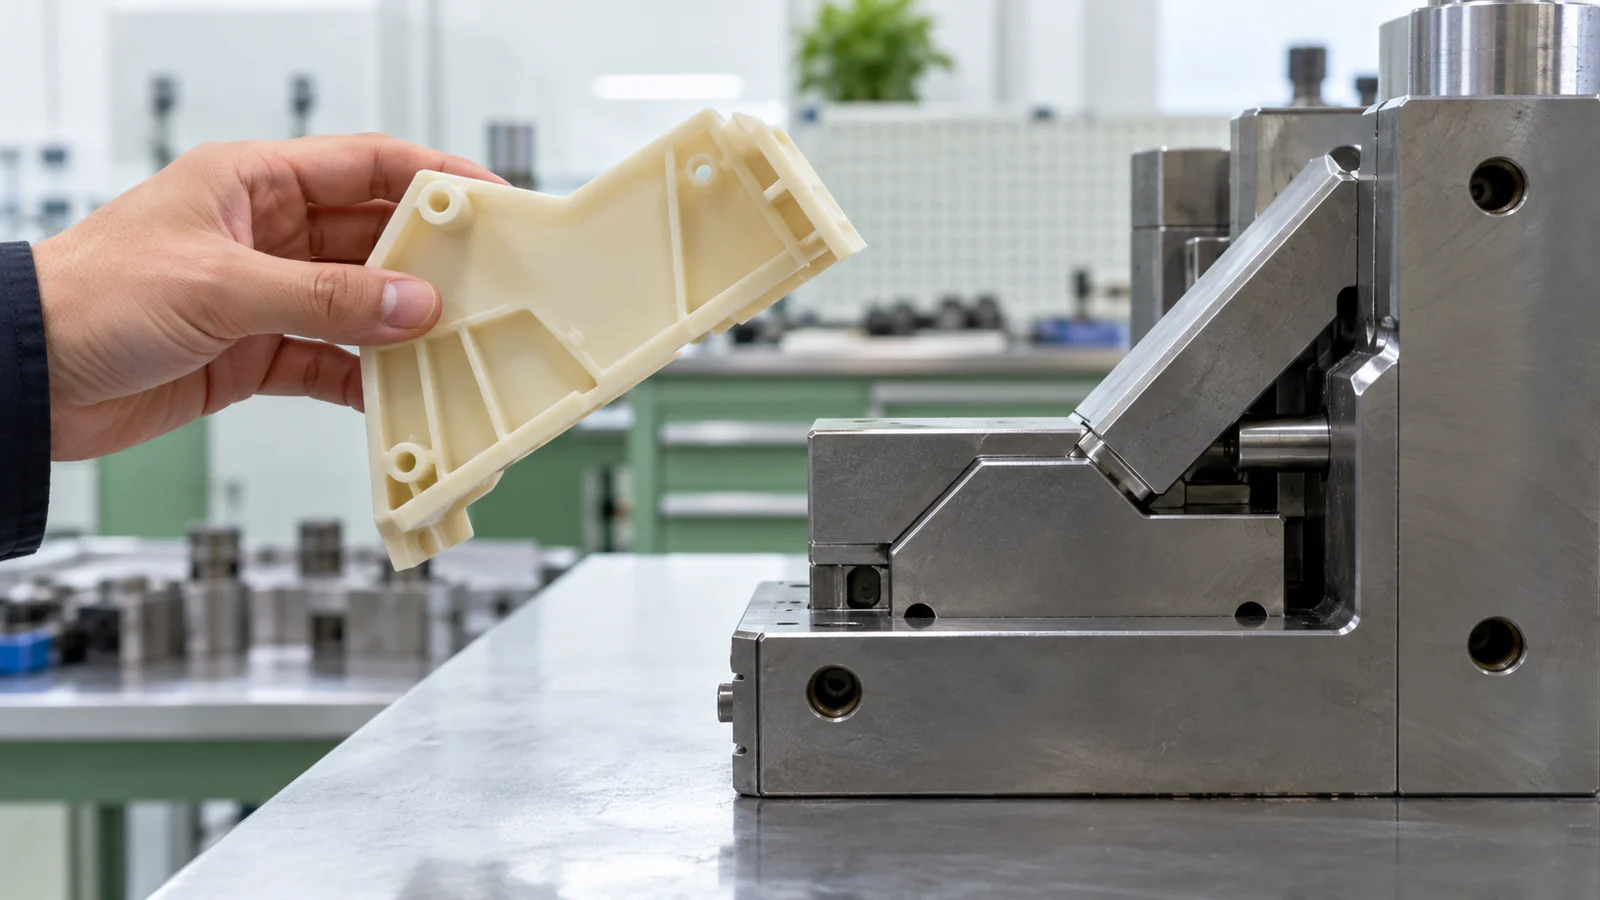
Verificare l'area di contatto della testa, la lunghezza della guida, il supporto a estensione completa e il gioco rispetto agli espulsori adiacenti. Il ritiro può stringere il pezzo attorno all'acciaio; anche la texture può modificare il distacco. Un'animazione CAD aiuta a individuare le collisioni ma non dimostra che il pezzo stampato si espellerà senza danni.
Quali guasti indicano un problema di progettazione del lifter?
Lo sfregamento sul sottosquadro può indicare gioco insufficiente, spoglia insufficiente o un percorso che trascina sulla superficie. Una caratteristica incrinata può indicare un trattenimento eccessivo o un'espulsione non supportata. Il grippaggio o l'usura sul lifter possono segnalare una guida inadeguata, contaminazione, calore o accesso limitato per la manutenzione. Aumentare la forza di espulsione prima di individuare il punto di contatto può peggiorare i danni.
Quando i pezzi si incastrano, confrontare la caratteristica con le linee guida su angolo di spoglia ed espulsione. del sito. Registrare dove appare il segno e in quale direzione corre; questo aiuta a distinguere un problema di movimento da un adattamento per ritiro o dall'attrito superficiale.
Cosa va verificato prima del distacco dallo stampo?
- Mostrare in sezione il sottosquadro, la spoglia, la corsa e il vettore di distacco.
- Confermare supporto e gioco a entrambe le estremità dell'espulsione.
- Definire i segni di riferimento accettabili e i limiti estetici.
- Esaminare la resina, il comportamento al ritiro e la texture superficiale.
- Pianificare l'ispezione, la lubrificazione e l'accesso ai componenti mobili.
Chiedere allo stampista di illustrare la sequenza rispetto al pezzo reale e al layout dello stampo. Un lifter che rispetta la geometria CAD nominale ma non può essere supportato o sottoposto a manutenzione nello stampo di produzione non è una soluzione completa.
Domande che gli acquirenti pongono sui lifter per stampi a iniezione
Un lifter può formare ogni sottosquadro interno?
No. Profondità, direzione, robustezza della feature, corsa disponibile e spazio nello stampo stabiliscono i limiti. Feature profonde o rivolte lateralmente possono richiedere un altro meccanismo o una revisione del pezzo.
Un estrattore inclinato lascerà un segno?
Può lasciare un segno di contatto o una traccia a seconda della posizione, dell'accoppiamento, della finitura e del carico di estrazione. Definire le zone estetiche e i criteri di accettazione prima della costruzione dell'attrezzatura.
Un maggiore angolo di sformo può eliminare l'estrattore inclinato?
A volte, se la geometria di sgancio può cambiare senza compromettere l'assemblaggio o la funzione. Rivedere il pezzo completo prima di rimuovere il sottosquadro.