
Un elevador de molde de inyección es útil cuando un contrasaliente interno bloquea la expulsión pero puede liberarse mediante un movimiento angulado controlado. No es simplemente una corredera lateral más pequeña: el elevador viaja con el sistema de expulsión, por lo que su movimiento, el contacto con la pieza y la sincronización deben funcionar en conjunto. Revise la característica dentro de todo el diseño de molde personalizado antes de elegir el mecanismo.
Comience por la superficie atrapada y trace su trayectoria de liberación. Si el rediseño, una ranura abierta o un cambio en la línea de partición preservan la función, esas opciones pueden reducir el acero móvil y el mantenimiento. Utilice un elevador cuando la característica justifique su movimiento adicional.
En esta guía:
- Cuándo encaja un elevador
- Cómo funciona el movimiento
- Indicios de fallo
- Revisión de diseño
- Preguntas frecuentes
¿Cuándo es un elevador una mejor opción que una corredera?
Se considera un elevador para un contrasaliente interno que puede desplazarse en diagonal alejándose de la característica moldeada durante la expulsión. Un núcleo lateral recto suele ser más directo cuando la característica requiere una extracción lateral dedicada. La geometría, el recorrido y la disposición del molde deciden; ningún mecanismo es una opción predeterminada universal.
La profundidad del contrasaliente, el ángulo de desmoldeo, el espesor de pared, la dirección de expulsión y las nervaduras cercanas determinan si el elevador puede liberarse sin arrastrar. Las características profundas pueden requerir un recorrido excesivo o dejar el elevador demasiado esbelto para mantenerse rígido. Revise la pieza en sección, así como en el conjunto completo del molde.
¿Cómo debe coordinarse el movimiento del elevador?
La placa expulsora impulsa el elevador hacia adelante mientras su trayectoria guía crea el desplazamiento lateral. La pieza debe permanecer soportada mientras se libera el contrasaliente. De lo contrario, la característica puede flexionarse, blanquearse, agrietarse o quedar atrapada. Muestre el movimiento completo y confirme que el elevador se libera antes de la manipulación o la extracción por robot.
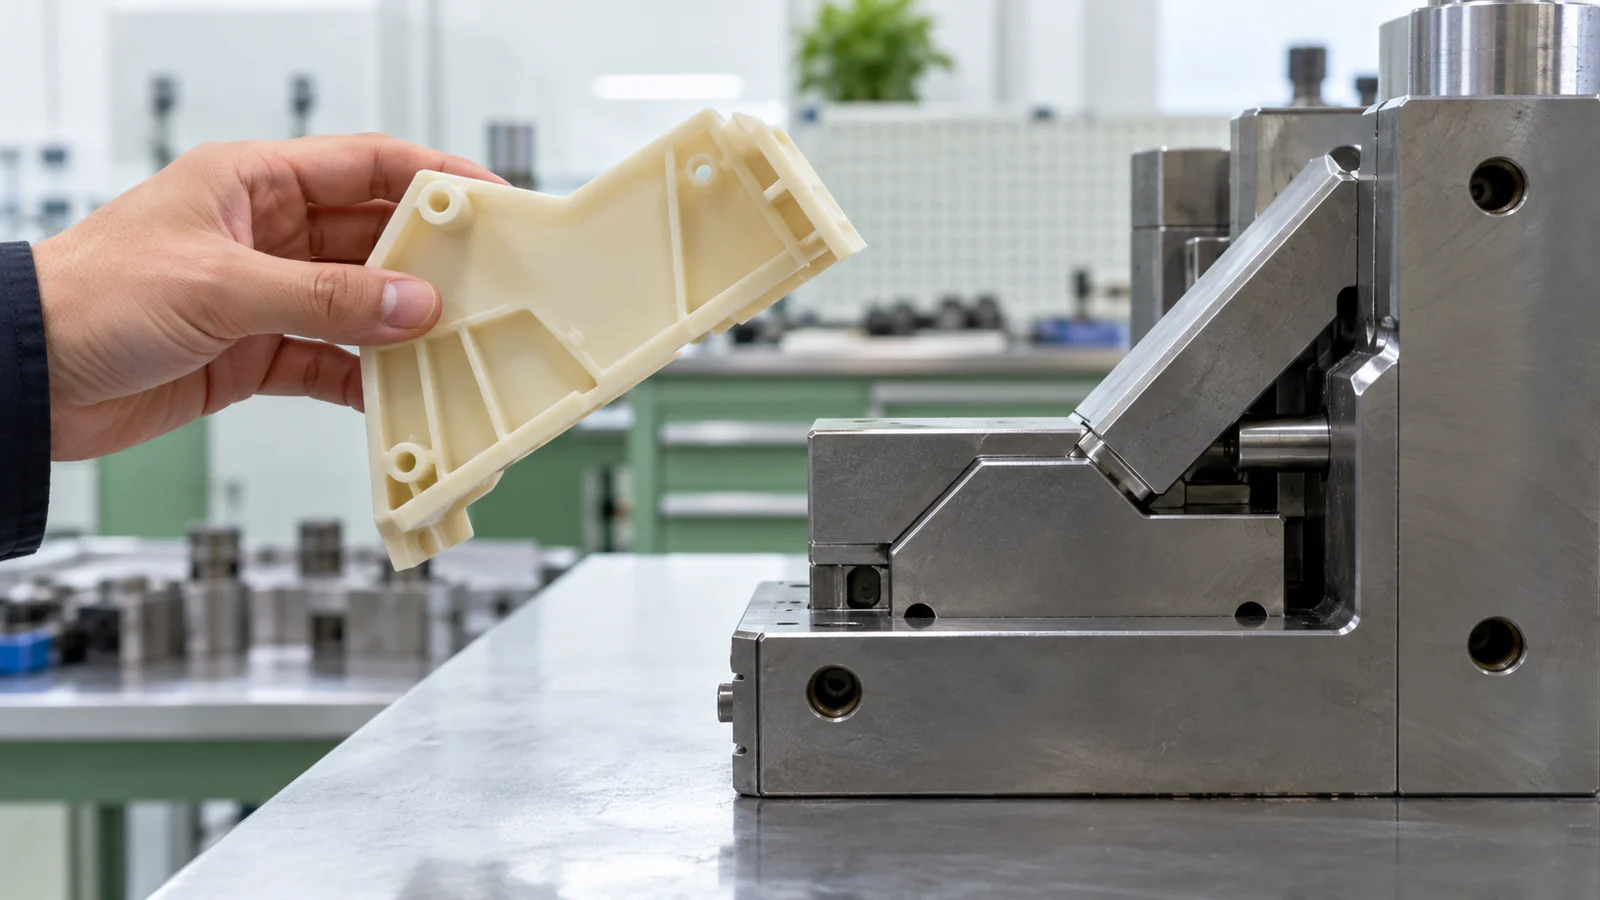
Verifique el área de contacto de la cabeza, la longitud de guía, el apoyo en extensión total y la holgura respecto a los eyectores adyacentes. La contracción puede ajustar la pieza alrededor del acero; la textura también puede alterar la liberación. Una animación CAD ayuda a exponer colisiones, pero no demuestra que la pieza moldeada se eyectará sin daños.
¿Qué fallas indican un problema de diseño del lifter?
El rayado en el contrasaliente puede indicar holgura insuficiente, ángulo de desmoldeo o una trayectoria que roza la superficie. Una característica agrietada puede señalar una retención excesiva o una eyección sin apoyo. El gripado o desgaste en el lifter puede indicar una guía deficiente, contaminación, calor o acceso limitado para el mantenimiento. Aumentar la fuerza de eyección antes de localizar el punto de contacto puede empeorar el daño.
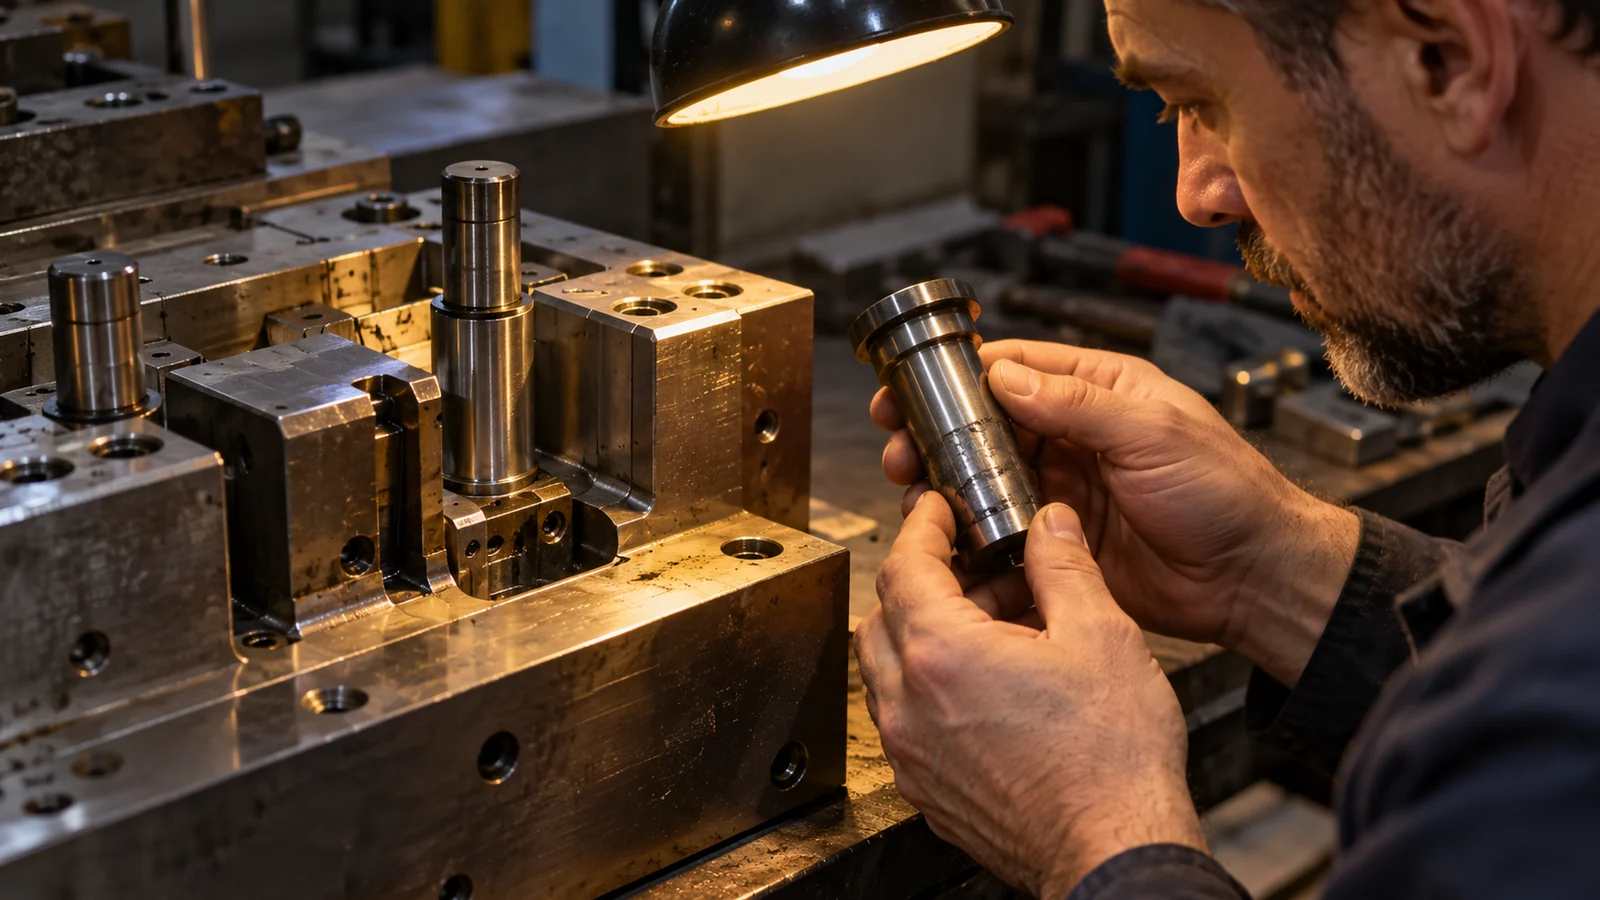
Cuando las piezas se pegan, compare la característica con la guía de ángulo de desmoldeo y eyección. del sitio. Registre dónde aparece la marca y en qué dirección corre; esto ayuda a separar un problema de movimiento de un ajuste por contracción o de la fricción superficial.
¿Qué debe verificarse antes de la liberación del molde?
- Muestre el contrasaliente, el ángulo de desmoldeo, la carrera y el vector de liberación en sección.
- Confirme el apoyo y la holgura en ambos extremos de la eyección.
- Defina las marcas testigo aceptables y los límites cosméticos.
- Revise la resina, el comportamiento de contracción y la textura superficial.
- Planifique la inspección, la lubricación y el acceso a los componentes móviles.
Pida al fabricante del molde que recorra la secuencia con la pieza y el diseño del molde reales. Un lifter que libra la geometría CAD nominal pero no puede apoyarse ni recibir mantenimiento en el molde de producción no es una solución completa.
Preguntas que hacen los compradores sobre los lifters de moldes de inyección
¿Puede un lifter formar todos los contrasalientes internos?
No. La profundidad, la dirección, la resistencia de la función, el recorrido disponible y el espacio del molde establecen los límites. Las funciones profundas o laterales pueden requerir otro mecanismo o una revisión de la pieza.
¿Dejará marca un expulsor inclinado?
Puede dejar una marca testigo o de contacto según la ubicación, el ajuste, el acabado y la carga de expulsión. Defina las zonas cosméticas y los criterios de aceptación antes de fabricar el utillaje.
¿Puede más ángulo de desmoldeo eliminar el expulsor inclinado?
A veces, si la geometría de liberación puede cambiarse sin perjudicar el ensamblaje o la función. Revise la pieza completa antes de eliminar el contrasaliente.